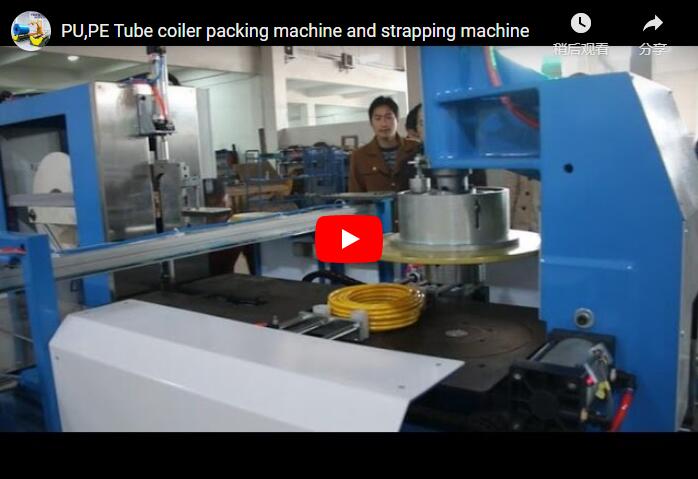
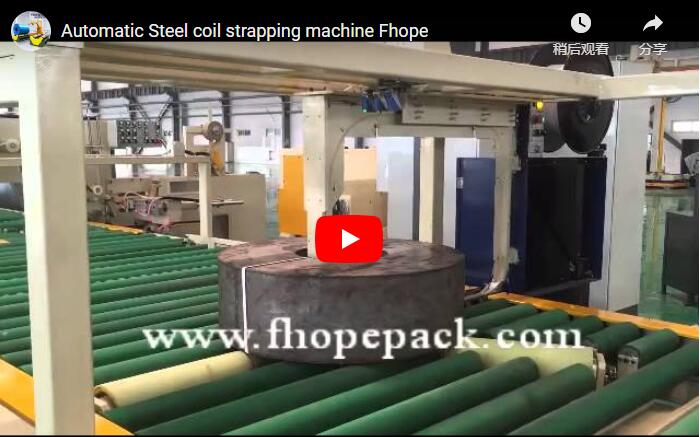
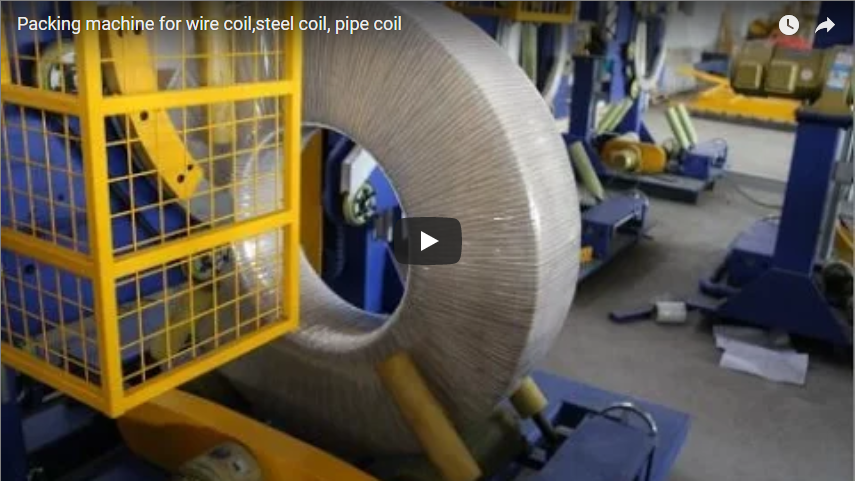
Özet Otomatikleştirilmiş bir şerit bobin bağlama, sarma ve istifleme hattı, bobin uçlarının düzeltilmesi, hassas indeksleme, radyal göz hizasında bağlama, yörüngesel streç sarma ve robotik palet istifleme işlemlerini sürekli bir malzeme akışına senkronize eder. Özellikle dar genişlikteki çelik, alüminyum ve bakır şerit bobinler için, gözden gökyüzüne (eksen dikey) yönelimde tasarlanan bu mimari, üstten vinç darboğazlarını ortadan kaldırır, teleskopik uzamayı ve kenar hasarını önler ve sıkı hat çevrim sürelerini (bobin başına 60-90 saniye) korur. Bu mühendislik kılavuzu, istasyon kinematiğini, malzeme boyutlandırma hesaplamalarını, güvenlik standartlarını ve fabrika zeminine entegrasyon gereksinimlerini ayrıntılı olarak açıklamaktadır.
Yarık Bobinlerin Neden Özel Paketleme Hatlarına İhtiyaç Duyduğu
Ana bobinlerden işlenmiş dar şeritli bobinler, geniş şeritli ana bobinlere kıyasla farklı taşıma tehlikeleri sunar. Dar şeritli bobinler yüksek en boy oranına (geniş dış çapa göre dar genişlik) sahip olduklarından, aşırı yanal kararsızlık gösterirler:
- Teleskopik ve Kenar ÇapaklarıDış sargıların gevşek olması, yan yükler altında kolayca kaymasına ve şerit kenarında kalıcı deformasyona ve bobinin çözülmesine yol açar.
- Yüzey ÇizilmesiKaplamalı, galvanizli veya otomotiv sınıfı yarık yüzeyler, manuel zincirler veya çelik C kancalarla kullanıldığında kayış ısırığına ve sürtünme izlerine karşı hassastır.
- Üretim DarboğazlarıYüksek hızlı dilme başlıkları, ana bobin başına 10 ila 30 adet dilimlenmiş parça üretir. Her bobinin forklift ile ayrı ayrı taşınması ve bantlanması, hatlarda ciddi tıkanıklığa neden olur.
Özel bir paketleme sistemi, kesilmiş bobinleri doğrudan dilme makinesinin çıkış sarma arabasından motorlu makaralı konveyörlere aktararak, ara manuel transferlere gerek kalmadan sabitleme işlemini otomatikleştirir.
Endüstriyel Son Kullanım Gereksinimleri
Otomatik dilimleme paketleme hatları, çeşitli şerit metalürjilerini ve işleme taleplerini destekler:
- Otomotiv DamgalamaKenarların temiz, eziksiz olması ve artık yağ kalıntısı içermeyen korozyon önleyici (VCI) film kaplamalar gerektirir.
- Yapı ve İnşaat (Aşıklar, Döşemeler)Sert düz kasa taşıma koşullarına dayanabilmesi için kalın çelik şeritler (32 mm'ye kadar) gerektirir.
- Elektrik Transformatörleri ve CihazlarıÇekirdek kaybını ve kenar gerilimini önlemek için silikon çelik ve demir dışı şerit işlemesinde sıkı mekanik sıkıştırma basıncı sınırları gereklidir.
Tek bir entegre paketleme hattı, ana PLC komutları aracılığıyla kayış gerilim parametrelerini, sarma ön germe oranlarını ve istifleme sıralarını elektronik olarak ayarlayarak bu çeşitli özellikleri yönetir.
Sistem Mimarisi: İstasyon Bazında İşletme
Komple paketleme hattı, makine döngülerini birbirinden ayırmak için otomatik tampon bölgeler kullanarak beş ardışık çalışma istasyonunu koordine eder.
[Slitter Recoil Turnstile]
       │
       ▼
[Station 1: 90° Hydraulic Downender & Centering Conveyor]
       │
       ▼
[Station 2: Inner-Layer Protective VCI / Crepe Paper Wrapping]
       │
       ▼
[Station 3: Automatic Radial (Through-the-Eye) Strapping]
       │
       ▼
[Station 4: High-Speed Orbital Stretch Wrapping]
       │
       ▼
[Station 5: Automated Stacking, Dunnage Placement & Palletizing]
İstasyon 1 — Bobin Besleme, Aşağıya Doğru İndirme ve Merkezleme
Bobinler tipik olarak kesme milinden çıkış turnikesinin gözüne yatay olarak yerleştirilir.
- DownendingAğır hizmet tipi elektro-hidrolik eğme mekanizması, tek tek bobinleri kavrayarak 90° aşağıya doğru eğiyor ve göz hizasında (eksen dikey) bir konuma getiriyor.
- Konveyör BeslemesiBobin, kalın duvarlı, poliüretan kılıflı, motorlu silindirler üzerine yerleştirilir.
- Merkezleme MasasıMerkezleme silindirleri, bobin iç çapını (ID) konveyör merkez hattına tam olarak hizalayarak, aşağı yöndeki bağlama başlıkları ve istifleyici tutucular için kesin bir mekanik referans noktası oluşturur.
| Parametre | Standart Endüstriyel Seri | Kalın Hatlı İp Aralığı |
|---|---|---|
| Bobin Dış Çapı (OD) | 600 - 1,500 mm | 2,000 mm'ye kadar |
| Bobin İç Çapı (ID) | 400 - 762 mm | 508 - 610 mm |
| Yarık Şerit Genişliği | 20 - 500 mm | 800 mm'ye kadar |
| Bobin Ağırlık Aralığı | 200 - 4,000 kg | 6,000 kg'a kadar |
| Makaralı Konveyör Hızı | 8 – 25 m/dak (VFD kontrollü) | 8 - 20 m / dak |
İstasyon 2 — İç Katman Sargısı (Korozyon ve Yüzey Bariyeri)
Yüksek gerilimli bağlama işleminden önce, bobin halkasının etrafına iç koruyucu bir katman uygulanır. Özel bir yörünge taşıyıcı, bobin deliğinden VCI film, krep kağıdı veya güçlendirilmiş HDPE bantı püskürtür. Bu katman:
- İç kaplamaları nem girişine ve yoğuşma kaynaklı lekelenmeye karşı korur.
- Yüksek gerilimli çelik veya PET şerit kenarlarının dış metal katmanları çizmesini önleyen koruyucu bir tampon oluşturur.
- Farklı şerit alaşımları ve üretim partileri için renk kodlu tanımlama sağlar.
İstasyon 3 — Otomatik Radyal Çelik / PET Şeritleme
Bu istasyon, bobin gözünden yüksek gerilimli radyal kayışlar geçirir. Bobin, motorlu bir indeksleme döner tablası üzerine yerleştirilir.
- Bölümlere ayrılmış bir kayış yolu (kayış mızrağı), açık delikten aşağı doğru uzanır.
- Kayış sarma başlığı, kayışı besler, gerer, keser ve birleştirir.
- Döner tabla 90° veya 120° döner ve bu döngü, bobin başına 2, 3 veya 4 radyal şerit uygulamak için tekrarlanır.
                  [Coil Bore (ID)]
                  ┌──────────────┐
                  │              │
    ◄─────────────┼── Strap Path ┼─────────────►
                  │  (Through    │
                  │   the Eye)   │
                  │              │
                  └──────────────┘
Gerekli kayış besleme uzunluğu (L_strapBu, dikdörtgen bobin kesitini, mekanik bağlantı ve besleme boşluklarını hesaba katar:
T_wall = (OD - ID) / 2
L_strap = (2 × Width) + (2 × T_wall) + C_clearance + L_joint
Nerede:
T_wallYarık bobinin radyal duvar kalınlığı.C_clearance: Fiziksel kayış oluğu açıklığı (genellikle mızrak hareketine bağlı olarak 150 – 250 mm).L_jointSızdırmazlık başlığında kullanılan kayış bindirme payı (60 – 90 mm).
Örnek Uygulama: Genişliği 150 mm, Dış Çapı 1,200 mm ve İç Çapı 508 mm olan yarık bobin için:
T_wall = (1,200 - 508) / 2 = 346 mm- Teorik çevre =
(2 × 150) + (2 × 346) = 992 mm - İle
C_clearance = 200 mmhem deL_joint = 80 mmMakine kayış beslemesi şu şekilde programlanmıştır: 1,272 mm.
| Paketleme Makinesi Özellikleri | Standart Yetenek |
|---|---|
| Uyumlu Kayış Tipleri | Yüksek gerilimli çelik, ağır hizmet tipi kabartmalı PET |
| Kayış Genişlikleri | 16 mm 19 mm 32 mm |
| Kayış Kalınlığı | 0.50 - 0.90 mm |
| Gerilim Aralığı (Çelik) | 2,500 – 6,500 N (sürekli ayarlanabilir) |
| Bağlama Döngüsü Süresi | Radyal kayış başına 12-18 saniye |
İstasyon 4 — Yüksek Hızlı Orbital Streç Sarma
Sargı teli takıldıktan sonra, bobin nem ve toz geçirmez bir dış kabuk almak üzere yörüngesel bir sarma halkasına girer.
- Bobin, onu dikey merkez ekseni etrafında sürekli olarak döndüren konik destek makaraları üzerinde durmaktadır.
- Yüksek hızda dönen bir halka, film dağıtıcı taşıyıcıyı bobin deliğinden geçirir.
- Bu makine, kağıt veya dokuma kompozit bantla birleştirilmiş streç filmi (LLDPE) 360° sarmal şeklinde sarar.
- Elektronik ön germe üniteleri, streç filmi 2,5 metreye kadar uzatır. 250% - 300%Bu sayede film tüketimini azaltırken tutma gerilimi önemli ölçüde artar.
İstasyon 5 — Otomatik Palet İstifleme ve Alma Sistemi
Sarılmış dilimlenmiş rulo, istifleme istasyonuna doğru ilerler. Rulo ağırlığına ve şerit yüzeyine bağlı olarak istifleme işlemi şu şekilde gerçekleştirilir:
- Portala Monte Edilmiş Makaslı TutucularÇift mekanik kollar, poliüretan dolgulu pedler kullanarak bobinin dış veya iç çapını güvenli bir şekilde kavrar.
- Tepegöz Vakum KaldırıcıYan kelepçelerin kenarları çizme riskinin bulunduğu, düz yüzeyli, kuru çelik levhalar için idealdir.
İstifleyici, her bir bobini ahşap bir palete aktarır. Yüksek özellikli operasyonlarda, entegre bir destek malzemesi deposu, istiflenmiş bobinler arasına otomatik olarak 3 ila 4 adet radyal ahşap veya plastik ara parça yerleştirir. Bu, aşağı akış müşteri tesislerinde C kancası veya forklift erişimine olanak tanır.
Palet ve istifleme asansörünün taşıyabileceği toplam yük kapasitesi:
W_stack = (N_coils × W_coil) + W_dunnage + W_pallet
Uygulama Örneği: Her biri 750 kg ağırlığında olan 4 adet yarıklı kereste kutusunu, toplam 15 kg dolgu malzemesiyle birlikte 40 kg'lık sert ağaçtan yapılmış bir palet üzerine istiflemek:
W_stack = (4 × 750) + 15 + 40 = 3,055 kgHidrolik/servo istifleyici kaldırma mekanizması ve palet taşıma konveyörü, en az güvenli çalışma yükü (SWL) için derecelendirilmiş olmalıdır. 3,500 kg.
Teknik Karşılaştırma: Ambalaj Sarf Malzemeleri
| Özellik / Parametre | Yüksek Mukavemetli Çelik Kayış | Kabartmalı PET Kayış | LLDPE Streç Film Sargısı |
|---|---|---|---|
| Birincil Mühendislik Fonksiyonu | İç radyal demet bütünlüğü | Gerilim şokunu emer; paslanmaz | Çevresel yalıtım, pas ve toz geçirmezlik |
| Çekme Mukavemeti / Kırılma Yükü | 12,000 – 25,000 N (19–32 mm) | 7,000 – 11,000 N (19 mm) | 25 – 40 MPa akma dayanımı |
| Kopma Uzaması | 6% - 12% | 12% - 16% | %200 – %300 (önceden gerilmiş) |
| Yüzey Çizilme Tehlikesi | Orta ila Yüksek (köşe pedleri gerektirir) | Düşük (yumuşak polimer kenar) | Sıfır (aşındırıcı olmayan) |
| En Uygun Uygulamalar | Ağır ihracat deniz taşımacılığı, kalın sıcak haddelenmiş dilimlenmiş şeritler | Yurtiçi karayolu taşımacılığı, paslanmaz çelik, alüminyum | Tüm metal kaliteleri için son tam kaplama |
Palet İstifleme Mimarisi ve Zemin Stabilite Sınırları
Lojistik işlemlerin güvenliğini sağlamak için istifleme yüksekliği ve düzeni, mekanik stabilite parametrelerine uygun olmalıdır:
Multi-Tier Eye-to-Sky Stack:
   ┌───────────────────────┐ ◄── Top Slit Coil
   │  ===================  │ ◄── Radial Wooden Dunnage
   ├───────────────────────┤ ◄── Middle Slit Coil
   │  ===================  │ ◄── Radial Wooden Dunnage
   ├───────────────────────┤ ◄── Base Slit Coil
   └───────────────────────┘
═════════════════════════ ◄── Heavy-Duty Pallet- İstif Yüksekliği Oranı (En Boy Oranı Kararlılığı): Toplam istif yüksekliği (
H_stack) bobin tabanının minimum dış çapını aşmamalıdır:H_stack ≤ 1.2 × OD_minBu oranın aşılması, forkliftin dönüş ivmelenmesi sırasında devrilme riskini artırır. - Ağırlık Merkezinin Korunmasıİstifleyicinin optik merkezleme sistemi, eş merkezli istif hizalamasını sağlar.
±3 mmEksantrik istifleme, depolama raflarına yerleştirme sırasında standart palet kızaklarını parçalayan noktasal yükler oluşturur.
Hat Kontrol Mimarisi ve Makine Güvenliği Standartları
Otomatik yüksek hızlı bobin hareketi yüksek mekanik atalet içerir. Hat, uluslararası makine direktiflerine uygun olarak sıkı güvenlik otomasyonu içerir:
- PLC Kontrol Sistemi: Yüksek hızlı PROFINET / EtherNet/IP ağları üzerinden iletişim kuran merkezi Siemens S7-1500 veya Allen-Bradley GuardLogix ana kontrol ünitesi.
- Güvenlik Işık Perdeleri ve ÇitleriKoruma bölgeleri, yükleme makinesini, radyal bağlama makinesini ve portal istifleyiciyi aşağıdaki yönetmeliklere uygun olarak korur: ISO 12100 (Risk Değerlendirmesi) ve EN-415 10 (Ambalaj Makinesi Güvenliği)
- Birbirine Bağlı İstasyon BölgelemeÇift kanallı emniyet kapısı anahtarları, bölgelere ayrılmış Kategori 4 / PLe emniyet röleleri aracılığıyla tehlikeli pnömatik, hidrolik ve motor aktüatörlerini anında kapatır.
- Güvenli Tork Kesme (STO) ve Kilitleme/Etiketleme (LOTO)Tüm tahrik sistemlerinde donanım seviyesinde STO özelliği bulunur ve kalıp, bıçak ve kayış rulosunun güvenli bir şekilde bakımı için pnömatik/hidrolik boşaltma sistemleri entegre edilmiştir.
Fabrika Yerleşim Planı
Kat planlaması doğrudan ara tampon kapasitelerine ve dilimleme çıkış konfigürasyonlarına bağlıdır:
| Bölüm Açıklama | Minimum Gerekli Uzunluk | Gerekli Net Genişlik | Fonksiyonel Amaç |
|---|---|---|---|
| Besleme Konveyörü ve Devirme Makinesi | 4.0 - 6.0 m | 2.5 - 3.0 m | Aşağı doğru eğilme ve hat içi ağırlık kontrolü |
| Ön Paketleme ve Merkezleme İstasyonu | 3.0 - 4.0 m | 2.5 - 3.0 m | Kimlik merkezleme ve kenar/bariyer katmanı uygulaması |
| Radyal Çemberleme Makinesi | 3.5 - 4.5 m | 3.0 - 3.5 m | Döner tabla dönüşü ve radyal bant yerleşimi |
| Yörünge Streç Sarıcı | 3.5 - 5.0 m | 3.0 - 3.5 m | Göz içi film kapsülleme |
| Robotik İstifleyici ve Paletleyici | 5.0 - 7.0 m | 4.0 - 5.0 m | Bobin toplama, dolgu malzemesi yerleştirme, palet boşaltma |
| Toplam Sistem Zarfı | 19.0 - 26.5 m | 4.0 - 5.0 m | Sürekli, engelsiz doğrusal iş akışı |
Performans Analizi: Manuel ve Otomatik İşleme Karşılaştırması
| Üretim Değişkeni | Geleneksel Manuel Paketleme | Otomatik FHOPE Hattı | Üretim Etkisi |
|---|---|---|---|
| Hat Çıkışı | 8 – 15 bobin/saat | 45 – 90 bobin/saat | Verim kapasitesinde 5 kata kadar artış |
| Vardiya Başına Doğrudan İşçilik | 4 – 6 operatör | 1 operatör (izleme/yenileme) | Doğrudan maaş giderlerinde %75 tasarruf |
| Kenar Hasarı / Hurda Oranı | 2.5% - 5.0% | <% 0.2 | Hammadde maliyetinin önemli ölçüde geri kazanılması |
| Kayış Gerginliği Doğruluğu | Değişken (manuel tork) | Programlanmış N'nin ±%3'ü | Deniz taşımacılığı sırasında paketlerin gevşemesini önler. |
| Vinç ve Forklift Kullanımı | Sürekli (yüksek risk) | Sadece palet çıkışıyla sınırlıdır. | Tavan vinci kullanım süresini dilimleme işlemlerine ayırır. |
| Sistem Geri Ödemesi (ROI) | - | 8 - 14 ay | İki vardiyalı operasyonlarda hızlı başabaş noktası. |
Mühendislik SSS
S: Bu hat, yağlı veya kaygan soğuk haddelenmiş tel ruloları nasıl telafi eder?
A: Makaralar yüksek sürtünmeli vulkanize poliüretan kılıflarla donatılmıştır ve sıkıştırma tablaları tırtıllı pnömatik dengeleyici pedler kullanır. Ek olarak, radyal kayış gerilim dizisi, yanal bobin sargısı yer değiştirmesine neden olmadan kayışları sıkıca oturtmak için kademeli artış profilleri kullanır.
S: Farklı bobin genişlikleri, mekanik yeniden ayarlama yapılmadan hatta kullanılabilir mi?
A: Evet. Makinenin tüm bileşenleri – merkezleme kolları, yörüngesel sarma mekikleri ve istifleme kavrama başlıkları – lazer mesafe sensörlü kapalı devre servo sürücülerle çalışır. 30 mm ve 500 mm şerit genişlikleri arasındaki geçişler, otomatik PLC reçete seçimi yoluyla anında gerçekleşir.
S: Bağlama mızrağının geçebileceği minimum bobin iç çapı nedir?
A: Standart radyal bantlama uçları, minimum 400 mm iç çaplı bobin gerektirir . Çok dar uygulamalar için, minimum 300 mm iç çapa kadar boşluk bırakacak şekilde özel olarak tasarlanmış düşük profilli kompakt uçlar kullanılabilir.
S: Bu ürün serisi otomatik olarak ahşap destek parçası (ahşap ara parça) yerleştirmeyi destekliyor mu?
A: Evet. Üç adet radyal ahşap çıtayı, bir sonraki bobinin indirilmesinden önce bobin yüzeyine yerleştirmek için, özel bir vakumlu veya pnömatik tutucuya sahip istifleme ünitesi doğrudan portal istifleme koluna entegre edilebilir.
Proje Şartnamesi ve Teklif Talebi Kontrol Listesi
Otomatik paketleme hattı yerleşiminizin boyutlandırılması ve optimize edilmiş bir mühendislik yerleşim planı elde etmek için lütfen aşağıdaki parametreleri teknik ekibimize iletin:
- Yarık Şerit Boyutları: Minimum ve maksimum yarık genişlikleri (mm), minimum/maksimum bobin dış ve iç çapları (mm).
- Bobin Ağırlık ProfiliMinimum ve maksimum bobin ağırlıkları (kg), izin verilen maksimum palet yükü.
- Hat Hızı GereksinimleriDilme hattının çıktısı (saatte bobin sayısı veya günde vardiya sayısı).
- Ambalaj özellikleriTercih edilen bağlama malzemesi (Çelik/PET), bağlama bandı sayısı (2, 3 veya 4 radyal bant) ve film katmanı konfigürasyonu (VCI, LLDPE veya dokuma bant).
- İstifleme Profili: İstif başına hedef bobin sayısı, palet boyutları (ahşap kızak veya standart palet) ve ara katman dolgu malzemesi gereksinimleri.
- Tesis Zarfı: Mevcut montaj uzunluğu, genişliği, tavan kancası açıklığı ve ana güç/hava besleme parametreleri.
Mühendislik Departmanımızla İletişime Geçin : Özelleştirilmiş 3B yerleşim simülasyonu ve fiyat teklifi için yerleşim parametrelerinizi info@fhopepack.com adresindeki uygulama mühendislerimize iletin; 48 iş saati içinde size geri dönüş yapacağız.