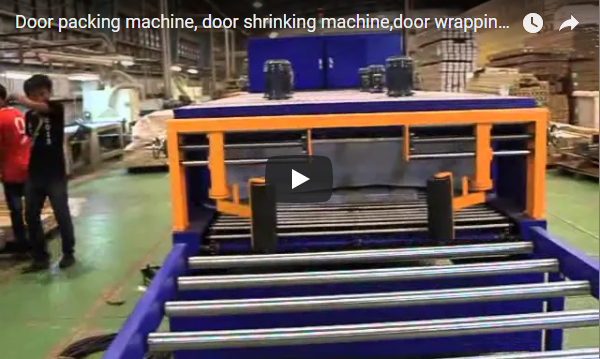
Özet: Bu kılavuz, yapı malzemesi ambalaj sistemlerinde kullanılan kapı/panel kapatma ve büzme makinelerinin operasyonel iş akışını özetlemektedir. Makinenin temel işlevlerini, adım adım kurulum prosedürlerini ve nakliye hasarını önlemek için kritik denetim protokollerini kapsamaktadır. Doğru uygulama, malzeme israfını azaltır ve sevkiyat lojistiğini hızlandırırken, ürünün taşıma sırasında bütünlüğünü korur.
🛠️ Kapsam
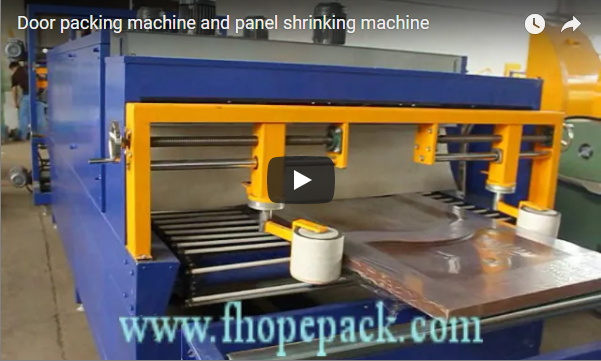
Özel olarak tasarlanmış kapı ve panel kapatma makineleri, büyük yapı bileşenlerini nakliye hasarından koruyan, dayanıklı ve taşımaya hazır ambalajlar oluşturmak için kontrollü ısı büzüşmeli film kullanır, manuel işçilik maliyetlerini önemli ölçüde azaltır ve standart depo-şantiye taşıma işlemleri sırasında tutarlı yüzey koruması sağlar.
Alıcılar sıklıkla özel kapı/panel kapatma ve büzme makineleri yerine standart streç film sarma makinelerini tercih etmektedir. Bu satın alma hatası, düz panel boyutlarına uygun olmamasına neden olur. Yatay orbital sarma makinesi paletlenmiş malları iyi bir şekilde sarar. Ancak özel bir fikstür olmadan gevşek yapı panellerini güvenli bir şekilde saramaz. Palet odaklı uygulamalar için E1400 Yatay Streç Film Sarma Makinemize bakın veya düz bileşenler için özel olarak tasarlanmış panel sarma makinesini inceleyin.
Bu ekipman, ambalaj malzemelerini sabitlemek için iki ardışık işlem gerçekleştirir. İlk olarak, bir sızdırma mekanizması, hedef ürünün etrafına poliolefin (POF) veya polietilen (PE) film püskürtür ve filmi sarar. İkinci olarak, ısıtılmış bir tünel, filmi yüzeye sıkıca yapıştırmak için kontrollü hava akışı sağlar.
Önemli Nokta: L-şekilli sızdırmazlık makineleri, orta hızlarda iki film kenarını aynı anda kapatmak için L şeklinde ısıtılmış bir çubuk kullanır. Yan sızdırmazlık makineleri, daha uzun yapı panellerinde daha yüksek verimlilik için sürekli hareketli sızdırmazlık tekerlekleri kullanır.
Büzülme aşaması hassas termal yönetime bağlıdır. Operatörler, film kalınlığına ve ortam sıcaklığına göre tünel parametrelerini ayarlamalıdır. Tünel ısıtma elemanları tipik olarak yaklaşık 100°C ila 160°C arasında standart bir POF/PE film aralığında çalışır, ancak kesin termal ayarlar sabit değerlere güvenmek yerine belirli tedarikçi veri sayfalarına göre doğrulanmalıdır.
Bu otomatik paketleme sistemi, manuel paketleme işçiliğini ortadan kaldırarak işletme sonuçlarını doğrudan etkiler. Tutarlı shrink uygulaması, nakliye sırasında oluşan çiziklerden kaynaklanan ürün iadelerini azaltır. Bazı üreticiler, manuel paketlemeden özel sızdırmazlık teknolojisine geçişte nakliye hasarında %30'a varan bir azalma bildirmektedir; ancak sonuçlar tesis koşullarına ve taşıma uygulamalarına bağlı olarak değişmektedir.
🏗️ Kontrol Listesi Gövdesi
Bu yapılandırılmış operasyonel kontrol listesi, operatörlere ilk film yüklemesinden son termal kalibrasyona kadar her kritik adımda rehberlik ederek, tutarlı koruyucu ambalaj kalitesini sağlarken, malzeme israfını aktif olarak en aza indirir ve günlük iş akışlarında maliyetli üretim gecikmelerini önler.
-
[ ] Çalıştırmadan önce film rulosu çapının dağıtıcı şaft özellikleriyle eşleştiğini doğrulayın. Film besleme makaraları genellikle standart göbek boyutlarıyla 10 ila 14 inç dış çap arasında ölçülür, ancak kesin boyutlar tedarikçinizin ürün yelpazesine bağlıdır.
-
[ ] Poliolefin veya polietilen shrink filmi kılavuz makaralara yükleyin ve gerdirme kollarından geçirin. Film kırışmadan veya aşırı sürtünme olmadan düzgün bir şekilde ilerleyene kadar sürtünme frenlerini ayarlayın.
-
[ ] Döngüyü başlatmadan önce her bir kapı bileşenini veya pencere çerçevesini konveyör bandının merkez çizgisine yerleştirin. Tüm kenarlar boyunca eşit film dağılımı sağlamak için düz yüzeyleri sızdırma çubuğuna paralel hizalayın.
-
[ ] Otomatik paketleme sistemini etkinleştirin ve ilk sızdırmazlık oluşumunu izleyin. Çapraz sızdırmazlık bıçağı, dikiş çizgisi boyunca pürüzlü kenarlar veya eksik kapanmalar bırakmadan çift katmanlı filmi düzgün bir şekilde kesmelidir.
-
[ ] Kapalı ürünü, hava akışı modellerini gözlemleyerek ısı büzüşmeli tünelden geçirin. Konveyör hızları, standart yapı panelleri için genellikle dakikada 1.5 ila 3 metre arasında değişir ve sürekli üretim koşullarında film kalınlığına ve ürün boyutlarına göre ayarlanması gerekir.
Uyarı: Operatörler, en yüksek termal döngüler sırasında önerilen konveyör hızı sınırını asla aşmamalıdır. Aşırı hız, filmde kırışıklıklara ve zayıf sızdırmazlık bağlarına neden olarak koruyucu ambalaj bütünlüğünü tehlikeye atar.
Önemli Nokta: Bu aşamalı prosedür, genel endüstriyel ekipler için günlük iş akışlarını standartlaştırır. Tutarlı uygulama, hurda oranlarını düşürür ve giden sevkiyatlarda maliyetli yeniden işleme işlemlerini önler. Standartlaştırılmış kalibrasyon prosedürlerini izleyen tesisler genellikle yüksek başlangıç başarı oranları bildirmektedir, ancak kesin verimler operatör eğitimine ve çevresel koşullara bağlıdır.
📈 Geçme/Kalma Kriterleri
Net geçme ve kalma kriterleri, üretim ekiplerinin film yapışmasını, termal tutarlılığı ve sızdırmazlık bütünlüğünü hızlı bir şekilde değerlendirmesine olanak tanıyarak, paketlenmiş her yapı bileşeninin bölgesel dağıtım için tesisten ayrılmadan önce standart taşıma dayanıklılık gereksinimlerini karşılamasını sağlar.
| Muayene Parametresi | Geçme Eşiği / Spesifikasyon Formatı | Koşul / Bağlam |
|---|---|---|
| Film yapışması | Film sürekli iletişim halinde kalıyor. kenarlarda ve köşelerde | Tipik depo koşullarında 24 saat depolandıktan sonra |
| Mühür gücü | Sızdırmazlık hattı minimum çekme direncine dayanır. çekme test ekipmanı ile doğrulanmıştır. | Ölçümler standart kalınlık ölçerler kullanılarak yapılır, ancak kesin eşik değerler film kalınlığına ve tedarikçi özelliklerine bağlıdır. |
| Tünel ısı çıkışı | Sıcaklıklar 100°C ile 160°C arasındaki çalışma aralığında yer alır. POF/PE filmler için | Aktif bisiklet sürüşü sırasında kalibre edilmiş termokupl sensörleri ile doğrulanmış ve ayarlar üretici yönergelerine göre yapılmıştır. |
Operatörler, ambalajlı ürünü çıkıştan hemen sonra kontrol etmelidir. Geçerli bir kontrol, tüm düz yüzeylerde sıkı film teması gerektirir; görünür kırışıklıklar veya gevşek cepler olmamalıdır. Sızdırmazlık çizgisi, tüm uzunluk boyunca standart tolerans sınırlarını aşan boşluklar olmadan tam bir birleşme göstermelidir.
Önemli Nokta: Görsel inceleme sırasında filmde kabarma veya kısmi büzülme hatası gösteren tüm üniteleri reddedin. Bu kusurlar, yanlış sıcaklık ayarlarını veya film kalınlığı özelliklerinin uyuşmadığını gösterir.
Tipik endüstri standartlarına göre, otomatik paketleme hatları, operatörler standart atmosfer koşulları altında kalibre edilmiş termal profilleri takip ettiklerinde genellikle yüksek başlangıç başarı oranlarına ulaşırlar. Yönetim, tesis kurulumuna ve malzeme özelliklerine göre performansın değişebileceğini göz önünde bulundurarak, tüm vardiyalarda tutarlı kalite ölçütlerini korumak için haftalık kalibrasyon kontrolleri planlamalıdır.
🛡️ Sıklıkla Gözden Kaçan Öğeler
İlk planlama aşamasında temel elektriksel uyumluluk gereksinimlerini ve gerekli alansal boşluk paylarını göz ardı etmek, sıklıkla beklenmedik tesis değişikliklerine yol açar, genel proje maliyetlerini artırır ve yeni kurulan paketleme sistemleri için tam üretim artış programlarını geciktirir.
-
[ ] Ekipman teslimatından önce voltaj fazı gereksinimlerinin tesisinizin güç dağıtım şebekesiyle eşleştiğini doğrulayın. Ekipman genellikle 50 veya 60 hertz'de 200 ila 480 volt civarında üç fazlı bir besleme gibi standart endüstriyel güç konfigürasyonları gerektirir, ancak kesin özellikler ekipman üreticisiyle doğrulanmalıdır.
-
[ ] Yerleşim planlarını kesinleştirmeden önce konveyör giriş ve çıkış boşluk bölgelerini de içeren toplam zemin alanını hesaplayın. Bakım boşluk bölgeleri, güvenli rutin servis işlemleri için hareketli mekanik bileşenlerin etrafında genellikle yaklaşık bir ila iki metre açık alan gerektirir.
-
[ ] Büzüşme tüneli kontrol sisteminde termal dalgalanma hatalarını önlemek için atölye ortam sıcaklığının kararlılığını doğrulayın. Standart çalışma koşulları altında iç mekan iklimi genellikle 15°C ile 26°C arasında en tutarlı büzüşme sonuçlarını verir.
Uyarı: Güç fazı özelliklerini dikkate almamak, ilk çalıştırma denemeleri sırasında devre kesicilerin anında devre dışı kalmasına neden olabilir. Ağır hizmet tipi ısıtma elemanlarını mevcut bina altyapısına bağlamadan önce daima elektrikçinizle görüşün.
Önemli Nokta: Tesis yöneticileri, ekipman gelmeden üç hafta önce ön kurulum saha denetimi planlamalıdır. Altyapı bağlantılarının erken doğrulanması, maliyetli proje gecikmelerini önler ve operasyonel zaman çizelgenizi korur. Planlanmamış tesis iyileştirmeleri, mevcut altyapıya bağlı olarak ilk sermaye harcamasına değişken bir yüzde ekleyebilir; bu nedenle, bütçe doğruluğu için altyapı bağlantılarının erken doğrulanması şarttır.
⚙️ Satın Alma Kararı Kontrol Listesi
Makine üretim kapasitesinin, standart film tüketim modellerinin ve rutin bakım erişilebilirliğinin değerlendirilmesi, seçilen ambalaj teknolojisinin tüm düzenli depo vardiyalarında uzun vadeli işletme giderlerini etkin bir şekilde kontrol ederken, sürdürülebilir günlük üretim hacimlerini güvenilir bir şekilde desteklemesini sağlar.
-
[ ] Ekipman seçimini kesinleştirmeden önce konveyör genişliği özelliklerini en büyük bina paneli boyutlarınızla karşılaştırın. Taşıma bantları genellikle 700 ile 1,200 milimetre arasında standart panel genişliklerine uygundur ve standart koşullar altında güvenli yükleme ve boşaltma için yeterli yan boşluk gerektirir.
-
[ ] Günlük üretim hedeflerine ve ürün yüzey alanı ölçümlerine dayanarak yıllık film tüketimi tahminlerini hesaplayın. Standart shrink rulo kullanımı, ürün boyutuna ve film kalınlığına bağlı olarak önemli ölçüde değiştiğinden, yıllık tahminler sabit kıyaslama noktaları yerine gerçek günlük üretim hedefleri kullanılarak hesaplanmalıdır.
-
[ ] Tedarikçi destek ağlarını, standart garanti sürelerini, kritik sızdırmazlık çubuğu bileşenleri için yedek parça stok bulunabilirliğini ve servis sözleşmeleri kapsamındaki teknik yardım için tipik yanıt sürelerini değerlendirerek gözden geçirin.
Yatırım Getirisi Analizi: Alıcılar, gerçekçi geri ödeme sürelerini belirlemek için, öngörülen işçilik tasarruflarını ve hasara bağlı iade maliyetlerindeki azalmayı ilk ekipman yatırımıyla karşılaştırarak, satıcılardan ayrıntılı bir toplam sahip olma maliyeti tahmini istemelidir. Satın alma siparişlerini imzalamadan önce, film uyumluluk derecelendirmelerini tedarikçinin teknik dokümanlarıyla daima doğrulayın.
Önemli Nokta: Tedarik uzmanları, film uyumluluk derecelerini tedarikçinin teknik dokümanlarıyla doğrulamalıdır. Uyumsuz poliolefin türlerinin kullanılması genellikle üretici garantilerini geçersiz kılar ve yoğun üretim dönemlerinde ısıtma elemanının bozulmasını hızlandırır.
Bu yapılandırılmış değerlendirme çerçevesi, genel endüstriyel alıcıların düşük performans gösteren makineler için aşırı harcama yapmasını önlemeye yardımcı olur. Doğru ön analiz, bütçe aşımını engeller ve tüm depo vardiyalarında güvenilir günlük üretim sağlar.
🛡️ Uyumluluk Notu : Bu ekipman ISO ve CE gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.
🛠️ Sıkça Sorulan Sorular
S: Standart bir streç film sarma makinesi, özel bir kapı/panel kapatma ve büzme makinesinin yerini alabilir mi? A: Standart makineler paletlenmiş malları verimli bir şekilde işleyebilir ancak gevşek yapı panellerini sabitleyemez. Özel modeller, düz bileşenlerin korunması için hassas film gerginliği kontrolü sağlar.
S: Operatörler ısı büzme tüneli hava akışı menfezlerini ne sıklıkla temizlemelidir? A: Bakım ekipleri, normal üretim koşullarında her 40 ila 60 çalışma saatinde bir menfez tıkanıklıklarını gidermelidir. Düzenli temizlik, termal döngü hatalarını önler ve tutarlı büzme performansını korur.
S: Film kalınlığı, pencere çerçevelerinin nakliye dayanıklılığını doğrudan etkiler mi? A: Daha kalın poliolefin katmanları, bölgesel kargo teslimatı sırasında daha büyük taşıma darbe kuvvetlerini emer. Uygun kalınlık özelliklerinin seçilmesi, ürün hasar taleplerini azaltır ve iade işlem maliyetlerini önemli ölçüde düşürür.