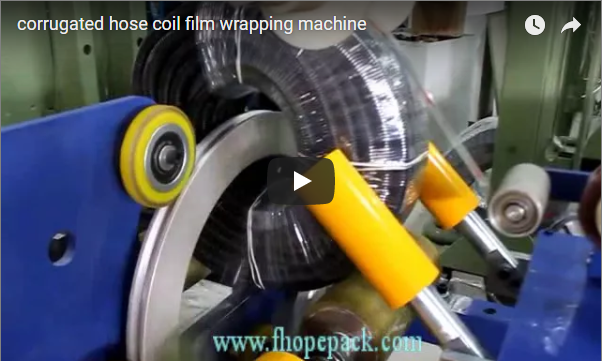
Özet: Korunmasız metal bobinler, yük kaymaları, yetersiz film gerilimi ve manuel taşıma tutarsızlıkları nedeniyle sıklıkla nakliye hasarına maruz kalmaktadır. Kesin kayıp yüzdeleri taşıyıcı rotasına ve bölgesel lojistiğe göre değişmekle birlikte, mühendislik ürünü koruyucu ambalajlama uygulaması, nakliye taleplerini önemli ölçüde azaltır ve nakliye maliyetlerini istikrara kavuşturur. Bu teknik kılavuz, otomatik sarma altyapısını denetleyen tesis yöneticileri için temel sistem gereksinimlerini, mekanik çalışma aralıklarını ve tedarik doğrulama adımlarını özetlemektedir. Tüm operasyonel ölçümler ve finansal tahminler, tesise özgü doğrulama ve tedarikçi onayı gerektiren örnek niteliğinde tahminlerdir.
🛠️ Sektörün En Büyük Sorunu
Manuel bobin paketleme, tutarsız film gerilimi ve öngörülemeyen yük kayması oluşturarak, nakliye hasar oranlarını ve operasyonel arıza sürelerini doğrudan artırır. Otomatik sarma sistemleri, gerilim profillerini standartlaştırarak ve yüksek mukavemetli kayışlar kullanarak insan hatasını ortadan kaldırır, böylece nakliye tazminat maliyetlerini doğrudan stabilize eder ve hat verimliliğini hızlandırır.
Orta hacimli çelik servis merkezlerinden ve metal dağıtım merkezlerinden elde edilen saha verileri, manuel ambalajlamanın sürekli olarak kritik bir darboğaz olduğunu göstermektedir. Operatörler, farklı bobin çaplarında düzgün film gerilimini korumakta sıklıkla zorlanmakta, bu da film yırtılmalarına, tutarsız ambalaj yoğunluğuna ve taşıma sırasında kenar kesilmesine yol açmaktadır. Geleneksel döner tabla sistemlerinin dur-kalk momentumu yük kaymasını daha da kötüleştirirken, manuel film kesimi ve ısı yalıtımı, yeniden işleme emirlerini tetikleyen değişkenlik yaratmaktadır. Bu arızalar hızla birikmektedir: aşırı ambalajlama malzeme israfını artırır, tutarsız gerilim yük stabilitesini tehlikeye atar ve ağır manuel taşıma iş yeri güvenliği olaylarını artırır. Üretim yöneticileri için kümülatif etki, müşteri güveninin doğrudan aşınması, artan navlun tazminatı yükümlülükleri ve sonraki sevkiyat programlarını aksatan plansız duruş süreleridir. Tekrarlanabilir, makine kontrollü bir ambalajlama süreci artık isteğe bağlı değil; yüksek hacimli metal lojistiğinde üretim oranlarını ve genel operasyonel verimliliği korumak için yapısal bir gerekliliktir.
🏗️ Çözüm Mekanizması
Gözden Geçirmeli Sarma (TEW) yörünge sistemleri, dönme momentumu oluşturmadan tutarlı gerilim uygulamak için sabit bir bobin ve dikey olarak hareket eden bir film taşıyıcı kullanır. Bu mekanik yaklaşım, insan hatasını en aza indirir, film israfını azaltır ve paketleme döngülerini hızlandırarak genel operasyonel verimliliği ve üretim oranlarını doğrudan artırır.
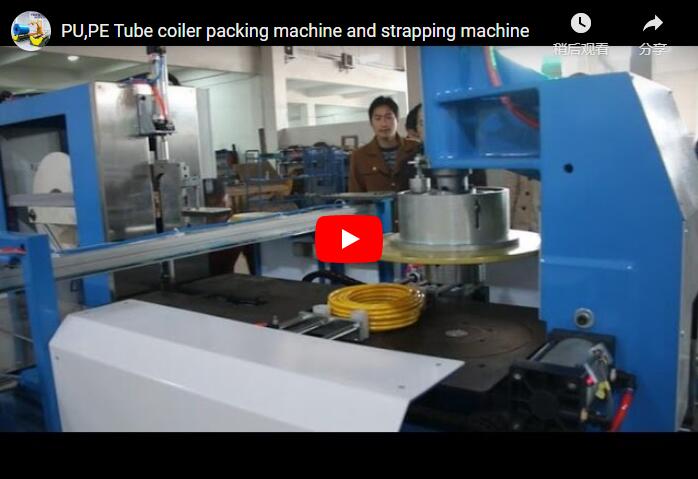
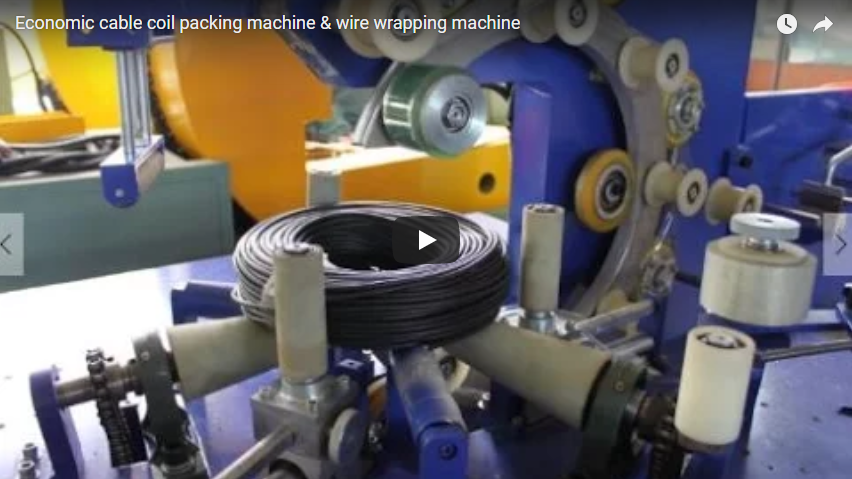
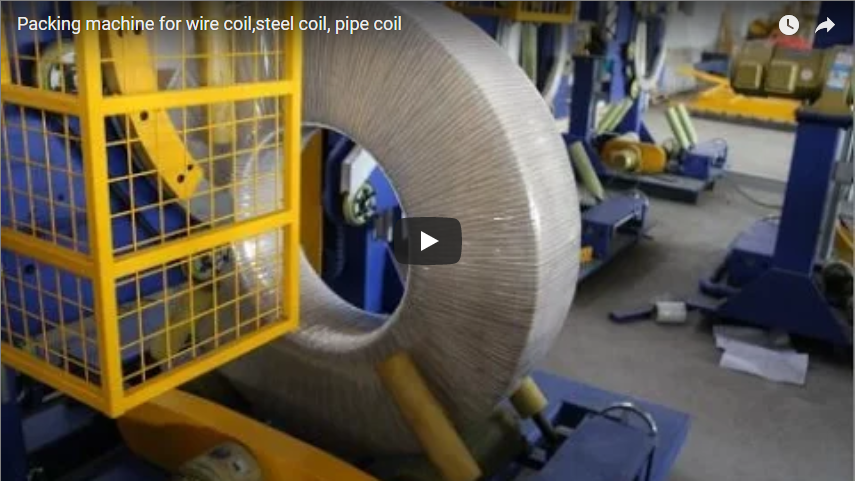
Modern bobin paketlemedeki temel yenilik, yükün sabit kaldığı, motorlu bir film halkasının ise sabit bobin etrafında döndüğü yörünge mekaniğinde yatmaktadır. Bu tasarım, dönen döner tablalarla ilişkili merkezkaç kuvvetlerini ve atalet kaymasını ortadan kaldırır. Sistem, otomatik bobin yükleme ve hassas merkezleme ile başlar ve bobinin geometrik ekseninin sarma zarfıyla mükemmel bir şekilde hizalanmasını sağlar. Konumlandırıldıktan sonra, makine, filmi bobinin orta açıklığından geçirerek, yükü içeriden dışarıya kilitleyen kusursuz, hava geçirmez bir bariyer oluşturmak için Delik İçi Sarma (TEW) işlemini gerçekleştirir. Elektromekanik süreçleri otomatikleştiren endüstriyel sınıf bir dijital bilgisayar olan Programlanabilir Mantık Kontrolcüsü (PLC), bobin boyutlarını okuyarak ve sarma hızını, katman sayısını ve gerilim parametrelerini otomatik olarak ayarlayarak tüm döngüyü yönetir. Film taşıyıcısı tipik olarak 80-140 RPM aralığında çalışırken, ön germe mekanizması uygulamadan önce filmi tipik bir çalışma aralığı olan %200-300'e kadar mekanik olarak uzatır. Bu ön germe işlemi, polimer zincirlerini hizalayarak çekme dayanımını artırırken hammadde tüketimini azaltır. Sistem, otomatik film kesme, ısı yalıtımı ve entegre etiketleme ile tamamlanır ve standart streç film, nem ve tuz püskürtme koruması için VCI (buhar korozyon önleyici) film veya ağır hizmet tipi kraft kağıdı gibi özelleştirilebilir ambalaj malzemelerine olanak tanır. Bu değişkenleri standartlaştırarak, yörünge mekanizması doğrudan manuel iş gücü gereksinimlerini azaltır, insan hatasını en aza indirir ve yük bütünlüğünden ödün vermeden paketleme sürecini hızlandırır.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Uygulama Ayrıntıları ve Parametreler
Başarılı bir kurulum, düzgün beton temeller, 480V üç fazlı güç ve pnömatik sızdırmazlık için regüle edilmiş basınçlı hava dahil olmak üzere hassas saha hazırlığı gerektirir. Sistem parametreleri, değişen bobin boyutlarına, ağırlıklarına ve şekillerine uyum sağlayacak şekilde kalibre edilmeli ve yüksek mukavemetli çelik veya polyester kayışların, verimliliği tehlikeye atmadan yükü güvenli bir şekilde sabitlemesi sağlanmalıdır.
Otomatik bobin sarma hattının entegrasyonu, titiz bir altyapı uyumunu gerektirir. Tesisler, dinamik titreşimi absorbe edebilecek düz bir beton temel hazırlamalıdır; bu genellikle ankraj cıvatalarının gömülmesini ve konveyör yatağında ±1.5 mm toleransı gerektirir. Elektrik ve pnömatik gereksinimler genellikle, pnömatik kelepçeleri, film kesicileri ve sızdırmazlık çenelerini çalıştırmak için 80-100 psi'de regüle edilmiş basınçlı hava beslemesinin yanı sıra, özel bir 60A kesiciye sahip 480V üç fazlı bir güç kaynağı belirtir. PLC arayüzü, dış çap, genişlik, ağırlık ve çekirdek boyutundaki varyasyonları hesaba katarak, her bobin ailesi için belirli parametre setleriyle programlanmalıdır. Dönme sırasında mekanik girişimi önlemek için, yörünge halkasının iç boşluğu, maksimum bobin dış çapını en az 4 inç aşmalıdır. Zemine monte edilen konfigürasyonlar genellikle 15 tona kadar yükleri destekler; daha ağır veya büyük boyutlu geometriler, ağırlık merkezini düşürmek ve stabiliteyi iyileştirmek için çukur montajlı kurulumlar gerektirir. Özellikle yüksek yoğunluklu veya düzensiz şekilli bobinler için ikincil mekanik sabitleme sağlamak amacıyla, sızdırmazlık istasyonuna yüksek mukavemetli çelik veya polyester kayışlar entegre edilmiştir. Ambalaj makineleri için belirli ISO veya ASTM uyumluluğu evrensel olarak zorunlu olmasa da, çoğu OEM, kontrol panellerini ve güvenlik kilitlerini CE ve UL temel yönergelerine uygun olarak tasarlar; ancak nihai sertifikasyon üreticiye bağlıdır ve yerel iş güvenliği düzenlemelerine göre doğrulanmalıdır.
🛡️ Doğrulanmış Sonuçlar ve Tedarik Kriterleri
Otomatik bobin paketleme hatlarının sürekli olarak devreye alınması, manuel iş gücü gereksinimlerini azaltır ve insan hatasını en aza indirir; bu da üretim oranlarında ve genel operasyonel verimlilikte ölçülebilir kazanımlar sağlar. Tedarik doğrulaması, uzun vadeli güvenilirlik ve uyumluluğu sağlamak için yük kapasitesini, film uyumluluğunu ve güvenlik kilidi tepki sürelerini doğrulamalıdır.
Manuelden otomatik orbital sarma sistemine geçiş yapan tesisler, paketleme verimliliğinde ve malzeme kullanımında ölçülebilir iyileşmeler bildirmektedir. Manuel film kullanımını ortadan kaldırarak ve gerilim profillerini standartlaştırarak, operatörler iş gücünü katma değerli görevlere yeniden tahsis edebilir, böylece arıza sürelerini doğrudan azaltabilir ve genel operasyonel verimliliği artırabilirler. Sistemin farklı bobin boyutlarını, ağırlıklarını ve şekillerini manuel yeniden kalibrasyona gerek kalmadan işleyebilme özelliği, sürekli hat akışını sağlarken, entegre sızdırma ve etiketleme modülleri ikincil darboğazları ortadan kaldırır. Bir tedarik kararını doğrulamak için, mühendislik ve operasyon ekipleri, tedarikçi spesifikasyonlarını gerçek tesis gereksinimleriyle karşılaştırmalıdır. Temel doğrulama adımları arasında, orbital halka boşluğunun maksimum bobin dış çapıyla eşleştiğini doğrulamak, ihracat pazarları için VCI gibi özel filmlerle uyumluluğu doğrulamak ve tesisin 480V/60A ve 80–100 psi altyapısının mevcut olduğunu doğrulamak yer almaktadır. Güvenlik kilitleme dokümantasyonu, ışık perdesi tepki sürelerinin ve acil durdurma eşiklerinin tesis risk değerlendirmelerini karşıladığından emin olmak için incelenmelidir. Son olarak, uzun süreli kesintisiz çalışma sağlamak için servo motor yatakları, film taşıyıcı kılavuzları ve PLC yedekleme rutinleri için bakım protokolleri oluşturulmalıdır.
Tedarik Doğrulama Kontrol Listesi:
-
[ ] Bobin Boşluğu: Yörünge halkasının iç çapı, maksimum bobin dış çapını ≥4 inç aşıyor.
-
[ ] Film Uyumluluğu: Sistem, streç film, VCI film, kraft kağıdı veya kompozit sargıları destekler.
-
[ ] Altyapı: 480V üç fazlı güç (60A devre kesici) ve 80–100 psi basınçlı hava mevcuttur.
-
[ ] Güvenlik Uyumluluğu: Işık perdesi tepki süresi ve acil durdurma eşikleri yerel yönetmeliklere göre belgelenmiştir.
-
[ ] Yük Kapasitesi: Zemin veya çukur konfigürasyonu, maksimum bobin ağırlığı ve geometrik şekle uygundur.
-
[ ] Kayış Entegrasyonu: İkincil sabitleme için yüksek mukavemetli çelik veya polyester kayış modülü dahildir.
-
[ ] Bakım Desteği: Servo ve PLC bileşenleri için doğrulanmış yedek parça envanteri ve teknik destek SLA'sı.
Yasal Uyarı: Bu kılavuzda sunulan tüm çalışma aralıkları, malzeme özellikleri ve performans ölçütleri, standart endüstri mühendisliği kıyaslamalarından ve üretici teknik dokümanlarından elde edilmiştir. Finansal projeksiyonlar, yatırım getirisi süreleri ve belirli vaka çalışması ölçütleri yalnızca örnek niteliğinde tahminlerdir. Tüm ekipman özellikleri, güvenlik sertifikaları ve performans iddiaları, OEM ile doğrudan doğrulanmayı gerektirir ve sahaya özgü mühendislik araştırmaları ve yerel düzenleyici gerekliliklerle karşılaştırılmalıdır.
🔗 Ayrıca bakınız : İlgili ekipmanlar