🛠️ Sistem Kapsamı ve Operasyonel Parametreler
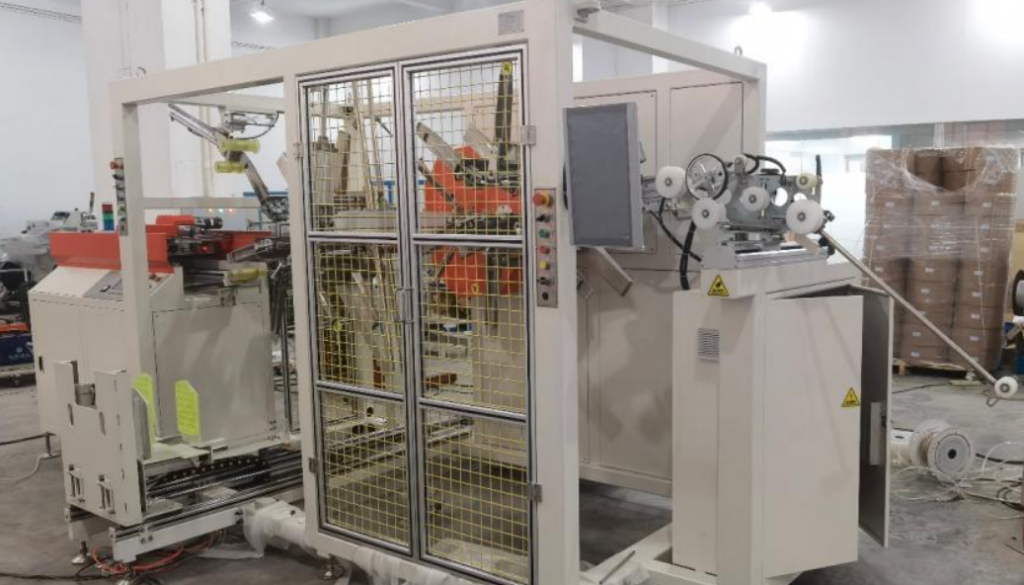
Tam otomatik palet bağlama sistemleri, hassas gerdirme, sürtünme kaynaklı sızdırmazlık ve programlanabilir desen sıralaması yoluyla yük muhafazasını standartlaştırır. Bu makineler, taşıma hasarını azaltır, streç filmle sarmaya kıyasla sarf malzemesi maliyetlerini düşürür ve yüksek verimli lojistik iş akışlarına sorunsuz bir şekilde entegre olur.
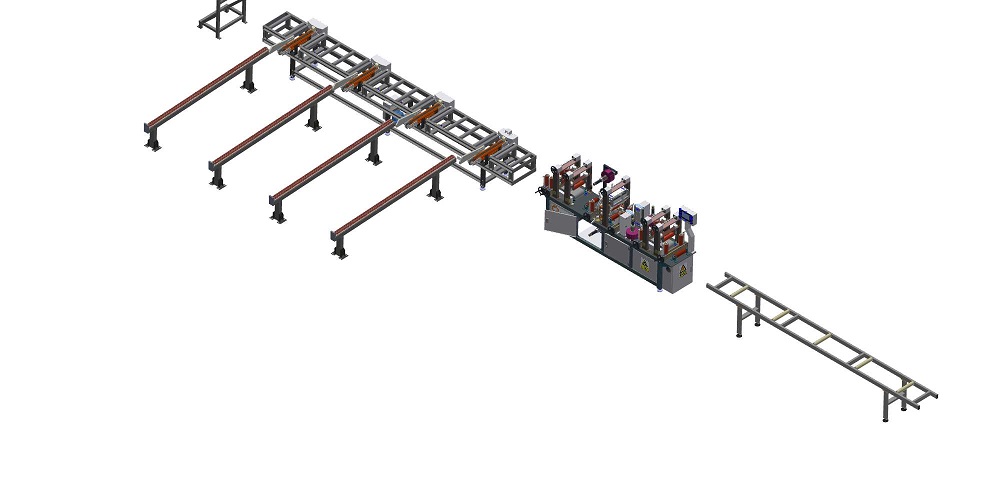
Modern otomatik bağlama sistemleri, değişken yük yoğunluklarında tutarlı sıkıştırmayı sağlayan bilgisayarlı kontrol döngüleriyle manuel gerdirme işlemini değiştirmek üzere tasarlanmıştır. Sektör standartları bu sistemleri, kompakt zemin ayak izlerini ve hızlı yük erişimini önceliklendiren dikey konfigürasyonlar ve çeşitli palet boyutlarına ve ağır endüstriyel yükleri karşılayacak şekilde ölçeklenebilen yatay konfigürasyonlar olarak sınıflandırır. (ASTM D3953)Malzeme seçimi, çalışma ömrünü doğrudan belirler: polipropilen (PP) maliyet etkinliği sunar ancak titreşim altında gerilme deformasyonu gösterir; polyester (PET) ise yüksek yoğunluklu yükler için üstün çekme dayanımı ve aşınma direnci sağlar. (ISO 12048)Çelik şeritler, iki metrik tonu aşan aşırı ağırlık uygulamaları için ayrılmıştır, ancak özel kesme ve mühürleme aletleri gerektirir. Gerilim uygulamasını standartlaştırarak ve manuel değişkenliği ortadan kaldırarak, bu sistemler doğrudan ürün hasar oranlarını azaltır, işçilerin tekrarlayan gerilme yaralanmalarına maruz kalmasını azaltır ve genel hat verimliliğini artırır. (OEM Technical Manual, Series 4000).
🏗️ Çekirdek Muayene ve Kalibrasyon Protokolü
Rutin kalibrasyon, gerilim tutarlılığını, conta bütünlüğünü ve sensör hizalamasını üretici spesifikasyonlarına göre doğrular. Operatörler, yük kaymasını önlemek, güvenlik standartlarına uyumu sağlamak ve sürekli üretim döngülerinde planlanmamış arıza sürelerini en aza indirmek için kayış genişliğini, gerilim yüzdelerini ve desen sıralamasını doğrulamalıdır.
Kalibrasyon, gerdirme mekanizmasının, kayışın nominal kopma dayanımının önerilen yüzde aralığı içinde (standart PET uygulamaları için genellikle %20-30) kuvvet uyguladığının doğrulanmasıyla başlar. (ASTM D3953)Operatörler, temsili bir yük üzerinde test döngüsü çalıştırmalı ve manuel basınç altında kayış sapmasını ölçmelidir; kabul edilebilir sapma, yetersiz sıkıştırma veya aşırı gerilimi göstermeden önce nadiren 5 mm'yi aşar. Sürtünme kaynaklı sızdırmazlık başlığı, yüzeyde parlama veya kalıntı birikimi açısından incelenmelidir, çünkü kirlenmiş kaynak bölgeleri bağlantı tutunmasını doğrudan tehlikeye atar ve taşıma sırasında kayışın kopma riskini artırır. (OEM Maintenance Guide)Yük konumlandırma sensörlerinin, paletlerin ±10 mm tolerans dahilinde ortalanmasını sağlamak ve kırılgan köşelerde yapısal gerilime neden olabilecek asimetrik kayış yerleşimini önlemek için periyodik olarak doğrulanması gerekir. Son olarak, desen sıralaması, yatay, dikey veya çapraz kayış dizilerinin istif yüksekliği ve ağırlık dağılımı gereksinimleriyle uyumlu olduğunu doğrulamak için üretim reçetesiyle çapraz referanslanmalıdır. (ISO 12048).
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Nicel Geçme/Kalma Eşikleri
Kabul kriterleri, kayış sapması, sızdırmazlık mukavemeti korunumu ve çevrim senkronizasyonu için ölçülebilir referans noktalarına dayanmaktadır. Sistemler, yük stabilitesini garanti etmek ve çeşitli malzeme taşıma ortamlarında sürekli üretim akışını sürdürmek için belirtilen toleranslar dahilinde gerilimi korumalı ve hedef zaman dilimleri içinde çevrimleri tamamlamalıdır.
Kalite doğrulaması, mekanik performansı operasyonel güvenlik ve verimlilik hedeflerine bağlayan yapılandırılmış bir geçme/kalma matrisi gerektirir. Kayış malzemesi doğrulaması, PET veya çelik bileşimini belgelenmiş genişlik ve kalınlık toleranslarıyla teyit etmeli ve yüksek titreşimli ortamlarda polipropilen ikamelerini reddetmelidir. (ASTM D3953)Gerilim kalibrasyonu, yalnızca görünür köşe deformasyonu oluşmadığında ve standartlaştırılmış başparmak basıncı altında kayış sapması 5 mm'nin altında kaldığında başarılı sayılır; 10 mm'yi aşan sapma, yanlış hizalanmış gerdirme makaralarını veya aşınmış tahrik kayışlarını gösterir. Sızdırmazlık bağlantısının bütünlüğü, sürtünme kaynaklı bağlantının, aşınma, yanma veya ayrılma olmaksızın kayışın nominal kopma mukavemetinin en az %80'ini koruması gereken çekme testi ile doğrulanır. (OEM Quality Protocol)Yük konumlandırma sensörleri, ±10 mm'lik bir merkezleme aralığı içinde sürekli olarak tetiklenmeli, konveyör senkronizasyonu ise tam otomatik modellerde her bağlama döngüsünü 15-30 saniye içinde tamamlamalıdır. (ISO 12048)Bu eşik değerlerin dışında kalan herhangi bir parametre, mekanik ayarlama veya parça değişimi tamamlanana kadar üretimi durdurarak hem operatör güvenliğini hem de lojistik süreçlerin güvenilirliğini korur.
🛡️ Önleyici Bakım ve Arıza Giderme
Uzun vadeli güvenilirlik, planlı aşınma parçası değişimine, çevresel telafiye ve reçete yedekleme protokollerine bağlıdır. Gerdirme başlıklarının, konveyör senkronizasyonunun ve nem yönetiminin proaktif bakımı, contaların bozulmasını önler ve zorlu endüstriyel ortamlarda ve değişken iklim koşullarında ekipmanın hizmet ömrünü uzatır.
Öngörücü bakım programları, mekanik aşınmayı, çevresel değişkenleri ve yazılım yapılandırma kaymasını dikkate almalıdır. Sürtünme kaynaklı başlıklar, yüzey çizilmesi veya termal bozulma doğrudan kaynak sürtünmesini azalttığı ve bağlantı arıza oranlarını artırdığı için genellikle 8,000-10,000 döngüden sonra muayene veya değiştirme gerektirir. (OEM Technical Manual)Yüksek nemli ortamlarda, PET şeritler nemi emer ve bu da sızdırmazlık sırasında sürtünme ısısı oluşumunu engeller; operatörler, sızdırmazlık özelliğini korumak için kaynak bekleme süresini %10-15 artırmalı veya nem bariyeri kaplamalı şerit kullanmalıdır. (ASTM D3953)Konveyör bant izleme işlemi haftalık olarak doğrulanmalıdır, çünkü %5'i aşan bant kayması paletlerin yanlış hizalanmasına ve kayışların düzensiz yerleştirilmesine neden olur. PLC desen reçeteleri, güç dalgalanmaları veya parametre geçersiz kılmaları sırasında veri kaybını önlemek için aylık olarak ve her başarılı ayarlama oturumundan sonra yedeklenmelidir. Bu kontrollerin kurumsallaştırılmasıyla, tesisler planlanmamış arıza sürelerini azaltır, sarf malzemesi israfını düşürür ve gerdirme ve sızdırma tertibatlarının çalışma ömrünü uzatır. (ISO 12048).
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Tedarik ve Entegrasyon Değerlendirmesi
Doğru ambalajlama mimarisini seçmek, makine ayak izini, malzeme uyumluluğunu ve otomasyon seviyesini üretim hacmi ve yük değişkenliğiyle eşleştirmeyi gerektirir. Döner halkalı veya üstten streç sarma makineleri gibi tamamlayıcı sistemlerin entegrasyonu, toplam ambalajlama verimliliğini optimize eder ve birim başına taşıma maliyetlerini en aza indirir.
Satın alma kararları, makine özelliklerini gerçek üretim kapasitesi talepleri, yük çeşitliliği ve sonraki paketleme iş akışlarıyla uyumlu hale getirmelidir. Tam otomatik sistemler tipik olarak saatte 120-240 kayış üretir, ancak operatörler darboğazları önlemek için giriş ve çıkış konveyör hızlarının kayışlama döngüsüyle senkronize olduğunu doğrulamalıdır. (OEM Performance Data)Malzeme uyumluluğunda, standart yükler için PET'e öncelik verilmeli, çelik ağır endüstriyel yükler için, polipropilen ise düşük titreşimli, kısa mesafeli uygulamalar için ayrılmalıdır. Otomasyon seviyesi, iş gücü kısıtlamalarına uygun olmalıdır: Tam entegre sistemler manuel işlemeyi azaltır ve tutarlılığı artırırken, yarı otomatik modeller artan operatör müdahalesi pahasına daha düşük sermaye harcaması sunar. (ISO 12048)Yük stabilizasyonunun kapsamlı bir şekilde sağlanması için, bağlama sistemleri tamamlayıcı ambalaj ekipmanlarıyla etkili bir şekilde entegre olur. Üstten döner kollu streç sarma makineleri, dengesiz yüklerin döndürülmesi ihtiyacını ortadan kaldırırken, kompakt döner halka sarma makineleri, geleneksel döner tabla tasarımlarına kıyasla film tüketimini %20-30 oranında azaltır. (Phoenix Engineering Specifications)Konveyörsüz ve alçak profilli modeller, alan kısıtlaması olan tesislerde forklift veya palet kaldırma aracıyla yüklemeyi daha da kolaylaştırır. Tedarikçiler, uzun vadeli operasyonel güvenilirliği sağlamak için belgelenmiş çevrim süresi kıyaslamaları, garanti koşulları ve yerel servis yanıt garantileri sunmalıdır. (ASTM D3953).
Teknik Uyarı ve Kaynak Uyumluluğu: Burada referans verilen tüm sayısal parametreler, gerilim aralıkları ve çevrim süreleri, ASTM D3953 ve ISO 12048 uyarınca tipik OEM spesifikasyonlarını ve endüstri standartlarını yansıtmaktadır. Gerçek performans, kayış üreticisinin toleranslarına, çevresel koşullara ve yük bileşimine bağlı olarak değişebilir. Operatörler, tüm ayarları resmi ekipman kılavuzlarına göre doğrulamalı ve kullanıma başlamadan önce sahaya özgü denemeler yapmalıdır. Bu kılavuz, eğitim ve teknik değerlendirme amaçlıdır ve satıcıya özgü tavsiye niteliği taşımaz.