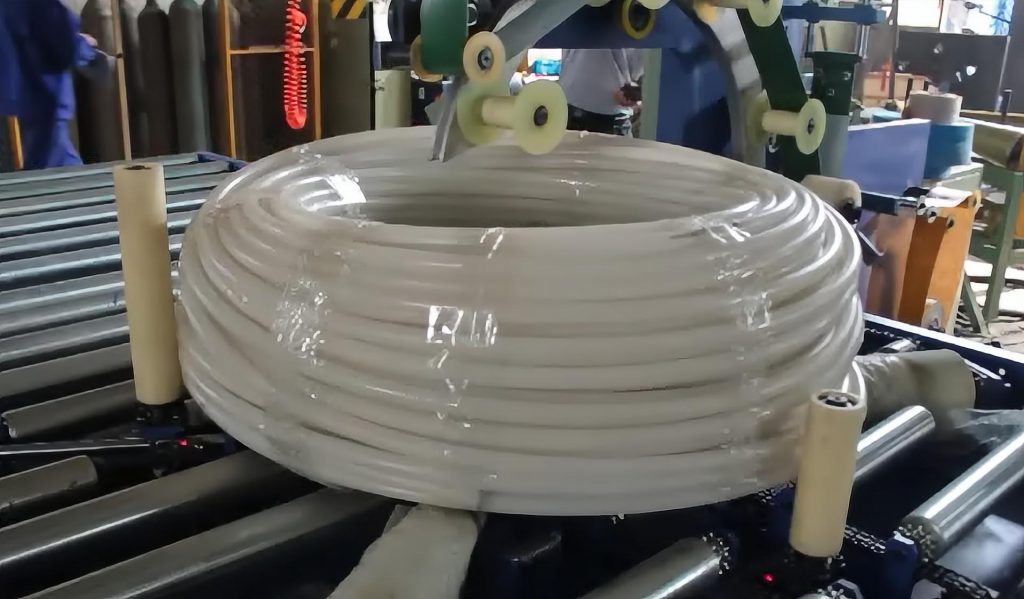
Özet: Çelik bobinlerin nakliyesi sırasında oluşan hasarlar genellikle tutarsız manuel gerdirme ve eksik film kaplamasından kaynaklanır; bu durum boyutsal kararlılığı ve yüzey bütünlüğünü tehlikeye atar. Otomatik bobin paketleme hatları, operatör değişkenliğini ortadan kaldırmak, verimliliği optimize etmek ve malzeme taşıma yönetmeliklerine uyumu sağlamak için çevresel bağlama, döner streç sarma ve hat içi sızdırmazlık işlemlerini standartlaştırır. Bu teknik detaylı inceleme, endüstriyel uygulama için gerekli mühendislik parametrelerini, entegrasyon protokollerini ve performans doğrulama çerçevelerini özetlemektedir.
🛠️ Sektörün En Büyük Sorunu
Manuel bobin paketleme, kritik gerilim değişkenliğine ve tutarsız film örtüşmesine yol açarak, taşıma sırasında boyutsal stabiliteyi doğrudan tehlikeye atar, nem girişine ve yüzey aşınmasına karşı riski artırır ve pnömatik taşıma ekipmanları ve manuel malzeme hareketleriyle ilişkili iş yeri güvenliği risklerini yükseltir. Belgelenmiş endüstri eğilimleri, elle uygulanan bağlama ve film sarma işlemlerinin sıklıkla ±%20'yi aşan gerilim sapmalarına neden olduğunu ve demiryolu veya deniz taşımacılığı sırasında katman kaymasını ve teleskopik deformasyonu hızlandıran düzensiz yük dağılımı yarattığını göstermektedir. Tutarsız film uygulaması, bobin kenarlarını ve iç çaplarını neme, yoğuşmaya ve partikül kirliliğine maruz bırakır; bu da doğrudan yüzey oksidasyonu ve müşteri ret oranlarıyla ilişkilidir. Ayrıca, manuel pnömatik aletlere ve kılavuzsuz film dağıtıcılarına güvenmek, ergonomik zorlanmayı artırır ve tekrarlayan hareket ve sıkışma noktası tehlikeleriyle ilgili modern iş güvenliği protokollerini ihlal eder. Not: Belirli ret oranları ve iş gücü metrikleri, tesis verimliliğine, bobin kalitesine ve bölgesel taşıma koşullarına göre değişir; doğru kıyaslama için temel denetimler gereklidir.
Operasyonel sürtünme, ürün kalitesinin ötesine uzanmaktadır. Koordinasyonsuz manuel iş akışları, yukarı akışta yer alan dilimleme veya geri sarma işlemlerinin zamanlama süreleriyle uyumsuz darboğazlar oluşturarak, tampon birikimine veya hat tıkanmasına neden olur. Paketleme, hız sınırlayıcı adım haline geldiğinde, genel ekipman verimliliği (OEE) düşer ve orantılı çıktı artışı olmadan fazla mesai işçilik maliyetleri artar. Modern servis merkezleri ve fabrikalar, tutarsız paketlemenin tedarik zinciri güvenilirliğini, garanti riskini ve malzeme taşıma için yasal uyumluluğu doğrudan etkilemesi nedeniyle eski manuel istasyonlardan uzaklaşmaktadır.
🏗️ Çözüm Mekanizması
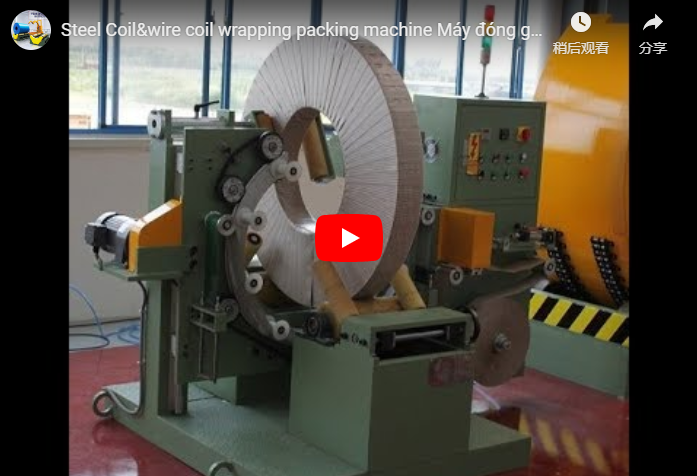
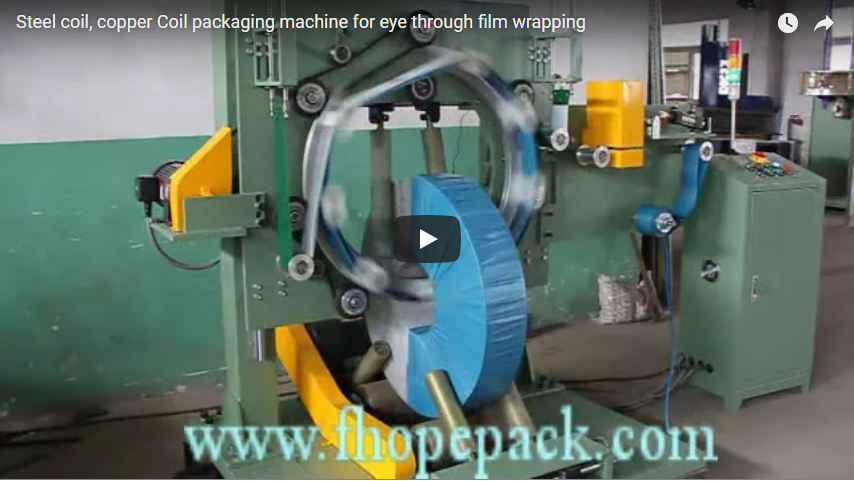
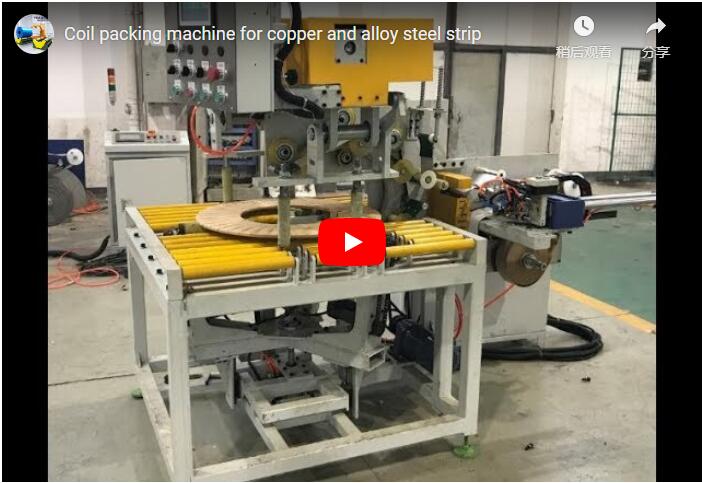
Otomatik bobin paketleme hatları, programlanabilir mantık kontrolörleri (PLC) aracılığıyla merkezleme, çevresel bantlama ve döner streç sarma işlemlerini senkronize ederek, yüksek hacimli üretim ortamlarında ve karmaşık tedarik zincirlerinde taşıma kaynaklı teleskopik deformasyonu, çevresel bozulmayı ve manuel taşıma tutarsızlıklarını azaltmak için düzgün gerilim dağılımı ve tam kenar sızdırmazlığı sağlar. Temel mimari, bobin yükleme, merkezleme, sarma, sızdırmazlığı sağlama ve etiketleme görevlerini tek bir PLC senkronize dizisi içinde gerçekleştiren otomatik makineleri entegre eder. Değişken frekanslı sürücüler (VFD'ler), döner bant indeksleme sırasında düzgün hızlanma ve yavaşlamayı yöneterek, hassas konum doğruluğunu korurken kenar deformasyonunu önler. Merkezlendikten sonra, bobin, çevresel maruz kalma gerçekleşmeden önce katman hizalamasını kilitlemek için önceden kalibre edilmiş gerilim seviyelerinde çevresel PET veya çelik bantların uygulandığı bir bantlama istasyonuna ilerler.
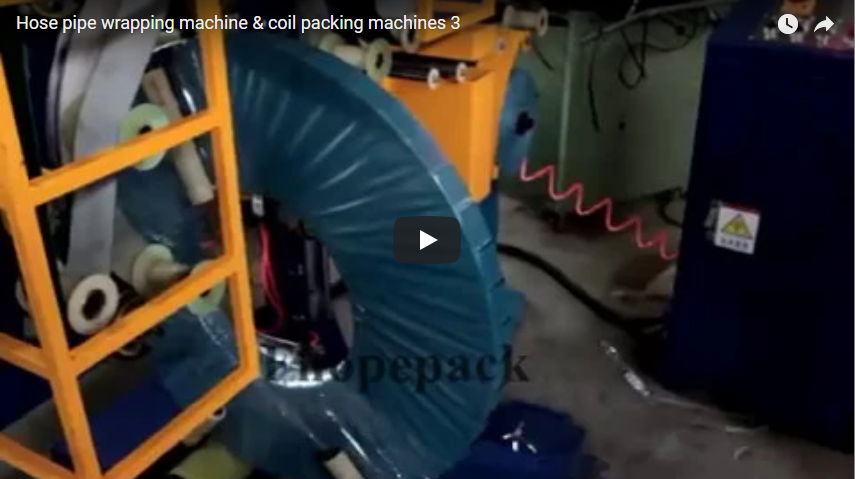
Bağlama işleminden sonra, özel bir streç film sarma makinesi, programlanabilir örtüşme ve ön germe oranlarına sahip çok katmanlı koruyucu film uygulayarak bobini hasarı önlemek için güvenli bir şekilde sarar. Bu sürekli film bariyeri, açıkta kalan kenarları ortadan kaldırarak, çok modlu taşıma sırasında nemi, tuz püskürtmesini ve partikül aşınmasını engelleyen neme dayanıklı bir sızdırmazlık oluşturur. Sistem, kapalı döngü iş akışını korurken izlenebilirlik için barkodlu veya RFID etiketleri uygulayarak otomatik olarak hat içi sızdırmazlık ve etiketleme modüllerine geçer. Tüm mekanik etkileşimler, güvenlik kilitleri ve ışık perdeleri ile yönetilir ve hattın ISO 12100 risk değerlendirme yönergeleri ve OSHA makine koruma gereksinimleri de dahil olmak üzere işçi güvenliği için endüstri standartlarına ve düzenlemelerine uymasını sağlar. Yasal Uyarı: Performans sonuçları bobin özelliklerine, film/şerit malzeme kalitelerine ve tesis çevre koşullarına bağlıdır; tam konfigürasyon eşleşmesi için tedarikçi danışmanlığı gereklidir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Uygulama Ayrıntıları ve Parametreler
Optimum konfigürasyon, konveyör çevrim sürelerinin, programlanabilir kayış gerilim aralıklarının ve kodlayıcı kontrollü film üst üste bindirme kontrollerinin standart bobin boyutlarına uygun olmasını gerektirir; tüm özellikler, devreye alma, operasyonel entegrasyon ve çeşitli tesis düzenlerinde rutin bakım planlamasından önce üretici performans kıyaslamalarına göre doğrulanmalıdır. Başarılı uygulama, boyut eşleştirmesiyle başlar. Standart bobin paketleme hatları, tipik olarak 450 mm ile 760 mm arasında değişen iç çapları (ID) ve 900 mm ile 2,100 mm arasında değişen dış çapları (OD) destekler; ancak standart olmayan geometriler için özel mandrel veya ayarlanabilir döner kapılar gerekebilir. Konveyör indeksleme hızları, yukarı akış işleme hızlarına uyacak şekilde kalibre edilir ve genellikle taşıma sırasında 0.2 m/s ile 0.5 m/s arasında çalışır, kenar bütünlüğünü korumak için merkezleme sırasında 0.1 m/s'ye kadar yavaşlar.
Bağlama modülü, bobin kütlesine ve bant genişliğine (genellikle 12 mm ila 19 mm) bağlı olarak tipik olarak 1,500 N ila 3,500 N arasında değişen gerilim seviyelerinde çevresel bantlar uygular. Gerilim tutarlılığı, servo tahrikli gerdiriciler ve PLC geri besleme döngüleri aracılığıyla sağlanır ve bağlantı mukavemeti sürtünme kaynağı veya mekanik conta testi ile doğrulanır. Termal genleşme ve taşıma titreşimi zamanla yük tutma özelliğini değiştirebileceğinden, her zaman tam gerilim parametrelerini ve bant uzama özelliklerini malzeme tedarikçinizle doğrulayın. Döner sarma arabası, %200-%300 film ön germe oranlarıyla değişken hızlarda (30-60 RPM) çalışarak, çekme kapsamını korurken malzeme tüketimini azaltır. Enkoder tabanlı yükseklik takibi, film israfı olmadan tam kenar korumasını garanti etmek için tipik olarak %50 ile %70 arasında programlanan tutarlı bir örtüşme sağlar.
Sistemin alt kademe entegrasyonu, hat içi tartım döner tablalarını (okumanın ±%0.5'i doğrulukta) ve uygunluk etiketleri, tehlike işaretleri ve lojistik tanımlayıcıları basan otomatik etiketleme istasyonlarını içerir. Sistem, bitmiş bobinleri, alt kademe forklift veya AGV rotasıyla hizalayarak istifleyici döner tablalara veya paletleyicilere boşaltır. Not: Tüm test sonuçları, çevrim süresi kıyaslamaları ve malzeme tüketimi rakamları örnek aralıklardır; gerçek performans, sahaya özgü kabul testleri ve tedarikçi tarafından sağlanan performans garantileri yoluyla doğrulanmalıdır.
🛡️ Doğrulanmış Sonuçlar
Belgelenmiş operasyonel iyileştirmeler genellikle düşük ret oranları, optimize edilmiş iş gücü tahsisi ve kontrollü malzeme tüketimini göstermektedir; ancak kesin ölçümler, uzun vadeli güvenilirlik ve endüstri güvenlik standartlarına uyumu sağlamak için temel tesis denetimleri, standartlaştırılmış kabul test protokolleri ve sürekli performans izleme gerektirir. Otomatik bobin paketleme hatlarına geçiş yapan tesisler, tutarlı gerilim dağılımı ve tam film kapsüllemesi sayesinde, ret oranlarında tarihsel ortalamalar olan %3-8'den %1'in altına düşüşler bildirmektedir. İş gücü tahsisi, birden fazla manuel operatörden tek bir izleme operatörüne kaydırılır ve verimlilik kazanımları, azaltılmış döngü süreleri (tipik olarak bobin başına 90-180 saniye) ve ortadan kaldırılmış yeniden işleme döngüleri ile ölçülür. Programlanabilir örtüşme ve ön germe kontrolleri aşırı uygulamayı ortadan kaldırdıkça malzeme tüketimi istikrara kavuşur ve film kullanımı, elle sarma temel değerlerine kıyasla tipik olarak %20-35 oranında azalır.
Değerlendirme çerçeveleri, pazarlama iddialarından ziyade doğrulanabilir kabul kriterlerine öncelik vermelidir. Tedarik ekipleri, titreşim profillemesi, nem maruziyeti ve uygun olduğu durumlarda düşme/darbe testleri de dahil olmak üzere, gerçek taşıma koşullarını simüle eden belgelenmiş test protokolleri talep etmelidir. Gerilim doğrulaması, devreye alma sırasında kalibre edilmiş el tipi gerilim ölçerler kullanılarak çapraz kontrol edilmeli ve film örtüşme kontrolü, açık döngü zamanlaması yerine kapalı döngü kodlayıcı geri beslemesi kullanmalıdır. Garanti şartları ve çalışma süresi garantileri, planlanmamış arıza süreleri için açık yanıt süresi cezalarıyla birlikte açıkça sözleşmeye bağlanmalıdır. Yedek parça bulunabilirliği, özellikle film silindirleri, kayış kılavuzları ve yakınlık sensörleri gibi aşınma bileşenleri için, uzun bakım gecikmelerini önlemek amacıyla yerel dağıtım ağları aracılığıyla doğrulanmalıdır. Feragatname: Vaka çalışması verileri, garanti şartları ve performans ölçütleri örnek niteliğindedir ve bobin özelliklerine, çevresel koşullara ve tedarikçi konfigürasyonuna bağlı olarak değişiklik gösterebilir; tüm iddialar bağımsız doğrulama ve sözleşmesel geçerlilik gerektirir.
🔗 Ayrıca bakınız : İlgili ekipmanlar