🛠️ Değerlendirme Kriterleri
Otomatik ve manuel boru torbalama yöntemleri arasında seçim yapmak, on iki aylık bir işletme süresi boyunca verimlilik hızı, iş gücüne bağımlılık, sızdırmazlık bütünlüğü, malzeme verimi ve birim başına toplam maliyetin titiz bir analizini gerektirir. Bu beş teknik parametre, mekanizasyonun sermaye harcamalarına uygulanabilir bir getiri sağlayıp sağlamayacağını belirler.
Üretim ölçeklendirme kararları, öznel iş akışı tercihlerinden ziyade ölçülebilir operasyonel metrikler üzerine kurulmalıdır. Üretim hızı, işgücü tahsisini ve sipariş karşılama gecikmesini doğrudan etkilerken, operatör bağımlılığı sabit genel gider riskini belirler. Conta arıza oranları, yeniden işleme giderlerini ve aşağı yönlü garanti yükümlülüğünü belirler; bu maliyetler, standart üretim ortamlarında reddedilen birim başına genellikle 2.00 ila 5.00 ABD doları arasında değişir. Film atık yüzdeleri, brüt kar marjını doğrudan etkiler; yanlış hizalanmış kılıflar veya aşırı kesim, polimer kalitesine bağlı olarak boru başına 0.03 ila 0.10 ABD doları arasında ek maliyet getirir. İlk geçiş etiket doğruluğu, perakende uyumluluğunu ve tedarik zinciri yönlendirme verimliliğini belirler. Not: Burada belirtilen tüm finansal metrikler ve verim yüzdeleri, orta hacimli PVC/PE üretim tesislerinden elde edilen sektör tahminlerini temsil eder ve bölgesel işgücü oranlarına ve film tedarikçisi özelliklerine bağlı olarak değişebilir.
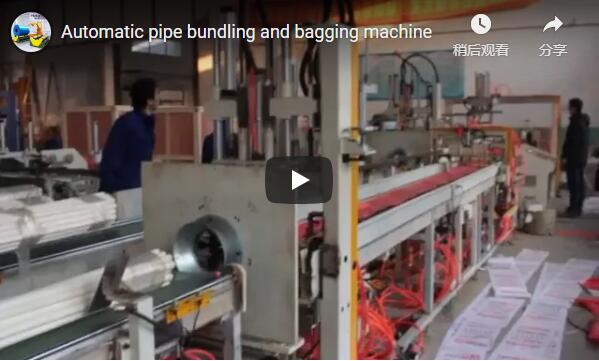
🏗️ Otomatik Boru Torbalama Sistemi
Otomatik paketleme hatları, sürekli film işleme, hassas ürün yerleştirme ve programlanabilir termal sızdırmazlığı tek bir senkronize iş akışına entegre ederek, genellikle kapalı devre sıcaklık kontrolü altında dakikada sekiz ila on beş ünite işler. Bu mekanize mimari, çeşitli polimer alt tabakalarda katı boyut toleranslarını korurken manuel sapmaları ortadan kaldırır.
Bu sistem, dış çapı 15 ila 630 milimetre arasında değişen ve standart uzunlukları altı metreye kadar olan PVC, PE, PP, PPR (Polipropilen Rastgele Kopolimer) ve PB (Polibütilen) boruları destekler. Taşıma dinamikleri ve film gerilimi gereksinimleri nedeniyle, işlem hızı boru çapıyla ters orantılıdır. Küçük çaplı tesisat boruları (15–110 mm) dakikada 12–15 torba işleme kapasitesine ulaşırken, belediye standartlarındaki borular (315–630 mm) dakikada 8–10 torba işleme kapasitesine sahiptir. Isı yalıtım parametreleri, polimer erime indeksleriyle uyumlu olmalıdır: sabit sıcaklıkta ısı yalıtımı (120–180°C), yüksek yoğunluklu polietilen (HDPE) bağlarını optimize eder; darbe yalıtımı (180–220°C), poliolefin (POF) büzme filmlerinde temiz kesimler sağlar; ve ultrasonik kaynak (60–80°C), özel ABL (Alüminyum Bariyer Laminat) veya PBL (Plastik Bariyer Laminat) alt tabakaların termal bozulmasını önler. Yalıtım sonrası büzme tünelleriyle entegrasyon, dış mekan depolama uyumluluğu için UV ve nem direnci sağlar. Performans değişkenliği doğrudan boru yüzey pürüzlülüğü, ortam nemi ve film çekme dayanımı ile ilişkilidir; operatörler, bekleme süresini ve basıncı ISO 1167 ve ASTM D638 standartlarına göre kalibre etmelidir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Manuel Boru Torbalama
Manuel paketleme, film kılıflama, lokal ısı uygulaması ve yapışkan etiketleme için ardışık operatör müdahalesine dayanır ve bu da birim başına kırk beş ila altmış saniye arasında bir süreye ve sızdırmazlık tutarlılığı ile etiket yerleştirme doğruluğunda daha yüksek varyansa yol açar. Bu emek yoğun yaklaşım, yalnızca düşük hacimli üretimler veya kısıtlı sermaye ortamları için ekonomik olarak uygulanabilir kalmaktadır.
İşlem süreleri, operatörün yeterliliğine ve boru geometrisine tamamen bağlıdır. Standart iş akışları, torba yerleştirme, ısı yalıtımı ve etiketleme işlemlerini sırayla yönetmek için hat başına iki ila üç personel gerektirir. Isıl bekleme süresinin tutarsızlığı ve film dikişi boyunca eşit olmayan basınç dağılımı nedeniyle, yalıtım reddi oranları genellikle %3 ile %8 arasında değişmektedir. Malzeme israfı, manuel yanlış hizalama ve aşırı kesme paylarından kaynaklanan %8 ila %12 arasında ortalama değerdedir. İlk denemede etiket doğruluğu nadiren %70 ila %85'i aşar ve bu da iş gücü saatlerini artıran manuel düzeltme döngülerini gerektirir. Gizli işletme maliyetleri arasında yeniden işleme işçiliği (başarısız yalıtım başına 2-5 dolar) ve yanlış etiketlenmiş envanterden kaynaklanan uyumluluk cezaları yer alır; bu da değiştirme lojistiği ve idari giderlerde olay başına 20-50 dolara kadar çıkabilir.
🛡️ Karşılaştırmalı Performans Ölçütleri
Doğrudan performans karşılaştırması, otomatik sistemlerin manuel iş akışlarına kıyasla vardiya verimliliğini üç ila beş kat artırdığını, sızdırmazlık reddi oranlarını yüzde yarımın altına düşürdüğünü ve film israfını yüzde elliden fazla azalttığını ortaya koymaktadır. Bu verimlilik kazanımları, doğrudan optimize edilmiş işgücü tahsisine ve iyileştirilmiş brüt kar marjı istikrarına dönüşmektedir.
Aşağıdaki parametreler, mekanize ve manuel işleme yöntemleri arasındaki operasyonel farklılığı nicel olarak ifade etmektedir:
| metrik | Otomatik Entegrasyon | Manuel İşleme |
|---|---|---|
| Vardiya Verimliliği (8 saat) | 1,920–3,600 boru | 480–640 boru |
| İşçilik Gereksinimi | 1 gözetmen | 2–3 doğrudan operatör |
| Birim Başına Döngü Süresi | 4-7 saniye | 45-60 saniye |
| Conta Reddetme Oranı | 3-8% | |
| İlk Geçiş Etiket Doğruluğu | 98% + | 70-85% |
| Film Atık Verimi | 2-4% | 8-12% |
| Tahmini Sermaye Gideri | $ 35,000- $ 80,000 | $ 2,000- $ 5,000 |
| Tahmini İşçilik Maliyeti/Birim | $ 0.02- $ 0.05 | $ 0.15- $ 0.30 |
| Değişim Süresi | 10 – 20 dakika | ani |
| Optimal Günlük Hacim | >500 boru | <200 boru |
Tüm sermaye harcamaları ve birim maliyet rakamları, yıllık standart 250 işletme günü ve bölgesel ortalama üretim ücretlerine dayalı sektör tahminleridir. Gerçek devreye alma maliyetleri, tesis altyapısına ve tedarikçi sözleşmelerine göre değişiklik gösterecektir.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Stratejik Seçim Çerçevesi
Günde beş yüz adetten fazla boru üretimi, iş gücü tasarrufu ve malzeme tasarrufu sayesinde sermaye yatırımının standart işletme varsayımları altında altı ila on sekiz ay içinde geri kazanılması nedeniyle otomatik entegrasyonu güçlü bir şekilde desteklemektedir. Bunun aksine, günde iki yüz adetten az üretim veya sık SKU değişiklikleri, gereksiz amortisman giderlerinden kaçınmak için manuel işlemeyi haklı çıkarmaktadır.
Karar modellemesi, yapılandırılmış bir temel değerlendirme gerektirir. İlk olarak, mevcut vardiya çıktısını ve personel tahsisini nicelleştirin. İkinci olarak, yeniden işleme maliyeti temelini oluşturmak için geçmiş ret oranlarını ve etiket uyumluluğu başarısızlıklarını denetleyin. Üçüncü olarak, proje birim ekonomisi: otomatik sistemler, günlük 1,000 adetlik hacimlerde genellikle boru başına 0.10-0.25 ABD doları tasarruf sağlar. 250 günlük bir işletme yılı, 2 vardiyalı çalışma ve birim başına 0.15 ABD doları tasarruf marjı varsayıldığında, yıllık tasarruf yaklaşık 75,000 ABD doları olup, yaklaşık 6.4 ayda 40,000 ABD doları sistem geri ödemesi sağlar. Yatırım getirisi projeksiyonları, tutarlı 8 saatlik vardiyalar, standart işçilik ücretleri ve sıfır plansız arıza süresi varsaymaktadır. Gerçek geri ödeme süreleri, günlük 500 borunun altındaki hacimler veya daha düşük işçilik farklarına sahip bölgelerde 24-30 aya kadar uzar. Geniş çaplı borular (>400 mm) ve perakende satışa uygun ambalajlama gereksinimleri, tutarlı termal bağların ve barkod hassasiyetinin manuel olarak korunmasının fiziksel olarak imkansız olması nedeniyle otomasyonu daha da haklı çıkarmaktadır.
🛠️ Tedarik Doğrulama Kontrol Listesi
Bir torbalama sistemi satın alımının doğrulanması, sözleşme imzalanmadan önce boru boyut toleranslarının, film polimer uyumluluğunun, günlük verim hedeflerinin ve mevcut altyapının üretici spesifikasyonlarıyla karşılaştırılmasını gerektirir. Bu mühendislik doğrulaması, entegrasyon hatalarını önler, operasyonel sürekliliği sağlar ve beklenmedik devreye alma gecikmelerini azaltır.
Satın alma öncesi mühendislik doğrulaması aşağıdaki teknik gereksinimleri karşılamalıdır:
-
Dış çap aralığını (standart 15–630 mm; özel siparişle 800 mm'ye kadar) ve maksimum uzunluğu (standart 6 m, opsiyonel 12 m) onaylayın.
-
Film alt tabakasının (PE, POF, antistatik veya ABL/PBL bariyer laminatları) mevcut sızdırmazlık yöntemleriyle uyumluluğunu doğrulayın.
-
Günlük üretim hacmini, günlük 500 boruluk otomasyon eşiğiyle karşılaştırın.
-
Mevcut conta reddi metriklerini denetleyin; %3'ü aşan oranlar mekanize termal kontrolü zorunlu kılar.
-
İlk denemede etiket doğruluğunu ölçün; %90'ın altındaki uyumluluk, entegre görsel yönlendirmeli aplikatörlerin kullanımını haklı çıkarır.
-
Tesisin şebeke kapasitesini doğrulayın (220V/380V tek veya üç fazlı güç, 4–6 bar basınçlı hava beslemesi).
-
Film gerginliğini ve sızdırmazlık tutarlılığını doğrulamak için gerçek üretim örnekleri kullanılarak canlı video doğrulama talep edin.
-
Ana teklif kapsamında, 12 aylık kapsamlı bir yedek parça envanteri ve önleyici bakım programı üzerinde anlaşmaya varın.
Tüm özellikler standart endüstriyel tesis koşullarını varsaymaktadır. Yüksek ortam sıcaklıkları veya yüksek partikül madde içeren ortamlar gibi tesise özgü kısıtlamalar, ek filtreleme veya iklimlendirme modülleri gerektirebilir.
🏗️ Teknik Uygulama Hakkında Sıkça Sorulan Sorular
Otomatik torbalama ekipmanı, altı yüz otuz milimetreye kadar standart sıhhi tesisat ve belediye boru çaplarına uygundur ve malzemeye özgü termal profiller, poliolefin ve polivinil klorür alt tabakalar arasında hızlı geçişlere olanak tanır. Sistem alan gereksinimleri ve sermaye geri kazanım süreleri, tesis yerleşim kısıtlamalarına ve üretim planlama parametrelerine sıkı sıkıya bağlıdır.
Sistem hangi boyutsal toleransları karşılayabilir? Standart konfigürasyonlar 15–630 mm dış çapları işleyebilir. Özel takımlar kapasiteyi 800 mm'ye kadar çıkarır, ancak artan film yüzey alanı ve işleme ataleti nedeniyle verimlilik orantılı olarak azalır.
Tek bir hat hem PVC hem de PE alt tabakaları işleyebilir mi? Evet. Modern kontrol üniteleri, sızdırmazlık sıcaklığını, bekleme süresini ve soğutma süresini otomatik olarak ayarlayan önceden kaydedilmiş termal reçeteler kullanır. Malzeme değişimleri genellikle 5-10 dakika parametre doğrulaması ve film makarası değişimi gerektirir.
Tarımsal sulama borularında mekanizasyon ekonomik olarak uygulanabilir mi? PE borular (20–200 mm) için otomatik torbalama, UV bozulmasını ve partikül kirliliğini azaltarak raf ömrünü 6 aydan 24 aya uzatır. Dakikada 10–12 torba ile, günlük hacimler 500 adedi aştığında yatırım getirisi önemli ölçüde hızlanır.
Gerekli üretim alanı ne kadardır? Komple entegre bir hat (magazin, konveyör, mühürleyici, etiketleyici), giriş/çıkış hazırlık alanları hariç, yaklaşık 6 m × 2 m'lik bir alanı kaplar. Manuel kurulumlar yaklaşık %50 daha az zemin alanı gerektirir, ancak güvenli malzeme taşıma için daha geniş operatör hareket alanı gerektirir.
Sermaye geri ödeme süresi nasıl hesaplanır? Orta hacimli tesisler (günde 1,000 boru, çift vardiya) kurulum, kalibrasyon ve operatör eğitimi de hesaba katıldığında genellikle 6-18 ay içinde geri ödeme sağlar. Daha düşük hacimli işletmeler veya tek vardiyalı tesisler 24-30 aylık bir geri ödeme süresi yaşayabilir. Tüm uygulama zaman çizelgeleri, standart devreye alma protokollerini ve kesintisiz üretim planlamasını varsaymaktadır.