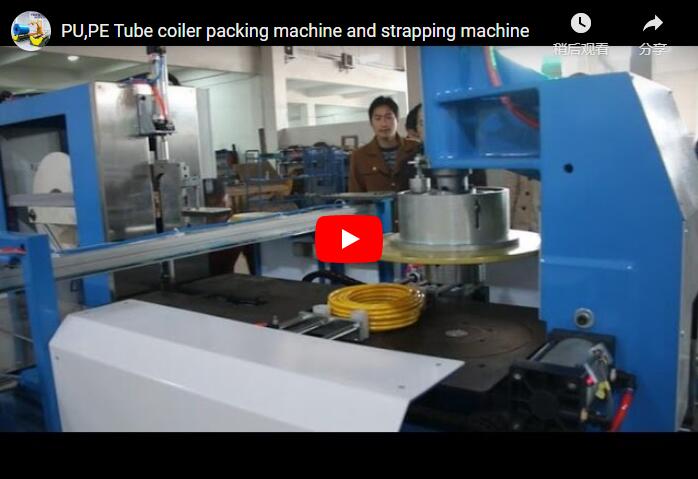
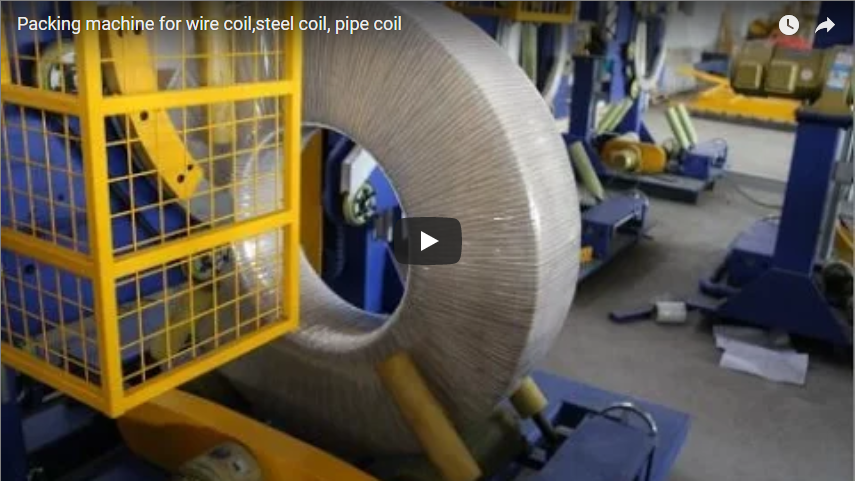
Özet: Otomatik bobin paketleme sistemleri, servo tahrikli sarma (ayarlanabilir %10-%90 örtüşme), yüksek hızlı bağlama (döngü başına ≤38 saniye) ve IoT özellikli izleme kullanarak 30 kg ile 25,000 kg arasında değişen çelik bobinleri korur. Bu entegre hatlar, manuel gerilim değişkenliğini ortadan kaldırır, nakliye hasarı taleplerini azaltır ve temel iş akışlarına bağlı olarak doğrudan işçilik maliyetlerini genellikle %75 ila %80 oranında düşürür. Standart konfigürasyonlar 15 m × 6 m alan, 60 kVA güç ve 4-6 bar basınçlı hava gerektirir.
🛠️ Problem 1: Çelik Bobinlerin Nakliye ve Depolama Sırasında Hasar Görmesini Nasıl Önleyebilirsiniz?
Otomatik bobin paketleme sistemleri, insan-makine arayüzü kontrolleri aracılığıyla %10 ile %90 arasında düzgün film örtüşmesi sağlayarak ihracat hasarını ortadan kaldırırken, entegre tartım modülleri yük stabilitesini doğrular. Bu hassasiyet, nem girişini ve yapısal kaymayı önleyerek, nakliyeyle ilgili korozyon ve mekanik deformasyonun başlıca nedenlerini doğrudan ele alır.
Manuel sarma işlemi, operatör yorgunluğunun doğrudan kayış gerginliğini ve film kaplamasını etkilemesi nedeniyle kabul edilemez bir değişkenliğe yol açar. Otomatik hatlar, streç film, VCI (Buhar Korozyon Önleyici) ambalaj ve polietilen malzemelerde tutarlı basıncı koruyan kapalı devre gerilim kontrolü ile bu sorunu çözer. Ağırlığı eşit olarak dağıtan ve koruyucu ara parçalar kullanan otomatik istifleme protokolleriyle birleştirildiğinde, sistem, taşıma sırasında genellikle bobin çökmesine veya yüzey çizilmesine neden olan dengesiz yük dağılımını önler.
Depolama ortamı yönetimi de aynı derecede kritik önem taşımaktadır. Kusursuz ambalajlanmış olsalar bile, bobinler nem kaynaklı oksidasyonu azaltmak için iklim kontrollü koşullara ihtiyaç duyar. Sevkiyat öncesinde rutin denetim programları, hizalama ve yapısal bütünlüğü doğrulamalıdır. Çevresel koşulları izleyen ve döngü sayımlarını takip eden IoT özellikli sensörlerin entegrasyonuyla, tesisler reaktif onarımlardan öngörücü bakıma geçebilir ve her paketlenmiş ünitenin manuel kalite kontrollerine güvenmeden ihracata hazır olma standartlarını karşılamasını sağlayabilir.
Operasyonel tahminler, bu otomatik paketleme ve bağlama protokollerini uygulayan tesislerin, temel taşıma uygulamalarına bağlı olarak, nakliye ile ilgili hasar taleplerini önemli ölçüde azalttığını göstermektedir. Sistem, her paketleme döngüsünü kaydederek, lojistik denetimlerini karşılayan dijital bir izlenebilirlik kaydı oluşturur. 30 kg ile 25,000 kg arasındaki bobinleri işleyen operasyonlar için, hattın ayarlanabilir gerilim parametreleri ve malzemeye özgü paketleme programlarıyla yapılandırılması, farklı ürün kalitelerinde tutarlı koruma sağlar.
🏗️ Problem 2: Paketleme Ekibim Yavaş Çalışıyor—Daha Fazla Kişi Almadan Üretimi Nasıl İki Katına Çıkarabiliriz?
Otomatik bobin paketlemeye geçiş, temel manuel iş akışlarına bağlı olarak, doğrudan işçilik gereksinimlerini genellikle %75 ila %80 oranında azaltırken, saatte 150 bobine kadar üretim hızı elde edilmesini sağlar. Programlanabilir istifleme dizileriyle eşleştirilmiş yüksek hızlı bağlama üniteleri, manuel darboğazları ortadan kaldırarak, tek bir operatörün güvenlik veya hassasiyetten ödün vermeden sürekli üretim akışını yönetmesine olanak tanır.
Manuel paketleme süreçleri, doğası gereği insan tepki süreleri ve fiziksel sınırlamalarla kısıtlanmıştır. Otomatik yönlendirme ekipmanı, vinç bağımlılığı olmadan bobinleri döndürürken, sürtünme kaynaklı bağlama başlıkları her döngüyü ≤35 ila 38 saniyede tamamlar. Bu mekanik tutarlılık, değişken manuel hızlandırmanın yerini alarak tesislerin karışık boyutlu partileri hızlı bir şekilde işlemesini sağlar. Siemens S7-1500F serisi PLC (Programlanabilir Mantık Denetleyicisi) ve ProfiNet (endüstriyel Ethernet iletişim protokolü) gibi gelişmiş kontrol mimarileri, sarma, bağlama ve istifleme hareketlerini gerçek zamanlı olarak senkronize eder.
İş gücü optimizasyonu, basit personel sayısının azaltılmasının ötesine geçer. Servo tahrikli (hassas motor kontrol sistemi) paketleme arabaları ve bobin dış çapına ve ağırlık dağılımına göre kalibre edilmiş otomatik istifleme programları kullanılarak, tesisler geçiş sürelerini en aza indirir. Kontrol sisteminde saklanan reçete hatırlama fonksiyonları, operatörlerin ürün özelliklerine saatler yerine dakikalar içinde geçiş yapmalarını sağlar. Bu esneklik, paketleme hatlarının ek personel veya kapsamlı yeniden eğitim gerektirmeden dalgalanan üretim programlarına uyum sağlamasını garanti eder.
Otomatik paketleme altyapısı için finansal toparlanma süreleri, temel işçilik maliyetlerine ve geçmiş hasar talebi sıklığına bağlı olarak genellikle 18 ila 24 ay arasında değişmektedir. Sistemin modüler tasarımı, kademeli yükseltmelere olanak tanır; bu da tesislerin tüm hattı değiştirmeden kapasiteyi genişletebileceği veya ek paketleme istasyonlarını entegre edebileceği anlamına gelir. Fabrika ERP (Kurumsal Kaynak Planlama) ve MES (Üretim Yürütme Sistemi) platformlarıyla doğrudan arayüz oluşturan açık iletişim standartlarıyla birleştirildiğinde, paketleme hattı bağımsız bir maliyet merkezi olmaktan ziyade veri üreten bir varlık haline gelir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Problem 3: Tek bir hat, 200 kg'dan 25 tona kadar tüm bobin boyutlarımı işleyebilir mi?
Standart otomatik paketleme hatları, 500 ila 2,100 mm dış çap, 300 ila 610 mm iç çap ve 1,900 mm'ye kadar genişlikteki malzemeleri işleyebilir ve 25,000 kg'a kadar yapılandırılabilir ağırlık taşıma kapasitesine sahiptir. Modüler konveyör uzantıları ve otomatik merkezleme kılavuzları, dar dilimlenmiş bobinlerin ve ağır sıcak haddelenmiş demetlerin aynı gerilim kalibrasyonuna ve istifleme hassasiyetine sahip olmasını sağlar.
En büyük mühendislik zorluğu, malzeme bütünlüğünden ödün vermeden aşırı boyutsal varyasyonu yönetmektir. İnce dilimlenmiş bobinler, kenar ezilmesini önlemek için azaltılmış film gerilimi ve ayarlanmış sarım açıları gerektirirken, ağır sıcak haddeleme bobinleri güçlendirilmiş döner tablalar ve daha yüksek bağlama kuvveti gerektirir. Gelişmiş sistemler, gelen bobin boyutlarına göre servo parametrelerini otomatik olarak ayarlayan PLC'de saklanan gerilim kalibrasyon tabloları aracılığıyla bu sorunu çözer. Bu uyarlanabilir mantık, manuel yeniden kalibrasyonu ortadan kaldırır ve hassas malzeme kenarlarında mekanik stresi önler.
Çoklu ürün işleme tesislerinde alan optimizasyonu kritik bir husus olmaya devam etmektedir. Döner tablalı istifleyiciye sahip tek bir entegre hat, genellikle birden fazla özel paketleme istasyonunun yerini alarak yaklaşık 15 metreye 6 metrelik bir alana ihtiyaç duyar. Özel istifleme programları, optimum ağırlık dağılımını ve bobin dış çapı hizalamasını hesaplayarak, yapısal istikrarı korurken dikey depolama yoğunluğunu en üst düzeye çıkarır. Tesisler hem standart haddelenmiş bobinleri hem de dar dilimli ürünleri işlediğinde, değiştirilebilir merkezleme aparatları, üretim akışını kesintiye uğratmadan hızlı yeniden yapılandırmaya olanak tanır.
Satın alma ekipleri, ekipman belirlemeden önce bobin boyut dağılımını haritalandırmalıdır. Üretimin %80'i standart boyutlar içindeyse, otomatik istifleme ve ayarlanabilir sarma parametrelerine sahip tek bir hat, yatırım getirisinde en iyi sonucu verir. Aşırı boyutlarda veya karışık malzeme kalınlıklarında sürekli işleme gerektiren operasyonlar için, IoT özellikli performans izleme özelliğine sahip modüler bir hat belirlemek, uzun vadeli uyarlanabilirliği sağlar. Düzenli bakım aralıkları, en yüksek operasyonel verimliliği sürdürmek için servo kayış muayenesi, film kesici hizalaması ve bantlama başlığı aşınma takibine odaklanmalıdır.
🛡️ Satın Alma Kararı Kontrol Listesi
Ekipman özelliklerini kesinleştirmeden önce, bu çalışma parametrelerini tesisinizin temel gereksinimleriyle karşılaştırarak doğrulayın:
-
[ ] Bobin Ağırlığı ve Boyutları – Konveyör yük kapasitelerini ve döner tabla kapasitesini doğrulamak için minimum ve maksimum dış çap, iç çap, genişlik ve ağırlığı teyit edin.
-
[ ] Verim Hedefleri – Standart hatlar saatte 20 ila 50 bobin üretir; yüksek hızlı konfigürasyonlar (saatte 150 bobine kadar) yalnızca sürekli sıcak haddeleme çıktısı için talep edilir.
-
[ ] Film ve Bağlama Malzemeleri – Servo taşıyıcının streç film, VCI ambalaj veya polietilen ile uyumluluğunu doğrulayın ve çelik veya polyester kayışlar için sürtünme kaynağı gerilim sınırlarını onaylayın.
-
[ ] Kontrol Mimarisi – Gerçek zamanlı mantık kontrolü ve MES/ERP birlikte çalışabilirliği için ProfiNet iletişimi ile Siemens S7-1500F serisi PLC entegrasyonu gereklidir.
-
[ ] Zemin Alanı ve Tesisat – Pnömatik bağlama aktüatörleri için minimum 15 m × 6 m taban alanı, 60 kVA güç kaynağı ve 4–6 bar basınçlı hava tahsis edin.
-
[ ] Depolama ve Kontrol Protokolleri – Ağırlığı eşit olarak dağıtan otomatik istifleme programları uygulayın, iklim kontrollü depolama koşullarını koruyun ve düzenli hizalama kontrolleri planlayın.
-
[ ] Geleceğe Hazırlık Gereksinimleri – Modüler tasarım yeteneklerini, öngörücü bakım için IoT özellikli sensör dizilerini ve fabrika genelinde veri entegrasyonu için açık iletişim standartlarını belirtin.
🔗 Ayrıca bakınız : İlgili ekipmanlar
🛡️ Uyumluluk Notu : Bu ekipman ISO ve CE gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.
⚙️ Sıkça Sorulan Sorular
S: Otomatik bobin paketleme hattının tipik geri ödeme süresi nedir? A: Operasyonel tahminler, %75 ila %80 oranında iş gücü azaltımı ve önemli ölçüde daha düşük hasar talebi sıklığı sağlayan tesislerin, temel iş gücü maliyetlerine ve geçmiş hasar oranlarına bağlı olarak, genellikle 18 ila 24 ay içinde geri ödeme sağladığını göstermektedir. Gerçek üretim kapasitenizi ve bölgesel elektrik fiyatlandırmanızı kullanarak tahminleri doğrulayın.
S: Hat hem sıcak haddelenmiş hem de soğuk haddelenmiş bobinleri işleyebilir mi? C: Evet, boyutlar belirtilen dış çap, iç çap ve genişlik aralıklarında olduğu sürece. PLC, birden fazla sarma ve bağlama reçetesini saklar ve operatörlerin manuel yeniden kalibrasyona gerek kalmadan dakikalar içinde malzeme profilleri arasında geçiş yapmasına olanak tanır.
S: Dar kesimli rulolar için ayrı bir hatta ihtiyacım var mı? A: Gerek yok. Gelişmiş paketleme sistemleri, dar genişliklerde (30–350 mm) kenar hasarını önlemek için sarma açılarını ve film basıncını ayarlayan otomatik merkezleme kılavuzları ve gerilim kalibrasyon tabloları kullanır. Değiştirilebilir merkezleme aparatları, karışık ürün işlemleri için hızlı yeniden yapılandırmaya olanak tanır.
S: En yüksek performansı sürdürmek için hangi bakım gereklidir? A: Haftalık kontroller servo kayış gerginliğini, film kesici hizalamasını ve bantlama başlığı aşınmasını kapsamalıdır. PLC, öngörücü bakım planlamasını sağlamak için çevrim sayımlarını ve çalışma parametrelerini kaydeder. Çoğu üretici uzaktan teşhis ve standartlaştırılmış yedek parça kitleri sağlar.
S: Sistem uluslararası nakliye standartlarına uygun mu? A: Otomatik gerilim kontrolü ve ayarlanabilir film örtüşmesi (%10–%90), yaygın ihracat gereksinimlerini karşılayan tutarlı ambalajlama sağlar. Tesisler, evrensel sertifikasyon fabrikada kurulu olmadığı için, ilgili düzenleyici standartları (örneğin, IMO konteyner yönergeleri veya demiryolu emniyet protokolleri) uyumluluk ekipleriyle doğrulamalıdır.
🛠️ Teknik Terimler Sözlüğü
-
PLC (Programlanabilir Mantık Kontrol Cihazı): Üretim hattı boyunca mekanik hareketleri senkronize ederken, özel paketleme ve bağlama reçetelerini depolayan, gerçek zamanlı otomasyon kontrolü için kullanılan endüstriyel bir bilgisayar.
-
Servo Sürücü: Sarma gerilimini ve film taşıma hızını yüksek hassasiyetle ayarlayan, manuel kalibrasyonu ortadan kaldıran ve tutarlı malzeme taşımayı sağlayan hassas bir motor kontrol sistemi.
-
ProfiNet: Ambalaj ekipmanları, fabrika ERP sistemleri ve MES platformları arasında sorunsuz, düşük gecikmeli veri alışverişini sağlayan endüstriyel bir Ethernet iletişim protokolü.
-
VCI (Buhar Korozyon Önleyici): Taşıma ve uzun süreli depolama sırasında pas ve korozyonu önlemek için koruyucu buharlar salan özel bir ambalaj malzemesi.
-
IoT Destekli Sensörler: Tahmine dayalı bakım, performans takibi ve tesis genelindeki dijital ağlarla entegrasyon için operasyonel verileri toplayan gömülü izleme cihazları.