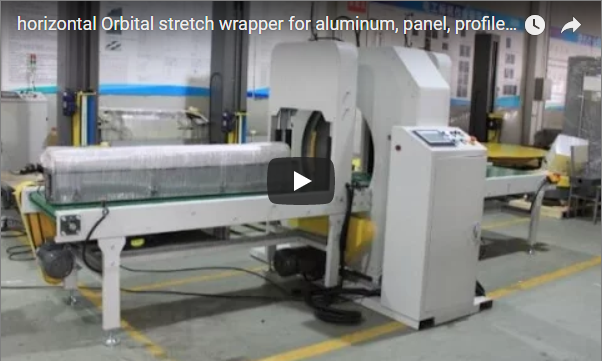
Özet: Bu kılavuz, sabit yüklerin etrafında sabit bir kuleyi döndürerek tutarlı film uygulaması sağlayan ve sürekli üretim akışını destekleyen yatay streç film sarma makinelerini açıklamaktadır. Alıcılara, yatırım getirisini en üst düzeye çıkarmak için makine özelliklerini depo kısıtlamalarıyla (örneğin, zemin alanı ve vardiya düzenleri) uyumlu hale getirmeleri tavsiye edilmektedir. Metinde, standart modellerin tipik paletlere uygun olduğu, özel konfigürasyonların ise uyarlanmış kule geometrileri gerektirebileceği belirtilmektedir.
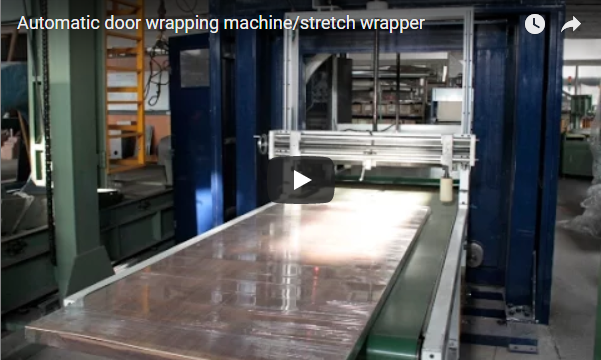
[VİDEO YER TUTUCU]
Eski usul manuel paketleme tekniklerini kullanan depolar, film israfı, işçilik maliyetleri ve hasarlı ürün tazminatları nedeniyle yıllık işletme bütçelerinin tahmini %14'ünü boşa harcıyor. Bu operasyonel kayıp, tesis karlılığını doğrudan azaltıyor ve dağıtım ağları genelinde nakliye sorumluluğu riskini artırıyor.
🛠️ Kapsam
Satın alma ekipleri, tesis düzenlerine uyan, mevcut sistemlerle sorunsuz bir şekilde entegre olan ve en yüksek hacim taleplerini destekleyen ekipmanlara öncelik vermelidir; böylece günlük operasyonları aksatmadan veya tadilat maliyetlerini artırmadan tutarlı bir verimlilik sağlanır. Yatay sarma sistemleri, sabit yüklerin etrafında sabit bir kuleyi döndürerek, döner tabla momentum sorunlarını ortadan kaldırırken tutarlı film uygulaması sağlar. Bu konfigürasyon, zemin alanı kısıtlamalarının ve yük stabilitesinin performans ölçütlerini belirlediği sürekli verimlilik ortamlarını destekler. Alıcılar, yatırım getirisini en üst düzeye çıkarmak için makine özelliklerini mevcut depo kısıtlamaları ve vardiya düzenleriyle uyumlu hale getirmelidir. Standart modeller tipik paletlenmiş malları barındırırken, özel rulo konfigürasyonları, hortum sarma sistemlerine veya çevrimdışı bağlama hattı entegrasyonlarına benzer uyarlanmış kule geometrileri gerektirebilir. Makine genişliği, endüstri standardı streç film özelliklerine (tipik olarak 15-30 μm kalınlık; kesin kaliteleri tedarikçilerle doğrulayın) göre 900-1200 mm paletleri kabul eder. Kule yüksekliği, servo tahrikli dikey taşıyıcı (pürüzsüz kaldırma için hassas hız ve konum kontrolü sağlayan elektrik motorları) aracılığıyla 1800-2400 mm yük profillerine göre ayarlanır. Güç kaynağı, ±%5 voltaj toleransıyla 400V/50Hz üç fazlı giriş gerektirir. Tesisler, sipariş vermeden önce uyumluluğu doğrulamak için satıcılardan ayrıntılı şebeke şemaları talep etmelidir.
🏗️ Kontrol Listesi Gövdesi
Yapılandırılmış bir doğrulama protokolü, ekipman teslimatından önce mekanik toleransların, elektriksel uyumluluğun ve güvenlik sertifikalarının temel depo gereksinimleriyle uyumlu olmasını sağlayarak maliyetli devreye alma gecikmelerini önler. Tedarik ekipleri, devreye alma gecikmelerini önlemek, devreye alma maliyetlerini azaltmak ve belirlenmiş paketleme hattı performans standartlarıyla uyumu garanti etmek için her doğrulama adımını belgelemelidir. Her doğrulama maddesi, ekipman teslimat yetkilendirmesinden önce zaman damgalı mühendislik onayı gerektirir. Standartlaştırılmış dokümantasyon, fabrika kabul test aşamalarında tesis yöneticileri, bakım ekipleri ve tedarikçi teknik temsilcileri arasında yanlış iletişimi önler.
| Doğrulama Adımı | Eylem Gerekli | Durum | İş Etkisi |
|---|---|---|---|
| Yük Boyutları | Maksimum palet boyutunun makine boğaz açıklığına uygun olduğundan emin olun. | ☐ Geçti / ☐ Kaldı | Yüklerin yanlış hizalanmasından kaynaklanan yapısal hasarları ve tazminat taleplerini önler. |
| Film Özellikleri | 500 mm web genişliği ve 15–30 μm kalınlık aralığını doğrulayın (tipik örnek). | ☐ Geçti / ☐ Kaldı | Malzeme israfını azaltır ve birim başına ambalaj maliyetlerini düşürür. |
| Konveyör Entegrasyonu | Giriş/çıkış silindirlerini mevcut depo palet akışıyla hizalayın. | ☐ Geçti / ☐ Kaldı | Üretim darboğazlarını önler ve entegrasyon işçilik giderlerini en aza indirir. |
| Güvenlik Kilitleri | ISO 13849-1 Kategori 3 (yedekli devre güvenliği standardı) yanıt süresini <200 ms (tipik hedef) olarak doğrulayın. | ☐ Geçti / ☐ Kaldı | Mevzuata uyumu sağlar ve iş kazalarına ilişkin sorumlulukları azaltır. |
| Kontrol voltajı | 400V/50Hz üç fazlı beslemenin uygun topraklama direnciyle birlikte verildiğinden emin olun. | ☐ Geçti / ☐ Kaldı | Elektrik arızalarını önler ve ekipman ömrünü uzatır. |
| Verim Derecelendirmesi | Sürekli çalışma koşulları altında saatte 40-60 yük çevrim süresini doğrulayın (örnek aralık). | ☐ Geçti / ☐ Kaldı | Gelir hedeflerini korumak için üretimi vardiya programlarıyla uyumlu hale getirir. |
Sarma gerilimi, ±3 N servo hassasiyetiyle (elektrik motoru hassasiyeti) 30–150 N kuvvet aralığını korur. Otomatik desen seçimi altında, döngü süresi yük başına 30–75 saniye arasında tamamlanır. Film kopma algılama, sensör aktivasyonundan sonraki 0.5 saniye içinde taşıyıcının anında geri çekilmesini tetikler. Satın alma ekipleri, teorik maksimumlara güvenmek yerine, satıcılardan gerçek performans kayıtlarını talep etmelidir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Geçme/Kalma Kriterleri
Fabrika kabul testleri sırasında net geçme/kalma eşiklerinin belirlenmesi, alıcıları güvenlik standartlarını, verimlilik hedeflerini veya uzun vadeli güvenilirlik ölçütlerini karşılamayan ekipmanları kabul etmekten korur. Mühendisler, fabrika kabul test prosedürleri sırasında aşırı gerilim kayması, gecikmiş güvenlik kilitleme tepkileri veya konveyör hizalama sapmaları gösteren üniteleri reddetmelidir. Tüm doğrulama verileri, nihai devreye alma onayından önce zaman damgalı dokümantasyon gerektirir. Standartlaştırılmış testler, uzun vadeli güvenilirlik sorunlarını önler ve bölgesel iş yeri güvenliği protokollerine uyumu sağlar. Tesisler, maksimum nominal yük kapasitesi koşulları altında tutarlı performansı doğrulamak için sürekli 100 döngülük doğrulama çalışmaları yürütmelidir. Film sargısı tutarlılığı, 100 döngülük test çalışması sırasında tam yük yüksekliği boyunca ≤%5 gerilim varyasyonunu korur (tipik endüstri ölçütü). Güvenlik tepki süresi, ISO 13849-1 Kategori 3 standartlarına göre <200 ms ışık perdesi kesintisi gecikmesi kaydeder (tedarikçi veri sayfalarıyla kesin zamanlamayı doğrulayın). Konveyör senkronizasyonu, maksimum nominal yük kapasitesi altında ±15 mm yanal hizalama toleransı sağlar. Alıcılar bu ölçütleri mutlak garantiler yerine doğrulama hedefleri olarak değerlendirmeli ve beklentilerini gerçek tesis koşullarına ve yük değişkenliğine göre ayarlamalıdır.
🛡️ Sıklıkla Gözden Kaçan Öğeler
İlk değerlendirme sırasında çevresel kısıtlamaları, yedek parça bulunabilirliğini ve yazılım yerelleştirmesini göz ardı etmek, genellikle kurulum sonrası gecikmelere ve artan bakım maliyetlerine yol açar. Tesisler, ilk ekipman değerlendirme aşamalarında çevresel sıcaklık aralıklarını, yedek parça envanter gereksinimlerini, HMI yerelleştirme protokollerini ve yardımcı sistem matrisi dokümantasyonunu rutin olarak ihmal eder. Bu eksikliklerin giderilmesi, dağıtım gecikmelerini önler ve depo operasyonlarında kurulum sonrası sorun giderme maliyetlerini azaltır. Bakım ekipleri, satın alma sözleşmelerini kesinleştirmeden önce gürültü seviyesi uyumluluğunu, elektriksel topraklama direncini ve yazılım teşhis portu erişilebilirliğini doğrulamalıdır. Doğru dokümantasyon, maliyetli tadilatları önler ve mevcut ambalaj teknolojisi altyapısıyla sorunsuz entegrasyonu sağlar. Çalışma ortamı, üretici yönergelerine göre özel havalandırma açıklığı ile 0–35°C ortam sıcaklığı aralığı gerektirir (bölgeniz için özel iklim derecelendirmelerini doğrulayın). Yedek parça kiti, film taşıyıcı contaları, gergi makaraları ve tahrik kayışlarını kapsayan önerilen kritik bileşen envanterini içermelidir; alıcılar, uzun vadeli giderleri kontrol etmek için genişletilmiş garanti kapsamı veya paketlenmiş bakım paketleri konusunda pazarlık yapmalıdır. HMI yerelleştirmesi, karma ekip ortamları için birincil depo operasyon diliyle eşleşen çift dilli kontrol arayüzünü zorunlu kılar. Satın alma ekipleri, gizli işe alım maliyetlerinden kaçınmak için ihale aşamasında eksiksiz teknik kılavuzlar ve eğitim programları talep etmelidir.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Satın Alma Kararı Kontrol Listesi
Teknik, finansal ve lojistik doğrulama noktalarının tek bir onay çerçevesinde birleştirilmesi, sermaye harcamalarını güvence altına alır ve sözleşme imzalanmadan önce operasyonel hazırlığı sağlar. Alıcılar, ekipman sözleşmelerini kesinleştirmeden önce garanti koşullarını, teslimat zaman çizelgelerini, eğitim protokollerini ve toplam sahip olma maliyetini doğrulamalıdır. Bütçe aşımını ve dağıtım darboğazlarını önlemek için tüm kriterler mühendislik ve operasyon yönetiminden imzalı onay gerektirir. Standartlaştırılmış finansal modelleme, aşırı mühendisliği önler ve yıllık tesis bakım planlama döngüleriyle uyumlu olarak ambalaj hattı ekosisteminde verimliliği en üst düzeye çıkarır. Toplam sahip olma maliyeti yıllık 48,000 € - 62,000 € olarak hesaplanmaktadır (yüksek hacimli tesisler için örnek aralık; gerçek maliyetler film tüketimine, yerel enerji fiyatlarına ve işgücü modellerine bağlı olarak değişir). Enerji verimliliği, optimize edilmiş servo tahrikli taşıyıcı çalışması altında 3.5 kW sürekli güç tüketir (tipik çekim: ~3.0–4.0 kW; kesin özellikler fabrika testleri sırasında doğrulanmalıdır). Bakım aralığı, gerilim makaraları, tahrik zincirleri ve elektrik kontakları için 500 saatlik bir inceleme döngüsü gerektirir. Satın alma ekipleri, satın alma anlaşmalarına imza atmadan önce finansal tahminleri doğrulamak için tedarikçilerden detaylı toplam sahip olma maliyeti (TCO) modelleri ve enerji tüketim sertifikaları talep etmelidir.
🛠️ Sıkça Sorulan Sorular
Entegrasyon ve uyumlulukla ilgili yaygın soruları önceden ele almak, karmaşık mühendislik toleranslarından ziyade pratik karar noktalarına odaklanarak tedarik sürecini kolaylaştırır. Yanıtlar, genel endüstriyel satın alma gereksinimleriyle uyumlu, ölçülebilir özelliklere, standart uyumluluk eşiklerine ve belgelenmiş doğrulama prosedürlerine odaklanır. Tüm yanıtlar, doğru ekipman seçimi ve uzun vadeli güvenilirlik planlaması sağlamak için doğrulanmış teknik parametrelere veya endüstri kıyaslama aralıklarına atıfta bulunur.
S: Ağır paletlenmiş mallar için yük stabilitesini optimize eden film kalınlığı aralığı nedir? A: Standart streç filmler genellikle 15-30 μm kalınlık aralığında çalışır (örnek aralık). Daha ağır yükler, taşıma sırasında tutarlı gerilimi korumak için genellikle daha kalın, birinci sınıf filmlerden fayda görür. Satın alma ekipleri, toplu alım yapmadan önce, belirli kargo türlerinizle uyumluluğu doğrulamak için tedarikçilerden örnek test sonuçlarını talep etmelidir.
S: ISO 13849-1 Kategori 3 güvenlik uyumluluğu makine kurulumunu nasıl etkiler? A: Bu sınıflandırma (yüksek riskli makineler için yedek sensör devreleri gerektirir), beklenmedik duruşlar sırasında daha yüksek güvenilirlik sağlar. Tesisler, bölgesel iş yeri düzenlemelerine uymak ve sorumluluk riskini azaltmak için devreye almadan önce tedarikçilerin onaylı güvenlik dokümantasyonu sağladığını ve yerinde kilitleme testleri yaptığını doğrulamalıdır.
S: Yatay ambalajlama makineleri, yapısal değişiklik yapılmadan mevcut konveyör ağlarına entegre edilebilir mi? A: Çoğu ünite standart silindir genişliklerini destekler, ancak yanal hizalama toleransları modele göre değişir. Alıcılar, teklif aşamasında giriş/çıkış boyutlarının mevcut depo sistemleriyle eşleştiğini doğrulamalıdır. Standart olmayan paletler için özel adaptörler gerekebilir, bu nedenle siparişleri kesinleştirmeden önce olası entegrasyon maliyetlerini bütçenize dahil edin.
S: Güvenilir uzun vadeli çalışma için hangi bakım aralıkları gereklidir? A: Kritik bileşenlerin genellikle her 500 çalışma saatinde bir kontrol edilmesi gerekir. Tedarik ekipleri, beklenmedik arıza sürelerini en aza indirmek ve ekipman ömrünü uzatmak için net servis anlaşmaları yapmalı, yedek parça bulunabilirliğini önceden doğrulamalı ve tedarikçi eğitiminin rutin yağlama ve aşınma ölçüm eşiklerini kapsadığını teyit etmelidir.