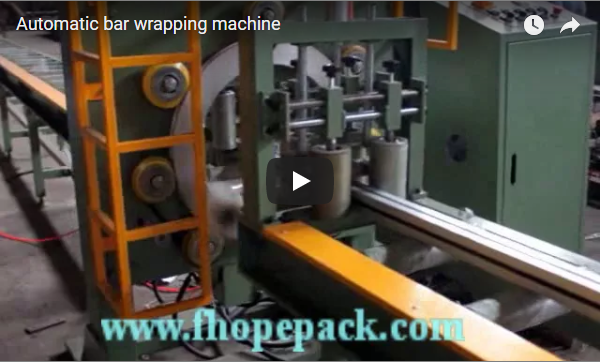
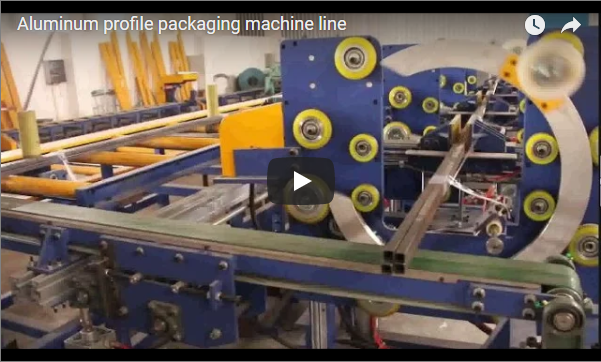
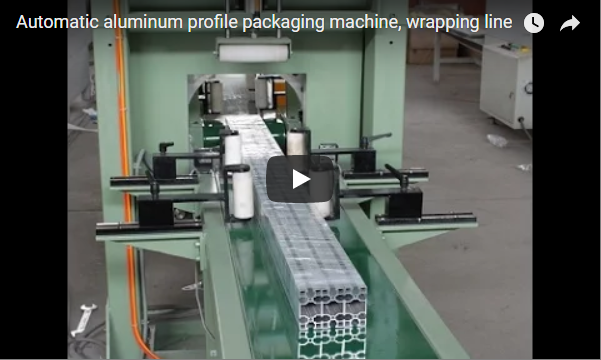
Alüminyum ekstrüzyon sektöründe yüzey bozulması, teslimat gecikmeleri ve nakliye hasar taleplerinin başlıca nedenleri manuel taşıma ve tutarsız paketleme protokolleridir. Üretim hacimleri arttıkça ve ihracat rotaları uzadıkça, tamponsuz istiflemeye ve değişken iş gücü temposuna dayanan tesisler, artan operasyonel sürtüşmelerle karşı karşıya kalmaktadır. Modern otomatik paketleme hatları, özel takımlar, senkronize malzeme akışı ve EN uyumlu yük mühendisliğini entegre ederek bu kısıtlamaları çözmektedir. Otuz yıllık tek noktadan üretim işleme ve özel profil imalatı deneyiminden yararlanan sektör liderleri, artık paketlemeyi üretim sonrası bir ayrıntı olarak değil, verimliliğin korunması, lojistik optimizasyonu ve müşteri memnuniyetinin sağlanması için kritik bir kontrol noktası olarak ele almaktadır.
🛠️ Sorun 1: Elle Taşıma Sonucu Yüzey Hasarı
Manuel taşıma, anotlanmış veya toz boyalı yüzeyleri tehlikeye atan öngörülemeyen sürtünme ve darbe kuvvetleri oluşturur. Çizilmeyen uç efektörlerin, senkronize ara parça yerleştirmenin ve EN uyumlu taşıma protokollerinin uygulanması, mikro çizikleri ortadan kaldırır, yüzey bütünlüğünü korur ve profiller müşteriye ulaşmadan önce maliyetli parti reddini önler.
Yüzey hassasiyeti, alüminyum profillerin taşıma ve depolama sırasında temasa nasıl dayanacağını belirler. Operatörler ekstrüzyonları elle kavradığında, hizaladığında veya istiflediğinde, tutarsız basınç ve korumasız temas noktaları kümülatif aşınmaya neden olur. Yumuşak anotlanmış mimari kaplamalar ve yüksek parlaklıkta toz boyalı endüstriyel bölümler özellikle hassastır; tek bir mikro çizik, tüm partinin reddedilmesine, malzeme kaybına ve teslimatın gecikmesine neden olabilir. Temel neden ekipman arızası değil, standartlaştırılmış temas yönetiminin olmamasıdır.
Otomatik paketleme sistemleri, yumuşak yüzeylerde çizik oluşturmadan darbeyi emmek üzere poliüretan veya silikondan tasarlanmış, çizilmeyen uç efektörler (kavrama pedleri) kullanarak bu sorunu çözer. Bu aletler, yüzey sertliğine göre ölçeklenen kalibre edilmiş temas kuvvetiyle çalışarak, farklı alaşım sertliği ve yüzey tiplerinde tutarlı koruma sağlar. Otomatik ara parça yerleştirme ile birlikte sistem, oluklu mukavva veya koruyucu filmi katmanlar arasına hassas bir zamanlamayla yerleştirerek doğrudan metal-metal temasını ortadan kaldırır. Bu yaklaşım, yüzey toleranslarını korumak için kontrollü taşıma parametrelerini zorunlu kılan Avrupa (EN) alüminyum profil tasarım ve üretim standartlarıyla uyumludur.
İşletme açısından bakıldığında, yüzey koruma doğrudan daha yüksek ilk geçiş verimi ve daha kısa yeniden işleme döngüleri anlamına gelir. Temas yönetimini standartlaştıran tesisler, daha az kalite anlaşmazlığı, daha hızlı gümrükleme ve daha güçlü tedarikçi-alıcı işbirliği bildirmektedir. Ambalaj, reaktif bir onarım istasyonu olmaktan ziyade doğrulanmış bir kalite kontrol noktası haline gelir.
Yüzey Koruma İçin Karar Kriterleri:
-
[ ] Yüzey Hassasiyeti: Tutucu malzemesini yüzey sertliğine göre eşleştirin (yumuşak eloksallı yüzey mi yoksa standart freze yüzeyi mi).
-
[ ] Sipariş Değeri Eşik Değeri: Parti reddi maliyetleri aylık iş gücü tasarruflarını aştığında otomatik işlemeyi devreye alın.
-
[ ] EN Uyumluluk Doğrulama: Tedarikçi belgelerinin Avrupa yüzey koruma yönergelerine uygunluğunu teyit edin.
-
[ ] Ara Katman Entegrasyonu: Manuel gecikmeyi önlemek için otomatik eklemenin katman tamamlanmasıyla senkronize olduğunu doğrulayın.
🏗️ Sorun 2: Düşük Paketleme Verimliliği ve Yüksek İşçilik Maliyeti
Manuel paketleme, ekstrüzyon pres çıktısıyla ölçeklenemeyen katı bir üretim kapasitesi sınırı oluşturur. Otomatik paketleme hatları üretim hızlarıyla senkronize olur, katman geometrisini standartlaştırır ve doğrudan iş gücüne olan bağımlılığı azaltır. Bu operasyonel değişim, teslimat programlarını istikrara kavuşturur, birim başına lojistik maliyetlerini düşürür ve standart tesis geri ödeme süreleri içinde öngörülebilir bir yatırım getirisi sağlar.
Ekstrüzyon tesislerinde ambalajlama verimliliği genellikle sessiz bir darboğazdır. Manuel istasyonlar, profilleri kaldırmak, hizalamak ve sabitlemek için birden fazla operatör gerektirir ve bu da pres çıktısıyla hız uyumsuzluklarına yol açar. Ambalajlama hızı yakalayamadığında, ekstrüde malzeme birikir, zemin alanı daralır ve vardiyaya bağlı yorgunluk değişkenliğe neden olur. Mali etki, işçilik ücretlerinin ötesine uzanır; geciken sevkiyatlar, hızlandırılmış nakliye ücretlerine, müşteri cezalarına ve tekrarlanan siparişlerin kaybına yol açar.
Otomatik paketleme hatları, servo tahrikli bir portalı (profilleri X, Y ve Z eksenleri boyunca hareket ettiren hassas bir kaldırma çerçevesi) programlanabilir mantık kontrolörleriyle (konveyör hızını, kaldırma döngülerini ve sepet değişimini manuel müdahale olmadan koordine eden merkezi kontrol sistemleri) entegre ederek bu sürtünmeyi ortadan kaldırır. Sistem, pres çıkış ritmine uyum sağlar, profilleri tutarlı döngü sürelerinde işler ve yüklü sepetleri otomatik olarak değiştirir. Bu senkronizasyon, katman geometrisini standartlaştırır, ergonomik zorlanmayı azaltır ve tek bir operatörün birden fazla üretim hattını denetlemesine olanak tanır.
İş sonucu, öngörülebilir kapasite artışıdır. Tesisler, iş gücü kısıtlamalı operasyonlardan hacme dayalı iş akışlarına geçiş yapar. Doğrudan işçilik maliyetleri istikrar kazanır, fazla mesaiye bağımlılık azalır ve teslimat tutarlılığı artar. Sipariş hacmi ve değeriyle karşılaştırıldığında, otomatik paketleme, iş gücü optimizasyonu, yeniden işlemenin azaltılması ve kesintisiz hat akışı sayesinde genellikle standart endüstriyel sermaye geri kazanım süreleri içinde yatırımın geri dönüşünü sağlar.
Verimlilik Optimizasyonu için Karar Kriterleri:
-
[ ] Presleme-Paketleme Senkronizasyonu: Konveyör hızının, tampon birikimi olmadan ekstrüzyon çıktısıyla eşleştiğini doğrulayın.
-
[ ] İşgücü Mevcutluğu: Yerel işgücü istikrarını değerlendirin; otomasyon, uzmanlaşmış paketleme rollerine olan bağımlılığı azaltır.
-
[ ] Hacim Eşiği: Günlük profil sayısı manuel istasyon kapasitesini aştığında otomasyonu devreye alın.
-
[ ] Tarif Esnekliği: Sistem, mekanik yeniden takımlama gerektirmeden farklı profil kesitleri için hızlı geçişleri destekler.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Problem 3: Dengesiz Yükler ve Taşıma Hasarı
Düzensiz istifleme ve yetersiz iç destekleme, uzun ekstrüzyonların taşıma sırasında kaymasına, sarkmasına veya deforme olmasına neden olur. Otomatik sistemler, hassas katman hizalamasını sağlar, sertleştirici kirişleri entegre eder ve ihracat yolculuğu süresine göre uyarlanmış buhar geçirmez bariyer filmleri uygular. Bu mühendislik ürünü yük stabilitesi, nem korozyonunu, titreşim hasarını ve müşteri şikayetlerini önlerken küresel ambalajlama yönergelerine de uyum sağlar.
Nakliye hasarı nadiren tek bir olaydan kaynaklanır; düzensiz istifleme, yetersiz destekleme, nem girişi ve titreşim yorgunluğu gibi bir dizi faktörün birleşiminden oluşur. Özellikle uzun ekstrüzyonlar (6-12 metre), iç destek tutarsız olduğunda enine harekete ve sarkmaya karşı hassastır. İhracat yolculukları sırasında, uzun süreli nem maruziyeti korozyonu hızlandırırken, kamyon ve demiryolu titreşimleri mikro kaymaları görünür eziklere veya bükülmelere dönüştürür. Nakliye hasarı nedeniyle müşteri şikayetleri doğrudan kar marjlarını aşındırır ve tedarikçinin güvenilirliğine zarar verir.
Otomatik paketleme, mühendislik geometrisi ve çevresel kontrol yoluyla yük stabilitesini ele alır. Sistem, düzgün katman yüksekliği sağlar, köşe koruyucularını hizalar ve endüstriyel yük gereksinimlerini eşit şekilde dağıtmak için iç destekleri konumlandırır. Yüksek nemli güzergahlar için, buhar geçirmez bariyer filmler (deniz taşımacılığı sırasında nem girişini engelleyen neme dayanıklı ambalaj) doğrudan paketleme dizisine entegre edilir. Kalan nemi yönetmek için kasaların içine kurutucu torbalar yerleştirilirken, ısıl işlem görmüş ahşap (HT) tanen lekelenmesini önler ve uluslararası bitki sağlığı standartlarını karşılar. Uzun profilli sarkmayı önlemek için hesaplanmış aralıklarla sertleştirici kirişler yerleştirilir ve güvenli zemin taşıması sağlamak için forklift giriş noktaları korunur.
Bu yaklaşım, küresel çevresel sorumluluk girişimleri ve ambalaj malzemesi tasarım yönergeleriyle uyumludur ve yapısal bütünlükten ödün vermeden uyumluluğu sağlar. Yük mühendisliğini standartlaştıran tesisler, önemli ölçüde daha düşük hasar oranları, tutarlı teslimat kalitesi ve daha güçlü alıcı güveni bildirmektedir. Ambalaj, değişken bir risk faktörü olmaktan ziyade doğrulanmış bir lojistik varlığı haline gelir.
Yük Dengeleme Karar Kriterleri:
-
[ ] Yolculuk Süresi: İhracat güzergah uzunluğuna göre bariyer film kalınlığını ve kurutucu madde miktarını seçin.
-
[ ] Maksimum Bağlama Gerilimi: Bağlama makinesinin limitlerinin profil ağırlığı ve endüstriyel yük gereksinimleriyle eşleştiğini doğrulayın.
-
[ ] İstifleme Yönü: Palet yüklemesinin forklift giriş noktaları ve iç destek yerleşimiyle hizalandığını doğrulayın.
-
[ ] Ahşap İşlemi: Leke oluşumunu önlemek ve uluslararası nakliye standartlarını karşılamak için ısıl işlem görmüş (HT) malzemeler belirtin.
🛡️ Uyumluluk Notu : Bu ekipman ISO ve CE gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.
🛡️ Sıkça Sorulan Sorular
S: Otomatik alüminyum profil paketleme hattı için gerçekçi yatırım getirisi nedir?
A: Yatırım getirisi (ROI) üç ölçülebilir faktöre bağlıdır: doğrudan işçilik maliyetlerinin azaltılması, yeniden işleme ihtiyacının ortadan kaldırılması ve teslimat tutarlılığı. Ambalaj üretim hacmi ekstrüzyon pres üretim hacmiyle uyumlu olduğunda, tesisler fazla mesaiyi önler, parti reddini azaltır ve hızlandırılmış nakliye cezalarından kurtulur. Orta ve yüksek hacimli operasyonların çoğu, standart endüstriyel geri ödeme süreleri içinde sermaye geri kazanımı sağlar; en güçlü getiriler ise yüksek değerli mimari kaplamaları veya sık ihracat sevkiyatlarını yöneten tesislerde görülür.
S: Otomatik paketleme hattı ne kadar alan gerektirir ve mevcut bir tesise sığabilir mi?
A: Tipik kurulumlar, besleme konveyörleri, portal hücresi, sepet değiştirme istasyonları ve kontrol kabinlerini barındıracak şekilde 12-15 metre uzunluğunda ve 4-6 metre genişliğinde doğrusal bir alan gerektirir. Modüler tasarımlar, tesislerin sistemi mevcut ekstrüzyon ve CNC işleme hatlarına büyük yapısal değişiklikler yapmadan entegre etmelerine olanak tanır. Forklift erişiminin net olması ve operatörlerin güvenli geçiş yollarının sağlanması için mühendislik aşamasında ayrıntılı bir alan planı incelenmelidir.
S: Sistem kullanımı zor mu, yoksa özel mühendislik eğitimi gerektiriyor mu?
A: Modern sistemler, operasyonel basitlik için tasarlanmıştır. İnsan-makine arayüzü (HMI) dokunmatik paneli, birden fazla profil reçetesini saklayarak operatörlerin mekanik ayarlamalar yapmadan iki dakikadan kısa sürede kesitler arasında geçiş yapmasına olanak tanır. Yükleme, çevrim durumunu izleme ve sepet değişimini başlatma gibi rutin görevler görsel yönlendirmelerle yapılır. Önleyici bakım basittir; tedarikçiler genellikle arıza süresini en aza indirmek için yapılandırılmış eğitim ve uzaktan teşhis desteği sağlarlar.
S: Otomatik paketleme, sürdürülebilirlik ve çevre mevzuatına uyumu nasıl destekler?
A: Ambalaj mühendisliği, malzeme kullanımını optimize ederek ve atıkları azaltarak küresel çevre sorumluluğu girişimleriyle uyumlu hale geliyor. Otomatik sistemler, aşırı bantlamayı en aza indiriyor, fazla kağıt veya film tüketimini önlemek için ara parça yerleşimini standartlaştırıyor ve geri dönüştürülebilir veya işlenmiş ahşap alternatiflerini destekliyor. Nakliye hasarını önleyerek ve yeniden işleme ihtiyacını azaltarak, tesisler ayrıca sevk edilen birim başına genel malzeme ayak izini ve karbon yoğunluğunu da düşürüyor.
S: Sistem hem standart ekstrüzyonları hem de yüksek düzeyde özelleştirilmiş profilleri işleyebilir mi?
A: Evet. Özel alüminyum profil tasarımı ve üretimi, esnek taşıma parametreleri gerektirir; otomatik hatlar ise ayarlanabilir tutucu genişlikleri, programlanabilir ara parça aralıkları ve özelleştirilebilir istifleme düzenleri ile bu gereksinimleri karşılar. Sistemin reçete yönetimi, değişen uzunluklara, ağırlıklara ve yüzey işlemlerine hızlı uyum sağlayarak, sipariş hacmi veya tasarım karmaşıklığından bağımsız olarak tutarlı koruma sağlar.
🔗 Ayrıca bakınız : İlgili ekipmanlar