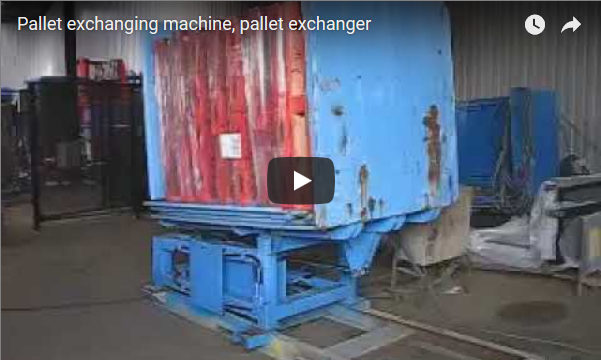
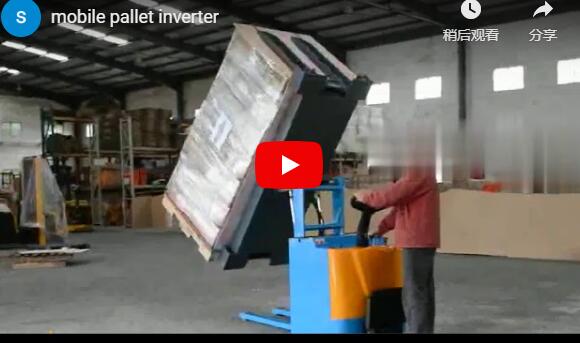
Özet: Bu örnek karşılaştırma çalışması, 95° palet değiştiriciyi servo tahrikli streç film sarma makinesiyle entegre etmenin, yüksek değerli soğuk zincir yüklerini nasıl stabilize ettiğini, manuel taşıma risklerini nasıl ortadan kaldırdığını ve programlanabilir gerilim kontrolü sayesinde film tüketimini nasıl azalttığını, böylece ölçülebilir verimlilik ve güvenlik iyileştirmeleri sağladığını göstermektedir.
Tipik bir yükleme iskelesinde, vardiya amirleri sıklıkla, manuel palet değişimleri sırasında karışık paletlerin kayması ve yeterli streç film kullanılmasına rağmen alt kattaki envanterin ezilmesiyle ilgili hasar raporlarını inceler. Temel neden nadiren yalnızca film arızasından kaynaklanır; manuel taşıma sırasında ortaya çıkan kontrolsüz yanal kuvvetlerden kaynaklanır. Bu operasyonel gerçeklik, tedarik ekiplerini, mekanik palet değişimini hassas streç filmle sarma ile birleştiren ve yükleme iskelesinden treylere kadar yük bütünlüğünü sağlayan otomatik çözümleri değerlendirmeye yönlendirir.
🛠️ Operasyonel Bağlam ve Temel Gereksinimler
Otomatik yük dengeleme sistemini mekanik palet değişimiyle entegre etmek, manuel taşıma risklerini ortadan kaldırırken, farklı ağırlıktaki ürünlerde film gerilimini standartlaştırır, soğuk zincirdeki darboğazları doğrudan ele alır, malzeme israfını azaltır ve endüstriyel güvenlik gerekliliklerine ve uzun vadeli sorumluluk riskine uyumu sağlar.
Bölgesel soğuk hava deposu dağıtımcıları genellikle perakende, ilaç ve e-ticaret kanallarına hizmet veren sıcaklık kontrollü tesisleri yönetmektedir. Temel operasyonlar, genellikle standart Euro ve ENDÜSTRİYEL palet konfigürasyonlarını kullanarak 1,000 kg ile 2,000 kg arasında değişen ağırlıkta karışık palet yüklerini işlemektedir. Artan işçilik maliyetleri, katı gıda güvenliği denetimleri ve soğuk ortam yorgunluğu, yönetimi paketleme iş akışlarını modernize etmeye yöneltmektedir. Eski hatlar genellikle mekanik gerilim kayması olan yarı otomatik streç sarma makinelerine dayanmakta ve operatörleri aşırı film katmanlarıyla telafi etmeye zorlamaktadır. Daha da önemlisi, palet değiştirme için kullanılan manuel eğme yöntemleri tehlikeli sıkışma noktaları oluşturmakta ve yükleri düzenli olarak dengesizleştirmektedir. Tedarik hedefleri, yapısal tesis yeniden geliştirme veya yeni altyapı gerektirmeden mevcut konveyör ritimlerine sorunsuz bir şekilde entegre olan, sıfırın altındaki ortamlar için derecelendirilmiş ekipmanların konuşlandırılmasına odaklanmaktadır.
🏗️ Teknik Sürtünme Noktaları ve Arıza Modları
Manuel palet transferleri sırasında tutarsız mekanik gerilim ve kontrolsüz yanal kuvvetler, hasar risklerini artırarak operatörleri aşırı filmle sarmaya zorlar ve personeli tekrarlayan zorlanma ve sıkışma noktası tehlikelerine maruz bırakır; bu da nihayetinde işletme maliyetlerini artırır ve sonraki aşama sıralama verimliliğini tehlikeye atar.
Ambalaj hattı performansını düşüren başlıca üç teknik sorun noktası şunlardır:
| Sürtünme Noktası | Teknik Açıklama | Doğrudan İşletme Etkisi |
|---|---|---|
| Manuel palet değişimi | Operatörler, ağır yükleri hassas açı kontrolü olmadan devirmek için forklift ve kaldıraçlar kullanıyorlar. | Cam ve elektronik eşyalar darbelere bağlı hasar görür; tekrarlayan küçük yaralanmalar iş kazası tazminat primlerini artırır ve vardiya verimliliğini düşürür. |
| Eskiyen streç film ambalajı | Taşıyıcı motorun kayması, değişken ön germe oranlarına (malzeme kullanımını azaltmak için filmin mekanik olarak uzatılması) neden olur. | Operatörler, gerilim kaybını telafi etmek için %15-20 daha fazla filmle sarma işlemi yapıyor ve bu da reçine tedarik maliyetlerini doğrudan artırıyor. |
| Karma yük esnekliği eksikliği | Hassas ve ağır ürünler arasında gerilimi hızlı bir şekilde ayarlayamama sorunu. | Hassas ürünlerin aşırı işlenmesi film israfına yol açar; uzun mesafeli yüklerin yetersiz ambalajlanması ise taşıma sırasında hasara ve sonraki aşamalarda otomatik konveyör sıralama sisteminin arızalanmasına neden olur. |
Birikimli etki, ambalaj teknolojisinin verimlilik taleplerinin gerisinde kaldığı kırılgan bir operasyon yaratır. Sadece ambalaj malzemesine odaklanmak, palet elleçlemesinden kaynaklanan temel istikrarsızlığı çözemez; bu nedenle, yükleri kaynağında stabilize ederken film uygulama parametrelerini standartlaştıran bütüncül bir entegrasyon yaklaşımı gereklidir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Sistem Mimarisi ve Kontrol Parametreleri
Servo tahrikli sarma başlığı, 95° hidrolik eşanjör ile birlikte programlanabilir gerilim kontrolü ve tutarlı ön germe oranları sağlayarak, heterojen yükleri stabilize ederken, zemin alanını azaltır, malzeme tüketimini en aza indirir ve manuel müdahaleyi ortadan kaldırarak tüm vardiya döngülerinde tekrarlanabilir yük bütünlüğünü sağlar.
Sistem tasarımı, operasyonel verimliliği doğrudan etkileyen üç kalibre edilmiş parametreye dayanır:
-
Palet değiştirici eğim açısı: 95°'lik hidrolik transfer açısı, yükün kaymadan veya devrilmeden nazikçe hareket etmesini sağlar. Hız kontrollü silindirler, en yüksek yanal kuvvetleri 50 N'nin altına düşürerek istif yer değiştirmesini önler ve kırılgan elektronik eşyaları veya cam ambalajları korur.
-
Streç film sarma makinesi özellikleri: Servo motorlar %250 ön germe kapasitesi sağlar; bu da filmin uygulamadan önce mekanik olarak uzatılması ve malzeme kalınlığı gereksinimlerinin azaltılması anlamına gelir. Gerilim, 1 N'lik artışlarla 10 N ile 80 N arasında ayarlanabilir ve yük yüksekliğinden bağımsız olarak tutarlı sarma kuvveti sağlar. Film seçimi genellikle 20-30 mikron kalınlığında (1 mikron = 0.001 mm, delinme direnci ve yırtılma mukavemetini belirler) dökme polietilen (yüksek ön germe için optimize edilmiş pürüzsüz, yüksek şeffaflıkta film) kullanır.
-
Kontrol entegrasyonu: Her iki ünite de PLC (Programlanabilir Mantık Kontrolcüsü, makine sıralarını otomatikleştiren ve operasyonel verileri depolayan endüstriyel bir bilgisayar) aracılığıyla senkronize olur. Reçete depolama, 50 adede kadar yük profilini destekleyerek vardiya amirlerinin manuel yeniden kalibrasyona gerek kalmadan 30 saniyeden kısa sürede kırılgan cam ve ağır çelik kaplar arasında geçiş yapmasına olanak tanır.
Bütçe alternatiflerini değerlendiren tesisler için, yarı otomatik döner tabla modelleri daha düşük sermaye harcamasıyla %200 ön germe imkanı sunarken, tam otomatik sistemler yüksek verimlilik gerektiren ortamlar için konveyör entegrasyonu ve otomatik film taşıma özelliği ekler. Her iki konfigürasyon da makine güvenliği için CE işaretine uygundur ve ISO 2560 (streç film testi) ve ASTM D5457 (palet yükü stabilitesi) standartlarıyla uyumludur.
🛡️ Devreye Alma Protokolü ve Entegrasyon Zaman Çizelgesi
Standart devreye alma işlemi, mekanik hizalama, 380V üç fazlı elektrik entegrasyonu ve PLC reçete programlaması için 5-7 iş günü gerektirir; bu da tesisin yeniden düzenlenmesine, uzun süreli üretim kesintilerine veya özel altyapı yükseltmelerine gerek kalmadan anında operasyonel hazır olma olanağı sağlar ve mevcut depo alanları içinde hızlı bir şekilde devreye alınmasına olanak tanır.
Üretim aksamalarını en aza indirmek için uygulama, yapılandırılmış bir dağıtım sırasını takip eder:
| Aşama Aşama | Süre | Teknik Faaliyet |
|---|---|---|
| Site hazırlığı | 1 gün | Zemin işaretlemesi, güç bağlantısı (380V, 3 fazlı, 16A), hidrolik eşanjör için 6 bar basınçlı hava hattı. |
| Mekanik kurulum | 3 gün | Her iki üniteyi de boşaltın, konumlandırın ve düzleştirin; konveyör bölümlerini ve güvenlik ışık perdelerini bağlayın. |
| Elektrik ve kontrol sistemleri | 1.5 gün | 5 standart yük tipi için PLC kablolaması, HMI yapılandırması ve reçete yükleme. |
| Eğitim ve hızlandırma | 0.5 gün | 2 saatlik operatör sertifikasyon eğitimi + 1 saatlik süpervizör eğitimi; 50 paletlik ilk deneme çalışması. |
Operatörler genellikle ilk vardiyada yeterlilik kazanırlar. PLC reçete sistemi, ilk kalibrasyondan sonra manuel film ayarlamalarını ortadan kaldırarak geçiş hatalarını azaltır ve tüm üretim süreçlerinde tutarlı sarma desenleri sağlar.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Performans Kıyaslamaları ve Finansal Modelleme
Sektör verilerinin tamamı, %25-35 film azalması, %60-75 hasar tazminatı azaltımı ve işgücü yeniden tahsisi sayesinde 14-18 aylık bir geri ödeme süresine işaret etmektedir; ancak kesin getiriler yerel üretim hacmine, bölgesel işgücü ücretlerine ve mevcut reçine fiyatlarına bağlıdır ve bu nedenle sahaya özgü doğrulama gerektirir.
Çapraz referanslı sektör ortalamalarından türetilen örnek performans ölçütleri, 90 günlük işletme sonrasında tipik sonuçları göstermektedir:
| metrik | Temel Ortalama | Uygulama Sonrası Kıyaslama | Düzenle |
|---|---|---|---|
| Hasar tazminat talepleri (aylık) | 14 vaka | 3.8 vaka | -73% |
| Film kullanımı (1,000 palet başına kg) | 68 kg | 49 kg | -28% |
| Palet değişim süresi (birim başına) | 4.2 dk | 1.7 dk | -60% |
| El yaralanmaları (12 ay yuvarlanma) | 5 olayları | 0 olayları | -100% |
| Santraldeki operatör sayısı | Vardiya başına 2 | Vardiya başına 1 | -50% |
Film kalınlığındaki %28'lik azalma, doğrudan tutarlı ön germe işleminden kaynaklanmaktadır; bu işlem, mekanik gerilim kaymasını telafi etmek için daha önce gerekli olan aşırı sarma işlemini ortadan kaldırır. Hasar azalmasındaki %73'lük artış ise, palet değişimleri sırasında yanal kuvvetleri ortadan kaldıran 95°'lik ısı eşanjörü ile ilişkilidir.
Finansal Modelleme Notu: Mevcut piyasa verilerine (2024 3. Çeyrek itibarıyla) göre, servo tahrikli ambalaj makineleri ile 95° ısı eşanjörlerinin, konveyörler ve kurulum dahil olmak üzere, birleşik sistem fiyatlandırması 65,000 ila 85,000 ABD Doları arasında değişmektedir. Yıllık tasarruflar genellikle 40,000-55,000 ABD Doları arasında olup, bu tasarruflar hasar azaltma, film atığı azaltma ve iş gücü yeniden tahsisi sayesinde elde edilmektedir. Geri ödeme süreleri genellikle 14-18 ay arasında değişmektedir. Yıllık 20,000'den az palet işleyen tesislerde geri ödeme süresi 24 aya kadar uzayabilirken, yüksek hacimli operasyonlarda (50,000+ palet) geri ödeme süresi genellikle 12 ayın altında gerçekleşmektedir. Yatırım getirisi ve tasarruflar, sektör ortalamalarından türetilen model tabanlı tahminlerdir ve garanti edilen sonuçlar değildir; gerçek performans, yerel işçilik oranlarına, film reçinesi fiyatlandırmasına ve belirli işlem hacimlerine bağlı olarak değişecektir.
🛠️ Tedarik Değerlendirme Matrisi
| + | Önerilen Kriterler | Doğrudan İşletme Etkisi | Başarılı / Başarısız |
|---|---|---|---|
| Yük ağırlığı ve boyutu | Makine kapasitesinin, maksimum palet ağırlığına + %20 marj eklenerek eşit veya daha büyük olduğundan emin olun. | Yoğun vardiya değişimleri sırasında motor aşırı yüklenmesini ve yapısal yorgunluğu önler. | ☐ |
| Film tipi | Döküm PE genel kullanım için; şişirilmiş PE keskin kenarlı yükler için | Dökme film ön germe verimliliğini en üst düzeye çıkarırken, şişirme film düzensiz kenarlar için delinme direnci sağlar. | ☐ |
| Ön germe oranı | asgari 200% önerildi; 250% film maliyetini düşürmek için | Daha yüksek ön germe, reçine tüketimini doğrudan azaltır ve malzeme tedarik maliyetlerini düşürür. | ☐ |
| Palet değişim açısı | 90-95 ° Nazik aktarım için; daha dik açılardan kaçının. | İstiflenmiş mallar üzerindeki yanal kuvvetleri azaltarak, nakliye hasarını ve sigorta taleplerini en aza indirir. | ☐ |
| Soğuk zincir derecelendirmesi | Motorların, contaların ve yağlayıcıların belirtilen standartlara uygun olduğundan emin olun. -10 ° C Veya daha düşük | Sıfırın altındaki sıcaklıklarda hidrolik sıvısının kalınlaşmasını ve motor arızasını önler. | ☐ |
| Tarif profilleri | En azından 10 profilleri karma yük esnekliği için | Manuel kalibrasyon süresini ortadan kaldırarak, geçiş sürelerini ve operatör hatalarını azaltır. | ☐ |
| Güvenlik uyumluluğu | AB için CE işareti gereklidir; Kuzey Amerika için ANSI/PMMI standardını doğrulayın. | Mevzuat uyumluluğunu sağlar ve denetimler sırasında sorumluluk riskini azaltır. | ☐ |
| Bütçe (yarı otomatik) | Bağımsız paket için 3,000–15,000 dolar; değiştirici için 10,000–20,000 dolar daha ekleyin (2024 itibarıyla). | Sermaye harcamalarını verimlilik gereksinimleri ve tesis kısıtlamalarıyla uyumlu hale getirir. | ☐ |
| Bütçe (tam otomatik) | Üretim hacmine ve konveyör entegrasyonuna bağlı olarak 20,000$ - 150,000$+ (2024 itibarıyla) | Yüksek hacimli operasyonlar ve otomatikleştirilmiş aşağı yönlü sıralama gereksinimleriyle ölçeklenebilir. | ☐ |
🏗️ Teknik SSS
S: Mevcut bir streç film sarma makinesine palet değiştirici ekleyebilir miyim?
A: Evet, ambalajlama ünitesinin yeterli taban alanına sahip olması ve konveyör yüksekliğinin ısı eşanjörü boşaltma seviyesiyle eşleşmesi koşuluyla. PLC senkronizasyonu ve güvenlik devresi yükseltmeleri için 8,000-15,000 ABD doları arasında ek entegrasyon maliyeti bekleyin.
S: Soğuk depolama için hangi film kalınlığını kullanmalıyım?
A: 23–27 mikron döküm PE Pürüzsüz yüzeyi ve yüksek ön gerilme uyumluluğu sayesinde çoğu dondurulmuş ürün için en iyi performansı gösterir. Keskin köşeleri veya çıkıntılı kenarları olan yükler için, şuna geçin: şişirilmiş PE Delinme direncini artırmak için aynı kalınlık aralığında reçine kullanın. Sıcaklık değerlerini reçine tedarikçinizle doğrulayın.
S: Yeni bir sistemin eğitimi ne kadar sürer?
A: Çoğu operatör yeterlilik seviyesine şu süre içinde ulaşır: 2 – 4 saatTarife tabanlı PLC'ler, gerilim ve sarım sayısı ayarlamalarını otomatikleştirerek, manuel müdahaleyi ve kalibrasyon hatalarını en aza indirerek öğrenme eğrisini önemli ölçüde kısaltır.
S: 95° ısı eşanjörü hassas elektronik cihazlar için güvenli midir?
A: Evet, hız kontrollü hidrolik sistem ve yastıklı yük destekleriyle donatıldığında. Yanal kuvvet genellikle 50 N'nin altında kalır, bu da yumuşak konveyör birleştirmesine benzer. Tam devreye almadan önce, özel paketleme konfigürasyonunuzla uyumluluğu sağlamak için her zaman örnek yüklerle doğrulama yapın.