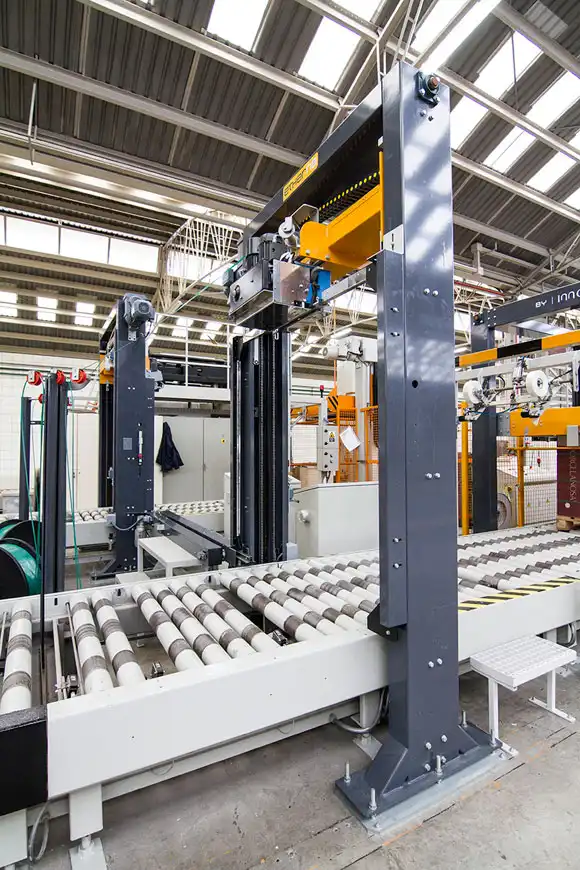
Günümüzün hızlı üretim ve lojistik ortamlarında otomasyon, genel operasyonel verimliliği iyileştirmede ve işçilik maliyetlerini düşürmede önemli bir rol oynar. Otomasyon için en etkili alanlardan biri, özellikle ürünlerin nakliye veya depolama için güvenli bir şekilde paketlenmesini sağlayan bağlama sistemlerinde paketleme aşamasıdır. Modern bir bağlama makinesi tasarlarken veya seçerken, pnömatik tasarım, gerekli hava basıncı ve akışı (CFM kullanımı), farklı PLC'ler (Programlanabilir Mantık Denetleyicileri) arasındaki iletişim ve çeşitli sertifika standartlarına uyum gibi çeşitli teknik parametreler ve hususlar devreye girer. Bu makale, bağlama makinelerinin arkasındaki teknolojinin ayrıntılı bir analizini sunar ve mühendislerin, operasyon yöneticilerinin ve karar vericilerin iyi bilgilendirilmiş seçimler yapmasına yardımcı olacak içgörüler sağlamak için her bileşeni ve parametreyi inceler.

1. Pnömatik Tasarımın Anlaşılması
Özellikle büyük ölçekli endüstriyel uygulamalar için geliştirilen çemberleme makineleri, güvenilir ve tekrarlanabilir hareket için sıklıkla pnömatik sistemlere güvenir. Pnömatik elemanlar, germe, sızdırmazlık, kesme ve hatta çemberlemeden önce ve sonra paketleri konumlandırma gibi eylemleri kontrol eder. Bu eylemler, ürüne zarar vermeden güvenli bir sarma sağlamak için hem doğru hem de tutarlı olmalıdır.
Ana Pnömatik Girişler:
-
Basınç Aralığı: Yaklaşık 0.4 ila 0.6 Mbar (bazen bar veya psi eşdeğerleri olarak da belirtilir)
-
Hava tüketimi: Dakikada yaklaşık 100 mL
İlk bakışta bu sayılar küçük görünebilir, ancak gerçek hacimsel akış veya CFM (dakika başına kübik fit) tüketimi, bağlama sıklığına ve sistemin silindir boyutlarına bağlı olarak çok daha yüksek olabilir. Her pnömatik vuruş (ister bağlama beslemesini çalıştırıyor, ister gerginliği etkinleştiriyor veya sızdırmaz hale getiriyor olsun) basınçlı hava beslemesinden yararlanır. Üretim hattınız sürekliyse ve sık bağlama gerektiriyorsa (örneğin, her birkaç saniyede bir), kümülatif CFM gereksinimi önemli hale gelebilir.
Neden Pnömatik?
-
Güvenilirlik ve sadelik: Pnömatik bileşenlerin bakımı genellikle kolaydır ve yedek parçaları yaygın olarak bulunur.
-
Temiz çalışma: Basınçlı hava, sızıntı yapabilen veya çalışma alanını kirletebilen hidrolik sıvılara kıyasla genellikle "temiz" olarak kabul edilir.
-
Hızlı tepki süreleri: Pnömatik silindirler, yüksek üretim hacmine sahip paketleme hatları için kritik önem taşıyan hızlı çalıştırma olanağı sağlar.
Üretim hattınıza pnömatik bir çemberleme makinesi entegre etmeden önce, basınçlı hava kapasitenizin derinlemesine bir analizini yapmak hayati önem taşır. Bu, tesisin hava sisteminden gelen mevcut hava basıncını, hava tankının/tanklarının boyutunu ve basınç dalgalanmaları yaratabilecek herhangi bir ek pnömatik ekipmanın varlığını anlamak anlamına gelir. İyi boyutlandırılmış bir hava rezervuar tankı ve filtreler veya regülatörler takmak, ani basınç düşüşlerini azaltmaya ve hassas çemberleme işlemleri için gereken dengeyi korumaya yardımcı olabilir.
2. CFM Kullanımına Ayrıntılı Bakış
Nominal olarak 100 mL/dakikalık bir rakam tüketim oranı olarak belirtilebilirken, gerçek operasyonel CFM görev döngüsüne bağlı olarak önemli ölçüde değişebilir. Aşağıdaki faktörleri göz önünde bulundurun:
-
Döngü Süresi: Sisteminiz her 10 saniyede bir bağlama işlemi gerçekleştiriyorsa, dakikadaki toplam hava kullanımı, bağlama işleminin dakikada bir kez gerçekleştiği duruma göre çok daha yüksek olacaktır.
-
Silindir Boyutları: Daha büyük silindirler, her strok başına daha fazla hacim gerektirir. Gerdirme silindiri, sızdırmazlık silindiri ve ek pnömatik aktüatörler (kıskaç blokları veya konveyörler için) toplam tüketime katkıda bulunur.
-
Çalışma Basıncı: 0.6 Mbar'ın üst sınırına yakın bir basınçta çalışmak, genellikle 0.4 Mbar'da çalışmaya kıyasla her çalıştırmada daha fazla hava tüketimine neden olur; ancak bu durum, gerdirme ve sızdırmazlık için yeterli gücün sağlanmasıyla dengelenmelidir.
Şirketler genellikle planlanmamış kesintileri önlemek için gerçek zamanlı hava tüketimini takip etmeyi faydalı bulurlar. Hava hortumlarının, contaların ve regülatörlerin düzenli kontrolleri de dahil olmak üzere iyi yapılandırılmış bir önleyici bakım planı hava kaçaklarını en aza indirebilir. Fark edilmeyen küçük kaçaklar bile kompresörün görev döngüsünü ve enerji maliyetini zamanla önemli ölçüde etkileyebilir.

3. PLC İletişimi: Entegrasyon İçin İki Yaklaşım
Bir çemberleme istasyonunun otomasyonunda kritik adımlardan biri, çemberleme makinesinin PLC'si ile konveyör veya diğer yukarı/aşağı akış ekipman kontrolörleri arasında sorunsuz iletişim sağlamaktır. Bu koordinasyon, paketlerin çemberleme bölgesine ne zaman gireceğini, çemberleme döngüsünün ne zaman başlayacağını ve paketlenmiş ürünün ne zaman boşaltılacağını kontrol eder. Genellikle iki temel iletişim yöntemi kullanılır:
-
Çözüm 1: Çemberleme Makinesi Tedarikçisi Tarafından Sağlanan Bağımsız Bir Konveyör Sistemi
Bu senaryoda, çemberleme makinesi tedarikçisi tüm konveyör hattını sağlar. Dahili sensörler ve sürücüler, makinenin bir paketin mevcut olduğunu algılamasını ve kapsamlı harici PLC entegrasyonu gerektirmeden çemberleme için otomatik olarak konumlandırmasını sağlar. Genellikle, paket akışını algılamak için yalnızca iki sensör gereklidir: biri gelen konveyörün sonunda, diğeri alıcı konveyörün başında. Çemberleme makinesi her iki konveyörü de kontrol ettiğinden, tüm süreç harici sistemler arasında minimum sinyal alışverişiyle kolaylaştırılır. -
Çözüm 2: Müşteriye Ait Ayrı Konveyör
Müşteri halihazırda bir konveyör sistemine sahipse veya belirli bir konveyör tasarımını tercih ediyorsa, entegrasyon, bağlama makinesinin PLC'si ile müşterinin PLC'si arasında G/Ç sinyallerinin (genellikle dijital girişler ve çıkışlar) değiştirilmesine dayanır. Yaygın bir sıra şu şekilde görünebilir:-
Paket doğru pozisyonda olduğunda harici PLC çemberleme makinesine “A” sinyali gönderir.
-
“A” sinyali alındığında, çemberleme makinesinin blokaj mekanizması devreye girerek paketi yerinde sabitler. Daha sonra makine çemberleme döngüsünü gerçekleştirir.
-
Çemberleme işlemi tamamlandıktan sonra çemberleme makinesi, paketi uzaklaştırmak için harici PLC'ye bir "B" sinyali gönderir.
-
Harici PLC, paketi bağlama istasyonundan ilerletir ve bir sonraki paket pozisyona geldiğinde sonunda "A" sinyalini döndürür.
-
Bu sinyal tabanlı etkileşim, ürünün birden fazla kayışa ihtiyacı olması durumunda birden fazla kayışlama işlemi için tekrarlanabilir. İyi tanımlanmış mantık ve dikkatlice zamanlanmış sinyallerle, tüm süreç yüksek oranda otomatikleştirilebilir, minimum kesinti süresi sağlanır ve verim en üst düzeye çıkarılır.
4. Otomasyon Seviyesi: Manuel ve Otomatik İşlemleri Dengeleme
Potansiyel alıcılar için yaygın bir soru, her kayışın manuel müdahale gerektirip gerektirmediği veya tüm sürecin tamamen otomatikleştirilebileceğidir. Modern kayışlama makineleri, manuel müdahaleyi en aza indirerek son derece otomatikleştirilmiş işlemler gerçekleştirebilir. Operatörün ana sorumlulukları genellikle şunları içerir:
-
Köşe Koruyucularının Yeniden Doldurulması: Örneğin, paket başına dört kayış uygulanıyorsa, köşe koruyucu kartuşlarının her 25 pakette bir, yani yaklaşık saatte bir yeniden doldurulması gerekebilir. Daha özelleştirilmiş çözümlerde, makinenin kapasitesine ve koruyucu tutucuların boyutuna bağlı olarak, yeniden doldurma süresi 1.5-2 saate kadar uzayabilir.
-
PET Şeritlerin veya Diğer Bağlama Malzemelerinin Yeniden Doldurulması: Bağlama makarası, yeniden doldurulması gerekmeden önce 120 paket için yeterli malzeme tutabilir.
Bu ara sıra yapılan görevler dışında, bağlama işleminin kendisi operatörlerin makinede durup her döngüyü manuel olarak tetiklemesini gerektirmez. Paket besleme, hizalama, kayış germe, kapatma, kesme ve dışarı besleme gibi tüm sıra programlanabilir ve otomatikleştirilebilir. Bu yüksek otomasyon seviyesi işçilik maliyetlerini azaltır, tutarlılığı artırır ve operatörlerin paketleme alanındaki diğer görevlere odaklanmasını sağlar.

5. Sertifikasyon Hususları: CE ve UL
Ekipmanların küresel ölçekte dağıtımında, sertifikasyon standartları en önemli öncelik haline gelir. Avrupa pazarlarında genellikle CE sertifikası zorunludur ve bu sertifika, makinenin Avrupa Ekonomik Alanı içindeki sağlık, güvenlik ve çevre koruma gereksinimlerini karşıladığını doğrular. Kuzey Amerika'da ise UL sertifikası , ekipmanın yangın güvenliği ve elektrik standartlarını karşılamasını sağlamak için genellikle ölçüt olarak kabul edilir.
UL Sertifikasyon Zorlukları:
-
Yüksek Maliyet ve Uzun Süreç: UL sertifikası almak, özellikle özel veya uzmanlaşmış makineler söz konusu olduğunda, üreticiler için pahalı ve zaman alıcı olabilir.
-
Pratik Yaklaşım: Birçok tedarikçi makinelerini UL standartlarına göre üretir ancak üretim ülkesinde doğrudan UL sertifikası için başvuruda bulunmaz. Bunun yerine, makineleri Amerika Birleşik Devletleri veya Kanada'ya gönderirler ve burada yerel test laboratuvarları son müşteri için sertifikasyon sürecini tamamlar. Bu yaklaşım, özellikle yüksek hacimli makine ihracatı planlamayan işletmeler için daha uygun maliyetli olabilir.
Kuzey Amerika'daki son kullanıcılar için, UL yönergelerini anlayan ve UL denetimlerinden kolayca geçen makineler teslim edebilen tedarikçilerle çalışmak hala tavsiye edilir. Tasarım aşamasında uyumluluğun sağlanmasıyla, sahada nihai UL etiketlemesine ulaşmak için gereken genel süre önemli ölçüde azaltılabilir.
6. Sonuç: Daha Verimli ve Küresel Olarak Hazır Bir Bağlama Hattına Doğru
Pnömatik bir çemberleme makinesi tasarlamak ve entegre etmek, hava tedarik gereksinimlerinin, harici veya dahili PLC'lerle iletişimin, istenen otomasyon seviyesinin ve olası sertifika yollarının dikkatli bir şekilde değerlendirilmesini içerir. Şirketler, bu teknik unsurlara en baştan odaklanarak yetersiz hava basıncı, yanlış hizalanmış sinyal zamanlaması veya düzenleyici uyumluluk sorunları gibi yaygın tuzaklardan kaçınabilir.
Ayrıca, daha geniş bir Endüstri 4.0 veya akıllı fabrika girişiminin parçası olarak, çemberleme makineleri daha büyük MES (Üretim Yürütme Sistemleri) veya ERP (Kurumsal Kaynak Planlama) platformlarına entegre edilebilir. Bu, çemberleme sıklığının, malzeme kullanımının ve makine sağlığının gerçek zamanlı izlenmesini sağlar ve bu da öngörücü bakım ve optimize edilmiş üretim planlamasını mümkün kılar.
Özetle, iyi seçilmiş bir bağlama çözümü yalnızca ürünleri güvenli bir şekilde bağlamakla ilgili değildir; aynı zamanda kusursuz, verimli ve veri odaklı bir operasyon yaratmakla ilgilidir. İşletmeler, pnömatik tasarım ayrıntılarını, PLC iletişim nüanslarını, otomasyon yeteneklerini ve küresel sertifikasyon standartlarını hesaba katarak, mevcut ihtiyaçları destekleyen ve gelecekteki büyümeye uyum sağlayabilen bir sistem uygulayabilirler.
Endüstriyel paketleme teknolojisinin ön saflarında kalmayı hedefleyenler için, UL standartlarına (veya Avrupa'daki CE gerekliliklerine) uygun sağlam bir pnömatik çemberleme makinesi seçmek önemli bir stratejik hamledir. İster tam otomatik ister yarı otomatik olsun, bu çözümler paketleme tutarlılığını ve verimini artırırken işgücü taleplerini önemli ölçüde azaltabilir. Seçenekleri değerlendirme veya yeni bir paketleme hattı kurulumu planlama sürecindeyseniz, hem pnömatik sistemlerde hem de küresel sertifikasyon süreçlerinde deneyimli bir çemberleme makinesi tedarikçisine danışmayı düşünün. Bu, yalnızca sorunsuz bir devreye alma aşaması sağlamakla kalmaz, aynı zamanda operasyonunuzu giderek daha rekabetçi pazarlarda sürdürülebilir başarıya konumlandırır.