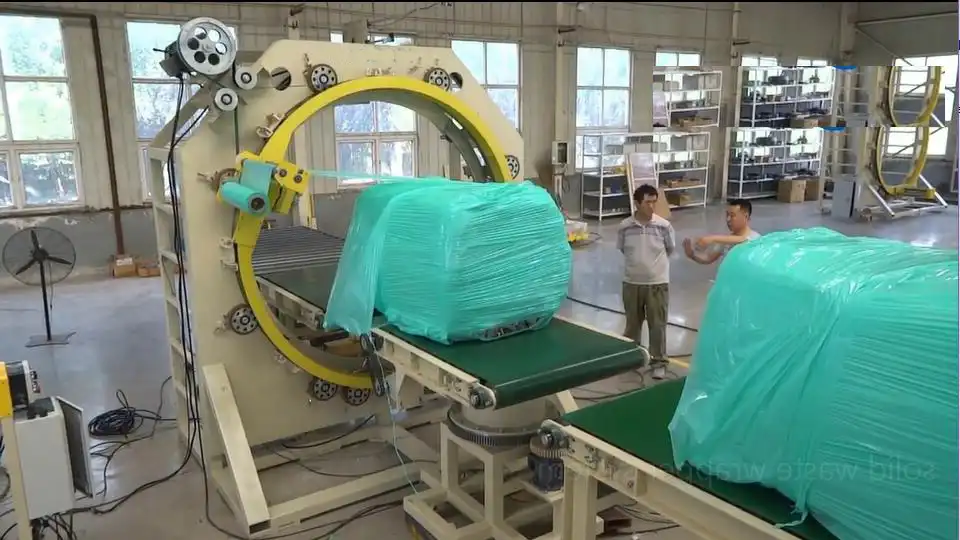
Orbital streç film sarma makineleri, genellikle orbital streç film sarma makineleri olarak da adlandırılır ve ambalaj otomasyonunun temel unsurlarından biridir. Özellikle uzun veya hantal ürünleri streç filmle sıkıca sararak güvenli bir şekilde paketlerler. Bu işlem, taşıma, depolama ve nakliye sırasında hasar riskini önemli ölçüde azaltır. Lojistik, inşaat malzemeleri, otomotiv ve imalat gibi sektörlerde yaygın olarak kullanılan bu makineler, verimliliği artırır ve değerli ürünleri korur.
Bu kılavuz, modern bir orbital ambalajlama makinesinin arkasındaki adım adım üretim sürecini ayrıntılı olarak açıklayarak, güvenilir ve verimli paketleme ekipmanı oluşturmada yer alan mühendislik hassasiyetini, malzeme bilimini ve kalite kontrollerini vurgulamaktadır.
1. Tasarım ve Mühendislik: Temeli Atma
Yolculuk titiz bir tasarım ve mühendislikle başlar. Bu aşama, operasyonel gereksinimleri işlevsel bir plana dönüştürerek performans, güvenlik ve dayanıklılığa odaklanır.
A. Spesifikasyonların ve Mekaniklerin Tanımlanması
Mühendisler öncelikle temel performans göstergelerini (KPI) belirler:
- Yükleme kapasitesi: Makinenin taşıyabileceği maksimum ağırlık ve boyutlar.
- Üretilen: İstenilen sarma hızı (dakika/saat başına çevrim).
- Sarma Yapılandırması: Halka hızı, film bindirme ve gerilim kontrol parametreleri.
- Ürün işleme: Konveyör tipleri, hızları ve entegrasyon ihtiyaçları.
Acil durdurma, emniyet kilitleme ve koruma gibi güvenlik özellikleri, ilgili endüstri standartlarına (örneğin ANSI/PMMI standartları) uygun olarak baştan itibaren entegre edilmiştir.
B. Simülasyon ve Modellemenin Kaldıraç Olarak Kullanılması
Gelişmiş yazılımlar kritik bir rol oynar:
- CAD (Bilgisayar Destekli Tasarım): Tüm makinenin ve bileşenlerinin ayrıntılı 3D modellerini oluşturur, fiziksel prototiplemeden önce görselleştirme ve iyileştirmeye olanak tanır.
- FEA (Sonlu Elemanlar Analizi): Yapısal parçalardaki (çerçeve, halka) operasyonel gerilimleri simüle ederek potansiyel zayıf noktaları belirler ve mukavemet ve uzun ömür için malzeme kullanımını optimize eder. Bu, tasarımın ağır veya düzensiz yükleri sarmanın dinamik kuvvetlerine dayanabilmesini sağlar.
- Kinematik Simülasyon: Sarma halkasının, film taşıyıcısının ve konveyörlerin hareketini modelleyerek çevrim süresini optimize eder ve pürüzsüz, çarpışmasız bir çalışma sağlar.
2. Malzeme Seçimi: Dayanıklılık ve Performansa Öncelik Vermek
Orbital sargının kullanım ömrü, güvenilirliği ve zorlu endüstriyel koşullar altındaki emniyeti için doğru malzemelerin seçilmesi kritik öneme sahiptir.
A. Yüksek Dereceli Çelik ile Yapısal Bütünlük
Makinenin şasisi ve birincil yapısal bileşenleri genellikle şunlardan yapılır:
- Yüksek Kaliteli Yapısal Çelik: Ağır yükleri desteklemek ve işletme titreşimlerine dayanmak için gerekli sertliği ve mukavemeti sağlar.
- Yüzey İşlemleri: Çelik bileşenler, korozyon direncini artıran koruyucu kaplamalara hazırlanmak için kumlama ve astarlama gibi işlemlerden geçer. Paslanmaz çelik seçenekleri, aşındırıcı veya yıkama ortamlarında çalışan belirli bileşenler veya tüm makineler için kullanılabilir.
B. Kritik Bileşenlerin Seçilmesi
Çerçevenin ötesinde, dikkatli seçim operasyonel bileşenlere kadar uzanıyor:
- Dişliler ve Aktarma Organları: Hassas mühendislikle üretilen dişliler (genellikle sertleştirilmiş çelik), sarma halkasının düzgün ve güvenilir bir şekilde dönmesini sağlar.
- Rulmanlar: Sürtünmeyi en aza indirmek, yükleri desteklemek ve dönen elemanlar için uzun hizmet ömrü sağlamak amacıyla yüksek kaliteli endüstriyel rulmanlar (örneğin; küresel makaralı rulmanlar, derin oluklu bilyalı rulmanlar) seçilir.
- Motorlar ve Sürücüler: Değişken Frekans Sürücüleri (VFD'ler), sağlam AC motorlar veya hassas servo motorlarla eşleştirilerek halkanın, konveyörlerin ve film dağıtım sisteminin hızı kontrol edilir.
- Pnömatik/Hidrolik Sistemler: Endüstriyel kullanıma uygun dayanıklı silindirler, vanalar ve bağlantı parçaları gerektiren film sıkıştırma, kesme ve presleme cihazları gibi işlevler için kullanılır.
- Sensörler ve Kontroller: Güvenilir sensörler (fotoelektrik, yakınlık, kodlayıcılar) makinenin otomatik dizilerini yöneten PLC'ye (Programlanabilir Mantık Denetleyicisi) geri bildirim sağlar.
3. Bileşen Üretimi: Hassas Üretim Eylemde
Tasarımlar son haline getirilip malzemeler seçildikten sonra imalat başlar. Bu aşamada, bileşenleri tam özelliklere göre üretmek için gelişmiş üretim teknikleri kullanılır.
A. Hassas CNC İşleme
- CNC (Bilgisayarlı Sayısal Kontrol) İşleme: Rulman yuvaları, dişli bağlantıları ve halka bileşenleri gibi sıkı toleranslar gerektiren parçalar için gereklidir. CNC frezeler, torna tezgahları ve taşlayıcılar, çalışma sırasında titreşimi ve aşınmayı en aza indiren doğruluk, tekrarlanabilirlik ve optimum uyum sağlar.
- Lazer/Plazma Kesim ve Bükme: Çerçeve ve korkulukların çelik saclarının şekillendirilmesinde kullanılır, yapısal elemanlarda hız ve hassasiyet sağlar.
- Kaynak: Sertifikalı kaynakçılar, operasyonel streslere dayanıklı, güçlü ve dayanıklı birleşimler sağlamak için belirli prosedürleri izleyerek yapısal bileşenleri birleştirirler.
B. Bileşen Uyumluluğunun ve Kalitesinin Sağlanması
Üretilen her parça ilk kalite kontrollerinden geçer:
- Boyutsal Doğrulama: Tasarım planlarına göre kritik boyutların ölçülmesi.
- Malzeme Sertifikası: Hammaddelerin belirlenen standartlara uygunluğunu sağlamak.
- Kaynak Muayenesi: Kaynak kalitesinin yapısal bütünlük açısından kontrol edilmesi.
Hassasiyete odaklanma, montaj sırasında tüm bileşenlerin kusursuz bir şekilde entegre olmasını sağlar.
4. Montaj: Sistemleri ve Yapıyı Entegre Etme
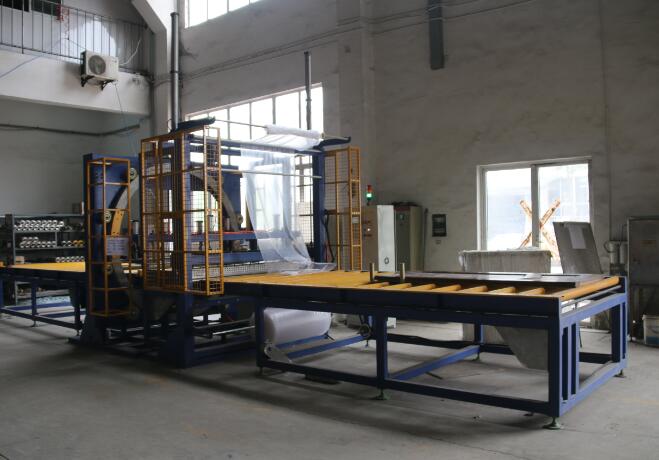
Montaj, bireysel bileşenlerin bir araya gelerek tam yörüngesel sargıyı oluşturduğu yerdir. Bu aşama, yetenekli teknisyenler ve ayrıntılara titizlikle dikkat edilmesini gerektirir.
A. Yapılandırılmış Montaj İş Akışı
- Çerçeve Yapısı: Ana yapı, düz ve kare olacak şekilde monte edilir.
- Halka ve Tahrik Montajı: Sarma halkası, tahrik motorları, dişliler ve destek yatakları dikkatlice monte edilir ve hizalanır.
- Konveyör Entegrasyonu: Giriş, çıkış ve potansiyel merkezleme konveyörleri mekanik olarak kurulur ve birbirine bağlanır.
- Film Teslimat Sistemi: Film taşıyıcı, ön gerdirme silindirleri, kesme/sıkma mekanizmaları ve gerilim kontrol sistemleri donatılmıştır.
B. Elektrik ve Pnömatik Sistem Entegrasyonu
- Kablolama ve Kablolama: Elektrikçiler şemalara göre kabloları yönlendirir, motorları, sensörleri, güvenlik cihazlarını, PLC'yi ve elektrik dolapları içindeki HMI (İnsan-Makine Arayüzü) kontrol panelini bağlar. Elektrik kodlarına (örneğin, NFPA 79, IEC 60204) uyulması çok önemlidir.
- Pnömatik Tesisat: Pnömatik sistemlerde hortum ve vanalar bağlanıp, sızdırmazlık testleri yapılır.
- Güvenlik Sistemi Uygulaması: Acil durdurma tertibatları, ışık perdeleri ve emniyet kilitleri kablolanmış ve kontrol sistemi mantığına entegre edilmiştir.
5. Test ve Doğrulama: Operasyonel Mükemmelliğin Sağlanması
Sevkiyattan önce her orbital sargı, performansını, güvenliğini ve güvenilirliğini doğrulamak için sıkı testlerden geçirilir.
A. Fonksiyonel ve Yük Testi
- Bileşen Testleri: Bireysel sistemler (halka dönüşü, konveyörler, film kelepçeleme/kesme) test edilir.
- Entegre Sistem Testleri: Makine, test yüklerini kullanarak (mümkünse müşteri ürünlerini simüle ederek) otomatik sarma döngülerinden geçer.
- Yük Kapasitesi Doğrulaması: Yapısal ve mekanik bütünlüğün doğrulanması için maksimum nominal kapasiteye kadar yüklerle test yapılması.
- Hız ve Performans Denemeleri: Çeşitli operasyonel hızlarda çevrim sürelerinin ve sarma tutarlılığının doğrulanması.
B. Güvenlik ve Dayanıklılık Kontrolleri
- Güvenlik Sistemi Doğrulaması: Tüm acil durdurma tertibatlarını, korumaları ve kilitlemeleri test ederek doğru şekilde çalıştıklarından emin oluyoruz.
- Dayanıklılık Testi: Isı artışı, bileşen aşınması veya kontrol sistemi kararlılığıyla ilgili olası sorunları belirlemek için makineyi uzun süre çalıştırmak.
- Film Performansı: Ön germe seviyeleri, sargı gerginlik tutarlılığı ve yük üzerindeki tutma kuvveti dahil olmak üzere streç film uygulamasının değerlendirilmesi.

6. Sonlandırma ve Özelleştirme: Koruma ve Kullanıcı İhtiyaçları
Tüm testlerden geçtikten sonra makine, koruma ve özel müşteri gereksinimleri için son rötuşlarını alır.
A. Koruyucu Kaplamaların Uygulanması
- Endüstriyel Boyama/Toz Kaplama: Çerçeve ve dış bileşenler, korozyona, kimyasallara ve aşınmaya karşı dayanıklı koruma sağlamak için kaplanmıştır. Standart renkler sıklıkla kullanılır, özel seçenekler de mevcuttur.
B. Kontrol Paneli ve Arayüz Özelleştirmesi
- HMI Yapılandırması: Dokunmatik ekran arayüzü, gerekli operasyonel parametreler, teşhis ekranları, dil seçenekleri ve müşterinin talep ettiği özel fonksiyonlarla programlanır.
- Dokümantasyon ve Etiketleme: Şartnamelere uygun olarak güvenlik etiketleri, işletme talimatları ve markalamanın uygulanması.
7. Kalite Kontrol: Sürekli Bir Taahhüt
Kalite kontrol sadece son adım değildir; tüm üretim sürecinin tamamına entegre edilmiştir.
A. İşlem Sırasında Kalite Kontrolleri
Denetçiler, malzeme kabulü, imalat, alt montaj ve son montaj olmak üzere her aşamada kaliteyi denetleyerek sapmaları erkenden tespit edip düzeltirler.
B. Son Muayene ve Dokümantasyon
- Sevkiyat Öncesi Doğrulama: Son kapsamlı kontrol, tüm bileşenlerin mevcut olduğunu, doğru şekilde takıldığını ve makinenin tüm sipariş şartnamelerini karşıladığını ve test kriterlerini geçtiğini teyit eder.
- QA Kayıtları: Tüm test sonuçları, muayene raporları ve malzeme sertifikaları belgelendirilerek makine için eksiksiz bir kalite kaydı oluşturulur. ISO 9001 gibi standartlara uyum genellikle bu süreçlere rehberlik eder.
8. Teslimat, Kurulum ve Devreye Alma: İşletmeye Alma İçin Son Adımlar
Tamamlanmış ve doğrulanmış orbital ambalaj, müşterinin tesisinde sevkiyat ve son kurulum için hazırlanır.
A. Güvenli Gönderim Hazırlığı
- Kısmi Sökme (gerekirse): Büyük makineler güvenli ve verimli bir taşıma için kısmen sökülebilir ve dikkatlice paketlenebilir.
- Koruma: Taşıma sırasında parçalar titreşim ve çevresel etkenlere karşı güvence altına alınır ve korunur.
B. Yerinde Kurulum ve Eğitim
- Yeniden Montaj ve Entegrasyon: Eğitimli teknisyenler makineyi yeniden monte ediyor, elektrik ve hava kaynaklarına bağlıyor ve mevcut üretim hatlarına entegre ediyor.
- Devreye alma: Müşterinin özel ürünlerine yönelik makine ayarlarının ince ayarlanması ve üretim ortamında son operasyonel testlerin gerçekleştirilmesi.
- Operatör eğitimi: Müşteri personeline makine kullanımı, rutin bakım ve güvenlik prosedürleri konusunda kapsamlı eğitim sağlanması.
Sonuç: Paketleme Başarısı için Mühendislik Güvenilirliği
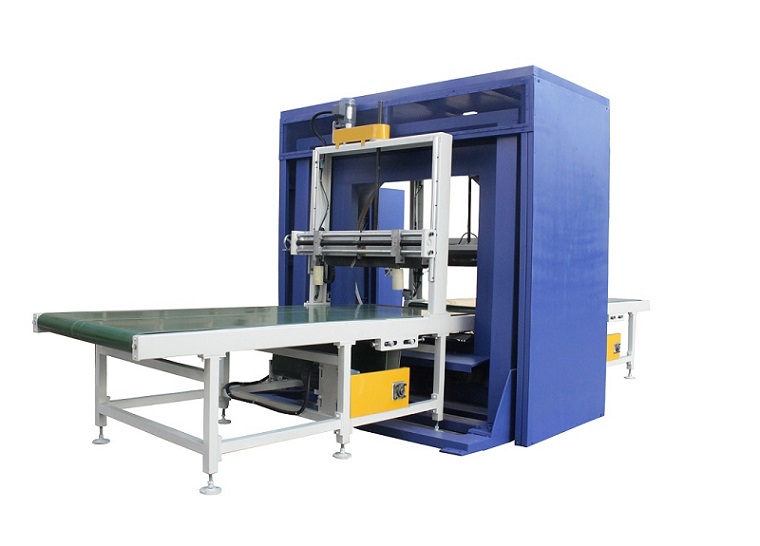
Endüstriyel orbital paketleme makinesi üretimi , sağlam mühendislik, dikkatli malzeme seçimi, hassas imalat, özenli montaj ve kapsamlı testleri birleştiren karmaşık bir süreçtir. Her adım, tutarlı performans sağlayan, paketleme verimliliğini artıran, yük stabilitesini garanti eden ve yıllarca güvenli bir şekilde çalışan makineler üretmek için hayati önem taşır. Bu süreci anlamak, yüksek kaliteli paketleme otomasyonunun değerini ortaya koyarak işletmelerin ürünlerini etkili bir şekilde korumasını ve lojistik operasyonlarını optimize etmesini sağlar.