Çelik Bobin Paketleme Hattı Başlatma Sırasında Yaygın Sorunların Nasıl Belirlenip Onarılacağı

Giriş: Paketleme Hattınızın Sorunsuz Bir Başlatma Sağlaması
Yeni veya modernize edilmiş bir çelik bobin paketleme hattının uygulanması , operasyonel verimlilik ve üretim kapasitesine yapılan büyük bir yatırımı ifade eder. Bununla birlikte, ilk devreye alma aşaması (işe alma süreci) genellikle zorluklarla doludur. Bu kritik dönemde beklenmedik sorunlarla karşılaşmak, maliyetli gecikmelere, ürün kalitesinin tehlikeye atılmasına, güvenliğin etkilenmesine ve öngörülemeyen arıza sürelerine yol açabilir.
Sık karşılaşılan başlangıç sorunlarını net bir şekilde anlamak ve etkili sorun giderme tekniklerinde uzmanlaşmak, tam üretime sorunsuz bir geçiş için çok önemlidir. Bu kılavuz, otomatik çelik bobin paketleme sistemlerinin devreye alınması sırasında karşılaşılan tipik sorunların belirlenmesi ve çözülmesine yönelik pratik, öğretici bilgiler sunarak , sektördeki en iyi uygulamalarla uyumlu ve operasyonel mükemmelliğe odaklanmaktadır.
1. Çelik Rulo Paketleme Hatlarının Temel Bileşenlerini Anlamak
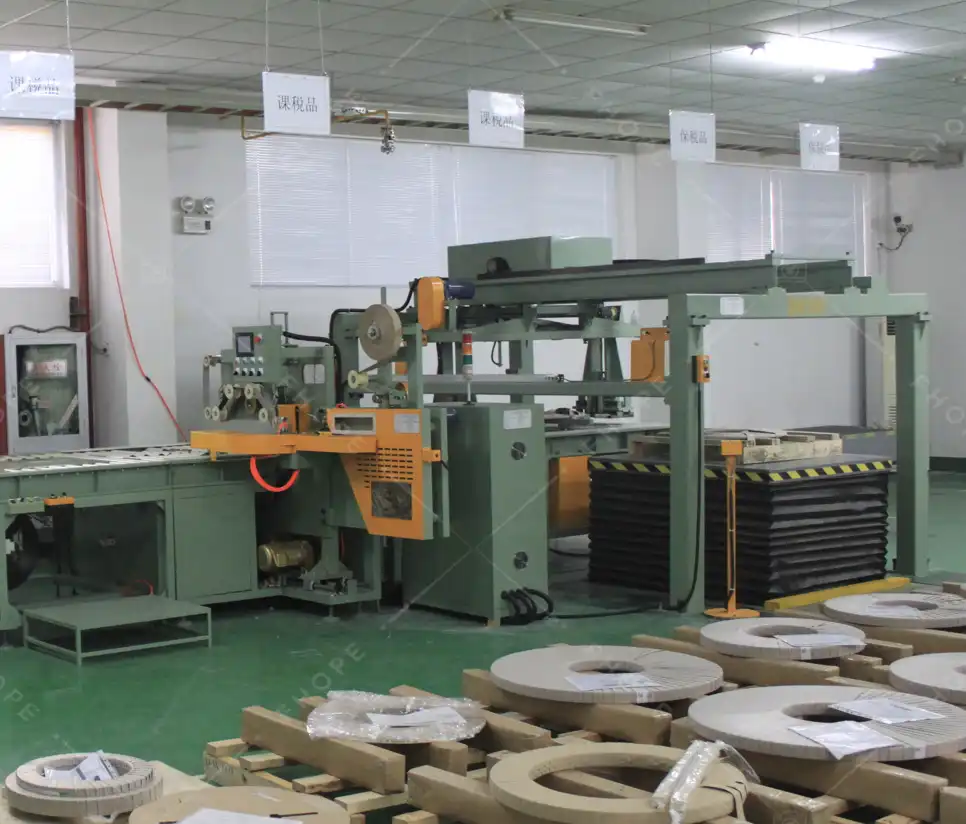
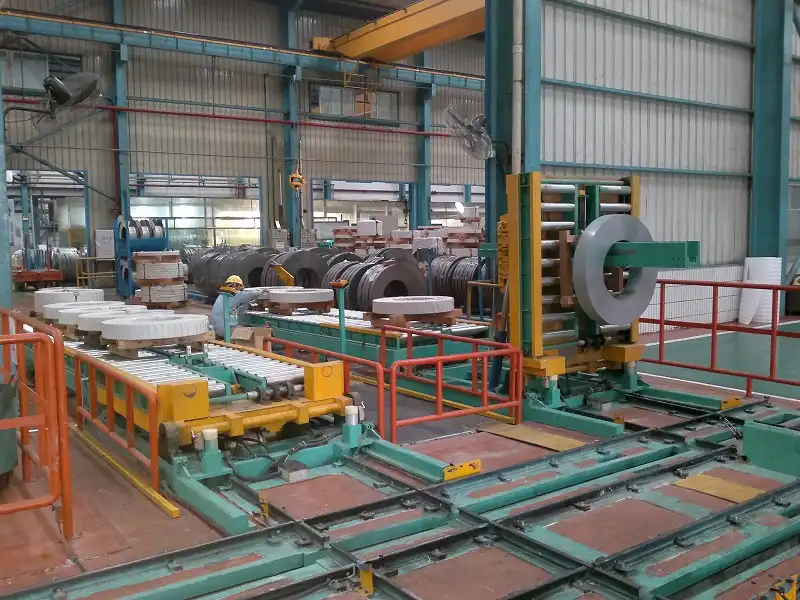
Sorun gidermeye geçmeden önce, çelik bobin paketleme hattının temel bileşenlerini ve tipik iş akışını kavramak çok önemlidir . Bu gelişmiş, entegre sistemler genellikle birkaç önemli istasyondan oluşur:
- Konveyör Sistemleri: Hattın omurgası, bobinleri farklı operasyonel aşamalar arasında taşır. Buna güçlendirilmiş silindirli konveyörler, zincirli konveyörler ve potansiyel olarak yürüyen kiriş sistemleri dahildir.
- Bobin Hazırlama İstasyonları: Bu üniteler bobini paketlemeye hazırlar. Örnekler şunlardır:
- Bobin Eğme/Yükseltme Makineleri: Bobini gözden gökyüzüne, gözden ufka veya tam tersine doğru yönlendirin.
- Merkezleme Aygıtları: Sonraki istasyonlara girmeden önce bobinin doğru şekilde konumlandırıldığından emin olun.
- Temizleme/Yağlama Üniteleri (Opsiyonel): Gerekirse bobin yüzeyini hazırlayın.
- Sarma Makinaları: Bobinin çevresine ve/veya göze streç film, VCI (Uçucu Korozyon Önleyici) kağıdı veya plastik örtü gibi koruyucu katmanlar uygulayın.
- Çemberleme Makineleri: Bobini, çevresel veya radyal olarak (gözün içinden) uygulanan çelik veya PET (polyester) kayışlarla sabitleyin.
- İstifleme ve Paletleme Üniteleri: Daha küçük bobinleri otomatik olarak istifleyin veya bitmiş bobinleri depolama veya sevkiyat için paletlere yerleştirin.
- Kontrol Sistemleri (PLC - Programlanabilir Mantık Denetleyici): Operasyonun beyni, tüm mekanik bileşenlerin, sensörlerin ve güvenlik cihazlarının zamanlamasını, sırasını ve eylemlerini koordine eder. İnsan-Makine Arayüzleri (HMI'ler) operatör kontrolü ve izlemesi sağlar.
Bunların karmaşık doğası otomatik paketleme sistemleri küçük yapılandırma hatalarının veya bileşen arızalarının bile art arda gelerek önemli kesintilere neden olabileceği anlamına gelir. Bu nedenle, titiz başlatma prosedürleri ve sistematik sorun giderme çok önemlidir.
2. Çelik Bobin Paketlemede Yaygın Başlangıç Zorlukları
İlk devreye alma ve operasyonel rampa aşaması sıklıkla birkaç öngörülebilir zorluğu ortaya çıkarır. Bunları hızlı bir şekilde teşhis etmeye ve ele almaya hazır olmak, devreye alma süresini önemli ölçüde azaltabilir, ekipman veya ürüne zarar gelmesini önleyebilir ve uzun vadeli operasyonel verimsizliklerin oluşmasını önleyebilir. Sıklıkla gözlemlenen temel sorunlar şunlardır:
- Bobin Taşıma ve Hizalama Sorunları: Konveyörlerde yanlış merkezleme, eğiklik veya sıkışma.
- Sarma Makinesi Arızaları: Film yırtılması, düzensiz uygulama, yanlış gerginlik veya makine arızaları.
- Bağlama Uygulama Sorunları: Yanlış gerginlik (çok yüksek/düşük), arızalı contalar/kaynaklar veya kayışların yanlış beslenmesi.
- Sensör ve Algılama Hataları: Yanlış hizalama, yanlış kalibrasyon, kir/engel veya arızalı sensörler dizi hatalarına veya durmalara neden oluyor.
- Güç ve Elektriksel Kararsızlık: Performans ve kontrol sistemlerini etkileyen voltaj dalgalanmaları veya kesintileri.
- Bobin Taşıma Hasarı: Yükleme/boşaltma sırasında oluşan, paketleme öncesinde ezik veya kenar hasarına neden olan sorunlar.
- Bileşenin Aşırı Isınması: Motor, redüktör veya elektrik panellerinin sıcaklık sınırlarını aşması.
- Malzeme Tüketimindeki Verimsizlikler: Streç film, VCI kağıdı veya bantların aşırı kullanımı.
- Sistem Entegrasyonu ve İletişim Hataları: PLC tarafından kontrol edilen farklı makineler veya modüller arasındaki sinyalleme veya "el sıkışma" hataları.
Gelin bu yaygın başlangıç sorunlarının her birini ayrıntılı olarak inceleyelim ve etkili, pratik çözümler sunalım.
3. Sorun 1: Konveyörlerde Uygunsuz Bobin Hizalaması ve Taşıma
Sorun: En sık karşılaşılan başlangıç sorunlarından biri, bobinlerin konveyör sistemi boyunca hareket ederken doğru şekilde ortalanmaması veya hizalamalarının bozulmamasıdır . Hizalama bozukluğu şunlara yol açabilir:
- Aşağı istasyonlarda sıkışmalar (sarılma, çemberleme).
- Bobin kenarlarında veya yüzeylerinde hasar.
- Hatalı veya eksik ambalaj uygulaması.
- Sensör yanlış okumalar yaparak yanlış duruşları tetikliyor.
Çözüm:
- Konumlandırma Sensörlerini Doğrulayın ve Kalibre Edin:
- Bobin varlığını ve konumunu algılamaktan sorumlu tüm fotoelektrik, yakınlık veya lazer sensörlerinin temiz, doğru açı ve mesafede güvenli bir şekilde monte edilmiş ve işlenen tüm bobin çapları ve genişlikleri için doğru bir şekilde kalibre edilmiş olduğundan emin olun.
- Üreticinin özel kalibrasyon prosedürlerini titizlikle takip edin.
- Mekanik Kılavuzları Denetleyin ve Ayarlayın:
- Kılavuz rayları, yan silindirleri ve otomatik merkezleme kollarını/cihazlarını kontrol edin. Bunların, çalıştırılan bobin boyutlarına tam olarak ayarlandığından emin olun.
- Bağlanma veya tıkanıklık olmadan düzgün mekanik hareketi doğrulayın. Gerektiğinde pivot noktalarını yağlayın.
- Konveyör Hızlarını ve Geçişlerini Optimize Edin:
- Bireysel hızları gözden geçirin ve ayarlayın konveyör pürüzsüz, senkronize geçişler sağlamak için bölümler. Uyumsuzluklar, özellikle hızlanma veya yavaşlama bölgelerinde (makinelerin girişi/çıkışı gibi) bobinlerin kaymasına veya eğrilmesine neden olabilir.
- Hizalama doğrulanana kadar ilk test sırasında biraz daha düşük hızları göz önünde bulundurun.
- Bobin Yükleme Prosedürlerini Gözden Geçirin:
- Bobinleri ilk konveyör bölümüne yüklemek için kullanılan yöntemin (örneğin, vinç, bobin arabası) bunları sürekli olarak merkez hattına yakın yerleştirdiğinden emin olun. Tutarlı olmayan ilk yerleştirme, aşağı akış hizalama sorunlarını daha da kötüleştirir.
4. Sorun 2: Sarma Makinesi Arızaları ve Film Sorunları
Sorun: Bobin sarma makinesi birincil koruyucu katmanı uyguluyor. Çalıştırma sorunları genellikle şu şekilde ortaya çıkar:
- Eşit olmayan sarma gerginliği: Gevşek veya aşırı sıkı sargılara yol açar.
- Sık film yırtılması veya aşırı kırışma: Bariyer bütünlüğünün bozulması.
- Eksik bobin kaplaması: Bobinin bazı kısımlarını açıkta bırakmak.
- Makine sıkışmaları: Film besleme sorunları veya mekanik problemlerden kaynaklanır.
- Kötü film kuyruk sızdırmazlığı: Sargının çözülmesine izin vermek.
Bu sorunlar çevresel etkenlere (nem, toz) ve fiziksel kullanım hasarlarına karşı koruyucu bariyeri doğrudan tehlikeye atmaktadır.
Çözüm:
- Sıkı Operasyon Öncesi Kontrolleri Gerçekleştirin:
- Film taşıyıcısını, ön gerdirme silindirlerini (varsa), film sıkıştırma mekanizmalarını, kesme ünitelerini ve ısıyla kapatma cihazlarını (kullanılıyorsa) iyice inceleyin.
- Tüm bileşenlerin temiz olduğundan, kalıntılardan, eski yapıştırıcı kalıntılarından veya yırtık film parçalarından arındırılmış olduğundan emin olun.
- Doğru Film Yüklemesini Onaylayın:
- Streç film veya VCI kağıt rulosunun, makinenin teknik özelliklerine göre doğru şekilde yüklendiğinden, açma yönüne ve tüm silindirler ile kılavuzlardan düzgün şekilde geçirilmesine dikkat ederek iki kez kontrol edin.
- Gerilim Ayarlarını Kalibre Edin ve Ayarlayın:
- Tam olarak kalibre edin sarma gerginliği bobinin özelliklerine (ağırlık, çap, yüzey hassasiyeti) ve kullanılan sarma malzemesinin özel tipine ve kalınlığına bağlıdır.
- Örnek veya kritik olmayan bobinlerde birden fazla test sargısı çalıştırın, sonuçları gözlemleyin ve ince ayarlamalar yapın. Unutmayın: aşırı gerginlik yırtılmalara ve potansiyel bobin hasarına neden olur; yetersiz gerginlik gevşek, etkisiz korumaya neden olur.
- Ön Germe Oranını Doğrulayın (Streç Sarma Makineleri için):
- Ön germe ayarının filmin belirtilen yetenekleriyle tam olarak eşleştiğinden emin olun. Aşırı germe filmi zayıflatır ve yırtılmaya meyilli hale getirir; yetersiz germe ise malzeme israfına neden olur. Gerçekte elde edilen gerginliği doğrulayın.
- Mekanik Bileşenlerin Bakımı:
- Silindirleri, yatakları, zincirleri, dişlileri ve dönen kolları üreticinin bakım programına göre önerilen yağlayıcıları kullanarak yağlayın. Bu, bağlanmayı önler, sürtünmeyi azaltır ve düzgün, tutarlı bir çalışma sağlar.
5. Sorun 3: Yanlış Bağlama Gerilimi ve Conta Hataları
Sorun: Paketleme makinesi aracılığıyla doğru paketleme geriliminin uygulanması , taşıma ve nakliye sırasında bobinlerin bütünlüğü için kritik öneme sahiptir. Sık karşılaşılan çalıştırma sorunları şunlardır:
- Aşırı gerginlik: Özellikle yumuşak metaller (alüminyum gibi) veya önceden boyanmış/kaplanmış ürünler için bobinin kenarlarına veya yüzey kaplamasına zarar verebilir. Ayrıca bobinin teleskoplaşmasına da neden olabilir.
- Yetersiz gerginlik: Bobini etkili bir şekilde sabitlemeyen gevşek kayışlara neden olur ve bu da potansiyel olarak çözülmeye, taşıma sırasında yükün kaymasına veya güvenlik tehlikelerine yol açabilir.
- Tutarlı olmayan gerilim: Kayışlar veya döngüler arasındaki varyasyon.
- Başarısız kayış contaları/kaynakları: Yük altında kırılan zayıf eklemler.
Çözüm:
- Kayış Başlığı Gerilimini Kalibre Edin:
- Gerilim ayarlarını dikkatlice ayarlayın. bantlama makinesi baş temel alınarak:
- Bobin tipi (malzeme, sertlik, kaplama).
- Bobin boyutları (genişlik, çap) ve ağırlığı.
- Kayış malzemesi (çelik vs. PET) ve boyutları (genişlik, kalınlık).
- Üretici önerilerine danışın ve testler yapın. Doğru ölçüm için varsa bir gerilim ölçer kullanın.
- Gerilim ayarlarını dikkatlice ayarlayın. bantlama makinesi baş temel alınarak:
- Test Döngüleri ve Denetimleri Gerçekleştirin:
- Birkaç test bobinini bağlayın ve sonuçları titizlikle inceleyin. Şunları kontrol edin:
- Bobin kenarlarında aşırı girinti var.
- Kayış güvenliği (kolayca hareket ettirilemez veya gevşetilemez).
- Çevresindeki gerginliğin tutarlılığı.
- Güvenlik ile hasar vermeyen basınç arasındaki optimum dengeye ulaşılana kadar ayarları ince ayarlayın.
- Birkaç test bobinini bağlayın ve sonuçları titizlikle inceleyin. Şunları kontrol edin:
- Kayış Besleme ve Sızdırmazlık Mekanizmasını Doğrulayın:
- Kayışın dağıtıcıdan kılavuzlar boyunca başlığa sorunsuz bir şekilde geçmesini, takılmamasını veya bükülmemesini sağlayın.
- Sızdırmazlık mekanizmasını (örneğin, PET için sürtünme kaynağı, çelik için çentik veya contasız bağlantı) eleştirel bir şekilde inceleyin. Doğru ve tutarlı bir şekilde çalıştığından emin olun, üst üste binen kayış uçlarında merkezlenmiş güçlü, güvenilir bağlantılar oluşturur. Yanlış hizalanmış veya eksik contalar yaygın arıza noktalarıdır. Sızdırmazlık bileşenlerini düzenli olarak temizleyin.
- Özel Operatör Eğitimi Sağlayın:
- Operatörlere, farklı ürünler için bağlama gereksinimlerini doğru şekilde nasıl yorumlayacakları, gerginlik ayarlarını tanımlanmış sınırlar içinde uygun şekilde nasıl ayarlayacakları ve hem aşırı gerginlik hem de yetersiz gerginlik belirtilerini ve hatalı contaları görsel olarak nasıl tespit edecekleri konusunda eğitim verin.

otomatik tel bobin sıkıştırma ve çemberleme makinesi paketleme hattı1 6. Sorun 4: Sensör Hizalama Hatası, Kalibrasyon ve Algılama Sorunları
- Operatörlere, farklı ürünler için bağlama gereksinimlerini doğru şekilde nasıl yorumlayacakları, gerginlik ayarlarını tanımlanmış sınırlar içinde uygun şekilde nasıl ayarlayacakları ve hem aşırı gerginlik hem de yetersiz gerginlik belirtilerini ve hatalı contaları görsel olarak nasıl tespit edecekleri konusunda eğitim verin.
Sorun: Modern otomatik paketleme hatları, kritik işlevler için büyük ölçüde bir sensör ağına (fotoelektrik, yakınlık, indüktif, lazer, ultrasonik) bağımlıdır:
- Bobin varlığını/yokluğunu tespit etme.
- Bobin pozisyonunun ve boyutlarının doğrulanması.
- Dizileme makinesi operasyonları.
- Emniyet kilitlerinin sağlanması.
Başlangıç sorunları genellikle şu nedenlerden kaynaklanır: yanlış hizalanmış sensörler, yanlış hassasiyet ayarları veya başarısız kalibrasyon, operasyonel duruşlara, atlanan işlem adımlarına, ekipman ve bobinler arasında olası çarpışmalara veya yanlış paketleme döngülerine yol açabilir.
Çözüm:
- Sistematik Sensör Kontrollerini Uygulayın:
- Devreye alma ve başlatma sırasında, konumu, montaj açısını, hizalamayı ve çalışma durumunu fiziksel olarak doğrulayın. her bir sensörünün makine çizimlerine ve fonksiyonel özelliklerine göre ayarlanması.
- Üretici tarafından sağlanan hizalama araçlarını veya fikstürlerini kullanın.
- Sensör Temizliğini Koruyun:
- Sensör merceklerinde, yüzlerinde veya reflektörlerinde biriken toz, yağ, gres, su veya kalıntılar algılama ışınını engelleyebilir veya algılama özelliklerini değiştirebilir. Özellikle tozlu veya yağlı ortamlarda düzenli bir temizlik programı uygulayın.
- Kalibrasyon Prosedürlerini Uygulayın:
- Sensörleri kalibre etmek için, özellikle mesafe, pozisyon ölçen veya belirli hassasiyet ayarlamaları gerektiren (örneğin, arka plan bastırma fotogözleri) sensörleri kalibre etmek için üreticinin belgelendirdiği prosedürleri dikkatlice izleyin.
- Çevresel faktörlerin (optik sensörler için aşırı ortam ışığı veya bazı tiplerde sıcaklık değişiklikleri gibi) ilk kurulumdan sonra yeniden kalibrasyon gerektirebileceğini unutmayın.
- Güvenli ve Sağlam Montajları Sağlayın:
- Tüm sensörlerin ve montaj braketlerinin güvenli bir şekilde sabitlendiğini doğrulayın. Çalışma sırasında makine titreşimi, sensörlerin zamanla hizasından çıkmasına neden olan yaygın bir suçludur.
- Sensörlerin kazara darbeye veya yoğun kirlenmeye maruz kalabileceği alanlara koruyucu muhafazalar veya kapaklar eklemeyi düşünün.
7. Sorun 5: Tutarlı Olmayan Güç Kaynağı ve Elektrik Sorunları
Sorun: Paketleme hattının elektriksel kalbi, tesisin güç kaynağının kalitesine karşı hassastır . Çalıştırma sırasında karşılaşılabilecek sorunlar şunlardır:
- Gerilim düşüşleri (düşüşleri) motorların tork kaybetmesine veya kontrolörlerin arızalanmasına neden olur.
- Voltaj dalgalanmaları (ani yükselmeler) hassas elektronik bileşenlere zarar verme potansiyeline sahiptir.
- Beklenmedik makine duruşlarına, PLC program konumunun kaybolmasına veya veri bozulmasına yol açan kısa süreli elektrik kesintileri.
- Kontrol sinyallerini etkileyen elektriksel gürültü.
Bunlar, rastgele duruşlar, teşhisi zor arızalar ve ekipman ömrünün azalması şeklinde ortaya çıkabilir.
Çözüm:
- Güç Kalitesini Kaynağında Değerlendirin:
- Paketleme hattını besleyen gelen gücün, voltaj kararlılığı ve toleransı açısından ekipman üreticisinin teknik özelliklerine uygun olduğunu doğrulayın.
- Başlangıçta dalgalanmalardan şüpheleniliyorsa, geçici olarak güç kalitesi izleme ekipmanı kullanın ve bozulmaların doğasını (çökmeler, ani yükselmeler, frekans kaymaları) ve zamanlamasını belirleyin.
- Güç Koşullandırma Ekipmanını Kurun:
- Kritik kontrol sistemleri (PLC'ler, HMI'ler, endüstriyel PC'ler) için kurulum yapın kesintisiz güç kaynakları (UPS) kısa süreli elektrik kesintilerinde yol alabilme ve gürültüyü filtreleme yeteneğine sahip.
- Önemli veya sık voltaj dalgalanmaları tespit edilirse, tüm hat veya hassas sürücüler/motorlar için voltaj dengeleyicileri, hat reaktörleri veya güç düzenleyicileri düşünün.
- Elektrik Bağlantılarını ve Kablolamayı Kontrol Edin:
- Tüm güç ve kontrol kablo bağlantılarını, kontrol panellerindeki terminalleri, bağlantı kutularını ve motorlarda/cihazlarda iyice kontrol edin. Doğru boyutta olduklarından, güvenli bir şekilde sıkıldıklarından (belirtimlere göre torklandıklarından) ve hasar, korozyon veya aşırı ısınma belirtisi göstermediklerinden emin olun. Gevşek bağlantılar, voltaj düşüşlerinin ve aralıklı arızaların yaygın bir kaynağıdır.
- Endüstriyel Elektrik Uzmanlarına Danışın:
- Güç kalitesi sorunları devam ediyorsa veya tesisin daha geniş elektrik altyapısından kaynaklanıyorsa, gerekli yükseltmeleri veya düzeltmeleri teşhis etmek ve uygulamak için kalifiye endüstriyel elektrikçilere veya güç kalitesi uzmanlarına danışın.
8. Sorun 6: Yükleme ve Boşaltma Sırasında Uygunsuz Bobin Taşıma
Sorun: Bobin hasarı sıklıkla, bobin otomatik paketleme hattına ulaşmadan önce veya hattan çıktıktan sonra meydana gelir . Hat üzerine yükleme (vinç, forklift, bobin arabası ile) veya boşaltma/depolama sırasında yapılan yanlış işlemler şunlara neden olabilir:
- Bobin gövdesinde veya kenarlarında ezikler.
- Kenar hasarları (kıvrımlar, katlanmalar).
- Teleskopik (iç sargıların dış sargılara göre kayması).
- Yüzey çizikleri veya kirlenmesi.
Bu önceden var olan hasar yalnızca nihai ürün kalitesini etkilemekle kalmaz, aynı zamanda paketleme hattının bobini doğru şekilde işleme ve taşıma kabiliyetini de etkileyebilir (örneğin, konveyörlere veya ambalaj makinelerine takılan hasarlı kenarlar).
Çözüm:
- Standartlaştırılmış İşleme Prosedürlerini Oluşturun ve Uygulayın:
- Kaldırma, taşıma ve yerleştirme için net, belgelenmiş prosedürler geliştirin Çelik bobinler.
- İlgili personele (vinç operatörleri, forklift sürücüleri, hat yükleyicileri) uygun kaldırma cihazlarının (örneğin, C kancaları, dikey gözlü bobin kaldırıcılar, yastıklı çatallar, bobin tutucular) doğru kullanımını vurgulayan sıkı bir eğitim sağlayın. Güvenli hızları ve kullanım tekniklerini belirtin.
- Koruyucu Malzemelerin Kullanımını Zorunlu Kılın:
- Taşıma, nakliye ve geçici depolama sırasında metal-metal temasını önlemek ve darbeleri emmek için bobin pedleri (zemin pedleri, sele pedleri), kenar koruyucuları (plastik veya sunta) veya iç içe geçen malzemeler gibi koruyucu malzemelerin kullanılmasını zorunlu kılın.
- Otomatik Yükleme/Boşaltma Seçeneklerini Değerlendirin:
- Hacim/sıklık açısından mümkün ve haklı olduğu durumlarda, entegre etmeyi düşünün otomatik bobin yükleme sistemleri (örneğin, paketleme hattının besleme konveyörüne nazik, hassas ve tekrarlanabilir yerleştirmeyi garanti eden, insan hatasını ve olası hasarı en aza indiren otomatik güdümlü araçlar (AGV'ler), servis arabaları, robotik yükleyiciler).
- Ön Yüklemeli Bobin Muayenesini Uygulayın:
- Hızlı bir görsel inceleme kontrol noktası oluşturun önce bir bobin hatta yüklenir. Bu, operatörlerin işleme sorunlarına neden olabilecek veya kalite kontrol amaçları için belgelenmesi gereken önemli önceden var olan hasarı belirlemesini sağlar.
9. Sorun 7: Motorların, Redüktörlerin ve Elektrikli Bileşenlerin Aşırı Isınması
Sorun: Yoğun devreye alma, test ve ilk üretim aşamalarında ekipmanlar aşırı zorlanabilir. Bu durum aşağıdaki alanlarda aşırı ısınma sorunlarına yol açabilir:
- Elektrik motorları (özellikle konveyör sürücüleri, sarma makinesi dönüş motorları, sarma makinesi kafası motorları).
- Redüktörler ve redüktörler.
- Hidrolik güç üniteleri (eğer kullanılıyorsa).
- Elektrik kontrol panoları ve panoları (sürücüler, PLC'ler, güç kaynakları nedeniyle).
Aşırı ısınma, bileşen yalıtımını bozar, koruyucu cihazların rahatsız edici şekilde devreye girmesine neden olur, ekipman ömrünü önemli ölçüde azaltır ve ani, beklenmeyen kapanmalara yol açabilir.
Çözüm:
- Yeterli Havalandırma ve Soğutmayı Sağlayın:
- Tüm motorların, dişli kutularının ve elektrik panolarının soğutma için yeterli hava akışına sahip olduğundan emin olun.
- Soğutma fanlarının (motorlarda, dolaplarda) çalışır durumda olduğunu, doğru yönde döndüğünü ve tıkalı olmadığını kontrol edin.
- Elektrik dolaplarındaki havalandırma açıklıklarının ve filtrelerin temiz olduğundan ve serbest hava değişimine izin verdiğinden emin olun. Ekipmanın etrafındaki hava akışını engellemekten kaçının.
- Çalışma Sıcaklıklarını İzleyin:
- İlk çalıştırmalarda ve yük altında, motorların, yatakların, dişli kutularının, hidrolik tankların ve elektrik panolarındaki temel bileşenlerin (sürücüler, transformatörler, kontaktörler) sıcaklıklarını izlemek için temassız kızılötesi termometreler veya termal görüntüleme kameraları kullanın.
- Temel sıcaklıkları belirleyin ve bileşenlerin beklenenden önemli ölçüde daha sıcak çalışıp çalışmadığını veya üretici sınırlarını aşıp aşmadığını araştırın.
- Yağlama Seviyelerini ve Türlerini Doğrulayın:
- Dişli kutularının ve yatakların üretici tarafından belirtilen doğru tip ve miktarda yağlayıcı ile doldurulduğunu doğrulayın. Yetersiz veya yanlış yağlama, sürtünmeyi ve ortaya çıkan ısıyı önemli ölçüde artırır. Önerilen yağlama programına kesinlikle uyun.
- Mekanik Bağlanma ve Aşırı Yüklenmeleri Kontrol Edin:
- Motorların sürekli olarak aşırı yüklenmiş bir durumda çalışmadığından emin olun. Yükü artırabilecek konveyör hizasızlığı, yatak arızaları veya aşırı dirence neden olan uygunsuz makine kurulumu gibi mekanik sorunları kontrol edin.
- Termal Korumanın İşlevini Doğrulayın:
- Motor termal aşırı yük rölelerinin, termistörlerin (varsa) ve Değişken Frekans Sürücüsü (VFD) sıcaklık izleme sistemlerinin motor isim plakası verilerine göre doğru şekilde ayarlandığını ve ekipmanı termal hasardan korumak için düzgün çalıştığını doğrulayın.

paslanmaz çelik bobin paketleme makinesi hattı1 10. Sayı 8: Ambalaj Malzemelerinin Verimsiz Tüketimi
- Motor termal aşırı yük rölelerinin, termistörlerin (varsa) ve Değişken Frekans Sürücüsü (VFD) sıcaklık izleme sistemlerinin motor isim plakası verilerine göre doğru şekilde ayarlandığını ve ekipmanı termal hasardan korumak için düzgün çalıştığını doğrulayın.
Sorun: Makine ayarlarının yanlış yapılması veya çalıştırma sırasında parametre seçimlerinin yetersiz olması, streç film, VCI kağıdı veya bağlama şeridi gibi ambalaj malzemelerinin aşırı tüketimine yol açabilir . Bu durum, işletme maliyetlerini doğrudan artırır ve bobin korumasını orantılı olarak iyileştirmeden gereksiz endüstriyel atık üretir.
Çözüm:
- Paketleme Makinesi Parametrelerini Optimize Edin:
- Sistematik olarak ince ayar yapın sarma makinesi ayarları Minimum malzeme kullanımıyla güvenli bir muhafaza sağlamak için. Temel parametreler şunlardır:
- Sargı sayısı (üst, alt, gövde katmanları).
- Katmanlar arası film örtüşme yüzdesi.
- Ön germe oranı (filmin bütünlüğünden ödün vermeden maksimum esnemeye ulaşma).
- Sarma gerginliği (bobinleri ezmeden katmanları sıkı tutmaya yetecek kadar).
- Filmin dönüş hızına göre film taşıma hızı.
- Sistematik olarak ince ayar yapın sarma makinesi ayarları Minimum malzeme kullanımıyla güvenli bir muhafaza sağlamak için. Temel parametreler şunlardır:
- Uygun Paketleme Malzemelerini Seçin:
- Belirli bobin boyutlarınıza, ağırlıklarınıza ve taşıma gereksinimlerinize göre uyarlanmış uygun ölçü (kalınlık), mukavemet, delinme direnci ve ön germe kapasitesine sahip bir streç film veya diğer sarma malzemesi kullandığınızdan emin olun. Bazen, daha yüksek performanslı (ancak başlangıçta daha pahalı) bir film, bobin başına önemli ölçüde azaltılmış malzeme kullanımına (daha az sarma, daha yüksek esneme) olanak tanıyabilir.
- Film/Kayış Taşıma Sistemlerini Kalibre Edin:
- Film dağıtım sisteminin doğruluğunu ve tutarlılığını doğrulayın. Ön gerdirme silindirlerinin temiz olduğundan, serbestçe döndüğünden ve ayarlanan ön gerdirme oranına güvenilir bir şekilde ulaştığından emin olun.
- Bağlama işleminde, besleme uzunluğunun tutarlı olduğundan ve kesme/sızdırmazlık döngüsü sırasında minimum bağ israfının gerçekleştiğinden emin olun.
- Malzeme Tüketimini Takip Edin ve İzleyin:
- Başlangıç ve ilk üretim aşamasında bobin başına, vardiya başına veya gün başına malzeme kullanımını izlemek için bir sistem uygulayın. Bu, kıstaslar oluşturmanıza, eğilimleri belirlemenize ve optimizasyon çabalarının etkisini ölçmenize olanak tanır. Malzeme verimliliği için hedefler belirleyin.
11. Sayı 9: Entegre Sistemler Arasındaki İletişim Hataları
Sorun: Modern bir çelik bobin paketleme hattı , tek bir makineden ibaret değildir; merkezi bir PLC aracılığıyla iletişim kuran birbirine bağlı modüllerden oluşan bir ağdır. PLC ile farklı istasyonlar arasındaki iletişim kopuklukları veya zamanlama hataları (örneğin, konveyörün bobinin geldiğini paketleyiciye bildirmemesi, bantlama makinesinin konveyörün yeniden başlatılmasına izin vermek için döngünün tamamlandığını onaylamaması) sık karşılaşılan başlatma sorunlarıdır. Bu arızalar şunlara neden olabilir:
- Beklenmeyen hat kesintileri.
- Yanlış işlem dizileri.
- Hareketli parçalar arasında çarpışma potansiyeli.
- Teşhisi zor olan aralıklı sorunlar.
Çözüm:
- Ağ Kablolamasını ve Bağlantılarını Doğrulayın:
- Ana PLC, uzak G/Ç rafları, HMI'lar, sensörler, sürücüler ve bireysel makine kontrolörleri arasındaki tüm ağ kablolarını (örneğin Ethernet/IP, Profinet, Profibus) ve sabit iletişim bağlantılarını fiziksel olarak inceleyin.
- Tüm konektörlerin güvenli bir şekilde yerleştirildiğinden, düzgün bir şekilde sonlandırıldığından, (gerekirse) korunduğundan ve hasar veya zorlanma belirtisi göstermediğinden emin olun. Elektromanyetik girişim kaynaklarından kaçınmak için kablo yönlendirmesini kontrol edin.
- El Sıkışma Sinyallerini Sistematik Olarak Test Edin:
- Devreye alma sırasında, birbirine bağlı her bir ekipman parçası arasındaki kritik "el sıkışma" sinyallerini metodik olarak test edin. Örneğin:
- Yukarı akış konveyörünün "bobin almaya hazır" sinyali gönderdiğini doğrulayın.
- Döngüye başlamadan önce, aşağı akış makinesinin "bobin pozisyonda" sinyalini aldığından emin olun.
- Aşağı akış konveyörünün başlatılmasına izin verilmeden önce makinenin "çevrim tamamlandı" sinyali gönderdiğinden emin olun.
- Bu sinyalleri gerçek zamanlı olarak gözlemlemek için PLC izleme yazılımını veya HMI teşhis ekranlarını kullanın.
- Devreye alma sırasında, birbirine bağlı her bir ekipman parçası arasındaki kritik "el sıkışma" sinyallerini metodik olarak test edin. Örneğin:
- PLC Mantığını Gözden Geçirin ve Hata Ayıklayın:
- Dikkatlice inceleyin PLC programlama Makineler arası iletişimi, sıralamayı ve birbirine kenetlenmeyi yöneten mantık.
- İletişim sinyalleriyle ilişkili zamanlama parametrelerine (zamanlayıcılar, sayaçlar), izin verici koşullara ve hata işleme rutinlerine dikkat edin. Mantığın sağlam olduğundan ve döngü sürelerindeki olası değişiklikleri hesaba kattığından emin olun.
- Yazılım/Donanım Uyumluluğunu Sağlayın:
- Ağdaki tüm akıllı cihazların (PLC, HMI, sürücüler, kontrolörler, akıllı sensörler) hat entegratörü veya ekipman üreticileri tarafından belirtilen uyumlu yazılım ve donanım yazılımı sürümlerini çalıştırdığını doğrulayın. Sürüm uyumsuzlukları bazen ince iletişim uyumsuzluklarına yol açabilir.
- Merkezi İzleme Araçlarını Kullanın:
- Hattın farklı bölümleri arasındaki durumu, çalışma modunu ve iletişim bağlantılarını izlemek için İnsan-Makine Arayüzü (HMI) veya herhangi bir genel SCADA (Denetleyici Kontrol ve Veri Toplama) sisteminin yeteneklerinden yararlanın. Bu sistemler genellikle iletişim arızalarını hızla tespit etmeye yardımcı olabilecek tanılama araçları sağlar.
12. Başlatma Sorunlarını Önlemede Operatör Eğitiminin Kritik Rolü
Gözden Kaçırılan Ama Çok Önemli: Belki de en kritik faktör, sıklıkla hafife alınan, operatör eğitiminin kalitesi ve kapsamlılığıdır . Başarılı bir başlangıç ve sürdürülebilir verimli çalışma, hattın işlevselliğini, olası sorunları ve doğru işletme prosedürlerini anlayan operatörlere büyük ölçüde bağlıdır. Yeni veya yükseltilmiş otomatik paketleme sisteminin inceliklerine aşina olmayan operatörlerin hata yapma, uyarıları yanlış yorumlama veya önemli bir arıza süresine neden olmadan önce gelişmekte olan sorunları tespit edememe olasılığı daha yüksektir.
Çözüm:
- Kapsamlı bir Eğitim Programı Geliştirin:
- Şunları kapsayan, role özgü yapılandırılmış eğitim sağlayın:
- Makine çalışma dizileri ve kontrolleri.
- Anahtar parametreleri (gerginlik, hız, örtüşme, reçeteler) anlamak ve ayarlamak.
- Rutin operatör kontrollerinin yapılması (temizlik, görsel muayene, temel yağlama).
- Yaygın arıza göstergelerini tanıma ve temel sorun giderme adımlarını gerçekleştirme.
- Güvenlik prosedürleri, kilitleme/etiketleme (LOTO) ve acil durdurmalar.
- HMI ekranlarında etkin bir şekilde gezinme ve kullanım.
- Şunları kapsayan, role özgü yapılandırılmış eğitim sağlayın:
- Uygulamalı Uygulamayı Dahil Edin:
- Operatörlerin devreye alma ve ilk üretim çalışmalarının sonraki aşamalarında ekipmanı çalıştırma pratiği yapmaları için yeterli denetlenen, uygulamalı zaman ayırın. Teorinin pratik deneyimle güçlendirilmesi gerekir.
- Net ve Erişilebilir Belgeler Sağlayın:
- Operatörlerin, tercihen HMI veya iş istasyonlarında dijital olarak bulunan iyi yazılmış, açık ve özlü kullanım kılavuzlarına, standart işletim prosedürlerine (SOP'ler), hızlı başvuru kılavuzlarına ve sorun giderme akış şemalarına kolayca erişebilmelerini sağlayın.
- Operatörleri Birinci Seviye Müdahale İçin Güçlendirin:
- Operatörleri küçük ayarlamaları yapmaları, yaygın sıkışmaları gidermeleri (güvenlik protokollerini izleyerek) ve temel, önceden tanımlanmış sorun giderme görevlerini gerçekleştirmeleri için eğitin ve yetkilendirin. Bu, basit sorunlar için bakım personeline olan bağımlılığı azaltarak çalışma süresini iyileştirir.
- Sürekli Öğrenmeyi ve Geri Bildirimi Teşvik Edin:
- Periyodik yenileme eğitim oturumları sunun ve süreçler, malzemeler veya ekipman parametreleri değiştiğinde güncellemeler sağlayın. Operatörleri prosedürler ve potansiyel iyileştirmeler hakkında geri bildirim sağlamaya teşvik edin.
dikey bobin paketleme hattı4 Sonuç: Başarılı Paketleme Hattı Kuruluşu İçin Proaktif Bir Strateji
- Periyodik yenileme eğitim oturumları sunun ve süreçler, malzemeler veya ekipman parametreleri değiştiğinde güncellemeler sağlayın. Operatörleri prosedürler ve potansiyel iyileştirmeler hakkında geri bildirim sağlamaya teşvik edin.
Yeni veya modernize edilmiş bir çelik bobin paketleme hattının devreye alınması kaçınılmaz olarak potansiyel engellerin aşılmasını gerektirir. Bununla birlikte, proaktif, sistematik ve detay odaklı bir yaklaşım benimsemek, yaygın başlangıç sorunlarının sıklığını ve etkisini önemli ölçüde azaltabilir.
Başarı birkaç temel unsura bağlıdır:
- Titiz Kurulum ve Kalibrasyon: Tüm mekanik bileşenlerin, sensörlerin ve kontrol parametrelerinin en başından itibaren doğru şekilde yapılandırılmasını sağlamak.
- Kapsamlı Test ve Doğrulama: Çeşitli koşullar altında işlevselliği, dizilimi ve performansı doğrulamak için simüle edilmiş ve gerçek ürün testleri çalıştırmak.
- Kapsamlı Operatör Eğitimi: Ekibi, hattı etkili ve güvenli bir şekilde işletmek için gerekli bilgi ve becerilerle donatmak.
- Sağlam İletişim Doğrulaması: Tüm entegre sistem bileşenleri arasında kesintisiz etkileşimin sağlanması.
Ayrıca, ilk günden itibaren titiz önleyici bakım rutinleri oluşturmak , ilk işletme aşamasında özenli izleme yapmak ve operatörlerin sorunları erken tespit edip bildirme konusunda yetkilendirilmiş hissettikleri iş birliğine dayalı bir kültür geliştirmek çok önemlidir.
Başlangıç aşamasında bobin hizalama sorunları, sarma ve bağlama hataları, sensör hataları, elektriksel kararsızlık ve sistem iletişim aksaklıkları gibi potansiyel zorlukların doğrudan ele alınması, yalnızca daha sorunsuz bir devreye alma sürecini sağlamakla kalmaz, aynı zamanda değerli otomatik paketleme sisteminizin uzun vadeli güvenilirliği, verimliliği, güvenliği ve optimum performansı için sağlam bir temel oluşturur . Başlangıç aşamasını doğru bir şekilde gerçekleştirmek için gerekli zamanı ve kaynakları yatırmak, gelecekteki maliyetli arıza sürelerini, kalite kusurlarını ve operasyonel sorunları önlemeye yönelik doğrudan bir yatırımdır.