สรุปโดยย่อม้วนลวดที่หลวมจะทำให้การขนส่งและการเรียกเก็บเงินไม่เรียบร้อยสายการผลิตนี้จะอัดม้วนลวดด้วยระบบไฮดรอลิก จากนั้นจึงใช้สายรัด PET ในตำแหน่งที่ดึงตึง เพื่อให้ม้วนลวดแน่น เป็นรูปทรงสี่เหลี่ยม และแห้งเพียงพอสำหรับตู้คอนเทนเนอร์ส่งออก เครื่องอัดกึ่งอัตโนมัติและโมดูลรัดอัตโนมัติทำงานเป็นลำดับเดียวกัน โดยกำหนดตำแหน่งการอัดและสายรัดตามแต่ละโครงการ
สารบัญ
- เหตุใดจึงต้องบีบอัดขดลวด
- เครื่องบดอัด
- ทำไมถึงเลือกใช้ PET แทนสายรัดเหล็ก?
- รูปแบบสายรัด
- Workflow
- โปรไฟล์การบีบอัด
- การกำหนดค่าทั่วไป
- สิ่งที่วิดีโอแสดง
- รายการตรวจสอบการคัดเลือก
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
เหตุใดจึงต้องบีบอัดขดลวด
ขดลวดที่ออกมาจากสายการผลิตจะมีช่องว่างอากาศอยู่ระหว่างขดลวดแต่ละชั้น อากาศนั้นก่อให้เกิดความเสียหายสองประการ ประการแรก มันทำให้ขดลวดเคลื่อนที่และสึกหรอระหว่างการขนส่ง และประการที่สอง ค่าขนส่งคิดตามปริมาตรแทนที่จะคิดตามน้ำหนักจริงที่ขนส่ง
การอัดแน่นจะทำให้ขดลวดรวมตัวกันเป็นมัดที่หนาแน่นขึ้น ดังนั้นปัญหาทั้งสองจึงลดลงไปพร้อมกัน
เครื่องบดอัด
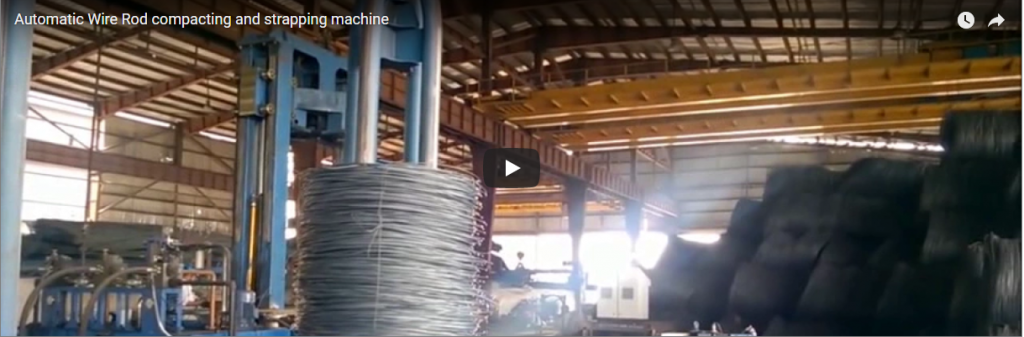
เครื่องอัดจะกดขดลวดจากด้านบนด้วยแรงดันไฮดรอลิก บีบขดลวดเข้าด้วยกันโดยไม่ทำให้ลวดเสียรูปทรง แรงดันจะถูกตั้งค่าตามเกรดของลวด ดังนั้นลวดอ่อนจะไม่ถูกบดขยี้ ในขณะที่ลวดแข็งก็ยังสามารถรัดแน่นได้
เมื่อขดลวดถูกบีบอัดแล้ว ก็สามารถรัดไว้ในสภาพนั้นได้ แทนที่จะเด้งกลับออกมา
ทำไมถึงเลือกใช้ PET แทนสายรัดเหล็ก?
สายรัดเหล็กใช้งานได้ แต่เป็นสนิม ในตู้คอนเทนเนอร์ส่งออกที่มีความชื้นสูง สายรัดจะเกิดการกัดกร่อน เปลี่ยนสีของลวด และสูญเสียความตึงในเวลาที่แย่ที่สุด สายรัด PET รักษาความตึงได้ดี ไม่เป็นสนิม และปลายทั้งสองข้างเชื่อมต่อกันด้วยการเชื่อมแบบเสียดทาน ทำให้สายรัดปิดสนิทตลอดการขนส่ง
สำหรับการส่งออกขดลวด PET ที่มีรอยเชื่อมถือเป็นวิธีการออกแบบทางวิศวกรรมที่เหมาะสมที่สุด
รูปแบบสายรัด
สายรัดจะถูกวางไว้ในตำแหน่งที่จำเป็นสำหรับห่อสินค้า: สายรัดขวางผ่านรูของขดลวด และสายรัดรอบนอก โดยดึงให้ตึงด้วยหัวสายรัดแต่ละเส้น เนื่องจากมีการตั้งค่าความตึงไว้ที่สายรัดแต่ละเส้นและหัวสายรัดแต่ละอัน สายรัดที่อ่อนแรงเพียงเส้นเดียวจึงไม่ทำให้สินค้าส่วนที่เหลือเสียหาย
Workflow
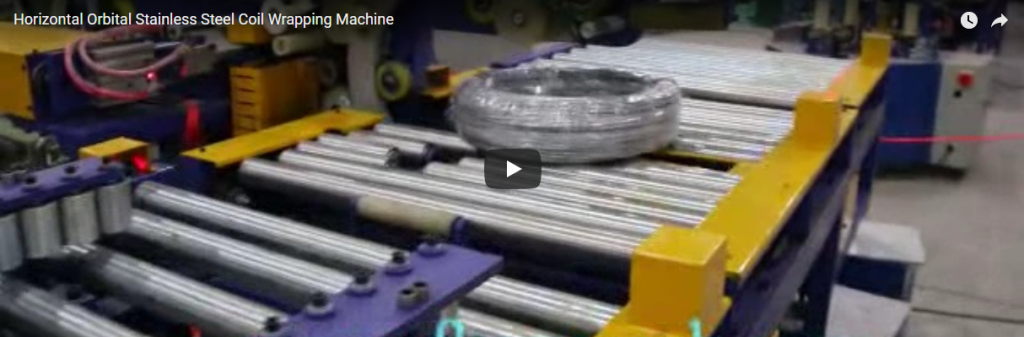
ม้วนเหล็กจะมาถึงบนสายพานลำเลียงแบบลูกกลิ้งและถูกจัดวางไว้ตรงกลางบนโต๊ะอัด จากนั้นจะถูกอัดให้แน่น แล้วจึงส่งไปยังแท่นหมุนสำหรับรัดสายรัด ซึ่งจะจัดตำแหน่งม้วนเหล็กให้เหมาะสมกับสายรัดแต่ละเส้น และหัวรัดจะทำการรัดสายรัดในขณะที่ม้วนเหล็กยังคงอยู่ในระดับเดียวกัน ม้วนเหล็กที่ถูกอัดและรัดสายรัดเรียบร้อยแล้วจะถูกส่งต่อไปยังแผนกจัดส่ง
โปรไฟล์การบีบอัด
ตำแหน่งการบีบอัดและการรัดสายรัดจะถูกบันทึกไว้ในโปรไฟล์บนแผงควบคุม ดังนั้นผู้ใช้งานจึงเลือกเกรดของลวด และเครื่องจะตั้งค่าแรงและแผนการรัดสายรัด การปรับแต่งจึงเป็นการเลือก ไม่ใช่การตั้งโปรแกรม ซึ่งเป็นสิ่งที่ทำให้สายการผลิตขนาดกลางใช้งานง่าย
การกำหนดค่าทั่วไป
ตัวเลขด้านล่างเป็นค่าเริ่มต้นทั่วไปสำหรับเครื่องจักรประเภทนี้ และจะได้รับการยืนยันอีกครั้งในแต่ละโครงการ
| พารามิเตอร์ | ช่วงราคาทั่วไป โปรดตรวจสอบอีกครั้งในแต่ละโครงการ |
|---|---|
| ช่วงคอยล์ | น้ำหนัก เส้นผ่านศูนย์กลางภายนอก และความกว้างของขดลวดของคุณ |
| การบดอัด | แรงดันไฮดรอลิกถูกตั้งค่าไว้ที่ระดับลวด |
| ที่รัด | PET ที่เชื่อมต่อด้วยรอยเชื่อม และดึงให้ตึงตามสายรัดแต่ละเส้น |
| รูปแบบสายรัด | ตำแหน่งตัดขวางและรอบนอก |
| Control | โปรไฟล์การบีบอัดที่บันทึกไว้บนแผงควบคุม |
| แหล่งจ่ายไฟฟ้า | 380 V / 415 V / 480 V สามเฟส ตามความจำเป็นของระบบจ่ายไฟของโรงงาน; เฟสเดียวเท่านั้นสำหรับคอนโซลเสริมแบบแยกอิสระ |
สิ่งที่วิดีโอแสดง
วิดีโอของเราแสดงให้เห็นการบีบอัดขดลวดและลำเลียงไปยังสถานีรัดสาย ซึ่งจะทำการรัดสาย PET นี่เป็นเพียงการสาธิตทั่วไป ดังนั้นช่วงขนาดของขดลวด การบีบอัด และรูปแบบการรัดสายสำหรับผลิตภัณฑ์ของคุณจะต้องได้รับการยืนยันจากเราเป็นรายโครงการ
รายการตรวจสอบการคัดเลือก
| คำถาม | ยืนยันตามแต่ละโครงการ |
|---|---|
| ขดลวดที่หนักและกว้างที่สุด | ซองอัดและแท่นหมุน |
| เกรดลวด | ช่วงแรงดันไฮดรอลิก |
| เส้นทางการส่งออก | จำเป็นต้องมีการป้องกันความชื้นหรือไม่ |
| จำนวนและรูปแบบของสายรัด | ตำแหน่งตัดขวางและรอบนอก |
| จังหวะเส้น | รอบต่อคอยล์ที่ทางออกของคุณ |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า เฟส และความถี่ ณ สถานที่ |
การควบคุมและความปลอดภัย
เครื่องจักรทำงานโดยควบคุมจากแผงควบคุมที่มีโปรไฟล์การบีบอัดและปุ่มหยุดฉุกเฉิน ณ ตำแหน่งผู้ปฏิบัติงาน โปรดระวังอย่าให้มืออยู่ใกล้กระบอกไฮดรอลิก หัวรัด และแท่นหมุนขณะที่เครื่องทำงาน และอย่าอยู่ใกล้เส้นทางของสายรัด การตรวจสอบตามปกติจะครอบคลุมระบบไฮดรอลิก หัวรัด และสายพานลำเลียง ตามคู่มือเครื่องจักร
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เหตุใดการอัดแน่นจึงมีความสำคัญต่อการขนส่งสินค้า? ตอบ: ขดสินค้าที่ถูกอัดแน่นจะมีความหนาแน่นมากกว่า ดังนั้นจึงใช้ปริมาตรน้อยกว่าและเคลื่อนที่น้อยกว่าในระหว่างการขนส่งเมื่อเทียบกับขดสินค้าที่ไม่ได้อัดแน่น
ถาม: ควรใช้สายรัด PET หรือเหล็ก? ตอบ: สายรัด PET ทนแรงดึงและไม่เป็นสนิม ปลายสายรัดเชื่อมด้วยวิธีการเชื่อมแบบเสียดทาน จึงเหมาะสำหรับการส่งออกและการขนส่งในสภาพอากาศชื้น ปฏิบัติตามมาตรฐานสายรัดที่กำหนดไว้สำหรับแต่ละโครงการ
ถาม: จำนวนสายรัดสามารถแตกต่างกันได้หรือไม่? ตอบ: ได้ ตำแหน่งและจำนวนสายรัดจะถูกจัดเก็บไว้สำหรับแต่ละผลิตภัณฑ์: สายรัดสองเส้นสำหรับม้วนสินค้าเบาในประเทศ สายรัดมากกว่านั้นสำหรับมัดสินค้าส่งออก โดยจำนวนสายรัดจะได้รับการยืนยันสำหรับแต่ละโครงการ
ถาม: การอัดขึ้นรูปจะทำให้ลวดเสียหายหรือไม่? ตอบ: แรงดันในการอัดถูกตั้งค่าให้เหมาะสมกับเกรดของลวด ดังนั้นแท่งลวดอ่อนจึงถูกอัดแน่นโดยไม่ถูกบดขยี้
ถาม: รองรับขนาดขดลวดแบบใดบ้าง? ตอบ: เครื่องอัดและแท่นหมุนได้รับการออกแบบให้มีขนาดเหมาะสมกับน้ำหนักขดลวด เส้นผ่านศูนย์กลางภายนอก และความกว้างของแต่ละโครงการ
ขั้นตอนต่อไป
- ส่งอีเมลมาที่ info@fhopepack.com พร้อมระบุขนาดม้วนลวด เกรดลวด และเส้นทางการส่งออก
- เราจะส่งข้อเสนอเกี่ยวกับเครื่องอัดและเครื่องรัดสาย พร้อมแบบแปลนผังภายใน 48 ชั่วโมง
- เราจะจัดทำการสำรวจพื้นที่เพื่อยืนยันระบบสาธารณูปโภคและพื้นที่ใช้สอย
การอ่านที่เกี่ยวข้อง
- เครื่องบรรจุขดลวดพร้อมสถานีห่อแบบเคลื่อนที่
- การบรรจุภัณฑ์แบบขดลวด: การทำงานและการใช้งาน
- เครื่องพันคอยล์
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 — ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบ การประเมินความเสี่ยง และการลดความเสี่ยง
- EN 415-10:2014 — ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 — ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
- วิดีโอสาธิตการบีบอัดขดลวดและการรัดสายรัด PET ของ FHOPE วิดีโอนี้ได้รับการตรวจสอบแล้วในฐานะการสาธิตทั่วไป ช่วงของขดลวด การบีบอัด และรูปแบบการรัดสายรัดได้รับการยืนยันตามโครงการจริง
แก้ไขล่าสุด: 10 กันยายน 2026