บทสรุปผู้บริหาร
การผลิตขดลวดเหล็กมีจุดกดดันสองจุดที่ปลายสายการผลิต ได้แก่ การม้วนขดลวดที่ต้องรักษาความเร็วให้คงที่ และการรัดลวดที่ต้องยึดให้แน่น ระบบนี้รวมการม้วนขดลวดเหล็กและการรัดลวดอัตโนมัติเข้าไว้ในกระบวนการเดียว ช่วยขจัดปัญหาคอขวด รักษาความสมบูรณ์ของขดลวดให้สม่ำเสมอ และเพิ่มประสิทธิภาพการผลิตสูงสุดภายใต้การควบคุม PLC เราสร้างระบบม้วนขดลวดเหล็กและรัดลวด ขนาดของขดลวดและแผนระบบจะได้รับการยืนยันตามแต่ละโครงการ
สารบัญ
- เหตุใดทั้งสองขั้นตอนจึงควรทำควบคู่กัน
- ระบบทำอะไร
- การม้วนสายอัตโนมัติในระบบ
- การรัดขดลวด
- ความสมบูรณ์ของขดลวดที่สม่ำเสมอ
- อัตราการผลิตภายใต้การควบคุมของ PLC
- การกำหนดค่าทั่วไป
- สิ่งที่วิดีโอแสดง
- รายการตรวจสอบการคัดเลือก
- การปฏิบัติงานและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
เหตุใดทั้งสองขั้นตอนจึงควรทำควบคู่กัน
การม้วนและการรัดเป็นสองขั้นตอนสุดท้ายของการผลิตขดลวดเหล็ก และการทำขั้นตอนเหล่านี้แยกกันจะทำให้การไหลเวียนระหว่างขั้นตอนไม่ต่อเนื่อง เมื่อขั้นตอนแยกกัน ขดลวดจะเรียงคิว คนงานต้องยกสองครั้ง และความสมบูรณ์ของขดลวดขึ้นอยู่กับการส่งต่อจากมือคน การรวมขั้นตอนทั้งหมดไว้ในกระบวนการทำงานอัตโนมัติเดียวจะช่วยขจัดปัญหาการหยุดชะงักเหล่านั้น ขนาดและอัตราการไหลของขดลวดจะได้รับการยืนยันตามแต่ละโครงการ
ระบบทำอะไร
ระบบจะม้วนลวดเหล็กเป็นขดลวดแล้วรัดขดลวดโดยอัตโนมัติ ทำให้ขั้นตอนสุดท้ายทั้งสองขั้นตอนเสร็จสมบูรณ์ตามลำดับ การม้วนจะทำให้ขดลวดเป็นรูปทรง และการรัดจะทำให้ขดลวดคงรูป ดังนั้นขดลวดจึงออกจากสายการผลิตโดยยังคงสภาพเดิมและพร้อมสำหรับขั้นตอนการบรรจุ เนื่องจากระบบดำเนินการทั้งสองขั้นตอน รูปทรงของขดลวดและการรัดจึงคงที่ ขั้นตอนที่กล่าวถึงจะได้รับการยืนยันตามแต่ละโครงการ
การม้วนสายอัตโนมัติในระบบ
ระบบการพันลวดทำงานโดยอัตโนมัติ โดยวางลวดลงบนแกนม้วนภายใต้การควบคุมของเครื่องจักรขณะที่สายไฟส่งมา การพันลวดอัตโนมัติช่วยให้การม้วนลวดมีความสม่ำเสมอ ซึ่งเป็นสิ่งที่สายรัดจะยึดไว้ เมื่อตั้งค่าการพันลวดไว้ในเครื่องแล้ว การม้วนลวดจึงไม่จำเป็นต้องอาศัยมือในการควบคุมลวด การตั้งค่าการพันลวดจะขึ้นอยู่กับช่วงของลวด ซึ่งจะได้รับการยืนยันในแต่ละโครงการ
การรัดขดลวด
ขั้นตอนการรัดคือการใช้สายรัดรอบขดลวดที่พันไว้ เพื่อยึดชั้นของลวดไม่ให้หลุดหรือหลวม การรัดเป็นขั้นตอนที่ทำให้ขดลวดที่พันแล้วกลายเป็นหน่วยที่คงที่ พร้อมสำหรับการห่อหรือการจัดส่ง สายรัดที่ใช้เครื่องจักรจะเรียบและแน่น โดยจะรัดในจุดที่ขดลวดต้องการ รูปแบบการรัดจะขึ้นอยู่กับขนาดของขดลวด ซึ่งจะได้รับการยืนยันตามแต่ละโครงการ
ความสมบูรณ์ของขดลวดที่สม่ำเสมอ
ความสมบูรณ์ของโครงสร้างหมายถึงการที่ขดลวดคงรูปทรง ชั้นต่างๆ แน่นหนา และสายรัดยึดติดแน่น และระบบทำให้มีความสม่ำเสมอในทุกขดลวด เนื่องจากกระบวนการม้วนและรัดนั้นตั้งค่าด้วยเครื่องจักร ขดลวดที่มีขนาดเท่ากันจึงมีความสมบูรณ์เท่ากัน ความสมบูรณ์ที่สม่ำเสมอคือสิ่งที่สายรัดยึดไว้และสิ่งที่ลูกค้าเห็น มาตรฐานความสมบูรณ์จะได้รับการยืนยันในแต่ละโครงการ
อัตราการผลิตภายใต้การควบคุมของ PLC
ระบบทำงานภายใต้การควบคุมของ PLC โดยประสานการม้วนและการรัดเพื่อให้ขดลวดเคลื่อนที่ผ่านไปได้โดยไม่ต้องรอระหว่างขั้นตอน การประสานงานของ PLC คือสิ่งที่ช่วยขจัดปัญหาคอขวดที่ปลายสายการผลิตและรักษาอัตราการผลิตให้สูง ระบบควบคุมจะรักษาระดับจังหวะที่สายการผลิตต้องการ ขดลวดต่อขดลวด แผนการผลิตจะได้รับการยืนยันในแต่ละโครงการเทียบกับความต้องการของสายการผลิต
การกำหนดค่าทั่วไป
ตัวเลขด้านล่างแสดงขอบเขตการออกแบบเชิงฟังก์ชันมากกว่าค่าตัวเลข และได้รับการยืนยันในแต่ละโครงการ
| พารามิเตอร์ | ช่วงราคาทั่วไป โปรดตรวจสอบอีกครั้งในแต่ละโครงการ |
|---|---|
| ม้วน | ช่วงลวดเหล็ก |
| ม้วน | อัตโนมัติ |
| ที่รัด | แผนผังรูปแบบ |
| Control | บมจ. |
| ไหล | ปลายสาย |
| แหล่งจ่ายไฟฟ้า | ไฟฟ้า 380 โวลต์ 3 เฟส 50 เฮิรตซ์ หรือ 220 โวลต์ 1 เฟส สำหรับเครื่องจักรขนาดเล็ก เลือกใช้ตามแต่ละโครงการ |
สิ่งที่วิดีโอแสดง
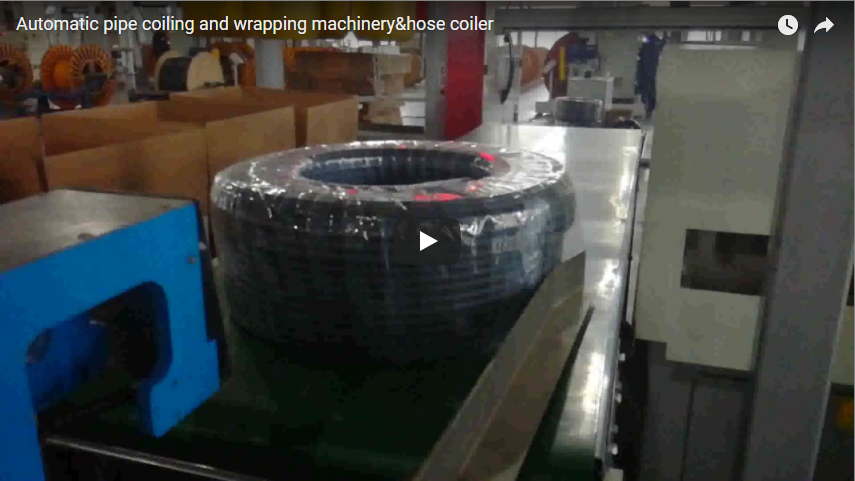
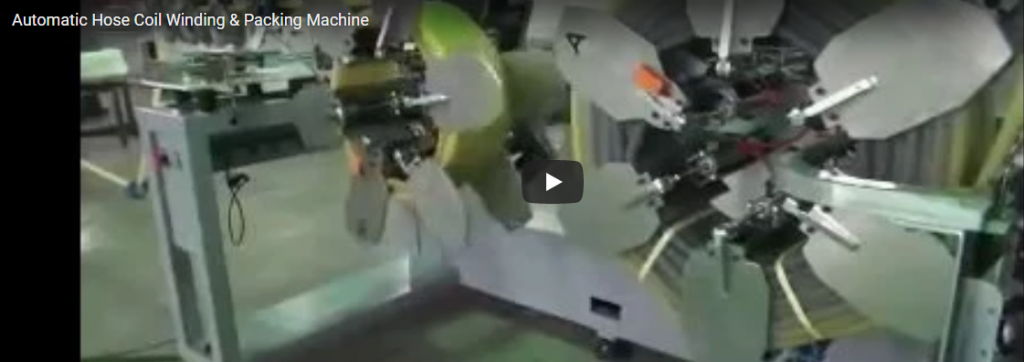
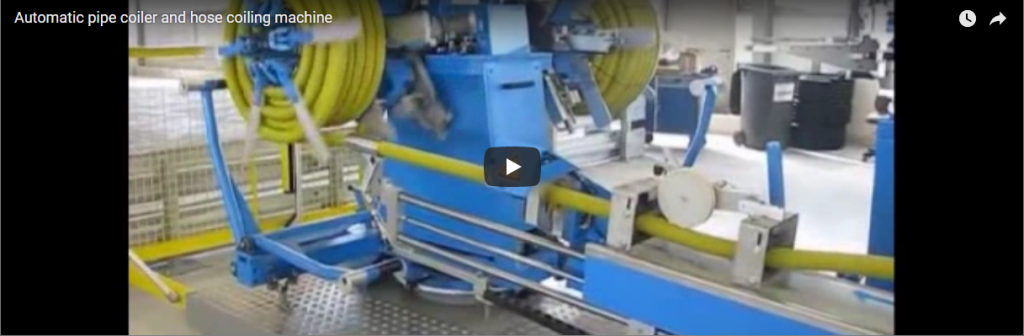
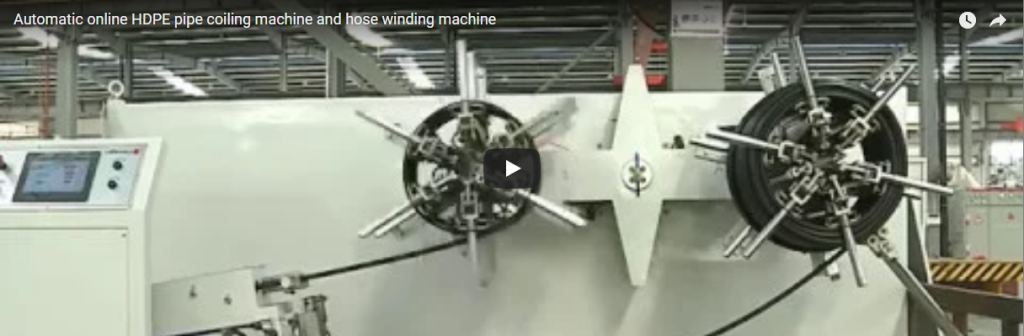
วิดีโอของเราแสดงให้เห็นระบบการม้วนและรัดขดลวดเหล็กในโรงงาน นี่เป็นเพียงการสาธิตทั่วไป ดังนั้นเราจะยืนยันขนาดขดลวดและแผนระบบของคุณกับเราอีกครั้งสำหรับแต่ละโครงการ
รายการตรวจสอบการคัดเลือก
| คำถาม | ยืนยันตามแต่ละโครงการ |
|---|---|
| ช่วงคอยล์ | ขนาดสายไฟ |
| ม้วน | อัตโนมัติ |
| ที่รัด | แผนงานภาคสนาม |
| Control | บมจ. |
| ทางเข้า | ความต้องการการไหล |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า เฟส และความถี่ ณ สถานที่ |
การปฏิบัติงานและความปลอดภัย
ควบคุมระบบจากแผงควบคุม ระบบจะทำการม้วนและรัดขดลวดแต่ละขดโดยอัตโนมัติ ควรอยู่ห่างจากบริเวณม้วนขดลวด หัวรัด และเส้นทางลำเลียงขณะที่ระบบทำงาน โดยควรมีอุปกรณ์ป้องกันและปุ่มหยุดฉุกเฉินอยู่ที่ตำแหน่งผู้ปฏิบัติงาน การตรวจสอบตามปกติจะครอบคลุมถึงเครื่องม้วน หัวรัด ระบบลำเลียง เซ็นเซอร์ และ PLC ตามคู่มือเครื่อง ตรวจสอบลำดับการทำงานกับขดลวดก่อนการใช้งานทุกครั้งเพื่อให้ขดลวดอยู่รวมกันอย่างแน่นหนา
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมต้องพันและรัดสายไฟพร้อมกัน? ตอบ: การแยกขั้นตอนจะทำให้ขดลวดเรียงตัวกัน เพิ่มขั้นตอนการจัดการ และทำให้ความแข็งแรงของขดลวดลดลง
ถาม: ระบบนี้ทำอะไร? ตอบ: ระบบนี้จะม้วนขดลวดแต่ละขดและรัดเข้าด้วยกันตามลำดับอัตโนมัติ
ถาม: รักษาความสมบูรณ์ของวัสดุได้อย่างไร? ตอบ: การม้วนและการรัดด้วยเครื่องจักรทำให้ขดลวดทุกขดมีรูปทรงและความแน่นหนาเหมือนกัน
ถาม: การจัดการปริมาณงานทำได้อย่างไร? ตอบ: PLC จะประสานงานขั้นตอนต่างๆ เพื่อให้ขดลวดเคลื่อนที่โดยไม่ต้องรอระหว่างขั้นตอน
ถาม: ติดตั้งตรงไหน? ตอบ: ติดตั้งที่ปลายสายขดลวดเหล็ก โดยจะยืนยันตามแต่ละโครงการ
ขั้นตอนต่อไป
- ส่งอีเมลหาเราที่ info@fhopepack.com พร้อมระบุช่วงขนาดคอยล์และอัตราการไหลของสายส่งที่คุณต้องการ
- เราจะส่งข้อเสนอการม้วนและรัดสายเคเบิล พร้อมทั้งแบบแปลนผังพื้นที่ภายใน 48 ชั่วโมง
- เราจัดให้มีการสำรวจพื้นที่เพื่อยืนยันช่วงขดลวดและรูปแบบการวางแนวปลายสายการผลิต
การอ่านที่เกี่ยวข้อง
- เครื่องห่อลวดเหล็กและเครื่องบรรจุภัณฑ์
- เครื่องม้วนลวดเหล็กอัตโนมัติ
- เครื่องห่อขดลวดลวดเหล็ก
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบและการประเมินความเสี่ยง
- EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
วิดีโอสาธิตระบบการม้วนและรัดลวดเหล็ก FHOPE วิดีโอนี้เป็นการสาธิตโดยทั่วไป ช่วงขนาดของขดลวดได้รับการยืนยันตามแต่ละโครงการ
แก้ไขล่าสุด: 2026-10-10