🛠️ พารามิเตอร์ทางเทคนิคหลักสำหรับบรรจุภัณฑ์หน้าต่าง
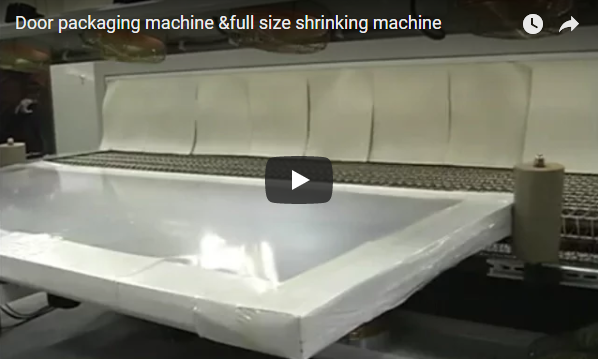
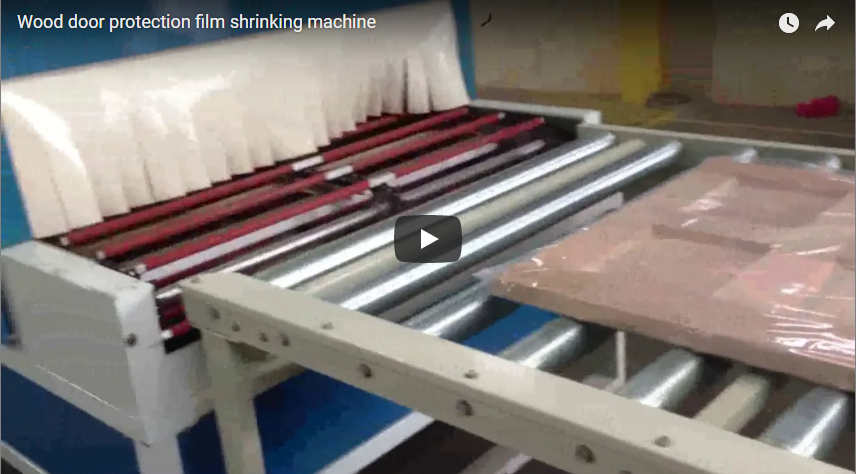
การห่อหุ้มประตูด้วยฟิล์มหดความร้อนใช้ฟิล์มโพลีเมอร์ที่ทำงานด้วยความร้อนเพื่อสร้างโครงสร้างที่แข็งแรงและกันความชื้นรอบ ๆ ชุดบานประตูและหน้าต่าง สถาปัตยกรรมการปิดผนึกอัตโนมัติและการควบคุมอุณหภูมิที่แม่นยำช่วยลดตัวแปรจากการจัดการด้วยมือ ซึ่งช่วยลดการสูญเสียผลิตภัณฑ์ที่เกี่ยวข้องกับการขนส่งโดยตรง พร้อมทั้งรับประกันความเสถียรของขนาดตลอดห่วงโซ่อุปทานทั่วโลก
ฟิล์มชนิดใดบ้างที่ใช้สำหรับห่อประตูด้วยฟิล์มหด?
โพลีเอทิลีนความหนาแน่นต่ำ (LDPE) และโพลีโอเลฟิน (POF) เป็นวัสดุหลักที่ใช้ในการบรรจุภัณฑ์สำหรับหน้าต่างและประตู LDPE มีความทนทานต่อการเจาะทะลุสูงและมีอัตราการหดตัวโดยทั่วไปประมาณ 80% ทำให้เป็นตัวเลือกที่เหมาะสมที่สุดสำหรับกรอบประตูที่มีขอบคมและสภาพแวดล้อมการขนส่งที่มีการเสียดสีสูง ในทางกลับกัน POF ให้ความใสของแสงที่ดีขึ้นและมีอัตราการหดตัวปานกลางประมาณ 70% ซึ่งต้องมีการปรับแต่งความร้อนอย่างแม่นยำเพื่อป้องกันการบิดเบี้ยวของพื้นผิวบนแผงกระจก การเลือกวัสดุต้องสอดคล้องกับลักษณะความเค้นทางกลเฉพาะของรูปทรงเรขาคณิตของผลิตภัณฑ์ของคุณ
ระบบห่อหุ้มด้วยฟิล์มพลาสติกอัตโนมัติช่วยปรับปรุงความสม่ำเสมอได้อย่างไร?
เครื่องซีลแบบ L-bar อัตโนมัติ (เครื่องจักรที่ใช้ลวดซีลรูปตัว L ในการตัดและซีลขอบฟิล์มพร้อมกัน) ช่วยขจัดความไม่สม่ำเสมอในการปรับความตึงด้วยมือ ด้วยการผสานรวมตัวควบคุมอุณหภูมิแบบหลายโซนที่มีความแม่นยำในการตั้งค่า ±2°C ระบบเหล่านี้จึงป้องกันการซีลที่ไม่แน่นหรือการหดตัวทางความร้อนที่ไม่สม่ำเสมอซึ่งส่งผลเสียต่อความแข็งแรงของโครงสร้าง การกำหนดค่าขั้นสูงประกอบด้วยการคลายฟิล์มด้วยเซอร์โวและตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) เพื่อสร้างมาตรฐานการทำงานของวงจร ซึ่งจะช่วยลดความเสี่ยงในการฉีกขาดและรับประกันความแข็งแรงของบรรจุภัณฑ์ที่สม่ำเสมอในการผลิตจำนวนมาก
ความหนาของฟิล์มที่แนะนำสำหรับชิ้นส่วนประตูคือเท่าใด?
มาตรฐานอุตสาหกรรมกำหนดช่วงความหนาของฟิล์มไว้ที่ 40 ถึง 60 ไมโครเมตร (μm) สำหรับชุดประกอบหน้าต่างมาตรฐาน ความหนาที่บางกว่าที่ 40 μm ช่วยลดต้นทุนวัสดุ แต่ต้องมีความแข็งแรงดึงสูงขึ้นเพื่อทนต่อแรงกดคงที่ โครงสร้างประตูที่หนักกว่าหรือชุดประกอบที่มีอุปกรณ์ยื่นออกมาจำเป็นต้องใช้ช่วงความหนา 55–60 μm เพื่อป้องกันการทะลุระหว่างการขนส่งอัตโนมัติและการวางซ้อนพาเลท ตรวจสอบความถูกต้องของการเลือกความหนาของฟิล์มกับผลการทดสอบแรงกดเฉพาะของคุณก่อนที่จะขยายขนาดการผลิตเสมอ
🏗️ การบูรณาการระบบขั้นสูงและการตรวจสอบความถูกต้องในการปฏิบัติงาน
สายการผลิตบรรจุภัณฑ์ประตูประสิทธิภาพสูงผสานรวมอุโมงค์ความร้อนหลายโซน สายพานลำเลียงแบบควบคุมด้วยเซอร์โว และตัวควบคุมลอจิกแบบโปรแกรมได้ เพื่อประสานขั้นตอนการปิดผนึก การหดตัว และการระบายความร้อน สถาปัตยกรรมเหล่านี้ให้ความสำคัญกับคุณสมบัติการลดเวลาวงจรอย่างรวดเร็ว ช่วยให้ผู้ผลิตสามารถเพิ่มผลผลิตสูงสุด ในขณะที่ยังคงรักษาความคลาดเคลื่อนของขนาดอย่างเข้มงวด และป้องกันการเสื่อมสภาพจากความร้อนของพื้นผิวบานประตูที่บอบบาง
การควบคุมอุณหภูมิในอุโมงค์ความร้อนส่งผลต่อคุณภาพการหดตัวอย่างไร?
ระบบทำความร้อนแบบหลายโซนกำหนดความแข็งแรงและผิวสัมผัสของบรรจุภัณฑ์ขั้นสุดท้าย โซนแรกใช้ความร้อนต่ำเพื่อคลายสายโซ่โพลีเมอร์โดยไม่ทำให้พื้นผิวฟิล์มละลาย โซนที่สองให้พลังงานความร้อนสูงสุดเพื่อกระตุ้นอัตราการหดตัว ในขณะที่โซนที่สามใช้การระบายความร้อนด้วยการไหลของอากาศที่ควบคุมได้เพื่อรักษาเสถียรภาพของขนาด ตัวควบคุมการไหลของอากาศที่ปรับได้ช่วยให้กระจายความร้อนได้อย่างสม่ำเสมอ ป้องกันการเกิดรอยย่นที่มุมหรือการหลุดลอกของฟิล์ม ซึ่งอาจส่งผลเสียต่อการป้องกันความชื้นและความเสถียรของสินค้า
สายการบรรจุประตูความเร็วสูงควรมีรอบเวลาเป้าหมายเท่าใด?
สายการบรรจุความเร็วสูงต้องให้ความสำคัญกับเวลาการทำงานที่รวดเร็วเพื่อเพิ่มประสิทธิภาพการผลิตและลดการใช้พื้นที่ การดำเนินงานปริมาณปานกลางที่ใช้การปิดผนึกแบบ L-bar โดยทั่วไปจะทำได้ 10-15 รอบต่อนาที ในขณะที่การกำหนดค่าการปิดผนึกด้านข้างแบบต่อเนื่องอัตโนมัติเต็มรูปแบบสามารถทำได้มากกว่า 20 รอบต่อนาที [ช่วงอุตสาหกรรม] วิศวกรรมสมัยใหม่มุ่งเน้นไปที่คุณสมบัติการลดเวลาการทำงาน เช่น การจัดเรียงฟิล์มอัตโนมัติและการลำเลียงแบบซิงโครไนซ์ ซึ่งช่วยลดช่วงเวลาระหว่างรอบการบรรจุ การปรับปรุงเชิงกลเหล่านี้มีความสัมพันธ์โดยตรงกับการเพิ่มผลผลิตรายวันและการลดการพึ่งพาแรงงาน
คุณจะตรวจสอบความสอดคล้องกับแนวทางปฏิบัติด้านความเสถียรของการรับน้ำหนักตามมาตรฐานอุตสาหกรรมได้อย่างไร?
การตรวจสอบความสอดคล้องต้องดำเนินการทดสอบการสั่นสะเทือนแบบไดนามิกมาตรฐาน (จำลองแรงกระแทกและความถี่ในการขนส่งด้วยรถบรรทุก) และโปรโตคอลการบีบอัดแบบคงที่ พาเลทที่ห่อด้วยฟิล์มพลาสติกต้องแสดงให้เห็นว่าไม่มีรอยฉีกขาดของฟิล์มและประตูต้องยึดแน่นสนิทภายใต้แรงขนส่งจำลอง สำหรับการส่งออกระหว่างประเทศ อุปกรณ์ป้อนอาหารและพาเลทไม้ทั้งหมดต้องผ่านการบำบัดทางสุขอนามัยพืชตามมาตรฐาน ISPM-15 (มาตรฐานสากลสำหรับวัสดุบรรจุภัณฑ์ไม้เพื่อป้องกันการแพร่กระจายของศัตรูพืช) เพื่อผ่านพิธีการศุลกากร ผู้ผลิตควรขอรายงานการทดสอบการบีบอัดและการสั่นสะเทือนจากบุคคลที่สามเพื่อตรวจสอบว่าโครงสร้างบรรจุภัณฑ์ตรงตามข้อกำหนดด้านความเครียดของห่วงโซ่อุปทานเฉพาะของคุณหรือไม่
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การบูรณาการเวิร์กโฟลว์การดำเนินงานและการบำรุงรักษา
การบูรณาการเครื่องจักรบรรจุภัณฑ์ประตูอย่างราบรื่นนั้น จำเป็นต้องมีการกำหนดตำแหน่งสายพานลำเลียงที่ซิงโครไนซ์กัน การปรับเทียบแรงตึงของฟิล์มอย่างแม่นยำ และการบำรุงรักษาองค์ประกอบความร้อนอย่างสม่ำเสมอ ผู้ผลิตต้องปรับอัตราการผลิตของเครื่องจักรให้สอดคล้องกับอัตราการผลิตต้นน้ำและตารางการขนส่งปลายน้ำเพื่อป้องกันปัญหาคอขวด การบำรุงรักษาองค์ประกอบความร้อนและลวดปิดผนึกอย่างเชิงรุกจะช่วยรักษาประสิทธิภาพของเวลาในการผลิตและป้องกันการหยุดการผลิตโดยไม่คาดคิด
ควรบูรณาการสายการผลิตบรรจุภัณฑ์เข้ากับกระบวนการผลิตต้นน้ำอย่างไร?
ระบบบรรจุภัณฑ์ต้องทำงานประสานกับสถานีตัด เคลือบ และประกอบชิ้นส่วนต้นน้ำ โดยใช้ตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) และตัวขับความถี่แปรผัน (VFD) ความเร็วในการลำเลียงควรตรงกับเวลาเฉลี่ยของรอบการผลิตในขั้นตอนก่อนหน้า เพื่อป้องกันการกองทับถมหรือการขาดแคลนสินค้า ระบบขั้นสูงจะใช้เซ็นเซอร์โฟโตอิเล็กทริกและกลไกคลายฟิล์มอัตโนมัติเพื่อรักษาความตึงที่สม่ำเสมอในขนาดประตูที่แตกต่างกัน การประสานกันนี้ช่วยให้มั่นใจได้ว่าการทำงานด้วยความเร็วสูงจะไม่ส่งผลกระทบต่อความสมบูรณ์ของบรรจุภัณฑ์หรือสร้างปัญหาคอขวดด้านโลจิสติกส์ที่ท่าเทียบสินค้า
ขั้นตอนการบำรุงรักษาใดบ้างที่ช่วยรักษาประสิทธิภาพการปิดผนึกในระยะยาว?
ชิ้นส่วนซีลความร้อนและตัวต้านทานอุโมงค์ความร้อนจำเป็นต้องได้รับการทำความสะอาดและสอบเทียบตามกำหนดเวลาเพื่อรักษาระดับความร้อนให้คงที่ ผู้ปฏิบัติงานต้องตรวจสอบความตึงของลวดซีลและเปลี่ยนชิ้นส่วนที่สึกหรอก่อนที่ความแข็งแรงของซีลจะลดลงต่ำกว่าเกณฑ์ที่ยอมรับได้ ตัวควบคุมอุณหภูมิแบบหลายโซนควรได้รับการตรวจสอบการสอบเทียบประจำปีเพื่อให้แน่ใจว่าความแม่นยำ ±2°C ยังคงอยู่ในข้อกำหนด นอกจากนี้ สายพานลำเลียงแบบเซอร์โวและลูกกลิ้งคลายฟิล์มจำเป็นต้องได้รับการหล่อลื่นและตรวจสอบความตึงของสายพานเพื่อป้องกันการเคลื่อนตัวทางกลที่อาจรบกวนคุณสมบัติการลดเวลาในการทำงาน การบำรุงรักษาเชิงป้องกันที่บันทึกไว้จะช่วยยืดอายุการใช้งานของอุปกรณ์และรักษาคุณภาพของบรรจุภัณฑ์ให้คงที่
ระบบอัตโนมัติส่งผลกระทบต่อต้นทุนรวมในการเป็นเจ้าของและผลตอบแทนจากการลงทุนอย่างไร?
ระบบบรรจุภัณฑ์อัตโนมัติช่วยลดการพึ่งพาแรงงานโดยตรงและลดของเสียจากวัสดุให้น้อยที่สุดด้วยการใช้ฟิล์มอย่างแม่นยำ แม้ว่าค่าใช้จ่ายเริ่มต้นจะสูงกว่า แต่การลดการสูญเสียผลิตภัณฑ์และความเสียหายระหว่างการขนส่งมักจะให้ผลตอบแทนจากการลงทุนที่ดีภายใน 12-24 เดือน [ข้อมูลที่ยังไม่ได้รับการตรวจสอบ] ระบบที่ออกแบบโดยผู้ผลิตเฉพาะทางให้ความสำคัญกับความเรียบง่ายในการใช้งานและประสิทธิภาพสูง ทำให้มั่นใจได้ว่าความซับซ้อนทางเทคนิคจะไม่ส่งผลให้เกิดความต้องการการฝึกอบรมมากเกินไป เมื่อประเมินการจัดซื้อ ผู้ผลิตควรคำนวณอัตราส่วนงบประมาณต่อผลประโยชน์โดยคำนึงถึงการลดของเสีย การเพิ่มผลผลิต และการลดการเรียกร้องค่าเสียหายจากการขนส่ง แทนที่จะมุ่งเน้นเฉพาะต้นทุนอุปกรณ์เริ่มต้นเพียงอย่างเดียว
🛡️ รายการตรวจสอบการจัดซื้อและการดำเนินการ
-
[ ] ข้อกำหนดของฟิล์ม:ยืนยันความหนา 40–60 μm; เลือก LDPE เพื่อความทนทานต่อการขัดถู หรือ POF เพื่อความโปร่งใสทางแสง
-
[ ] สถาปัตยกรรมการปิดผนึก:ใช้เครื่องปิดผนึกแบบ L-bar สำหรับการประมวลผลแบบเป็นชุด หรือระบบปิดผนึกด้านข้างแบบต่อเนื่องสำหรับสายการผลิตที่มีปริมาณงานสูง
-
[ ] การวัดอุณหภูมิ:ต้องใช้อุโมงค์ความร้อนแบบหลายโซนที่มีความแม่นยำ ±2°C และแดมเปอร์ควบคุมการไหลของอากาศที่ปรับได้
-
[ ] ตัวชี้วัดประสิทธิภาพ:กำหนดเป้าหมายเวลาต่อรอบให้สอดคล้องกับปริมาณงานในแต่ละกะ ตรวจสอบคุณสมบัติการลดเวลาต่อรอบอย่างรวดเร็ว
-
[ ] การตรวจสอบการรับน้ำหนัก:กำหนดให้ผู้จำหน่ายต้องจัดทำรายงานการทดสอบการสั่นสะเทือนแบบไดนามิกและการทดสอบการบีบอัดแบบคงที่
-
[ ] การปฏิบัติตามข้อกำหนดการส่งออก:ตรวจสอบการบำบัดตามมาตรฐาน ISPM-15 บนพาเลทไม้และรางป้อนอาหารทั้งหมด
-
[ ] ระบบควบคุม:ตรวจสอบให้แน่ใจว่า PLC ทำงานร่วมกับระบบจัดเก็บสูตรและกลไกการคลายฟิล์มอัตโนมัติ
-
[ ] ขอบเขตพื้นที่และบริการ:ยืนยันขนาดท่อ ระยะห่างสำหรับการบำรุงรักษา และความพร้อมในการฝึกอบรมทางเทคนิค ณ สถานที่ปฏิบัติงาน
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามข้อกำหนด : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ CE โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ