🛠️ ปัญหาสำคัญในอุตสาหกรรม
เครื่องห่อฟิล์มยืดแบบแท่นหมุนจะล้มเหลวเมื่อแรงบิดจากแรงเหวี่ยงหนีศูนย์กลางเกินกว่ามุมการลื่นไถลของสินค้า ส่งผลให้ฟิล์มฉีกขาดอย่างรุนแรงและเกิดปัญหาคอขวดบนสายพานลำเลียง ซึ่งส่งผลกระทบโดยตรงต่อปริมาณงานในแต่ละกะ เพิ่มปริมาณของเสียจากฟิล์ม และเป็นอันตรายต่อการปฏิบัติตามข้อกำหนดด้านความปลอดภัยของผู้ปฏิบัติงานในศูนย์กระจายสินค้าสมัยใหม่
สาเหตุหลักของความล้มเหลวในการห่อพาเลทอัตโนมัติเกิดขึ้นเมื่อความเร็วในการหมุนสร้างแรงเหวี่ยงหนีศูนย์กลางเกินกว่าความสามารถในการรับน้ำหนักของโครงสร้างสินค้ามุมลื่นไถล (ค่าความเอียงสูงสุดก่อนที่ชั้นสินค้าจะเลื่อนไปมา) มักถูกละเลยในการเลือกอุปกรณ์ เมื่อแท่นหมุนหมุนด้วยความเร็วคงที่ 10-12 รอบต่อนาที แรงด้านข้างที่เกิดขึ้นจะทำให้ฟิล์มด้านล่างฉีกขาด โดยเฉพาะอย่างยิ่งกับสินค้าที่มีอัตราส่วนความสูงต่อความกว้างเกิน 2:1 หรือสินค้าที่มีจุดศูนย์ถ่วงสูง กระดาษแข็งที่เปียกชื้น การเปลี่ยนแปลงของอุณหภูมิ และรูปแบบการวางซ้อนที่ไม่สม่ำเสมอจะยิ่งลดแรงเสียดทานระหว่างชั้น ทำให้แรงเหวี่ยงหนีศูนย์กลางเล็กน้อยกลายเป็นการยุบตัวของสินค้าอย่างสมบูรณ์ ซึ่งส่งผลโดยตรงต่อการหยุดทำงานโดยไม่คาดคิด ความเสียหายของผลิตภัณฑ์ และการสิ้นเปลืองฟิล์มที่เพิ่มขึ้น
ปัญหาคอขวดรองเกิดขึ้นที่จุดป้อนวัสดุ สายพานลำเลียงที่ขาดความสามารถในการรองรับปริมาณวัสดุสำรอง ทำให้เซลล์การห่อสินค้าต้องกำหนดความเร็วในการผลิตต้นน้ำ เมื่อเครื่องห่อสินค้าหยุดชะงักเนื่องจากการต่อฟิล์มหรือพบพาเลทที่วางไม่ตรงแนว สายการผลิตทั้งหมดก็จะหยุดทำงาน เซ็นเซอร์วัด ระยะทางด้วยเลเซอร์ (ระบบวัดระยะทางด้วยเลเซอร์ที่คำนวณระยะทางโดยการจับเวลาว่าพัลส์แสงใช้เวลานานเท่าใดในการสะท้อนกลับ) มักจะอ่านค่าความสูงของสินค้าผิดพลาดหากไม่ได้ปรับเทียบสำหรับการทำงานแบบผสม SKU ทำให้เกิดการเริ่มรอบการทำงานก่อนกำหนดหรือสัญญาณหยุดที่ผิดพลาด หากไม่มีตรรกะ PLC ที่ซิงโครไนซ์กัน สถานีห่อสินค้าจะกลายเป็นจุดคอขวดของปริมาณงานมากกว่ากระบวนการเพิ่มมูลค่า
-
จุดสำคัญ:การเลือกเครื่องห่อแบบหมุนโดยพิจารณาจากขนาดของพาเลทเพียงอย่างเดียวโดยไม่คำนึงถึงพลศาสตร์ของแรงเหวี่ยงและค่ามุมลื่นไถล จะทำให้ฟิล์มฉีกขาดได้หากวางสินค้าที่มีน้ำหนักมากด้านบนหรือสินค้าที่มีความชื้นสูง
-
ประเด็นสำคัญ:แท่นหมุนความเร็วคงที่ (6–12 รอบต่อนาที) ไม่สามารถปรับให้เข้ากับความเสถียรของภาระที่เปลี่ยนแปลงได้หากไม่มีการอัดอากาศหรือการควบคุมด้วยไดรฟ์ความถี่แปรผัน (VFD) ซึ่งจะเพิ่มปริมาณของเสียและระยะเวลาการบำรุงรักษาโดยตรง
-
จุดสำคัญ:การบูรณาการสายพานลำเลียงจำเป็นต้องมีพื้นที่กันชนและการซิงโครไนซ์ PLC เพื่อแยกเวลาของรอบการห่อออกจากอัตราการผลิตต้นน้ำ ซึ่งจะช่วยรักษาการไหลของสายการผลิตอย่างต่อเนื่อง
🏗️ กลไกการแก้ปัญหา
ระบบอัตโนมัติแบบไฮบริดผสานระบบแท่นหมุนเข้ากับการอัดอากาศเพื่อรับมือกับสินค้าที่มีน้ำหนักไม่คงที่ ขณะเดียวกันก็ใช้เครื่องห่อแบบวงโคจรแนวนอนสำหรับสินค้าที่มีความยาวแต่ไม่ได้วางบนพาเลท เพื่อลดแรงบิดจากการหมุน และประสานการทำงานของสายพานลำเลียงที่ควบคุมด้วย PLC เพื่อรักษาการไหลของสายการผลิตอย่างต่อเนื่อง
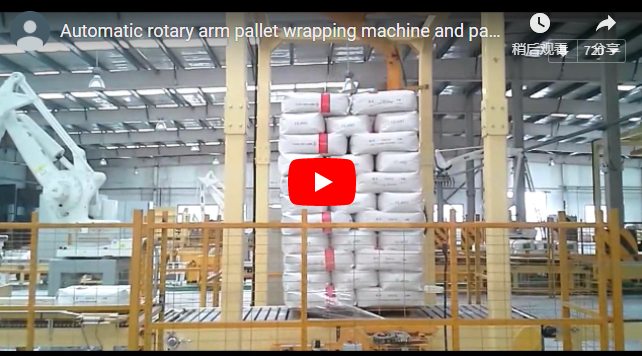
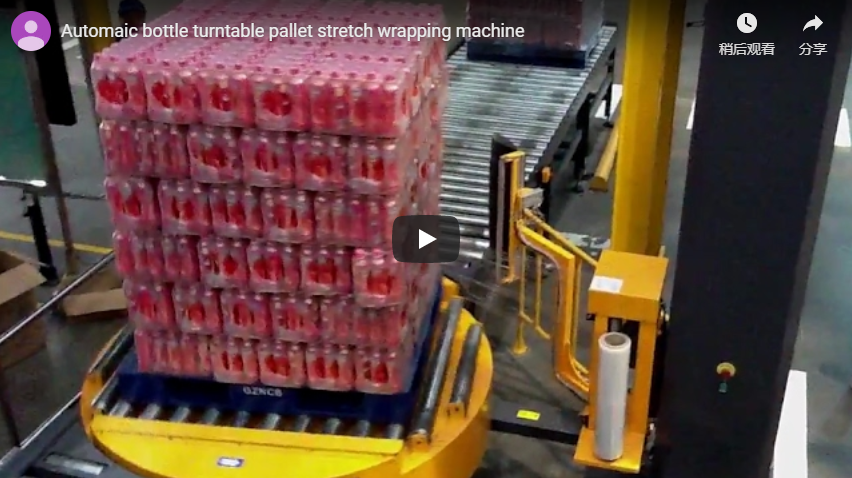
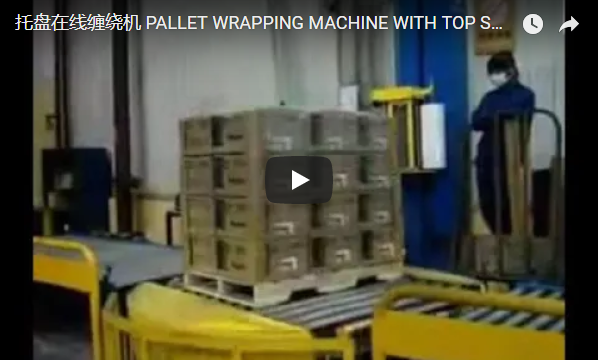
กลยุทธ์การห่อที่เหมาะสมที่สุดนั้นจำเป็นต้องจับคู่สถาปัตยกรรมของเครื่องจักรกับรูปทรงของสินค้าและพารามิเตอร์ด้านความเสถียร เครื่องห่อฟิล์มแบบแท่นหมุนทำงานโดยการหมุนพาเลทบนแท่นมอเตอร์ ในขณะที่ตัวเลื่อนฟิล์มแนวตั้งทำการห่อ การออกแบบนี้ให้โซลูชันที่คุ้มค่าและกะทัดรัด เหมาะสำหรับสินค้าที่มีความเสถียรและใช้งานทั่วไปในคลังสินค้า อุตสาหกรรมอาหารและเครื่องดื่ม และวัสดุก่อสร้าง อย่างไรก็ตาม การพึ่งพาการหมุนพาเลททำให้เครื่องเหล่านี้มีความเสี่ยงต่อแรงเฉือนจากแรงเหวี่ยงหนีศูนย์กลางในสินค้าที่มีรูปทรงไม่สม่ำเสมอหรือมีน้ำหนักมากที่ส่วนบน เพื่อลดปัญหานี้ วิศวกรจึงกำหนดให้ใช้แท่นหมุนที่ติดตั้ง VFD (Variable Speed Drive) ที่ปรับความเร็วได้ (ช่วง 5–8 รอบต่อนาที) และแผ่นกดแบบนิวแมติกที่ใช้แรงกดลง 150–250 กิโลกรัมในระหว่างรอบการห่อ แรงกดนี้จะต้านทานแรงบิดด้านข้าง ทำให้จุดศูนย์ถ่วงของสินค้าคงที่และรักษาความสมบูรณ์ของฟิล์ม
สำหรับผลิตภัณฑ์ที่ไม่ได้วางบนพาเลท มีรูปทรงยาว หรือไม่สม่ำเสมอ เช่น ไม้แปรรูป ท่อ ประตู หน้าต่าง และสิ่งทอแบบม้วน เครื่องห่อฟิล์มยืดแนวนอนเป็นทางเลือกที่มีประสิทธิภาพทางกลไกเหนือกว่า ระบบเหล่านี้ทำงานบนหลักการที่แตกต่างกันโดยพื้นฐาน กล่าวคือ ผลิตภัณฑ์จะอยู่กับที่บนสายพานลำเลียง ในขณะที่วงแหวนฟิล์มหมุนไปตามรางเชิงเส้น การกำจัดแรงบิดจากการหมุนโดยสิ้นเชิง ทำให้เครื่องห่อฟิล์มยืดแนวนอนป้องกันการเลื่อนของสินค้าและรักษาแรงยึดเหนี่ยวที่สม่ำเสมอโดยไม่คำนึงถึงอัตราส่วนความยาวต่อความกว้าง โครงสร้างนี้จำเป็นสำหรับชิ้นงานใดๆ ที่มีอัตราส่วนขนาดเกิน 3:1 หรือมีการกระจายมวลที่ไม่สมดุล
-
จุดสำคัญ:เทคโนโลยีการยืดฟิล์มล่วงหน้า (การยืดฟิล์มด้วยกลไกก่อนการใช้งานเพื่อเพิ่มผลผลิต) ช่วยลดการใช้วัสดุลง 30–40% เมื่อปรับให้ยืดได้ 200–300% ซึ่งจะช่วยลดต้นทุนบรรจุภัณฑ์ต่อหน่วยลงโดยตรง
-
จุดสำคัญ:เครื่องห่อพาเลทอัตโนมัติแบบ PLC ผสานรวมระบบลำเลียงเข้า/ออก ทำให้สามารถผสานรวมสายการผลิตได้อย่างราบรื่นและให้ผลผลิตที่สม่ำเสมอสำหรับการทำงานที่มีปริมาณมากและสินค้าที่มีน้ำหนักเท่ากัน
-
จุดสำคัญ:การปรับแต่งเฉพาะอุตสาหกรรม (เซ็นเซอร์ รูปแบบการห่อ อุปกรณ์ยึด) ช่วยให้มั่นใจได้ว่าสอดคล้องกับมาตรฐานความปลอดภัย ISO 12100 และข้อกำหนดเครื่องจักร CE ในขณะเดียวกันก็เพิ่มประสิทธิภาพแรงยึดสำหรับความเปราะบางเฉพาะของผลิตภัณฑ์
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 รายละเอียดการใช้งานและพารามิเตอร์
การผสานรวมระบบลำเลียงที่มีความแม่นยำสูงนั้น จำเป็นต้องมีโซนป้อนวัสดุแบบบัฟเฟอร์ การตรวจจับความสูงด้วยเลเซอร์ และแรงบิดของมอเตอร์ที่ซิงโครไนซ์กันเพื่อป้องกันการลื่นไถล ในขณะที่อัตราส่วนการยืดล่วงหน้าที่เหมาะสมที่สุดจะช่วยลดการใช้ฟิล์มและทำให้เวลาในการผลิตคงที่ในกระบวนการผลิตสินค้าหลากหลายประเภท
การใช้งานที่ประสบความสำเร็จขึ้นอยู่กับการประสานงานทางกลและการปรับเทียบเซ็นเซอร์ เซลล์การห่อต้องมีบัฟเฟอร์ป้อนเข้าขนาด 3 เมตรที่สามารถรองรับพาเลทได้สองพาเลท เพื่อแยกการผลิตต้นน้ำออกจากความแปรปรวนของรอบการห่อ ตัวนำทางศูนย์กลางและลูกกลิ้งขับเคลื่อนด้วยโซ่ (ระยะห่าง 80–100 มม.) รองรับขนาดพาเลทแบบยูโร สหรัฐ และแบบกำหนดเองได้โดยไม่มีการเลื่อนไปด้านข้าง แรงบิดของมอเตอร์สายพานลำเลียงต้องได้รับการปรับขนาดให้รองรับน้ำหนักบรรทุกสูงสุด (โดยทั่วไป 1,000–1,800 กก.) ที่ความเร็วในการทำงาน 8–15 ม./นาที เพื่อป้องกันการลื่นไถลในระหว่างช่วงเร่งความเร็ว เซ็นเซอร์โฟโตอิเล็กทริกที่มีเวลาตอบสนอง 30–50 มิลลิวินาทีจะกระตุ้นการหยุดศูนย์กลาง ในขณะที่เซ็นเซอร์วัดระยะทาง (ระยะ 0.5–2.5 ม. ความแม่นยำ ±5 มม.) จะปรับพารามิเตอร์ความสูงของการห่อแบบไดนามิก
| ระยะการดำเนินงาน | ระยะเวลา | ผลลัพธ์ทางธุรกิจหลัก |
|---|---|---|
| การป้อนเข้าและการจัดศูนย์กลาง | 10–14 วิ | ขจัดปัญหาคอขวดต้นทางด้วยความจุบัฟเฟอร์ |
| การตรวจจับความสูง | 2–3 วิ | ป้องกันการสิ้นเปลืองฟิล์มในกรณีที่ระดับความสูงในการรับน้ำหนักไม่คงที่ |
| รอบการห่อ | 60–70 วิ | รักษาแรงยึดเหนี่ยวด้วยการยืดล่วงหน้า 200–300% |
| ตัดและปิดผนึกฟิล์ม | 5–8 วิ | ลดการแทรกแซงด้วยมือและลดความเสี่ยงต่อการฉีกขาดของฟิล์ม |
| การป้อนออกและการถ่ายโอน | 8–12 วิ | รับประกันการซิงโครไนซ์เครื่องจัดเรียงพาเลทปลายทางอย่างต่อเนื่อง |
โปรโตคอลการบำรุงรักษาต้องครอบคลุมถึงพลวัตการลำเลียงฟิล์มและความสะอาดของเซ็นเซอร์ ลูกกลิ้งยืดฟิล์มล่วงหน้าจะสะสมเส้นใยกระดาษแข็งและฝุ่น ทำให้เกิดการลื่นไถลและการยืดฟิล์มที่ไม่สม่ำเสมอ การเป่าลมแรงดันสูงทุกสัปดาห์ (70–80 psi, 20–30 วินาที) และการตรวจสอบช่องว่างของลูกกลิ้ง (0.3–0.5 มม.) จะช่วยป้องกันข้อบกพร่องในการห่อ ผู้ปฏิบัติงานควรบันทึกเหตุการณ์ฟิล์มขาดทุกวันและปรับอัตราส่วนการยืดล่วงหน้าตามเกรดของฟิล์ม (โดยทั่วไป 17–23 ไมครอนสำหรับ LLDPE) สำหรับระบบวงโคจรแนวนอน อุปกรณ์จับยึดต้องใช้แรง 40–80 N ต่อเมตรเชิงเส้นเพื่อยึดผลิตภัณฑ์ที่ยืดออกโดยไม่บีบอัดขอบ ในขณะที่ความเร็วของสายพานลำเลียงผ่านวงแหวนจะลดลงเหลือ 5–8 เมตร/นาที เพื่อให้ตรงกับอัตราการหมุนของวงแหวนที่ 30–50 รอบต่อนาที
-
จุดสำคัญ:ระยะห่างของสายพานลำเลียงและวัสดุลูกกลิ้งต้องสอดคล้องกับมาตรฐานพื้นที่วางพาเลทเพื่อป้องกันการเลื่อนไปด้านข้าง ซึ่งจะช่วยลดเวลาหยุดทำงานเนื่องจากการไม่ตรงแนวและการสิ้นเปลืองฟิล์มโดยตรง
-
จุดสำคัญ:การตรวจจับความสูงแบบไดนามิกช่วยลดการป้อนค่าพารามิเตอร์ด้วยตนเอง ทำให้มั่นใจได้ถึงรูปแบบการห่อที่สม่ำเสมอและลดข้อผิดพลาดของผู้ปฏิบัติงานในการทำงานหลายกะ
-
จุดสำคัญ:การบำรุงรักษาเชิงป้องกันสำหรับลูกกลิ้งและเซ็นเซอร์ก่อนการยืดฟิล์ม ช่วยยืดอายุการใช้งานของระบบลำเลียงฟิล์มได้ 25-30% ซึ่งจะช่วยลดต้นทุนรวมในการเป็นเจ้าของ
🛡️ ผลการตรวจสอบและขั้นตอนการจัดซื้อจัดจ้าง
ผลการทดสอบประสิทธิภาพที่ได้รับการบันทึกไว้แสดงให้เห็นว่า ระบบการห่อหุ้มแบบซิงโครไนซ์ช่วยลดความเสียหายของสินค้าได้มากกว่า 90% และลดต้นทุนฟิล์มลงหนึ่งในสาม โดยมีเงื่อนไขว่าสัญญาจัดซื้อจัดจ้างต้องรับประกันตัวชี้วัดปริมาณงานและกำหนดช่วงเวลาการบำรุงรักษาไว้อย่างชัดเจน
หมายเหตุแหล่งที่มา: ตัวชี้วัดประสิทธิภาพการดำเนินงาน 90 วันที่อ้างอิงด้านล่างนี้ เป็นค่าเฉลี่ยโดยรวมของมาตรฐานอุตสาหกรรมจากศูนย์กระจายสินค้าขนาดกลางที่ใช้ระบบห่อหุ้มแบบผสมผสานระหว่างแท่นหมุนและวงโคจรแนวนอน ผลลัพธ์ที่แท้จริงอาจแตกต่างกันไปขึ้นอยู่กับองค์ประกอบของสินค้า เกรดของฟิล์ม และการปฏิบัติตามข้อกำหนดด้านการบำรุงรักษา
โรงงานที่เปลี่ยนจากแท่นหมุนความเร็วคงที่ไปเป็นระบบไฮบริดที่ซิงโครไนซ์ด้วย PLC มักรายงานถึงการปรับปรุงการดำเนินงานที่วัดผลได้ การหมุนด้วยความเร็วแปรผันพร้อมการอัดลมช่วยขจัดปัญหาการเอียงที่เกิดขึ้นกับสินค้าที่ไม่มั่นคง ในขณะที่เครื่องห่อแบบวงโคจรแนวนอนสามารถจัดการกับสินค้าที่มีรูปร่างยาวได้โดยไม่ทำให้ฟิล์มฉีกขาด การรวมบัฟเฟอร์สายพานลำเลียงช่วยให้หัวห่อทำงานได้อย่างต่อเนื่อง ป้องกันการหยุดทำงานของเครื่องจักรต้นทาง การเพิ่มประสิทธิภาพการยืดฟิล์มก่อนการผลิตช่วยลดการใช้ฟิล์มลง 35–40% ซึ่งช่วยเพิ่มกำไรต่อพาเลทโดยตรง ปริมาณงานเพิ่มขึ้น 15–25% เมื่อเวลาในการทำงานคงที่และลดการแทรกแซงด้วยตนเอง
รายการตรวจสอบการตัดสินใจสำหรับผู้จัดการโรงงานและวิศวกรด้านบรรจุภัณฑ์:
-
ตรวจสอบพารามิเตอร์การรับน้ำหนักในกรณีที่เลวร้ายที่สุด : วัดความสูง น้ำหนัก ปริมาณความชื้น และจุดศูนย์ถ่วงเทียบกับความกว้างของพาเลท คำนวณมุมการลื่นไถลเพื่อกำหนดค่าความคลาดเคลื่อนจากแรงเหวี่ยง
-
ตรวจสอบเวลาการทำงานจริง : รวมทั้งขั้นตอนการป้อนเข้า การตรวจจับ การห่อ การตัด/ปิดผนึก และการป้อนออก ขอให้ซัพพลายเออร์ทำการจำลองโดยใช้ขนาดพาเลทและความเร็วสายพานลำเลียงจริง
-
ระบุการสอบเทียบการยืดก่อน : กำหนดเป้าหมายการยืด 200–300% สำหรับฟิล์ม LLDPE มาตรฐาน ตรวจสอบผลผลิตของฟิล์ม (ตร.ม./กก.) เทียบกับค่าความแข็งแรงดึง (ASTM D882)
-
ตรวจสอบความเข้ากันได้ของสายพานลำเลียง : ตรวจสอบให้แน่ใจว่าระยะห่างของลูกกลิ้ง (80–100 มม.) และแรงบิดของมอเตอร์สอดคล้องกับมาตรฐานพาเลทและน้ำหนักบรรทุกสูงสุด
-
เจรจาต่อรองเพื่อรับประกันปริมาณงาน : กำหนดขีดจำกัดเวลาในการผลิต ช่วงเวลาการเปลี่ยนฟิล์ม และตารางการบำรุงรักษาเชิงป้องกันไว้ในสัญญา เพื่อรักษาระดับการทำงานให้ต่อเนื่อง
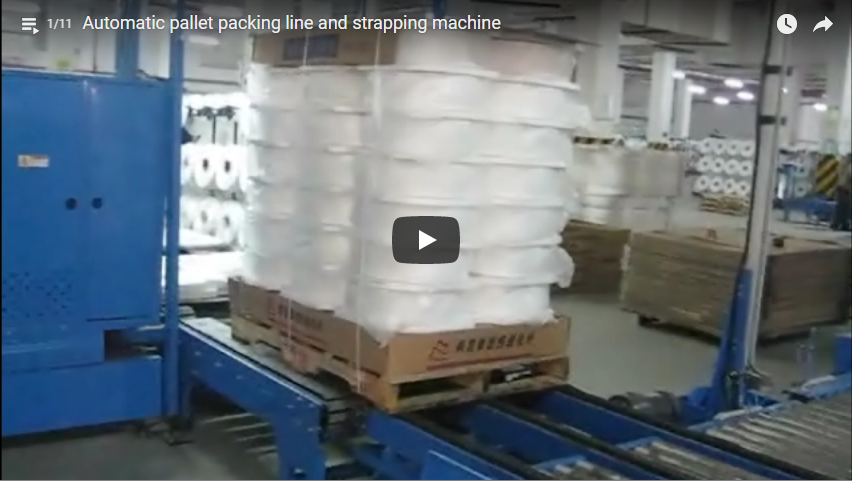
สำหรับงานที่มีปริมาณมากและมีน้ำหนักบรรทุกสม่ำเสมอ เครื่องห่อพาเลทอัตโนมัติที่มีระบบควบคุมสายพานลำเลียงและ PLC ในตัว จะช่วยให้ได้ผลผลิตที่สม่ำเสมอและลดการพึ่งพาแรงงาน สำหรับชิ้นงานที่มีรูปทรงยาวหรือไม่สม่ำเสมอ เครื่องห่อฟิล์มยืดแนวนอนจะช่วยให้ชิ้นงานมีความเสถียรโดยไม่เกิดแรงบิดและผสานเข้ากับสายการผลิตได้อย่างราบรื่น การเลือกโครงสร้างที่เหมาะสมตามรูปทรงของสินค้า ขีดจำกัดความเสถียร และการซิงโครไนซ์ของสายพานลำเลียง จะช่วยให้ได้แรงยึดเกาะสูงสุด ลดการสิ้นเปลืองฟิล์มให้น้อยที่สุด และรักษาประสิทธิภาพการผลิตได้อย่างต่อเนื่อง
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง