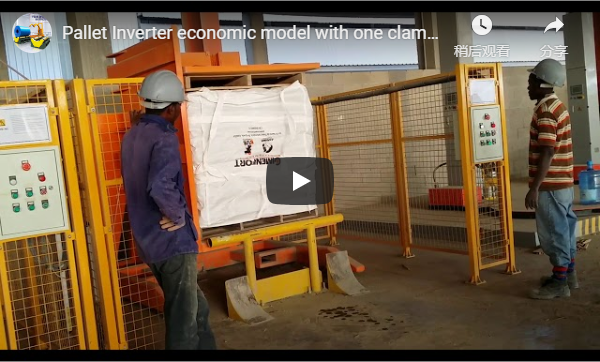
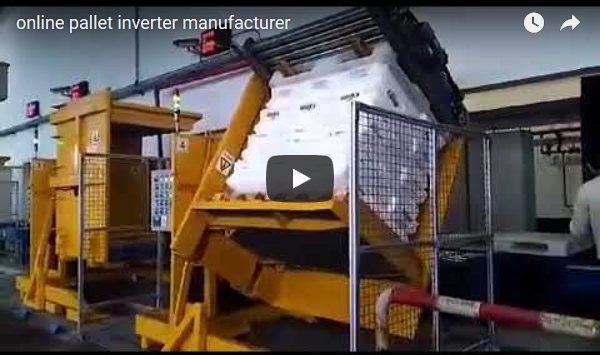
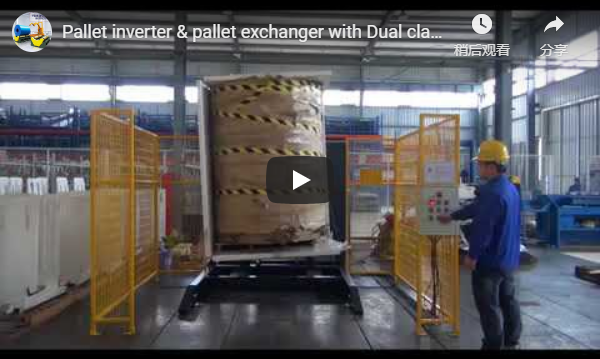
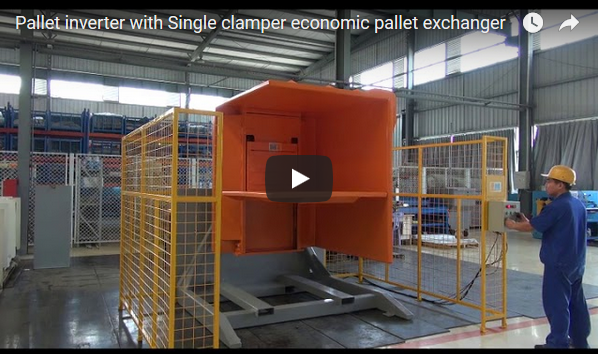
สรุป:การเปลี่ยนพาเลทมักเป็นคอขวดในสายการผลิตของผู้ผลิต MDF และ EPS การจัดการด้วยมือทำให้เกิดความเสี่ยงด้านความปลอดภัยและเวลาการผลิตที่ไม่สม่ำเสมอ ซึ่งลดประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) โดยตรง เครื่องเปลี่ยนพาเลทอัตโนมัติช่วยรักษาเสถียรภาพของกระบวนการทำงาน ลดแรงงานในการจัดการโดยตรงได้ 20-50% และในกรณีที่ดีที่สุดสามารถเพิ่มปริมาณการเคลื่อนย้ายได้มากขึ้นภายใต้โครงสร้างการทำงานแบบกะที่เหมาะสมที่สุด ในขณะเดียวกันก็ลดความเสียหายของผลิตภัณฑ์ ผู้บริหารต้องประเมินความต้องการด้านปริมาณงาน ข้อจำกัดด้านพื้นที่ และความซับซ้อนของการบูรณาการก่อนการจัดซื้อ
🛠️ เกณฑ์การประเมิน
การตัดสินใจจัดซื้อจัดจ้างต้องให้ความสำคัญกับต้นทุนรวมในการเป็นเจ้าของและประสิทธิภาพการดำเนินงานมากกว่าราคาอุปกรณ์เริ่มต้น เนื่องจาก1การลงทุนด้านระบบอัตโนมัติที่ไม่สอดคล้องกันมักจะลดทอนผลตอบแทนจากการลงทุนที่คาดการณ์ไว้ ผู้จัดการโรงงานมักประเมิน ROI ของระบบอัตโนมัติผิดพลาดโดยมุ่งเน้นเฉพาะราคาต่อหน่วยแทนที่จะพิจารณาเวลาการทำงานทั้งหมดและตัวชี้วัดการทดแทนแรงงาน พารามิเตอร์ในการตัดสินใจต้องระบุปริมาณพาเลทต่อปี เกณฑ์เป้าหมายของ OEE ที่เพิ่มขึ้น ข้อจำกัดด้านพื้นที่ และความซับซ้อนของการบูรณาการกับเครือข่ายการจัดการวัสดุที่มีอยู่ ข้อผิดพลาดในการจัดซื้อจัดจ้างคือการเลือกอุปกรณ์โดยไม่ตรวจสอบค่าความคลาดเคลื่อนของความเสถียรของโหลดหรือช่วงแรงดันการหนีบก่อนลงนามในสัญญา กองแผ่น MDF ต้องการการกระจายแรงที่แม่นยำเพื่อป้องกันการบิดเบี้ยวของขอบระหว่างการหมุน แผ่นฉนวน EPS ต้องการเกณฑ์การหนีบที่ต่ำกว่าเนื่องจากความหนาแน่นต่ำและความเปราะบางของโครงสร้าง ผู้บริหารต้องกำหนดเงื่อนไขขอบเขตก่อนการประเมินผู้ขาย จุดสำคัญ: ตรวจสอบข้อกำหนดของผู้จำหน่ายเทียบกับขนาดกองสูงสุดของคุณ (ความยาว 1,200–5,000 มม.) และข้อกำหนดปริมาณการทำงานสูงสุดในแต่ละกะ
คำเตือนด้านการจัดซื้อ:การสั่งซื้อเครื่องเปลี่ยนพาเลทโดยไม่ตรวจสอบพิกัดแรงดันของซีลไฮดรอลิกสำหรับการใช้งานต่อเนื่องจะนำไปสู่ความเสียหายก่อนกำหนดและค่าใช้จ่ายในการบำรุงรักษาที่เพิ่มขึ้น ควรขอรายงานการทดสอบแรงดันที่ได้รับการรับรอง ตรวจสอบช่วงเวลาการบำรุงรักษาตามกำหนด และยืนยันเงื่อนไขการรับประกันก่อนสรุปกำหนดการติดตั้งเพื่อลดความเสี่ยงในการดำเนินงาน
ผู้จัดการฝ่ายปฏิบัติการต้องวิเคราะห์ปัญหาคอขวดของกระบวนการทำงานในปัจจุบันเทียบกับขีดความสามารถในการผลิตแบบอัตโนมัติ การจัดสรรพื้นที่กำหนดว่าการกำหนดค่าแบบเคลื่อนที่หรือแบบอยู่กับที่จะผสานรวมเข้ากับสายการผลิตบรรจุภัณฑ์ที่มีอยู่ได้อย่างราบรื่นหรือไม่ ความเข้ากันได้ของแหล่งจ่ายไฟกำหนดการปรับปรุงโครงสร้างพื้นฐานทางไฟฟ้า การควบคุมความเสี่ยงต้องมีการตรวจสอบโปรโตคอลการหยุดฉุกเฉินและการปฏิบัติตามข้อกำหนดของอุปกรณ์ป้องกันไฮดรอลิกภายใต้สภาวะการรับน้ำหนักสูงสุด ความซับซ้อนของการใช้งานจะเพิ่มขึ้นตามข้อกำหนดการซิงโครไนซ์สายพานลำเลียงและการเชื่อมต่อกับระบบการจัดการคลังสินค้า
🏗️ ตัวเลือก A
การเปลี่ยนพาเลทด้วยมือทำให้เกิดต้นทุนแรงงานที่ไม่แน่นอน ความเสี่ยงด้านความปลอดภัยที่สูงขึ้น และผลผลิตที่ไม่สม่ำเสมอ ซึ่งส่งผลโดยตรงต่อประสิทธิภาพโดยรวมของอุปกรณ์ในทุกกะการผลิตวิธีการแบบดั้งเดิมนี้ต้องการพนักงานอย่างต่อเนื่องและทำให้เกิดการหยุดชะงักของกระบวนการทำงานที่ไม่สามารถคาดเดาได้ในช่วงเวลาการผลิตสูงสุด การเปลี่ยนพาเลทแต่ละครั้งต้องใช้เวลาในการจัดการด้วยมือ 3-5 นาทีต่อการถ่ายโอน ภายใต้สภาวะการผลิตแบบสองกะมาตรฐาน การจัดตำแหน่งรถยกจะเพิ่มเวลาอีก 2-4 นาทีให้กับระยะเวลาโดยรวม อัตราความเสียหายของผลิตภัณฑ์สูงถึง 7-10 เปอร์เซ็นต์สำหรับกอง MDF และเกิน 15 เปอร์เซ็นต์สำหรับแผ่น EPS ความหนาแน่นต่ำ ความต้องการแรงงานยังคงที่ที่ 3-4 คนต่อกะโดยไม่คำนึงถึงความผันผวนของปริมาณ อุบัติเหตุด้านความปลอดภัยมักเกี่ยวข้องกับอาการปวดหลัง อันตรายจากการถูกบีบอัด และการบาดเจ็บจากการเคลื่อนไหวซ้ำๆ ความสม่ำเสมอของกระบวนการทำงานลดลงถึง 40 เปอร์เซ็นต์เนื่องจากความเหนื่อยล้าของผู้ปฏิบัติงานและเทคนิคการยกที่แตกต่างกัน
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 ตัวเลือก B
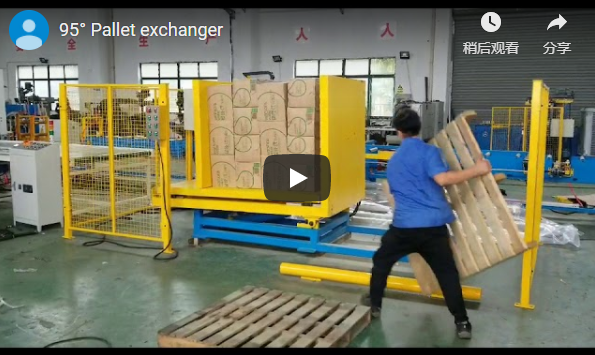
เครื่องเปลี่ยนพาเลทอัตโนมัติช่วยปรับปรุงประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ได้อย่างเห็นได้ชัด โดยการกำหนดมาตรฐานเวลาการทำงาน ลดการสัมผัสกับการยกของด้วยมือ และสอดคล้องกับข้อกำหนดการซิงโครไนซ์ของสายการบรรจุภัณฑ์อย่างต่อเนื่องวิธีการเชิงกลนี้ช่วยลดการยกของด้วยมือ ทำให้เวลาการทำงานคงที่ และสอดคล้องกับข้อกำหนดการซิงโครไนซ์ของสายการบรรจุภัณฑ์อย่างต่อเนื่อง แท่นไฮดรอลิกใช้แรงหนีบ 5 ถึง 25 กิโลนิวตัน ภายใต้สภาวะการตรวจจับความสูงอัตโนมัติ ระบบการหมุนสามารถหมุนได้ 180 องศา โดยมีค่าความคลาดเคลื่อนเชิงมุมบวกหรือลบ 0.5 องศา ภายใต้พารามิเตอร์น้ำหนักบรรทุกที่ได้รับการตรวจสอบแล้ว เวลาการทำงานจะคงที่ระหว่าง 20 ถึง 35 วินาทีต่อการเปลี่ยนหนึ่งครั้ง ภายใต้สภาวะการทำงานหนัก ข้อกำหนดด้านพลังงานสอดคล้องกับมาตรฐานการจ่ายไฟสามเฟสสำหรับอุตสาหกรรม ในขณะที่ข้อจำกัดในการกำหนดค่า PLC ขึ้นอยู่กับคู่มือผู้จำหน่ายที่ได้รับการตรวจสอบแล้วสำหรับสถาปัตยกรรมรุ่นเฉพาะ อินเทอร์เฟซการรวมระบบรองรับการซิงโครไนซ์สายพานลำเลียงและการแลกเปลี่ยนข้อมูลระบบการจัดการคลังสินค้า ภายใต้มาตรฐานโปรโตคอลการสื่อสารที่ได้รับการตรวจสอบแล้ว รุ่นแบบกดด้านข้างแบบเคลื่อนที่ได้ให้ตำแหน่งที่ยืดหยุ่นสำหรับการปรับสายการผลิตชั่วคราว ในขณะที่รุ่นแบบเทอยู่กับที่ให้การติดตั้งถาวรสำหรับการทำงานต่อเนื่องปริมาณมาก
🛡️ ตารางเปรียบเทียบ
ฝ่ายบริหารควรตรวจสอบความถูกต้องของตัวชี้วัดประสิทธิภาพเหล่านี้โดยเทียบกับการตรวจสอบพื้นฐานเฉพาะพื้นที่ เพื่อให้แน่ใจว่าผลผลิตที่คาดการณ์ไว้จะเพิ่มขึ้นในรูปแบบที่วัดผลได้ ทั้งในด้านผลตอบแทนจากการลงทุนและการลดเบี้ยประกันภัยตัวชี้วัดประสิทธิภาพโดยตรงแสดงให้เห็นว่าระบบอัตโนมัติช่วยลดระยะเวลาดำเนินการลงร้อยละ 80 ในขณะเดียวกันก็ลดการพึ่งพาแรงงานเหลือเพียงหัวหน้างานคนเดียวต่อกะในทุกสถานการณ์การปฏิบัติงาน ฝ่ายบริหารต้องตรวจสอบพารามิเตอร์เชิงปริมาณเหล่านี้เทียบกับข้อจำกัดของสถานที่ก่อนที่จะสรุปข้อกำหนดการจัดซื้อจัดจ้าง
| มิติการประเมิน | การเปลี่ยนพาเลทด้วยตนเอง (ตัวเลือก A) | เครื่องเปลี่ยนพาเลทอัตโนมัติ (ตัวเลือก B) |
|---|---|---|
| เวลาวงจร | การแลกเปลี่ยนแต่ละครั้งใช้เวลา 8-12 นาที | การแลกเปลี่ยนแต่ละครั้งใช้เวลา 20-35 วินาที |
| ข้อกำหนดด้านแรงงาน | พนักงาน 3–4 คนต่อกะ | หัวหน้างาน 0.5 คนต่อกะ |
| อัตราความเสียหายของผลิตภัณฑ์ | 7–10% (MDF), 10–15% (EPS) | 1–3% ในทุกประเภทของโหลด |
| การควบคุมแรงดันการหนีบ | การใช้แรงด้วยมือที่ไม่สามารถควบคุมได้ | ปรับ 5–25 กิโลนิวตัน พร้อมระบบตรวจจับความสูง |
| ความแม่นยำของการหมุน | ไม่ระบุ (การปรับตำแหน่งด้วยตนเอง) | ± 0.5 ° ความคลาดเคลื่อนเชิงมุมระหว่างการหมุน 180° |
| ตัวแปรผลกระทบ OEE | เวลาหยุดทำงานสูงเนื่องจากความล่าช้าในการจัดการ | การผสานรวมการลำเลียงที่เสถียรเข้ากับสายพานลำเลียง |
ค่าใช้จ่ายในการบูรณาการเป็นตัวกำหนดผลกำไรในระยะยาวสำหรับการกำหนดค่าแบบอัตโนมัติ โดยทั่วไปแล้ว ค่าความคลาดเคลื่อนในการจัดแนวสายพานลำเลียงต้องมีความแม่นยำบวกหรือลบสองมิลลิเมตรเพื่อป้องกันการป้อนผิดพลาด แผงไฟฟ้าต้องเป็นไปตามรหัสความปลอดภัยทางอุตสาหกรรมระดับภูมิภาคภายใต้รอบการทำงานต่อเนื่อง ช่วงเวลาการบำรุงรักษาขึ้นอยู่กับช่วงอุณหภูมิการทำงานและระดับฝุ่นในอากาศ ฝ่ายบริหารควรสร้างกรอบการคำนวณ ROI ที่เป็นมาตรฐานซึ่งติดตามการปรับปรุง OEE ค่าใช้จ่ายในการกำจัดของเสียที่ลดลง และเบี้ยประกันภัยการชดเชยแรงงานที่ลดลงในช่วงระยะเวลาการใช้งานห้าปี ตรวจสอบให้แน่ใจว่าเงื่อนไขการรับประกันของซัพพลายเออร์ครอบคลุมการเสื่อมสภาพของซีลไฮดรอลิกและตารางการหล่อลื่นเกียร์ก่อนการใช้งาน
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ คำแนะนำในการเลือก
การตรวจสอบความถูกต้องของการจัดซื้อจัดจ้างจำเป็นต้องมีการประสานงานข้ามสายงานระหว่างทีมปฏิบัติการ การเงิน และความปลอดภัย เพื่อตรวจสอบว่าข้อกำหนดของอุปกรณ์ตรงกับความต้องการปริมาณงานจริงและเป้าหมายการขยายขนาดในระยะยาวผู้จัดการโรงงานต้องจับคู่กำลังการผลิตของอุปกรณ์กับปริมาณพาเลทต่อปี พร้อมทั้งตรวจสอบพื้นที่ว่างและแหล่งจ่ายไฟให้เหมาะสมก่อนที่จะสรุปสัญญากับผู้ขาย การตัดสินใจจัดซื้อจัดจ้างต้องสอดคล้องอย่างเคร่งครัดกับโครงสร้างพื้นฐานการจัดการวัสดุที่มีอยู่และเป้าหมายการขยายขนาดการดำเนินงานในระยะยาว ปริมาณการแลกเปลี่ยนต่อปีที่เกินสองหมื่นพาเลทจะคุ้มค่ากับการลงทุนในระบบอัตโนมัติผ่านการทดแทนแรงงานโดยตรงและการลดการเรียกร้องค่าเสียหาย การดำเนินงานที่ต้องการแท่นฐานที่ผ่านการอบความร้อนหรือถูกสุขอนามัยจะได้รับประโยชน์จากอุปกรณ์ยึดแบบเปลี่ยนเร็วที่รักษาความสอดคล้องโดยไม่ต้องปรับแต่งด้วยตนเอง ข้อจำกัดด้านพื้นที่ทำให้การกำหนดค่าแบบเคลื่อนที่ขนาดกะทัดรัดเหมาะสมกว่า ในขณะที่สายการติดตั้งถาวรต้องติดตั้งแบบอยู่กับที่ด้วยการยึดคอนกรีตเสริมเหล็ก ดำเนินการทดลองเพื่อตรวจสอบความตึงของฟิล์มและความคลาดเคลื่อนของการจัดตำแหน่งพาเลทก่อนการใช้งานเต็มรูปแบบ ฝ่ายบริหารควรคำนวณต้นทุนรวมในการเป็นเจ้าของโดยใช้ผลกำไร OEE ที่คาดการณ์ไว้ เบี้ยประกันภัยที่ลดลงจากอัตราการบาดเจ็บที่ลดลง และค่าใช้จ่ายในการกำจัดของเสียที่ลดลง การอนุมัติจากหน่วยงานต่างๆ ช่วยให้มั่นใจได้ว่าการคาดการณ์ทางการเงินสอดคล้องกับความเป็นจริงในการดำเนินงาน ป้องกันการขยายขอบเขตงานโดยไม่จำเป็นในระหว่างขั้นตอนการดำเนินการ
รายการตรวจสอบการตัดสินใจซื้อ
-
ตรวจสอบให้แน่ใจว่าขนาดกองสูงสุดตรงกับข้อกำหนดขนาดของแพลตฟอร์มภายในขอบเขตความคลาดเคลื่อนในการผลิต
-
ตรวจสอบความเข้ากันได้ของแหล่งจ่ายไฟกับโครงสร้างพื้นฐานของโรงงานที่มีอยู่ และขีดจำกัดของความผิดเพี้ยนฮาร์มอนิก
-
ตรวจสอบช่วงแรงดันการหนีบเทียบกับเกณฑ์ความเปราะบางของผลิตภัณฑ์ภายใต้สภาวะรับน้ำหนักสูงสุด
-
ตรวจสอบโปรโตคอลการรวม PLC สำหรับการเชื่อมต่อกับ WMS และมาตรฐานการซิงโครไนซ์สายพานลำเลียง
-
ตรวจสอบเอกสารการปฏิบัติตามข้อกำหนดด้านความปลอดภัยเกี่ยวกับอุปกรณ์ป้องกันไฮดรอลิกและเวลาตอบสนองการหยุดฉุกเฉิน
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามข้อกำหนด : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ CE โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ
คำถามที่พบบ่อย
ถาม: เอกสารใดบ้างจากผู้ขายที่ต้องตรวจสอบก่อนสรุปสัญญาจัดซื้อระบบอัตโนมัติ?ตอบ: ทีมจัดซื้อควรขอรายงานความเสถียรของโหลดที่ได้รับการรับรอง ใบรับรองการทดสอบแรงดันไฮดรอลิก และตารางการบำรุงรักษาโดยละเอียดที่สอดคล้องกับสภาพแวดล้อมของโรงงานของคุณ ตรวจสอบให้แน่ใจว่าเงื่อนไขการรับประกันครอบคลุมถึงการเสื่อมสภาพของซีล ระยะเวลาการหล่อลื่นเกียร์ และการอัปเดตเฟิร์มแวร์ PLC อย่างชัดเจน เพื่อป้องกันค่าใช้จ่ายด้านเงินทุนที่ไม่คาดคิดในช่วงสามปีแรกของการใช้งาน ตรวจสอบเอกสารเหล่านี้กับผลการตรวจสอบความปลอดภัยภายในก่อนอนุมัติใบสั่งซื้อ
ถาม: ฝ่ายบริหารควรวางโครงสร้างกรอบการตรวจสอบผลตอบแทนจากการลงทุน (ROI) สำหรับระบบอัตโนมัติในการจัดการพาเลทอย่างไร?ตอบ: ผู้นำด้านการเงินและการดำเนินงานต้องกำหนดเกณฑ์พื้นฐานเกี่ยวกับชั่วโมงการทำงาน อัตราความเสียหายของผลิตภัณฑ์ และการสูญเสีย OEE ในปัจจุบันก่อนการติดตั้ง การติดตามหลังการใช้งานควรเปรียบเทียบเวลาการทำงานจริงกับปริมาณงานที่คาดว่าจะเพิ่มขึ้น ในขณะที่ผู้รับประกันภัยสามารถปรับเบี้ยประกันภัยตามการลดลงของการเรียกร้องค่าสินไหมทดแทนจากอุบัติเหตุในที่ทำงานและปริมาณของเสียจากวัสดุที่ได้รับการยืนยันแล้ว กำหนดเป้าหมายการทบทวนรายไตรมาสเพื่อปรับช่วงเวลาการบำรุงรักษาและปรับเทียบการคาดการณ์ทางการเงินใหม่เมื่อปริมาณการผลิตเพิ่มขึ้น