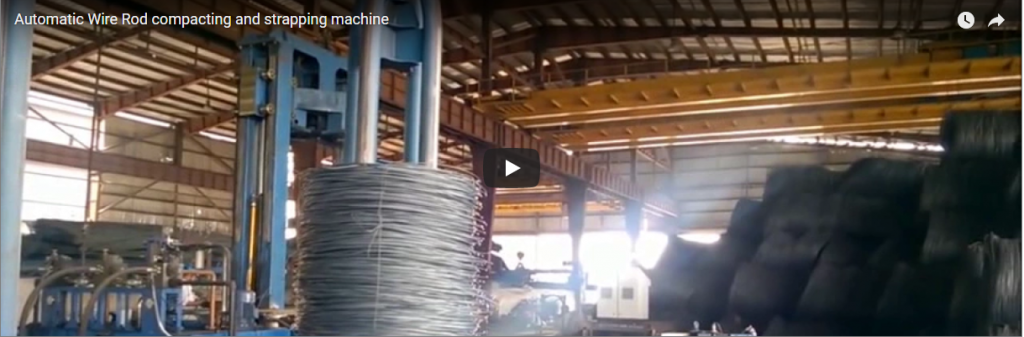
บทสรุปสำหรับผู้บริหารคลิปนี้แสดงให้เห็นสายการผลิตรัดขดลวดในโรงงานผลิตลวดขนาดใหญ่ของเรา มีสายการผลิตหลายสายวิ่งเคียงข้างกัน โดยขดลวดจะเคลื่อนที่ไปตามสายพานลำเลียงลูกกลิ้งสีเหลือง ผ่านสถานีรัดที่ทำการรัดขดลวด จากนั้นจึงเคลื่อนไปยังปลายสายการผลิต เนื่องจากมีเครื่องดึงลวดจำนวนมาก สายการผลิตรัดแต่ละสายจึงให้บริการกลุ่มของเครื่องดึงลวดหลายเครื่อง
สารบัญ
- สิ่งที่คลิปแสดงให้เห็น
- ทำไมถึงมีเส้นสั้นๆ มากมาย
- มีกี่บรรทัด
- สิ่งที่เรากำหนดต่อต้น
- รายการตรวจสอบการคัดเลือก
- ความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงให้เห็น
| ขั้นตอน | คุณเห็นอะไร |
|---|---|
| ห้องโถง | มีสายการผลิตขดลวดจำนวนมากวางเรียงกันในโรงงานผลิตลวดขนาดใหญ่ |
| การนำพา | ขดลวดเคลื่อนที่บนสายพานลำเลียงลูกกลิ้งสีเหลือง |
| ที่รัด | สถานีรัดสายจะรัดขดลวดแต่ละขดด้วยสายรัด |
| โอเปอร์เตอร์-ผู้ประกอบการ | พนักงานเคลื่อนย้ายระหว่างสายการผลิต |
| ให้อาหารออก | ขดลวดที่รัดไว้จะไปถึงปลายสาย |
ทำไมถึงมีเส้นสั้นๆ มากมาย
- เส้นทางสั้นๆ แต่ละสายการผลิตจะตั้งอยู่ใกล้กับเครื่องวาดภาพของตนเอง
- ไม่มีจุดคอขวดจุดเดียว การหยุดสายการผลิตเพียงสายเดียวไม่ได้ทำให้โรงงานหยุดทำงาน
- การออกแบบร่วมกัน สายการผลิตทั้งหมดใช้ชิ้นส่วนอะไหล่ร่วมกัน
- การเติบโตทีละขั้นตอน เพิ่มเส้นไปเรื่อยๆ เหมือนกับการเพิ่มเครื่องวาดภาพ
มีกี่บรรทัด
ตัวอย่างการคำนวณ (เพื่อประกอบการอธิบาย)
| รายการ | ความคุ้มค่า |
|---|---|
| ผลผลิตของโรงงาน (ตัวอย่าง) | 600 คอยล์ต่อชั่วโมง |
| เส้นรัดหนึ่งเส้น (ตัวอย่าง) | 80 คอยล์ต่อชั่วโมง |
| จำนวนบรรทัดที่ต้องการ 600 ÷ 80 | 7.5 ดังนั้น 8 บรรทัด |
| จำนวนขดลวดต่อสายที่ 8 สาย คือ 600 ÷ 8 | 75 คอยล์ต่อชั่วโมง |
| น้ำหนักของขดลวด (ภาพประกอบ) | 1,000 |
| ตันต่อสายการผลิต 75 × 1,000 กก. | 75 ตันต่อชั่วโมง |
สิ่งที่เรากำหนดต่อต้น
| การตั้งค่า | ขึ้นอยู่กับ |
|---|---|
| สายรัดต่อขดลวด | น้ำหนักและการขนส่งของขดลวด |
| Strap | PET หรือเหล็ก |
| สายพานลำเลียง | ขนาดและรูปแบบของขดลวด |
| จำนวนบรรทัด | ผลผลิตจากโรงงาน |
รายการตรวจสอบการคัดเลือก
- ขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความสูง และน้ำหนักของขดลวด
- สายรัดต่อขดลวด
- ผลผลิตของโรงงาน
- เครื่องวาดภาพต่อสายการผลิต
- ผังพื้น.
- สายรัดทำจากพลาสติก PET หรือเหล็กกล้า
ความปลอดภัย
- ควรอยู่ห่างจากหัวสายรัดขณะที่มันเคลื่อนไหว
- ห้ามเข้าใกล้สายพานลำเลียงแบบลูกกลิ้ง
- ล็อกสายก่อนที่จะแก้ไขปัญหาสายติดขัด
- สำหรับตลาด CE เครื่องจักรได้รับการออกแบบตามมาตรฐาน ISO 12100 และ EN 415-10
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมถึงใช้หลายสายแทนที่จะใช้สายเดียว? ตอบ: เพราะเส้นทางสั้น ไม่มีจุดคอขวด และสายจะขยายไปพร้อมกับต้นไม้
ถาม: โรงงานต้องการสายการผลิตกี่สาย? ตอบ: ผลผลิตของโรงงานหารด้วยอัตราการผลิตต่อสายการผลิต ในตัวอย่างที่แสดงคือ 8 สายการผลิต
ถาม: ใช้สายรัดแบบใด? ตอบ: PET หรือเหล็ก เลือกใช้ตามน้ำหนักของม้วนและลักษณะการขนส่ง
ถาม: สามารถเพิ่มเส้นในภายหลังได้หรือไม่? ตอบ: ได้ เมื่อมีการเพิ่มเครื่องจักรวาดภาพเข้ามา
ถาม: สายการผลิตต่างๆ ใช้ชิ้นส่วนร่วมกันหรือไม่? ตอบ: ใช่ สายการผลิตทั้งหมดใช้การออกแบบและอะไหล่แบบเดียวกัน
ถาม: มาตรฐานใดบ้างที่ใช้บังคับ? ตอบ: สำหรับตลาด CE จะใช้มาตรฐาน ISO 12100 และ EN 415-10
ขั้นตอนต่อไป
เราจับคู่สายการผลิตสายรัดลวดในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยคำนึงถึงขนาดของขดลวด ผลผลิตของโรงงาน และการจัดวางผังโรงงาน เพื่อ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมง โดยใช้ข้อมูลเครื่องจักรและผังโครงสร้าง
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงยืนยันผังโรงงาน
การอ่านที่เกี่ยวข้อง
- สายการผลิตห่อ ม้วน และเรียงซ้อนขดลวดเหล็ก
- เครื่องผูกลวดเหล็กเส้นและลวดมัดเหล็ก
- เครื่องพันขดลวดแบบเต็มรูปแบบสำหรับขดลวดขนาดเล็ก
- เครื่องบรรจุม้วน
แหล่งที่มา
- เนื้อหาจากเครื่องจักร: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- คลิป: วิดีโอบน YouTube
- จำนวนบรรทัด: ตัวอย่างที่เราได้แสดงไว้เพื่อเป็นข้อมูลประกอบ
- ขอบเขตมาตรฐาน: ISO 12100:2010; EN 415-10: 2014
- ระยะเวลาในการยื่นข้อเสนอ: CTA บ้านได้รับการอนุมัติแล้ว (ต้องยื่นข้อเสนอภายใน 48 ชั่วโมง)
แก้ไขล่าสุด: 10 กันยายน 2026