บทสรุปผู้บริหาร
เครื่องห่อขดลวดทองแดงแบบวงโคจร FPC-200 ของเรายึดขดลวดตั้งตรงบนลูกกลิ้งรองรับแบบมอเตอร์ขับเคลื่อน โดยป้อนเทปคอมโพสิตแบบทอ กระดาษกันสนิมแบบย่น หรือฟิล์มยืดโดยตรงผ่านรูขดลวด ออกแบบมาสำหรับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก (OD) 600–1,200 มม.เส้นผ่านศูนย์กลางภายใน (ID) 300–800 มม.และน้ำหนักบรรทุกตั้งแต่5 ถึง 500 กก . ระบบนี้ให้เวลาการทำงานอัตโนมัติ23–50 วินาทีต่อขดลวด การคำนวณขนาดเครื่องและการซิงโครไนซ์การขับเคลื่อนจะคำนวณโดยตรงจาก OD, ID, ความกว้างหน้าตัด และเอาต์พุตการเลื่อนเป้าหมายของขดลวดของคุณ
สารบัญ
- วิธีการทำงานของเครื่องพันขดลวด
- ขดลวดพอดีไหม?
- การทับซ้อนที่ OD
- จำนวนคอยล์ต่อกะ
- เครื่องจักรแนวตั้งหรือแนวนอน
- วัสดุและการควบคุม
- สาธารณูปโภคและความปลอดภัย
- รายการตรวจสอบการคัดเลือก
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
วิธีการทำงานของเครื่องพันขดลวด
ขดลวดตั้งตรงอยู่บนลูกกลิ้งขับเคลื่อนที่แข็งแรง ในขณะที่วงแหวนหมุนวนเคลื่อนที่ผ่านรูตรงกลาง ลูกกลิ้งรองรับโพลียูรีเทน (PU) ที่ขับเคลื่อนด้วยมอเตอร์จะหมุนขดลวดทองแดงไปตามแนวเส้นรอบวงด้วยความเร็วเชิงเส้นที่ควบคุมได้ 2–4 เมตร/นาที วงแหวนหมุนวนจะหมุนไปตามรางภายในพร้อมกับการเคลื่อนที่นี้ โดยจ่ายวัสดุห่อหุ้มในรูปแบบเกลียวซ้อนทับกันรอบหน้าตัดของขดลวด
   [ Rotating Orbital Ring ]
         │          ▲
         ▼          │
    ┌────────┐  ┌────────┐  <-- Wrapping Shuttle feeds material
    │  Coil  │  │  Coil  │      through coil center bore (Eye)
    │  Wall  │  │  Wall  │
    └───┬────┘  └───┬────┘
        │           │
    [ Motorized PU Support Rollers ] (2–4 m/min)
เพื่อป้องกันการสึกหรอ การแข็งตัวของวัสดุ หรือรอยบุบของขดลวดทองแดงสำหรับระบบทำความเย็นตามมาตรฐาน ASTM B280 / EN 12735-1 ที่มีความละเอียดอ่อน พื้นผิวสัมผัสทั้งหมดของผลิตภัณฑ์จึงได้รับการปกป้อง วงแหวนขับหลักหล่อขึ้นจากโพลียูรีเทนที่มีความแข็งแรงสูงและทนต่อการสึกหรอ และลูกกลิ้งรองรับทำจากยางไนไตรล์ความแข็ง 85 Shore A ที่ผ่านกระบวนการวัลคาไนซ์
โครงสร้างรองรับแนวตั้งสามารถปรับความสูงได้ด้วยมือหมุนหรือด้วยแม่แรงสกรูอัตโนมัติ เพื่อจัดแนวศูนย์กลางของขดลวดที่มีเส้นผ่านศูนย์กลางต่างกันให้ตรงกับเส้นศูนย์กลางของวงแหวนอย่างแม่นยำ ในระหว่างการทำงาน เครื่องจักรสามารถห่อหุ้มด้วยวัสดุป้องกันด้านใน (เช่น เทปผ้าทอ HDPE สีน้ำเงินหรือกระดาษ VCI) ตามด้วยฟิล์มยืดป้องกันชั้นนอกในรอบการทำงานอัตโนมัติอย่างต่อเนื่อง
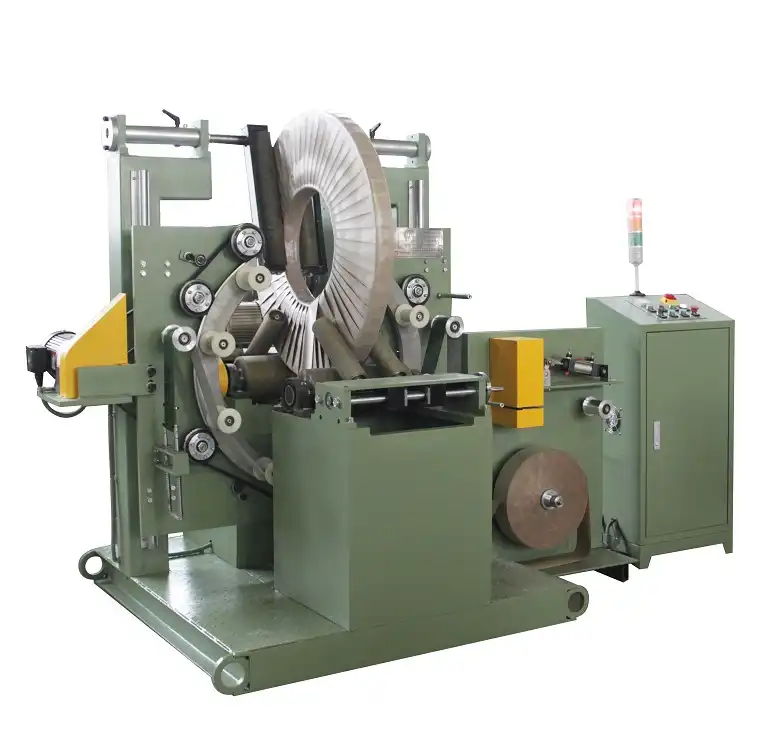
เครื่องพันขดลวดทองแดง FPC-200รุ่นวงโคจรแนวตั้ง พร้อมตัวนำวงแหวน PU ปรับสมดุลแบบไดนามิก และลูกกลิ้งขับเคลื่อนบุด้วยยางวัลคาไนซ์
ขดลวดพอดีไหม?
การติดตั้งขดลวดทองแดงภายในตัวห่อแบบวงโคจรจำเป็นต้องตรวจสอบทั้งระยะห่างของวงแหวนภายนอกและช่องผ่านของขดลวด ตัวจ่ายวัสดุเคลื่อนที่ผ่านช่องด้านใน ดังนั้นเส้นผ่านศูนย์กลางภายในของขดลวดต้องมีขนาดพอดีกับตัวจ่ายวัสดุ ในขณะที่ความหนาของผนังในแนวรัศมีต้องมีระยะห่างจากความลึกของคอวงแหวน
Radial Wall Thickness:  H_r = (OD - ID) / 2
Cross-Section Diagonal: D_cross = √(W² + H_r²)| พารามิเตอร์ทางเทคนิค | ข้อกำหนดทางวิศวกรรม FPC-200 |
|---|---|
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | 600 – 1,200 มม |
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | 300 – 800 มม |
| เส้นผ่านศูนย์กลางภายนอกลบเส้นผ่านศูนย์กลางภายใน (ระยะห่างจากผนัง) | ≤ 800 มม. (รัศมีผนังสูงสุด H_r: 400 มม.) |
| ความกว้างหน้าขดลวด (W) | 10 – 200 มม |
| ความจุน้ำหนักคอยล์ | 5–500 กก |
| ความเร็วรอบของลูกกลิ้ง | 2–4 เมตร/นาที (ช่วงความเร็วแปรผันมาตรฐาน) |
| เวลาการห่อหุ้ม | 23–50 วินาทีต่อขดลวด (ขึ้นอยู่กับรูปทรงเรขาคณิต) |
| ความเร็วรอบของวงแหวน | 10–100 รอบ/นาที (ควบคุมด้วย VFD) |
ตัวอย่างการตรวจสอบขนาด:
- ทรงมาตรฐาน: ขดลวดทองแดงทรงแบนที่มีเส้นผ่านศูนย์กลางภายนอก 900 มม. เส้นผ่านศูนย์กลางภายใน 500 มม. และความกว้าง 150 มม. สามารถใส่เข้าไปได้โดยมีพื้นที่ว่างเหลือเฟือ ความหนาของผนังในแนวรัศมีคือ (900 มม. – 500 มม.) / 2 = 200 มม. (ต่ำกว่าเพดานรัศมี 400 มม. มาก) และเส้นผ่านศูนย์กลางภายใน 500 มม. ก็สามารถผ่านซองบรรจุขนาด 220 มม. ของเราได้อย่างสบายๆ
- รูปทรงที่ไม่ตรงตามข้อกำหนด: ขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก 1,200 มม. และเส้นผ่านศูนย์กลางภายใน 300 มม. จะทำให้ได้ค่า OD ลบ ID เท่ากับ 900 มม. (ค่า H_r ของผนังตามแนวรัศมี = 450 มม.) ซึ่งเกินขีดจำกัดของเฟรมที่ 400 มม. และจะทำให้ขอบด้านนอกของขดลวดชนกับตัวถังขับวงแหวนวงโคจร
การทับซ้อนที่ OD
การซ้อนทับของการห่อหุ้มจะต้องได้รับการปรับเทียบที่เส้นผ่านศูนย์กลางภายนอก (OD) ซึ่งเป็นบริเวณที่ความเร็วของพื้นผิวตามแนวเส้นรอบวงสูงสุดและการกระจายตัวของเทปกว้างที่สุด เนื่องจากความเร็วในการเคลื่อนที่เชิงเส้นคงที่ตลอดหน้าตัด เปอร์เซ็นต์การซ้อนทับภายในรู (ID) จึงหนาแน่นกว่าที่ขอบด้านนอกโดยธรรมชาติ ทำให้มีการป้องกันมุมที่แข็งแรงยิ่งขึ้น
Advance per Ring Revolution: S = W_film × (1 - Overlap%)
Wraps per Rotation:          N_wraps = (π × OD) / S
Wrap Time:                   t_wrap = (π × OD) / V_roller
Required Ring Speed:         ω_ring = N_wraps / (t_wrap / 60)
สำหรับขดลวดมาตรฐานขนาดเส้นผ่านศูนย์กลางภายนอก 900 มม. โดยใช้วัสดุที่มีความกว้าง 100 มม. และมีการซ้อนทับกันที่เส้นผ่านศูนย์กลางภายนอก 50% :
- เส้นรอบวงเส้นผ่านศูนย์กลางภายนอก: π × 900 มม. = 2,827 มม.
- ความก้าวหน้าต่อการหมุนวงแหวนหนึ่งรอบ: 100 มม. × (1 – 0.50) = 50 มม.
- จำนวนรอบที่ต้องพันต่อขดลวด: 2,827 มม. ÷ 50 มม. ≈ 57 รอบการหมุนของวงแหวน
การซิงโครไนซ์ระหว่างลูกกลิ้งขับขดลวดและวงแหวนวงโคจรหมุนนั้นได้รับการรักษาไว้โดยตัวขับความถี่แปรผัน (VFD) สองตัวที่ควบคุมผ่าน PLC:
| โหมดการทำงาน | ความเร็วเชิงเส้นของลูกกลิ้ง | เวลาการหมุนของคอยล์เดี่ยว | ความเร็วของวงแหวนสำหรับการพัน 57 ครั้ง | ระยะทับซ้อนที่มีประสิทธิภาพที่เส้นผ่านศูนย์กลางภายใน (500 มม.) |
|---|---|---|---|---|
| คู่มือ / การตั้งค่า (Jog) | 2.0 ม. / นาที | 85 s | 40 R / นาที | 72% |
| อัตโนมัติ (มาตรฐาน) | 4.0 ม. / นาที | 42 s | 81 R / นาที | 72% |
| กำลังไฟสูง (พิกัดสูงสุด) | 5.0 ม. / นาที | 34 s | 101 R / นาที | 72% |
เมื่อ PLC ควบคุมทั้งสองระบบด้วยกำลังขับสูงสุด จะได้เวลาในการห่อหุ้มที่ 34 วินาที สำหรับขดลวดทองแดงผนังบางที่ไวต่อการเสียรูปเนื่องจากแรงดึง ความเร็วของลูกกลิ้งจะถูกควบคุมให้คงที่ที่ 3.0–3.5 เมตร/นาที โดยตั้งค่าแรงดึงของฟิล์มไว้ระหว่าง 15 ถึง 35 นิวตัน เพื่อรับประกันการห่อหุ้มที่แน่นหนาโดยไม่เกิดการคอคอดหรือการบิดงอของขอบขดลวด
จำนวนคอยล์ต่อกะ
ประสิทธิภาพการผลิตต่อกะขึ้นอยู่กับเวลาที่ใช้ในการห่อสินค้าด้วยระบบอัตโนมัติและเวลาในการจัดการวัสดุ (การโหลด การจัดตำแหน่งห่วง การแกะสายรัด การขนถ่าย) รวมกัน
อัตราการผลิตโดยประมาณ อ้างอิงจากรอบการขนถ่ายโดยใช้เครนช่วย 30 วินาที:
| เมตริกการดำเนินงาน | รอบการห่อ 42 วินาที (VFD ช่วงกลาง) | รอบการห่อ 34 วินาที (VFD ช่วงความเร็วสูง) |
|---|---|---|
| เวลาห่อของบริสุทธิ์ | 42 s | 34 s |
| ค่าเผื่อการขนถ่าย (ขึ้น/ลง) | 30 s | 30 s |
| รอบการทำงานของเครื่องจักรทั้งหมด | 72 s | 64 s |
| ผลผลิตที่ความพร้อมใช้งาน 100% | 50 คอยล์/ชั่วโมง | 56 คอยล์/ชั่วโมง |
| ผลผลิตรวม (กะทำงาน 8 ชั่วโมง) | 400 คอยส์ | 448 คอยส์ |
| ผลผลิตสุทธิ (ปัจจัย OEE 85%) | 340 คอยส์ | 380 คอยส์ |
หมายเหตุ: เวลาเผื่อ 30 วินาทีนี้คำนึงถึงการวางตำแหน่งรอกด้วยมือสำหรับขดลวดที่มีน้ำหนักไม่เกิน 80 กิโลกรัม สำหรับขดลวดทองแดงที่มีน้ำหนักใกล้เคียง 500 กิโลกรัม การใช้เครนเหนือศีรษะหรือแขนยกไฮดรอลิกอัตโนมัติจะทำให้รอบการเคลื่อนย้ายยาวนานขึ้นเป็น 45-60 วินาที ผลผลิตสุทธิของกะการทำงานนี้รวมถึงการเปลี่ยนม้วนมาตรฐาน (ฟิล์มยืด / กระดาษเครป) และเวลาพักของพนักงานตามกำหนด
เครื่องจักรแนวตั้งหรือแนวนอน
ขึ้นอยู่กับแบบร่างต้นทางและโลจิสติกส์การจัดเรียงบนพาเลทปลายทาง ขดลวดทองแดงจะถูกห่อในแนวตั้ง (แนวตั้ง) หรือในแนวนอน (แนวนอน / มองจากด้านบน)
| พารามิเตอร์ทางวิศวกรรม | FPC-200 (วงโคจรแนวตั้ง) | FPH-300W (ขดลวดแนวนอน) |
|---|---|---|
| ทิศทางของคอยล์ | แนวตั้ง (สายตาอยู่ในแนวราบ) | แนวนอน (ระดับสายตาตั้งตรง / ระดับสายตาจรดท้องฟ้า) |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | 600 – 1,200 มม | 600 – 1,200 มม |
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | 300 – 800 มม | 500 – 800 มม |
| OD ลบด้วยขีดจำกัด ID | ≤ 800 มม | ≤ 500 มม |
| ความกว้างหน้าขดลวด | 10 – 200 มม | 10 – 300 มม |
| ความจุน้ำหนักบรรทุก | 5–500 กก | 50–300 กก |
| เวลาห่อรอบ | 23–50 วิ | 25–45 วิ |
| ความเร็วในการหมุนของแหวน | 10–100 รอบ/นาที | 20–110 รอบ/นาที |
| บูรณาการสายพานลำเลียง | การถ่ายโอนแบบม้วนร่องตัววี | สายพานลำเลียงแบบลูกกลิ้ง/แผ่น PU แบน |
เครื่องม้วนลวดแบบแนวตั้ง FPC-200 เหมาะสำหรับขดลวดแพนเค้กเดี่ยวและขดลวดที่ส่งต่อโดยตรงจากเครื่องม้วนแบบตั้งตรง ส่วนเครื่องม้วนลวดแบบแนวนอนนั้นเหมาะสำหรับขดลวดแพนเค้กหลายชั้นหรือขดลวดแบบม้วนเรียบ (LWC) ที่เคลื่อนที่ไปตามสายพานลำเลียงลูกกลิ้งโดยไม่พลิกคว่ำ
วัสดุและการควบคุม
เครื่อง FPC-200 มีระบบจ่ายวัสดุแบบแผ่นแรงเสียดทานเชิงกล พร้อมระบบเบรกเชิงกลแบบไดนามิก เพื่อป้องกันวัสดุไหลล้นในระหว่างการลดความเร็วของวงแหวนอย่างรวดเร็ว
| ชุดย่อยระบบ | ข้อกำหนดทางอุตสาหกรรม |
|---|---|
| สื่อบรรจุภัณฑ์ที่เหมาะสม | ฟิล์มยืด LLDPE (15–35 µm), แถบผ้าทอ HDPE, กระดาษกันสนิม VCI |
| ขนาดม้วนวัสดุ | เส้นผ่านศูนย์กลางแกนกลาง: 50 มม. หรือ 76 มม.; เส้นผ่านศูนย์กลางภายนอกของม้วน: 150–450 มม.; ความกว้างของม้วน: 90–120 มม. |
| การกำหนดค่าบรรจุภัณฑ์ | การห่อด้วยวัสดุชนิดเดียว หรือการห่อแบบผสมผสานสองชั้นที่ประสานกัน (เช่น VCI + ฟิล์ม) |
| การตัดและหนีบฟิล์ม | ระบบตัดและจับยึดด้วยกรรไกรลมแบบอัตโนมัติ (สามารถตัดด้วยมือได้) |
| ระบบควบคุมอัตโนมัติ | สถาปัตยกรรม PLC Siemens S7-1200 หรือ Delta |
| อินเทอร์เฟซ HMI | หน้าจอสัมผัสสีขนาด 7 นิ้ว สำหรับงานอุตสาหกรรม (หน่วยเป็นภาษาอังกฤษ/เมตริก, สองภาษา) |
| การวินิจฉัยและสัญญาณเตือน | การรายงานข้อผิดพลาดหน้าจอแบบเรียลไทม์: วัสดุขาด, วงแหวนรับน้ำหนักเกิน, ประตูล็อก |
ไฟ LED สามสีบนหอคอยแสดงสถานะการทำงาน (สีเขียว: ทำงานอัตโนมัติ; สีเหลือง: สแตนด์บาย / วัสดุหมดม้วน; สีแดง: หยุดฉุกเฉิน / ข้อผิดพลาดด้านความปลอดภัย)
สาธารณูปโภคและความปลอดภัย
เครื่องจักรนี้ได้รับการออกแบบทางวิศวกรรมเพื่อให้เป็นไปตามข้อกำหนดด้านความปลอดภัยในสถานที่ทำงานทั่วโลกและมาตรฐานการบูรณาการโรงงานอุตสาหกรรม:
| ยูทิลิตี้ / มาตรฐาน | ข้อกำหนดในการดำเนินงาน |
|---|---|
| พลังงานไฟฟ้า | ไฟฟ้ากระแสสลับ 380 โวลต์ 3 เฟส 50/60 เฮิรตซ์ (สามารถเลือกใช้แรงดันไฟฟ้า 220 โวลต์ / 440 โวลต์ / 480 โวลต์ ได้) |
| โหลดที่เชื่อมต่อทั้งหมด | 2.2 กิโลวัตต์ ถึง 4.5 กิโลวัตต์ ขึ้นอยู่กับตัวเลือกต่างๆ |
| อุปทานนิวเมติก | อากาศแห้งที่ผ่านการกรองแล้ว 0.5–0.7 MPa (5.0–7.0 บาร์) (ISO 8573-1 ระดับ 4) |
| ปริมาณลม | ประมาณ 120 NL/นาที ในระหว่างรอบการตัดอัตโนมัติ |
| ข้อกำหนดด้านความปลอดภัย (CE) | คำสั่งเครื่องจักร 2006/42/EC; ตามมาตรฐาน ISO 12100:2010; EN 415-10:2014 |
| ความปลอดภัยด้านไฟฟ้า | มาตรฐาน EN 60204-1; โครงสร้างปุ่มหยุดฉุกเฉินประเภท 3; ตู้ควบคุมระดับการป้องกัน IP54 |
อุปกรณ์ความปลอดภัยประกอบด้วยแผงกั้นตาข่ายนิรภัยแบบเชื่อมต่อกันรอบด้าน ปุ่มหยุดฉุกเฉินแบบสองช่องสัญญาณ และม่านแสงแบบวงจรคู่ที่ป้องกันบริเวณป้อนเข้าและป้อนออกของขดลวด
รายการตรวจสอบการคัดเลือก
ระบุพารามิเตอร์การผลิตต่อไปนี้เพื่อกำหนดขนาดของตัวห่อหุ้มวงโคจรของคุณ:
- ขนาดคอยล์: ขนาดเส้นผ่านศูนย์กลางภายนอก (OD), ขนาดเส้นผ่านศูนย์กลางภายใน (ID) และความกว้าง (มม.) ต่ำสุดและสูงสุดที่แน่นอน
- ข้อมูลน้ำหนักของคอยล์: มวลต่ำสุดและสูงสุด (กิโลกรัม)
- ทองแดงชนิด/ความแข็ง: เหล็กอ่อนอบอ่อน (ACR), เหล็กกึ่งแข็ง หรือเหล็กดึงแข็ง
- การนำเสนอขดลวด: ตาตั้งตรงหรือตาราบแนวนอน
- วัสดุบรรจุภัณฑ์: ฟิล์มยืดอย่างเดียว, กระดาษ VCI อย่างเดียว หรือวัสดุผสมสองชั้น
- เป้าหมายปริมาณงาน: จำนวนขดลวดที่ต้องการต่อชั่วโมง หรือต่อกะทำงาน 8 ชั่วโมง
- กลไกการโหลด: รอกเหนือศีรษะ, เครนแขนหมุน, ตะขอรูปตัว C หรือสายพานลำเลียงแบบใช้พลังงาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ขนาดขดลวดสูงสุดที่เครื่อง FPC-200 มาตรฐานรองรับได้เท่าไหร่?ตอบ: เครื่อง FPC-200 มาตรฐานรองรับเส้นผ่านศูนย์กลางภายนอกตั้งแต่ 600 มม. ถึง 1,200 มม. เส้นผ่านศูนย์กลางภายในตั้งแต่ 300 มม. ถึง 800 มม. ความกว้างของขดลวดตั้งแต่ 10 มม. ถึง 200 มม. และน้ำหนักรวมสูงสุด 500 กก. ค่ารัศมีของผนัง (เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน) / 2 ต้องไม่เกิน 400 มม.
ถาม: โดยทั่วไปแล้วเวลาในการพันขดลวดทองแดงแต่ละขดใช้เวลาเท่าไร?ตอบ: เวลาในการพันขดลวดโดยทั่วไปจะอยู่ระหว่าง 23 วินาทีถึง 50 วินาที ขึ้นอยู่กับเส้นผ่านศูนย์กลางภายนอกของขดลวด การซ้อนทับของฟิล์มที่เลือก (โดยทั่วไปคือ 50%) และการตั้งค่าความเร็ว VFD ที่ตั้งโปรแกรมไว้
ถาม: ควรตั้งค่าเปอร์เซ็นต์การซ้อนทับบน HMI ที่ใด?ตอบ: ควรตั้งค่าการซ้อนทับเป้าหมายที่เส้นผ่านศูนย์กลางภายนอก (OD) เสมอ เนื่องจากระยะการเคลื่อนที่เชิงเส้นของพื้นผิวจะยาวที่สุดที่ OD การตั้งค่าเปอร์เซ็นต์การซ้อนทับที่ถูกต้อง ณ จุดนี้จะช่วยให้มั่นใจได้ว่าเส้นผ่านศูนย์กลางภายใน (ID) ได้รับการปกป้องอย่างเต็มที่และหนาแน่น
ถาม: เครื่องสามารถใช้กระดาษและฟิล์มยืดพร้อมกันได้หรือไม่?ตอบ: ได้ค่ะ อุปกรณ์เสริมคือตัวจ่ายแบบแขนคู่ที่สามารถบรรจุได้ทั้งกระดาษกันสนิม VCI แบบย่น 1 ม้วน และฟิล์มยืดป้องกัน 1 ม้วน ทำให้สามารถใช้ทั้งสองชั้นพร้อมกันได้ในรอบการห่อเพียงครั้งเดียว
ถาม: เครื่องจักรนี้ป้องกันรอยขีดข่วนและการบิดเบี้ยวของขดลวดทองแดงที่ผ่านการอบอ่อนได้อย่างไร?ตอบ: ลูกกลิ้งรองรับทั้งหมดหุ้มด้วยยางไนไตรล์ 85 Shore A ที่ไม่ทำให้เกิดรอย และวงแหวนหมุนทำงานบนล้อนำทางโพลียูรีเทนที่มีความแม่นยำสูง แรงตึงของฟิล์มถูกควบคุมอย่างละเอียดผ่านตัวยึดแกนแบบเบรกเสียดทานเพื่อขจัดแรงบีบในแนวรัศมีบนท่อผนังบาง
ขั้นตอนต่อไป
เราออกแบบและส่งมอบโซลูชันบรรจุภัณฑ์แบบครบวงจรสำหรับโรงงานผลิตท่อและลวดทองแดง:
- ส่งรายละเอียดคุณสมบัติ: โปรดส่งข้อมูลเกี่ยวกับขนาดของขดลวด (เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความกว้าง, มวล) และแบบแปลนผังพื้นที่มาที่อีเมล info@fhopepack.com.
- จัดทำข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมง: รับใบเสนอราคาที่ครบถ้วนสมบูรณ์ พร้อมด้วยการคำนวณเวลาวงจรจลศาสตร์ แบบร่างผัง CAD และรายละเอียดการเชื่อมต่อระบบสาธารณูปโภค
- รีวิวแอปพลิเคชัน: นัดหมายเพื่อขอคำปรึกษาทางเทคนิคโดยตรงกับทีมวิศวกรของเรา เพื่อตรวจสอบการบูรณาการสายการผลิต ระบบความปลอดภัย และการเชื่อมต่อสายพานลำเลียงอัตโนมัติ
การอ่านที่เกี่ยวข้อง
- ข้อมูลจำเพาะของผลิตภัณฑ์แผ่นห่อขดลวดทองแดง FPC-200
- ระบบการบรรจุขดลวดท่อทองแดงแนวนอน
- อุปกรณ์ห่อสายเคเบิลและขดลวดอุตสาหกรรม
- โซลูชันการบรรจุขดลวดเหล็กและท่อเหล็กอัตโนมัติ
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่องจักรและขีดจำกัดการใช้งาน: เอกสารข้อมูลผลิตภัณฑ์ FHOPE FPC-200
- จลศาสตร์และพลศาสตร์ของบรรจุภัณฑ์: เอกสารทางเทคนิคของ FHOPE Engineering, 2024
- ขอบเขตมาตรฐานความปลอดภัย: มาตรฐาน ISO 12100:2010 ความปลอดภัยของเครื่องจักร – หลักการทั่วไปสำหรับการออกแบบ
- ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์: EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ – ข้อกำหนดทั่วไป
- มาตรฐานบรรจุภัณฑ์ท่อทองแดงไร้รอยต่อ: ASTM B280 / EN 12735-1 ข้อกำหนด ACR
การตรวจสอบเอกสารทางเทคนิค:กลุ่มวิศวกรรมบรรจุภัณฑ์หลักของ FHOPE