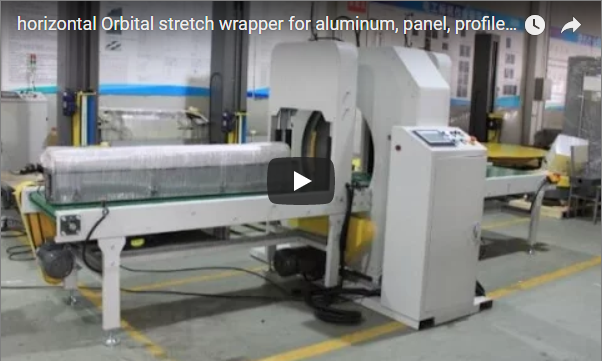
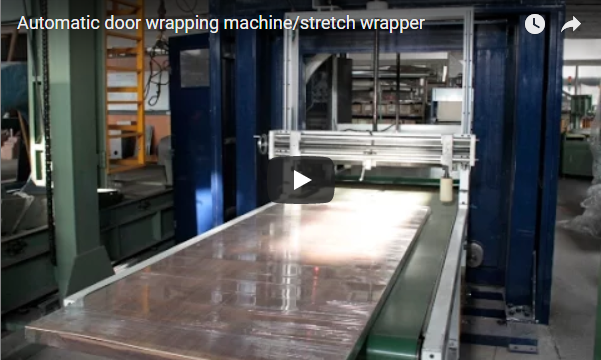
บทสรุปสำหรับผู้บริหารเครื่องห่อแนวนอนจะห่อผลิตภัณฑ์ยาวๆ เช่น ไม้ระแนงและโปรไฟล์แบบเกลียวขณะที่เคลื่อนผ่านวงแหวนหมุน คลิปวิดีโอความยาวประมาณ 96 วินาที แสดงให้เห็นไม้ระแนงสีเงินยาววิ่งบนลูกกลิ้งสีส้มผ่านเครื่องห่อวงแหวนสีขาว เครื่องห่อ E200 ที่เทียบเท่าของเราสามารถห่อบรรจุภัณฑ์ที่มีเส้นผ่านศูนย์กลาง 50 ถึง 200 มม. ด้วยความเร็วสายพานลำเลียง 6 ถึง 12 ม./นาที
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เวลาในการทำงานแต่ละรอบของคลิป
- วิธีการทำงานของเครื่องห่อแบบวงแหวนแนวนอน
- ข้อมูลจำเพาะของเครื่องห่อฟิล์มยืดแนวนอน E200
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกเครื่องห่อไม้ค้ำยัน
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
บรรจุภัณฑ์ในคลิปมีวงแหวนสีขาวรูปตัว C เป็นตัวครอบ โดยมีตัวลำเลียงฟิล์มอยู่ด้านใน ลูกกลิ้งสีส้มลำเลียงผลิตภัณฑ์บนโครงสายพานลำเลียงสีขาวทั้งด้านหน้าและด้านหลังวงแหวน ตู้ควบคุมสีเทาตั้งอยู่ด้านข้าง มีปุ่มกด หน้าจอขนาดเล็ก และมอเตอร์เกียร์สีน้ำเงินอยู่ด้านล่าง
- 0 หน้า คนงานยืนอยู่ที่แผงควบคุม แท่งโลหะสีเงินยาววางอยู่บนลูกกลิ้งป้อนสีส้ม เรียงตัวตรงกับวงแหวน
- ประมาณ 4 ถึง 16 วินาที คนงานถอยห่างออกไป แผ่นไม้รองฟิล์มวิ่งเข้าไปในวงแหวน ตัวเลื่อนฟิล์มหมุน และฟิล์มเริ่มวางลงบนแผ่นไม้รองฟิล์ม
- ประมาณ 20 ถึง 24 วินาที ส่วนหนึ่งของแท่งไม้ถูกห่อ และสายพานลำเลียงจะนำแท่งไม้ที่ห่อแล้วออกจากวงแหวน
- ประมาณ 28 ถึง 32 วินาที วงจรทำงานโดยไม่มีผลิตภัณฑ์ใหม่ กล้องหันไปที่ตู้ควบคุม ซึ่งประตูเปิดอยู่
- ประมาณ 36 ถึง 56 วินาที แผ่นฟิล์มใหม่เลื่อนเข้ามา ตัวเลื่อนฟิล์มหมุนอีกครั้ง และแผ่นฟิล์มที่ห่อหุ้มไว้ก็ออกจากวงแหวน จากนั้นวงแหวนจะหยุดอยู่ที่ตำแหน่งเริ่มต้น
- ประมาณ 60 ถึง 96 วินาที ภาพระยะใกล้และภาพมุมกว้างของตัวเครื่องทั้งหมดขณะหยุดนิ่ง รวมถึงแผงควบคุมและตู้ที่เปิดอยู่
เวลาในการทำงานแต่ละรอบของคลิป
| เหยียบที่คลิป | ช่วงเวลา | ระยะเวลา |
|---|---|---|
| ตีลูกแรกเข้าสู่วงแหวน | ประมาณ 4 ถึง 16 วินาที | ประมาณ 12 วินาที |
| ความยาวที่ห่อหุ้มเสร็จสมบูรณ์ | ประมาณ 20 ถึง 24 วินาที | ประมาณ 4 วินาที |
| วงแหวนกำลังว่างเปล่า | ประมาณ 28 ถึง 32 วินาที | ประมาณ 4 วินาที |
| ไม้ค้ำอันที่สองถูกพันและนำออก | ประมาณ 36 ถึง 56 วินาที | ประมาณ 20 วินาที |
เวลาที่แสดงมาจากเฟรมที่ห่างกัน 4 วินาที การพันแต่ละรอบใช้เวลานานเท่ากับที่แผ่นไม้ต้องเคลื่อนผ่านวงแหวนด้วยความเร็วของสายพานลำเลียง
วิธีการทำงานของเครื่องห่อแบบวงแหวนแนวนอน
สายพานลำเลียงขาเข้าจะนำแผ่นไม้เข้าไปในวงแหวน โฟโตเซลล์จะกำหนดจุดเริ่มต้นของการห่อ เมื่อแผ่นไม้เคลื่อนไปข้างหน้า วงแหวนจะหมุนรอบแผ่นไม้ และตัวลำเลียงฟิล์มจะวางฟิล์มยืดเป็นเกลียวไปตามความยาวของแผ่นไม้
การซ้อนทับกันของแต่ละรอบขึ้นอยู่กับอัตราส่วนของความเร็วสายพานลำเลียงต่อความเร็ววงแหวน ความเร็วทั้งสองถูกตั้งค่าโดยอินเวอร์เตอร์ และการซ้อนทับสามารถปรับได้ตั้งแต่ 10% ถึง 90% เมื่อถึงปลายแผ่นฟิล์ม ใบมีดตัดจะตัดฟิล์ม และสายพานลำเลียงขาออกจะนำแผ่นฟิล์มที่ห่อแล้วออกไป
| ส่วนหนึ่ง | สิ่งที่มันไม่ |
|---|---|
| สายพานลำเลียงขาเข้า 2,000 มม. | นำไม้ตีเข้าไปในเวที |
| วงแหวนหมุนและตัวเลื่อนฟิล์ม | วางแผ่นฟิล์มเป็นเกลียว |
| การควบคุมแรงดึง | ช่วยให้ฟิล์มกระชับทั้งในส่วนเล็กและส่วนใหญ่ |
| เครื่องตัดอัตโนมัติ | ตัดฟิล์มตอนท้ายสุด |
| สายพานลำเลียงขาออก ขนาด 2,000 มม. | นำไม้ค้ำที่ห่อไว้ไป |
| แผงควบคุมแยกต่างหากพร้อม PLC | ตั้งค่าการห่อและแสดงสัญญาณเตือน |
ข้อมูลจำเพาะของเครื่องห่อฟิล์มยืดแนวนอน E200
| เครื่องห่อฟิล์มยืดแนวนอน E200 | Specification |
|---|---|
| ขนาดภายนอกของบรรจุภัณฑ์ (OD) | เพื่อ 50 200 มม |
| ความยาวบรรจุภัณฑ์ | มากกว่า 1,000 มม. |
| น้ำหนักแพคเกจ | 8 ถึง 100 กิโลกรัม |
| สายพานลำเลียงเข้าและสายพานลำเลียงออก | แต่ละอันยาว 2,000 มม. ขับเคลื่อนด้วยมอเตอร์ |
| ความเร็วสายพานลำเลียง | 6 ถึง 12 ม./นาที |
| คาบเกี่ยวกัน | ปรับได้ตั้งแต่ 10% ถึง 90% |
| พลัง | ประมาณ 2.5 กิโลวัตต์ |
| บริการจัดหา | 380 โวลต์, 3 เฟส, 60 เฮิรตซ์ |
| ม้วนฟิล์ม | ความกว้าง 100 ถึง 200 มม. แกนกลาง 50 มม. |
การตรวจสอบจังหวะ
สำหรับแผ่นไม้ขนาด 4 เมตร ที่ความเร็วสายพานลำเลียง 6 เมตร/นาที การห่อจะใช้เวลา 4 ÷ 6 × 60 = 40 วินาที แต่ถ้าความเร็วสายพานลำเลียง 12 เมตร/นาที แผ่นไม้เดียวกันนี้จะใช้เวลา 20 วินาที
เพิ่มเวลาอีกไม่กี่วินาทีสำหรับการขนถ่าย และการตั้งค่าความเร็วต่ำจะทำให้ได้แผ่นไม้ประมาณ 80 แผ่นต่อชั่วโมง หากมีการซ้อนทับกันมากขึ้น จะต้องใช้สายพานลำเลียงที่ช้าลง ดังนั้นเราจึงตั้งความเร็วให้เหมาะสมกับระดับการปกป้องที่ผลิตภัณฑ์ต้องการ
รายการตรวจสอบสำหรับการเลือกเครื่องห่อไม้ค้ำยัน
- ส่วนตัดขวาง มีขนาดเส้นผ่านศูนย์กลาง 50 ถึง 200 มิลลิเมตร
- ความยาวของแผ่นไม้ค้ำยันมากกว่า 1,000 มม. และความยาวของสายพานลำเลียง
- น้ำหนักต่อชิ้น เทียบกับ 8 ถึง 100 กิโลกรัม
- ชิ้นส่วนเดี่ยวหรือเป็นมัด และส่วนที่ซ้อนทับกันตามต้องการ
- จำนวนแผ่นไม้ต่อชั่วโมง เทียบกับ 6 ถึง 12 เมตรต่อนาที
การควบคุมและความปลอดภัย
ในคลิปวิดีโอ พนักงานคนหนึ่งยืนอยู่ที่แผงควบคุมข้างๆ วงแหวนและลูกกลิ้งป้อนชิ้นงาน และประตูตู้เปิดอยู่ขณะที่วงแหวนกำลังหมุน การวางมือใกล้กับวงแหวนหมุนหรือบริเวณที่ลูกกลิ้งหนีบถือเป็นท่าทางที่ควรหลีกเลี่ยงในการออกแบบ เราติดตั้งตะแกรงป้องกันรอบชิ้นส่วนที่เคลื่อนไหว และมีระบบล็อคให้เลือกใช้
หยุดการทำงาน แยกส่วน และล็อกเครื่องห่อก่อนที่ใครจะเปลี่ยนม้วนฟิล์ม แก้ไขปัญหาฟิล์มติดขัดภายในวงแหวน หรือเปิดตู้ควบคุม ควรปิดและล็อกประตูตู้ควบคุมไว้ตลอดเวลาที่เครื่องทำงาน
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งกำหนดการป้องกันและระบบหยุดการทำงาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ไม้ระแนงขนาดใดที่สามารถลอดผ่านวงแหวน E200 ได้? ตอบ: บรรจุภัณฑ์ที่มีเส้นผ่านศูนย์กลางตั้งแต่ 50 ถึง 200 มม. ความยาวมากกว่า 1,000 มม. และน้ำหนักตั้งแต่ 8 ถึง 100 กก.
ถาม: การซ้อนทับของฟิล์มตั้งค่าอย่างไร? ตอบ: โดยอัตราส่วนของความเร็วสายพานลำเลียงต่อความเร็ววงแหวน ซึ่งทั้งสองค่าถูกตั้งค่าโดยอินเวอร์เตอร์ ตั้งแต่ 10% ถึง 90%
ถาม: เครื่องห่อสินค้าตัดฟิล์มเองหรือไม่? ตอบ: ใช่แล้ว เครื่องตัดอัตโนมัติจะตัดฟิล์มเมื่อห่อเสร็จแต่ละครั้ง
ขั้นตอนต่อไป
เรากำหนดขนาดเครื่องห่อแนวนอนสำหรับไม้แปรรูปเป็นสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากส่วนต่างๆ ของไม้ระแนง ความยาว น้ำหนัก และผลผลิต เพื่อ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยพิจารณาจากขนาดของวงแหวน ความยาวของสายพานลำเลียง และการตรวจสอบความเร็ว
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงตรวจสอบพื้นที่ใช้สอย จุดป้อนเข้าและป้อนออก และระบบป้องกัน
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่อง: หน้าผลิตภัณฑ์เครื่องห่อฟิล์มยืดแนวนอน E200
- การกำหนดเวลาของคลิป: กำหนดเวลาเฟรมจากคลิป โดยมี 4 วินาทีระหว่างเฟรม
- เครื่องจักรทำงานจริง: วิดีโอบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026