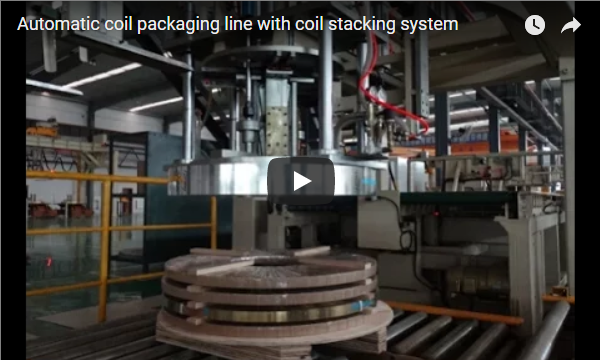
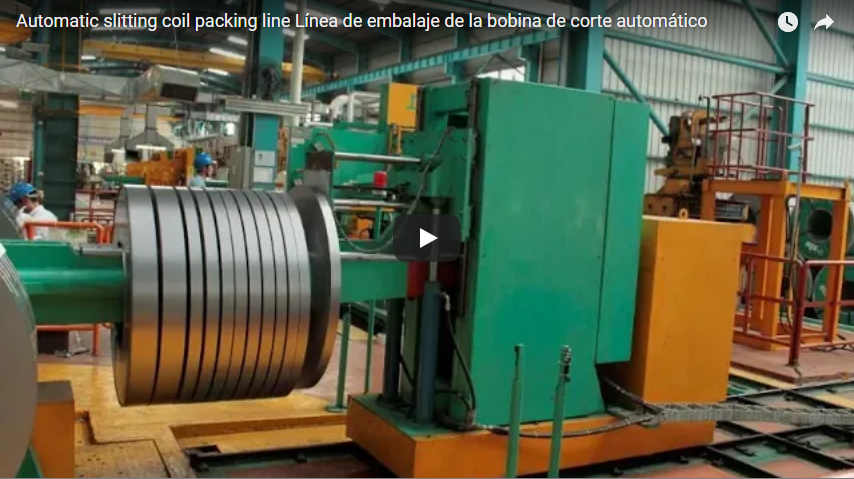
บทสรุปสำหรับผู้บริหารสายการผลิตบรรจุภัณฑ์เหล็กม้วนนี้แทนที่การเคลื่อนย้ายด้วยเครนและแรงงานคนระหว่างการรัด การห่อ การชั่งน้ำหนัก และการเรียงซ้อนด้วยกระบวนการทำงานอัตโนมัติเพียงขั้นตอนเดียว วิดีโอของเราจะระบุชื่อแต่ละสถานีบนหน้าจอ ตั้งแต่เครื่องป้อนเหล็กม้วนแบบหมุนที่จุดเริ่มต้น ไปจนถึงเครื่องเรียงซ้อนและสายพานลำเลียงขาออกที่จุดสิ้นสุด จำนวนสถานีที่จำเป็นสำหรับสายการผลิตจะขึ้นอยู่กับช่วงขนาดของเหล็กม้วนและรูปแบบการจัดส่งเรากำหนดทั้งสองอย่างสำหรับแต่ละโครงการ
สารบัญ
- สิ่งที่วิดีโอแสดง
- สถานีต่างๆ เรียงตามลำดับ
- สาเหตุที่สายมีน้ำหนักเป็นสองเท่า: น้ำหนักของขดลวดและบรรจุภัณฑ์
- การเลือกสถานีสำหรับเส้นทางของคุณ
- การควบคุมและความปลอดภัย
- รายการตรวจสอบการคัดเลือกสำหรับสายการผลิตบรรจุภัณฑ์เหล็กม้วน
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
ม้วนเหล็กตั้งอยู่บนแท่นหมุนที่จุดเริ่มต้นของสายการผลิต และแขนไขว้จะหมุนม้วนเหล็กนั้นลงบนสายพานลำเลียงลูกกลิ้งสีเหลือง คำบรรยายภาพระบุว่า “แท่นหมุนและเครื่องวางม้วนเหล็ก” จากนั้นหัวรัดจะลดระดับลงมาครอบม้วนเหล็กและรัดด้วยสายรัด ในขณะที่คนงานสวมเสื้อกั๊กสะท้อนแสงคอยเฝ้าดูอยู่
ขดลวดจะเคลื่อนผ่านเครื่องชั่งน้ำหนักและติดฉลาก สถานีจัดตำแหน่ง และเครื่องห่อขดลวดอัตโนมัติ ซึ่งวัสดุห่อสีขาวจะพันรอบขดลวด จากนั้นจะถูกชั่งน้ำหนักและติดฉลากอีกครั้ง พลิกให้ตั้งตรงโดยเครื่องพลิกขดลวด และวางซ้อนกันโดยเครื่องเรียงซ้อนอัตโนมัติข้างๆ เครื่องป้อนไม้แบบอัตโนมัติ ขดลวดที่วางซ้อนกันแล้วจะออกจากเครื่องโดยสายพานลำเลียงขาออก มีตราสินค้า FHOPE GROUP ปรากฏอยู่บนเครื่องจักร
สถานีต่างๆ เรียงตามลำดับ
| สถานี (ตามคำบรรยาย) | สิ่งที่มันไม่ |
|---|---|
| ประตูหมุนและเครื่องลดระดับขดลวด | นำขดลวดมาหมุนจากแนวตั้งไปเป็นแนวนอน |
| เครื่องรัดขดลวด | รัดขดลวดก่อนพัน |
| การชั่งน้ำหนักและการติดฉลาก | ชั่งน้ำหนักขดลวดและพิมพ์ฉลาก |
| เครื่องจัดตำแหน่งขดลวด | จัดตำแหน่งขดลวดให้อยู่ตรงกลางสำหรับห่อหุ้ม |
| เครื่องพันคอยล์อัตโนมัติ | พันขดลวดผ่านรู |
| การชั่งน้ำหนักและการติดฉลาก | ชั่งน้ำหนักและติดฉลากขดลวดที่บรรจุแล้ว |
| ม้วนอัพเอนเดอร์ | หมุนขดลวดกลับให้ดวงตาอยู่ในแนวตั้ง |
| เครื่องป้อนและเรียงไม้แบบอัตโนมัติ | วางท่อนไม้และเรียงขดลวด |
| สายพานลำเลียงออก | บัฟเฟอร์ขดลวดเรียงซ้อนสำหรับการจัดส่ง |
แต่ละสถานีจะส่งม้วนเหล็กไปยังสถานีถัดไปบนสายพานลำเลียง ดังนั้นจึงไม่จำเป็นต้องใช้เครนยกภายในสายการผลิต สำหรับวิธีการทำงานร่วมกันของการห่อและการเรียงซ้อนด้วยเครื่องกดลงบนม้วนเหล็กขนาดใหญ่ โปรดดูคู่มือสำหรับผู้ซื้อของเราเกี่ยวกับการห่อด้วยฟิล์มยืดและการเรียงซ้อนด้วยเครื่องกด
สาเหตุที่สายมีน้ำหนักเป็นสองเท่า: น้ำหนักของขดลวดและบรรจุภัณฑ์
การชั่งน้ำหนักก่อนและหลังการห่อจะทำให้ทราบน้ำหนักของขดลวดและน้ำหนักของบรรจุภัณฑ์บนฉลากทุกชิ้น ตัวอย่างประกอบ:
| รายการ | ความคุ้มค่า |
|---|---|
| การชั่งน้ำหนักครั้งแรก ขดลวดที่รัดไว้ | 8,000 |
| การชั่งน้ำหนักครั้งที่สอง คอยล์ที่บรรจุแล้ว | 8,012 |
| เพิ่มบรรจุภัณฑ์ 8,012 − 8,000 | 12 |
น้ำหนักบรรจุภัณฑ์ที่แตกต่างจากค่าปกติอย่างมาก บ่งชี้ว่าอาจมีชั้นบรรจุภัณฑ์ขาดหายไป หรือมีสายรัดเกิน ดังนั้นการตรวจสอบนี้จึงเป็นการตรวจสอบคุณภาพบรรจุภัณฑ์ไปในตัวด้วย
การเลือกสถานีสำหรับเส้นทางของคุณ
| หากคุณต้องการ | สถานีที่จะรวมถึง |
|---|---|
| ขดลวดมาถึงตาแนวตั้ง | ประตูหมุนและเครื่องดึงลงที่ทางเข้า |
| ขดลวดทำให้ดวงตาอยู่ในแนวตั้ง | พลิกคว่ำก่อนวางซ้อนกัน |
| น้ำหนักสุทธิและน้ำหนักรวมที่ระบุบนฉลาก | จุดชั่งน้ำหนักและติดฉลากสองจุด |
| ไม้ที่อยู่ระหว่างขดลวดที่ซ้อนกัน | เครื่องป้อนไม้ที่อยู่ข้างๆ เครื่องเรียงไม้ |
| พื้นที่กันชนก่อนรถยกหรือเครน | สายพานลำเลียงออก |
สายการผลิตขนาดเล็กสามารถเริ่มต้นด้วยการรัด การห่อ และจุดชั่งน้ำหนักเพียงจุดเดียว แล้วค่อยเพิ่มสถานีในภายหลัง สำหรับศูนย์บริการที่บรรจุขดลวดตัด โปรดดูสายการผลิตบรรจุขดลวดตัด ของ เรา
การควบคุมและความปลอดภัย
ขดลวดจะเคลื่อนที่อัตโนมัติระหว่างสถานี และเครื่องดึงลง เครื่องยกขึ้น และเครื่องเรียงซ้อนจะหมุนและยกของหนัก มีรั้วสีเหลืองล้อมรอบเครื่องเรียงซ้อนและเครื่องป้อนไม้ โปรดอย่าให้คนเข้าไปในบริเวณที่มีรั้วกั้นขณะที่รถไฟวิ่ง และเข้าสถานีได้เฉพาะเมื่อรถไฟหยุดและแยกออกจากระบบแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบการคัดเลือกสำหรับสายการผลิตบรรจุภัณฑ์เหล็กม้วน
- ช่วงขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด
- ตำแหน่งสายตาขณะป้อนวัสดุและขณะส่งออกวัสดุ
- วัสดุสำหรับรัดและห่อหุ้ม
- เนื้อหาบนฉลากและจุดชั่งน้ำหนัก
- รูปแบบการเรียงซ้อนและชนิดของไม้ที่ใช้
- จำนวนขดลวดต่อชั่วโมงและผังอาคาร
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้มีสถานีอะไรบ้าง? ตอบ: สถานีหมุนลง, สถานีรัดสาย, สถานีชั่งน้ำหนักและติดฉลาก, สถานีจัดกึ่งกลาง, สถานีห่อ, สถานีชั่งน้ำหนักและติดฉลากอีกครั้ง, สถานีพลิกกลับ, สถานีป้อนไม้, สถานีเรียงซ้อน และสายพานลำเลียงออก
ถาม: ทำไมต้องชั่งน้ำหนักสองครั้ง? ตอบ: เพื่อพิมพ์น้ำหนักของขดลวดและน้ำหนักของบรรจุภัณฑ์ ในตัวอย่างของเรา 8,000 กิโลกรัมและ 8,012 กิโลกรัมจะได้น้ำหนักบรรจุภัณฑ์ 12 กิโลกรัม
ถาม: ทำไมต้องหมุนขดลวดลงแล้วหมุนขึ้นอีกครั้ง? ตอบ: ในการใช้งานจริง ตัวห่อจะใช้ตาในแนวนอน ส่วนในการเรียงซ้อนและจัดส่ง จะใช้ตาในแนวตั้ง
ถาม: ขดลวดเคลื่อนย้ายระหว่างสถานีต่างๆ ได้อย่างไรโดยไม่มีเครน? ตอบ: สายพานลำเลียงแบบลูกกลิ้งจะลำเลียงขดลวดแต่ละขดจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง
ถาม: ฉันสามารถเริ่มต้นด้วยจำนวนสถานีที่น้อยกว่าได้หรือไม่? ตอบ: ได้ การรัด การห่อ และจุดชั่งน้ำหนักเพียงจุดเดียว สามารถทำก่อนได้ และส่วนที่เหลือค่อยทำทีหลัง
ถาม: เครื่องเรียงไม้มีระบบป้องกันหรือไม่? ตอบ: มีครับ มีแผ่นป้องกันสีเหลืองล้อมรอบเครื่องเรียงไม้และเครื่องป้อนไม้
ขั้นตอนต่อไป
เราวางแผนสายการผลิตบรรจุภัณฑ์เหล็กม้วนของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยคำนึงถึงขนาดของขดลวด กำลังการผลิต และรูปแบบอาคาร info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงพร้อมด้วยรายชื่อสถานีและผังสถานี
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบตัวอาคาร ทางเข้าเครน และพื้น
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อความ: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ชื่อสถานี: คำบรรยายบนหน้าจอในวิดีโอของเรา
- ตัวอย่างการชั่งน้ำหนัก: ตัวอย่างการคำนวณของเรา ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026