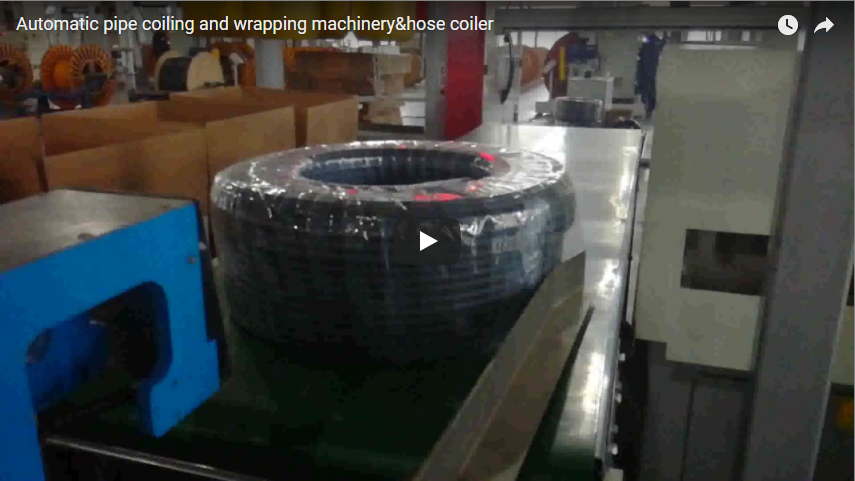
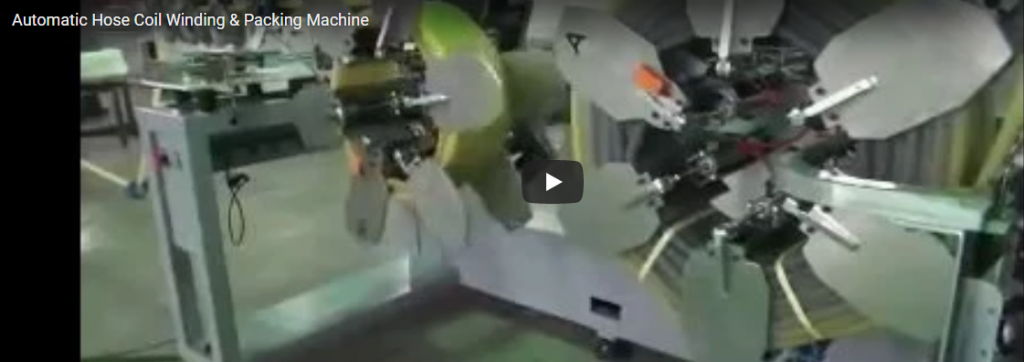
สรุปโดยย่อเครื่องม้วนและรัดท่อลูกฟูกของเราจะม้วนท่อสองชั้นจากเครื่องอัดรีดลงบนรีลแบบหกแขนโดยตรง จากนั้นจึงรัดม้วนที่เสร็จแล้วเพื่อให้คงรูปทรง เครื่องจักรมาตรฐานของเราสามารถม้วนได้ที่ความเร็ว1–60 เมตร/นาทีบนสถานีม้วนสองสถานี ดังนั้นจึงสามารถรัดและขนถ่ายม้วนหนึ่งได้ในขณะที่ม้วนถัดไปกำลังม้วน ขนาดของม้วนจะถูกกำหนดโดยรีล: ช่วงมาตรฐานคือเส้นผ่านศูนย์กลางภายนอก 500–800 มม. และท่อลูกฟูกขนาดใหญ่กว่าจะใช้รีลขนาดใหญ่กว่าที่สร้างขึ้นสำหรับโครงการนั้นๆ
สารบัญ
- วิธีการทำงานของเครื่องม้วนขดลวด
- เหตุใดท่อลูกฟูกจึงต้องใช้การม้วนแบบรัด
- การคำนวณความยาวของขดลวด
- สองสถานีและความเร็วของเครื่องอัดรีด
- ข้อมูลเครื่องจักรมาตรฐาน
- ท่อลูกฟูกขนาดใหญ่
- รายการตรวจสอบการคัดเลือก
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
วิธีการทำงานของเครื่องม้วนขดลวด
เครื่องจักรจะวัดความยาวท่อ ตัดท่อ ม้วนเป็นขด ยึดขดท่อ รัดด้วยสายรัด และเคลื่อนย้ายออกไป ทุกขั้นตอนถูกกำหนดไว้ในโปรแกรม PLC ดังนั้นความยาวของขดท่อและจำนวนสายรัดจึงเป็นสูตรสำเร็จ ไม่ใช่การตัดสินใจของผู้ปฏิบัติงาน
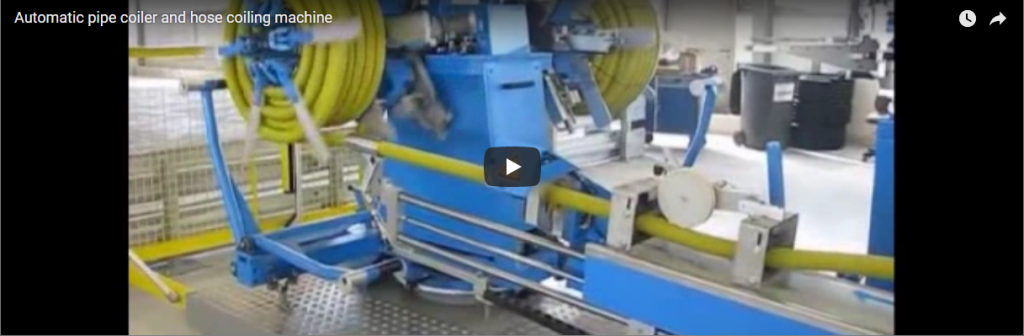
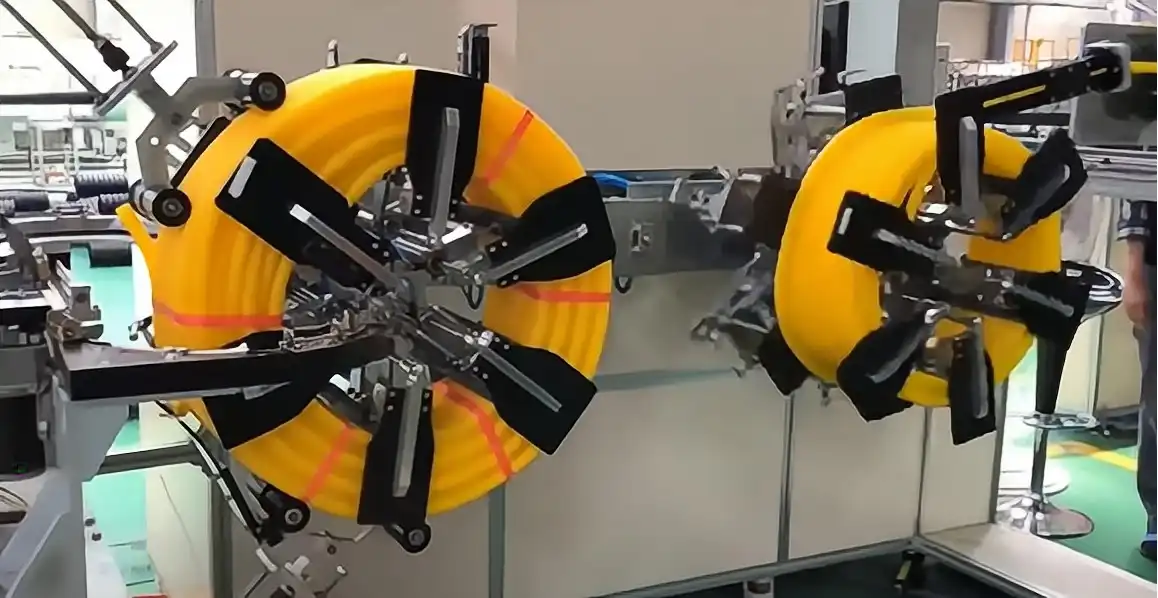
ม้วนขดลวดมีแขนรัศมีหกแขน แขนเหล่านี้จะยึดด้านในของขดลวดขณะที่กำลังม้วน และสามารถหดเข้าหรือกางออกเพื่อกำหนดเส้นผ่านศูนย์กลางด้านในของขดลวดได้
ในวิดีโอของเรา แขนกลจะยึดท่อสองชั้นสีเขียวไว้เป็นชั้นแน่นขณะที่ม้วนหมุน ทำให้ลอนของท่อแนบชิดกันแทนที่จะเลื่อนไปมา จากนั้นแขนรัดจะรัดสายรัดข้ามส่วนของขดลวดขณะที่ขดลวดยังคงรูปทรงอยู่ และหลังจากนั้นขดลวดจึงจะถูกส่งไปยังสายพานลำเลียงแบบลูกกลิ้ง รั้วตาข่ายช่วยป้องกันไม่ให้คนเข้าใกล้แกนม้วนและแขนรัดขณะที่กำลังเคลื่อนที่
เหตุใดท่อลูกฟูกจึงต้องใช้การม้วนแบบรัด
ท่อลูกฟูกมีลักษณะคล้ายสปริง เมื่อถูกตัดแล้ว ขดท่อที่หลวมจะพยายามคลี่ออก และชั้นนอกจะเลื่อนออกจากชั้นใน สายรัดจะล็อกชั้นต่างๆ เข้าด้วยกันตลอดส่วนของขดท่อ ทำให้ขดท่อรักษาระดับเส้นผ่านศูนย์กลางไว้ได้ทั้งบนพาเลท ในรถบรรทุก และในสถานที่ก่อสร้าง
สายรัดยังช่วยกำหนดรูปทรงในการขนส่งของขดลวดด้วย ขดลวดที่กลมและแน่นจะวางซ้อนกันบนพาเลทได้และกลิ้งได้โดยไม่คลายตัว ในขณะที่ขดลวดที่หลวมจะใช้พื้นที่มากกว่าและยกยาก
การคำนวณความยาวของขดลวด
ความยาวของขดลวดขึ้นอยู่กับขนาดของขดลวดและเส้นผ่านศูนย์กลางของท่อ:
ความยาวของขดลวด ≈ จำนวนรอบต่อชั้น × จำนวนชั้น × π × เส้นผ่านศูนย์กลางเฉลี่ยของขดลวด
จำนวนรอบต่อชั้น = ความกว้างของขดลวด ÷ เส้นผ่านศูนย์กลางภายนอกของท่อ จำนวนชั้น = (เส้นผ่านศูนย์กลางภายนอกของขดลวด − เส้นผ่านศูนย์กลางภายในของขดลวด) ÷ 2 ÷ เส้นผ่านศูนย์กลางภายนอกของท่อ
ตัวอย่างประกอบสำหรับท่อขนาด 50 มม.:
| รายการ | ความคุ้มค่า |
|---|---|
| รหัสคอยล์ (ตัวอย่าง) | 400 มม |
| เส้นผ่านศูนย์กลางภายนอกของขดลวด (ตัวอย่าง) | 800 มม |
| ความกว้างของขดลวด (ตัวอย่าง) | 300 มม |
| จำนวนรอบต่อชั้น 300 ÷ 50 | 6 |
| ชั้น (800 − 400) ÷ 2 ÷ 50 | 4 |
| เส้นผ่านศูนย์กลางขดลวดเฉลี่ย | 600 มม |
| ความยาวของขดลวด 24 × π × 0.6 เมตร | ประมาณ 45 เมตร |
เส้นผ่านศูนย์กลางภายในของขดลวดต้องอยู่เหนือรัศมีโค้งงอขั้นต่ำของท่อ มิฉะนั้นร่องคลื่นจะบิดงอที่ส่วนโค้งด้านใน เรากำหนดเส้นผ่านศูนย์กลางภายในของขดลวดจากขีดจำกัดการดัดงอของท่อก่อน จากนั้นจึงปรับความกว้างและเส้นผ่านศูนย์กลางภายนอกให้เหมาะสม
ใช้สูตรย้อนกลับเพื่อเลือกม้วนท่อ หากลูกค้าต้องการท่อขนาด 50 เมตร สูตรจะบอกคุณถึงเส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน และความกว้างของม้วนท่อที่ต้องผลิต
สองสถานีและความเร็วของเครื่องอัดรีด
เครื่องอัดรีดไม่เคยหยุดทำงาน ดังนั้นเครื่องม้วนท่อจึงต้องรับท่ออยู่ตลอดเวลา ด้วยสถานีม้วนท่อสองแห่ง ท่อจะสลับไปที่ม้วนเปล่าเมื่อม้วนแรกถึงความยาวที่กำหนด และม้วนที่เต็มแล้วจะถูกรัดและขนถ่ายออกในขณะที่ม้วนที่สองกำลังม้วนอยู่
ที่ความเร็วสูงสุด 60 เมตร/นาที ม้วนลวดตัวอย่างขนาด 45 เมตร จะใช้เวลาประมาณ 45 วินาทีในการม้วนเสร็จ จากนั้นสถานีอีกแห่งจะมีเวลาประมาณ 45 วินาทีในการรัดและขนถ่ายลวดออกจากม้วน เครื่องอัดรีดที่ช้ากว่าจะให้เวลาในการรัดมากขึ้น ม้วนลวดสั้นๆ ที่ความเร็วสูงจะให้เวลาน้อยลง และหากการรัดไม่เสร็จก่อนที่ม้วนอีกแห่งจะเต็ม สายการผลิตก็จะต้องลดความเร็วลง นั่นคือเหตุผลว่าทำไมความยาวของม้วนลวดและความเร็วของสายการผลิตจึงต้องสัมพันธ์กันในสูตรการผลิต
ข้อมูลเครื่องจักรมาตรฐาน
| รายการ | เครื่องม้วนและรัดสายยาง |
|---|---|
| คอยล์ ID | 350 – 550 มม |
| คอยล์ OD | 500 – 800 มม |
| ความกว้างของขดลวด | 150 – 300 มม |
| น้ำหนักขดลวด | 5–35 กก |
| ความเร็วในการม้วน | 1–60 ม./นาที |
| สถานีม้วน | 2 |
| การใช้พลังงาน | 4.5 กิโลวัตต์ |
| ความหนาของสายรัด | 0.6 – 0.75 มม |
| Control | PLC: ความยาว, การตัด, การม้วน, การรัด, การขนถ่าย |
ท่อลูกฟูกขนาดใหญ่
ม้วนท่อในวิดีโอของเรามีขนาดใหญ่กว่าหน้าต่างมาตรฐาน ซึ่งเป็นเรื่องปกติสำหรับท่อลูกฟูกสองชั้น ขนาดของม้วนท่อ ความยาวแขน และระยะการรัดจะถูกกำหนดสำหรับแต่ละโครงการ โดยพิจารณาจากเส้นผ่านศูนย์กลางภายนอกของท่อและขนาดม้วนที่ลูกค้าต้องการ ใช้สูตรคำนวณความยาวม้วนกับขนาดของคุณเอง แล้วเราจะสร้างม้วนท่อให้เหมาะสมกับความต้องการของคุณ
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกเครื่องม้วนท่อลูกฟูก
- ขนาดเส้นผ่านศูนย์กลางภายนอกของท่อและชนิดของผนังท่อ: ผนังเดี่ยวหรือผนังคู่
- ความยาวขดลวดตามที่ลูกค้าของคุณสั่งซื้อ
- ข้อจำกัดเกี่ยวกับขนาดเส้นผ่านศูนย์กลางภายใน (ID), เส้นผ่านศูนย์กลางภายนอก (OD) และความกว้างของขดลวด
- ความเร็วสายการผลิตเครื่องอัดรีด (หน่วยเป็นเมตร/นาที)
- จำนวนและตำแหน่งของสายรัดต่อขดลวดแต่ละขด
- น้ำหนักของขดลวด และลักษณะการออกจากเครื่องจักรของขดลวด
- หากจำเป็น ให้ห่อด้วยฟิล์มหลังจากรัดสายรัดเสร็จแล้ว
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องม้วนขดลวดทำงานเร็วแค่ไหน? ตอบ: เครื่องรุ่นมาตรฐานของเราม้วนขดลวดด้วยความเร็ว 1–60 เมตร/นาที และความเร็วจะขึ้นอยู่กับความเร็วของเครื่องอัดรีด
ถาม: ทำไมต้องมีสถานีม้วนสองแห่ง? ตอบ: เพื่อให้เครื่องอัดรีดไม่ต้องรอ สถานีหนึ่งม้วนวัสดุ ในขณะที่อีกสถานีหนึ่งรัดและขนถ่ายวัสดุ
ถาม: ฉันจะคำนวณความยาวของขดลวดได้อย่างไร? ตอบ: จำนวนรอบต่อชั้น คูณด้วยจำนวนชั้น คูณด้วยค่า π คูณด้วยเส้นผ่านศูนย์กลางเฉลี่ยของขดลวด ขดลวดขนาด 400/800 มม. กว้าง 300 มม. ทำจากท่อขนาด 50 มม. จะมีความยาวประมาณ 45 เมตร
ถาม: เครื่องจักรมาตรฐานสามารถผลิตขดลวดขนาดใดบ้าง? ตอบ: ขดลวดขนาดเส้นผ่านศูนย์กลางภายใน 350–550 มม. เส้นผ่านศูนย์กลางภายนอก 500–800 มม. และความกว้าง 150–300 มม. น้ำหนักไม่เกิน 35 กก.
ถาม: สามารถม้วนท่อสองชั้นขนาดใหญ่ได้หรือไม่? ตอบ: ได้ครับ สำหรับท่อขนาดใหญ่ เราจะออกแบบม้วน ท่อแขน และสายรัดให้มีความยาวเหมาะสมกับขนาดม้วนของคุณ
ขั้นตอนต่อไป
เราวางแผนสายการผลิตม้วนท่อลูกฟูกของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากขนาดท่อ ความยาวขดลวด และความเร็วของเครื่องอัดรีด info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยคำนึงถึงขนาดของม้วนสายและแผนการรัดสายด้วย
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบทางออกของเครื่องอัดรีดและพื้นที่จัดการขดลวด
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อมูลเครื่องจักรมาตรฐานและฟังก์ชัน PLC: หน้าเครื่องม้วนและรัดสายยาง
- เครื่องจักรทำงานจริง: วิดีโอการม้วนท่อลูกฟูกของเราบน YouTube
- ตัวอย่างความยาวขดลวดและเวลา: ตัวอย่างการคำนวณของเรา ค่าที่ใช้เป็นตัวอย่าง
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026