บทสรุปผู้บริหาร
โรงงานผลิตสายเคเบิลจะดำเนินการสองขั้นตอนที่แตกต่างกันเมื่อแปลงลวดดิบเป็นขดลวดสำเร็จรูป ได้แก่ การม้วนขดลวดและการรักษาความตึงของขดลวด สายการผลิตแบบม้วนและรัดอัตโนมัตินี้รวมการจ่ายลวด การจัดเรียง การม้วนแบบเซอร์โว และการรัดเข้าไว้ในกระบวนการเดียว ทำให้ขดลวดที่ออกจากสายการผลิตนั้นถูกม้วน วัดขนาด และรัดเรียบร้อยแล้วโดยไม่ต้องดำเนินการซ้ำ เราสร้างสายการผลิตนี้สำหรับผู้ผลิตสายเคเบิลโทรคมนาคม ระบบจำหน่ายไฟฟ้า และยานยนต์ ชนิดของสายเคเบิลจะได้รับการยืนยันตามแต่ละโครงการ
สารบัญ
- สายกราวด์ทำหน้าที่อะไร
- ผลตอบแทนและความตึงเครียด
- ตัวสะสม
- การวัดและการม้วนเซอร์โว
- การตัดและการรัด
- การเลือกเส้น
- การกำหนดค่าทั่วไป
- สิ่งที่วิดีโอแสดง
- รายการตรวจสอบการคัดเลือก
- การปฏิบัติงานและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
สายกราวด์ทำหน้าที่อะไร
สายเคเบิลมาถึงโรงงานในม้วนหรือดรัม และออกจากโรงงานในรูปของขดลวดที่มัดแน่นหนา ซึ่งสามารถเคลื่อนย้ายได้โดยไม่คลายตัว สายการผลิตเชื่อมต่อทุกขั้นตอนในกระบวนการเดียว: สายไฟถูกดึงออกมาภายใต้แรงตึง ผ่านตัวกันกระแทก วัดขนาด ม้วนเป็นขดลวด ตัด และมัด การเชื่อมต่อขั้นตอนต่างๆ ช่วยลดการจัดการซ้ำและขั้นตอนการทำงานด้วยมือระหว่างขั้นตอนต่างๆ ซึ่งเป็นสาเหตุที่คุณภาพของขดลวดและปริมาณการผลิตมักลดลง
ผลตอบแทนและความตึงเครียด
กระบวนการเริ่มต้นที่หน่วยจ่ายสาย ซึ่งจะปล่อยสายเคเบิลออกจากม้วนหรือดรัมจ่ายด้วยแรงดึงคงที่ การเบรกที่ควบคุมได้ในเส้นทางการคลายสายจะช่วยป้องกันไม่ให้สายเคเบิลติดขัด ยืด หรือเสียรูปทรงก่อนที่จะถึงบริเวณการม้วนเก็บ และสิ่งนี้จะมีความสำคัญมากขึ้นสำหรับสายเคเบิลที่บอบบาง การควบคุมแรงดึงในขั้นตอนนี้ช่วยปกป้องคุณภาพของผลิตภัณฑ์ซึ่งทุกขั้นตอนต่อจากนั้นขึ้นอยู่กับคุณภาพดังกล่าว
ตัวสะสม
การจ่ายสายเคเบิลเป็นไปอย่างต่อเนื่อง แต่การม้วนสายเคเบิลเป็นแบบไม่ต่อเนื่อง และระบบสะสมอัตโนมัติจะเชื่อมต่อการทำงานทั้งสองส่วนเข้าด้วยกัน ตัวเก็บสะสมจะเก็บสายเคเบิลส่วนหนึ่งไว้ ซึ่งจะแยกความเร็วในการจ่ายสายเคเบิลที่คงที่ออกจากจังหวะการหยุดและเริ่มใหม่ของหัวม้วนสายเคเบิล ทำให้สายเคเบิลไม่ขาด และเครื่องม้วนสายเคเบิลไม่ถูกลากไปมา การจัดวางในแนวตั้งหรือแนวนอนช่วยให้ระบบสะสมเหมาะสมกับแผนผังพื้นที่ โดยจะได้รับการยืนยันตามแต่ละโครงการ
การวัดและการม้วนเซอร์โว
ความยาวของสายเคเบิลจะถูกวัดขณะที่สายเคเบิลวิ่ง และการวัดนั้นจะกระตุ้นให้ตัดที่ความยาวเป้าหมาย หัวม้วนสายเคเบิลขับเคลื่อนด้วยเซอร์โว ซึ่งช่วยให้สามารถควบคุมเส้นผ่านศูนย์กลางภายในของขดลวดได้อย่างแม่นยำผ่านแกนหมุนที่เปลี่ยนได้ และควบคุมการเคลื่อนที่ของขดลวดที่วางซ้อนกันอย่างแน่นหนา โปรไฟล์การเริ่มต้นและหยุดอย่างนุ่มนวลช่วยจัดการกับสายเคเบิลที่บอบบางโดยไม่ทำให้บิดงอ ผลลัพธ์ที่ได้คือขดลวดที่ม้วนตามสั่ง ไม่ใช่การคาดเดา
การตัดและการรัด
หลังจากม้วนเสร็จแล้ว หน่วยตัดอัตโนมัติจะแยกสายเคเบิลออกอย่างเรียบร้อย และม้วนสายเคเบิลจะถูกส่งไปยังสถานีรัดสาย การรัดสายจะทำงานโดยอัตโนมัติด้วยสายรัด PP หรือ PET โดยจะป้อน ดึงให้ตึง ปิดผนึก และตัดรอบม้วนสายเคเบิลเพื่อยึดไว้สำหรับการขนส่ง สายรัด PP เหมาะสำหรับน้ำหนักม้วนทั่วไป ในขณะที่สายรัด PET จะถูกเลือกใช้ในกรณีที่ต้องการความแข็งแรงของสายรัดหรือความทนทานต่อสภาพอากาศสูงกว่า โดยจะเลือกใช้ตามความเหมาะสมของแต่ละโครงการ
เนื่องจากขดลวดถูกตัดและรัดในขั้นตอนเดียวกัน ผู้ปฏิบัติงานจึงจัดการกับขดลวดที่เสร็จสมบูรณ์แล้ว แทนที่จะเป็นขดลวดที่ยังไม่ได้มัด
การเลือกเส้น
ชนิดของสายเคเบิลเป็นตัวกำหนดขนาดสายการผลิต ช่วงเส้นผ่านศูนย์กลางของสายเคเบิลและขนาดของขดลวดจะกำหนดหัวม้วนและแกนหมุน ในขณะที่สายรัดและน้ำหนักของขดลวดจะกำหนดสถานีรัด ซึ่งต้องได้รับการยืนยันตามแต่ละโครงการ ผู้ผลิตในอุตสาหกรรมโทรคมนาคม การจ่ายไฟฟ้า และยานยนต์ ต่างใช้สถาปัตยกรรมเดียวกัน โดยกำหนดขนาดให้เหมาะสมกับสายเคเบิลและปริมาณงาน การกำหนดขนาดสายการผลิตตามข้อมูลสายเคเบิลจริงจะช่วยหลีกเลี่ยงการกำหนดขนาดที่ใหญ่เกินไปในขั้นตอนหนึ่งและเล็กเกินไปในอีกขั้นตอนหนึ่ง
การกำหนดค่าทั่วไป
ตัวเลขด้านล่างแสดงขอบเขตการออกแบบเชิงฟังก์ชันมากกว่าค่าตัวเลข และได้รับการยืนยันในแต่ละโครงการ
| พารามิเตอร์ | ช่วงราคาทั่วไป โปรดตรวจสอบอีกครั้งในแต่ละโครงการ |
|---|---|
| สายเคเบิล | ช่วงเส้นผ่านศูนย์กลาง, ขนาดขดลวด |
| การจ่ายเงิน | การเบรกแบบควบคุม |
| Buffer | ตัวสะสมอัตโนมัติ |
| การขมวดผม | หัวเซอร์โว, แกนหมุน |
| ที่รัด | สายรัด PP หรือ PET |
| แหล่งจ่ายไฟฟ้า | ไฟฟ้า 380 โวลต์ 3 เฟส 50 เฮิรตซ์ หรือ 220 โวลต์ 1 เฟส สำหรับเครื่องจักรขนาดเล็ก เลือกใช้ตามแต่ละโครงการ |
สิ่งที่วิดีโอแสดง
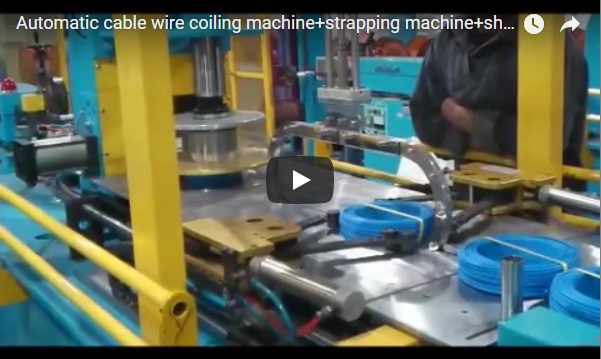
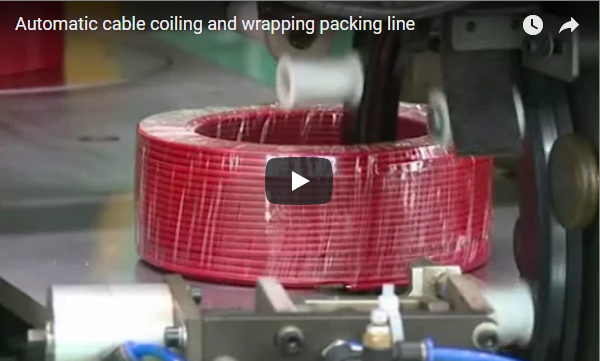
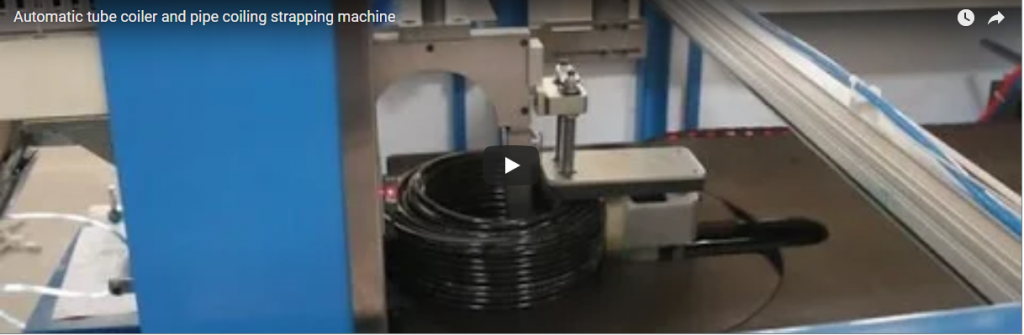
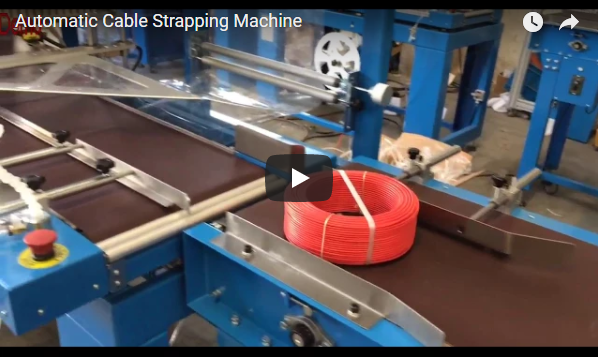
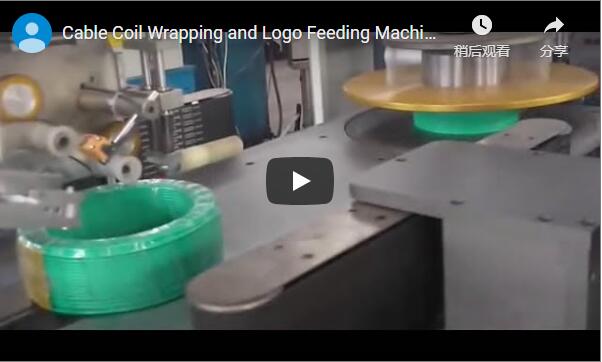
วิดีโอของเราแสดงให้เห็นกระบวนการม้วนสายเคเบิลและการรัดสาย โดยสายเคเบิลจะถูกส่งผ่านสายรัด นี่เป็นเพียงการสาธิตทั่วไป ดังนั้นเราจะตรวจสอบขนาดสายเคเบิลที่เหมาะสมสำหรับแต่ละโครงการอีกครั้ง
รายการตรวจสอบการคัดเลือก
| คำถาม | ยืนยันตามแต่ละโครงการ |
|---|---|
| สายเคเบิล | เส้นผ่านศูนย์กลาง, ขนาดขดลวด |
| การจ่ายเงิน | ประเภทของรีลและดรัม |
| Buffer | เค้าโครงตัวสะสม |
| ม้วน | แกนหมุน, แนวขวาง, แรงดึง |
| Strap | PP หรือ PET ความกว้าง |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า เฟส และความถี่ ณ สถานที่ |
การปฏิบัติงานและความปลอดภัย
เริ่มการทำงานจากแผงควบคุม และเครื่องจักรจะจ่ายวัสดุ วัดขนาด ม้วน ตัด และรัดสายโดยอัตโนมัติ ควรอยู่ห่างจากหัวม้วน สายตัด และบริเวณรัดสายขณะที่เครื่องทำงาน โดยมีอุปกรณ์ป้องกันและปุ่มหยุดฉุกเฉินอยู่ที่ตำแหน่งผู้ปฏิบัติงาน การตรวจสอบตามปกติจะครอบคลุมถึงแรงดึงในการจ่ายวัสดุ ตัวสะสมแรงดัน ล้อวัดระยะ ตัวนำการม้วน สายตัด และหัวรัดสาย ตามคู่มือเครื่องจักร
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้ทำอะไร? ตอบ: มันทำหน้าที่จ่ายเงิน วัดขนาด ม้วน ตัด และรัดสายเคเบิลให้เป็นม้วนสำเร็จรูปในขั้นตอนเดียว
ถาม: สายเคเบิลได้รับการปกป้องอย่างไรในระหว่างการคลายออก? ตอบ: แรงดึงในการคลายออกที่ควบคุมได้จะช่วยป้องกันการเกี่ยว การยืด หรือการเสียรูปก่อนการม้วนเก็บ
ถาม: ทำไมต้องใช้ตัวสะสมแรงดัน? ตอบ: มันช่วยลดแรงดันของสายเคเบิลและแยกการจ่ายกระแสอย่างต่อเนื่องออกจากการม้วนสายที่ไม่ต่อเนื่อง
ถาม: ขนาดของขดลวดถูกกำหนดอย่างไร? ตอบ: หัวม้วนขดลวดแบบเซอร์โวและแกนหมุนที่สามารถเปลี่ยนได้จะกำหนดเส้นผ่านศูนย์กลางภายในของขดลวดตามสูตรที่กำหนด
ถาม: สามารถเดินสายเคเบิลประเภทใดได้บ้าง? ตอบ: สายเคเบิลโทรคมนาคม สายเคเบิลจ่ายไฟ และสายเคเบิลยานยนต์ โดยจะเลือกขนาดให้เหมาะสมกับแต่ละโครงการ
ขั้นตอนต่อไป
- ส่งอีเมลหาเราที่ info@fhopepack.com พร้อมระบุช่วงสายเคเบิล ขนาดม้วน และปริมาณที่ต้องการ
- เราจะส่งข้อเสนอเกี่ยวกับระบบกราวด์ใหม่และแบบแปลนผังภายใน 48 ชั่วโมง
- เราจะจัดทำการสำรวจพื้นที่เพื่อยืนยันระยะการเดินสายเคเบิลและผังพื้น
การอ่านที่เกี่ยวข้อง
- เครื่องเข้าเล่มลวดเหล็กอัตโนมัติ
- ทฤษฎีเครื่องบรรจุขดลวดอัตโนมัติ
- เครื่องบรรจุม้วนสายเคเบิลและเครื่องบรรจุสายไฟ
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบและการประเมินความเสี่ยง
- EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
วิดีโอสาธิตการม้วนและรัดสายเคเบิลของ FHOPE วิดีโอนี้จัดทำขึ้นเพื่อเป็นตัวอย่างทั่วไป ช่วงการใช้งานของสายเคเบิลได้รับการยืนยันตามแต่ละโครงการแล้ว
แก้ไขล่าสุด: 2026-10-10