สรุปโดยย่อ:เราผลิตเครื่องอัดและรัดลวดเหล็กม้วนที่บีบอัดลวดเหล็กม้วนหลวมๆ ตามแนวแกน ทำให้ลวดเหล็กม้วนสั้นและแน่นขึ้น เครื่องอัดของเราออกแบบมาสำหรับรัด 4 สายต่อม้วน และรอบการทำงาน 30-40 วินาที ส่งแบบแปลนพื้นที่ของคุณมา แล้วคุณจะได้รับข้อเสนอภายใน 48 ชั่วโมง
สารบัญ
- สายการผลิตการอัดและรัดทำหน้าที่อะไร
- ภายในรอบการอัดแน่น
- การจัดเรียงขดลวดและการวางผังสายการผลิต
- การรัดและการผูก
- ขนาดและข้อมูลจำเพาะ
- ตัวอย่างขนาดประกอบการอธิบาย
- รายการตรวจสอบ RFQ
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
- ขั้นตอนต่อไป
สายการผลิตการอัดและรัดทำหน้าที่อะไร
เครื่องอัดลวดจะบีบขดลวดที่หลวมตามแนวแกน ทำให้ขดลวดสั้นลงและแน่นขึ้น จากนั้นสายรัดจะยึดความสูงที่อัดแน่นนั้นไว้ การรัดจะใช้สายรัดหลายเส้นวางเรียงรอบขดลวด โดยแต่ละเส้นจะผ่านรูและพาดผ่านด้านนอก เนื่องจากขดลวดที่หลวมส่วนใหญ่เป็นอากาศ การอัดก่อนจึงทำให้สายรัดสามารถยึดมัดได้อย่างมั่นคงและแน่นหนา แทนที่จะเป็นมัดที่ยืดหยุ่นได้ สถานีรัดสายของเราถูกกำหนดให้มีหัวรัด 4 หัว
ภายในรอบการอัดแน่น
กระบวนการอัดแน่นดำเนินไปตามลำดับขั้นตอนทางเทคนิค ได้แก่ การยกด้วยเครน การอัดไฮดรอลิกในแนวดิ่ง การป้อนสายรัดในแนวรัศมี และการเคลื่อนย้ายขดลวดในแนวนอน
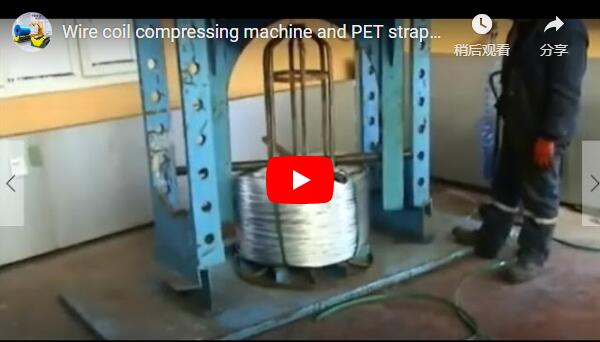
ขั้นแรก เครนที่มีตะขอรูปตัว C จะยกขดลวดเหล็กไปยังสถานีอัด ซึ่งขดลวดจะตั้งตรงในแนวตั้งภายในโครงอัดแนวตั้งสีน้ำเงินที่มีแท่งนำทางโค้ง ขดลวดอื่นๆ จะวางซ้อนกันอยู่ใกล้เครื่องจักร เนื่องจากเครนทำหน้าที่ป้อนวัสดุ ช่องว่างระหว่างพื้นที่จัดเตรียมและเครื่องอัดจึงสั้น
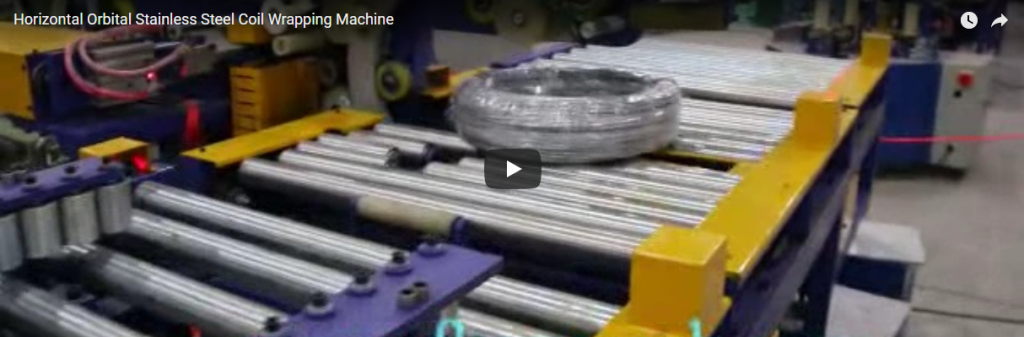
ประการที่สอง เครื่องอัดไฮดรอลิกแนวตั้งจะปิดทับขดลวดบนสายพานลำเลียงลูกกลิ้งและบีบอัดขดลวดระหว่างเสาแนวตั้งของเครื่อง ทำให้ขดลวดที่หลวมถูกมัดให้สั้นลงและแน่นขึ้น แขนแนวตั้งจะตั้งอยู่เหนือขดลวดก่อนที่การทำงานจะเริ่มต้นขึ้น
ประการที่สาม หัวรัดจะป้อนลวดผูกมัดในแนวรัศมี ผ่านรูและรอบนอกของขดลวดที่อัดแน่น สุดท้าย แขนเอียงจะวางขดลวดที่เสร็จแล้วในแนวนอนและเคลื่อนไปยังกรอบแนวนอน จากนั้นขดลวดจะออกจากสายการผลิตเป็นมัดที่มั่นคงและหนาแน่น
การจัดเรียงขดลวดและการวางผังสายการผลิต
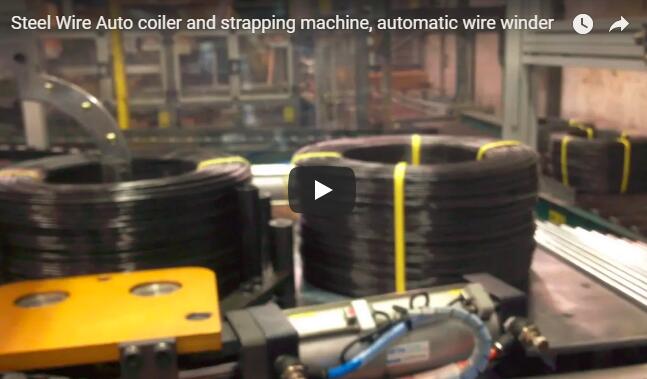
ในสายการผลิตของเรา เครนที่มีตะขอรูปตัว C จะยกม้วนลวดเหล็กไปยังสถานีอัด และระยะการอัดจะถูกตั้งค่าตามแต่ละโครงการ ม้วนลวดจะถูกวางซ้อนกันไว้ข้างเครื่องอัดจนกว่าเครนจะยกขึ้น ดังนั้นสถานีอัดจึงใช้เวลาไม่นาน และพื้นที่ด้านข้างเครื่องอัดก็ทำหน้าที่เป็นตัวรองรับชั่วคราว
การจัดวางแบบนี้ทำให้รอบการทำงานของเครนและรอบการทำงานของเครื่องอัดเป็นอิสระต่อกัน กล่าวคือ ขดลวดหนึ่งสามารถเคลื่อนที่ได้ในขณะที่อีกขดลวดหนึ่งกำลังถูกอัด เนื่องจากเครนทำหน้าที่ป้อนวัสดุ จึงไม่จำเป็นต้องมีสายพานลำเลียงยาวๆ อยู่ระหว่างพื้นที่จัดเตรียมและเครื่องอัด บอกเราถึงระยะห่างระหว่างเครนและแผนการจัดเตรียมขดลวดของคุณ แล้วเราจะวางสถานีอัดในตำแหน่งที่เครนของคุณสามารถเข้าถึงได้อยู่แล้ว
การรัดและการผูก
เครื่องรัดสายของเราถูกออกแบบมาให้รัดสายลวดได้พร้อมกัน 4 เส้น โดยสายลวดที่ใช้มีเส้นผ่านศูนย์กลาง 6.3-8 มม. และแต่ละม้วนจะใช้สายลวด 4 เส้น สายลวดจะรัดในแนวรัศมี คือ ผ่านรูตรงกลาง ด้านนอก และกลับเข้ามา ทำให้ความสูงของสายลวดที่รัดแล้วคงที่จากหลายทิศทางพร้อมกัน เครื่องของเรามีกำลัง 210 บาร์ และแรงกดสามารถปรับได้ตั้งแต่ 60-400 กิโลนิวตัน
ขนาดและข้อมูลจำเพาะ
| พารามิเตอร์ | ข้อกำหนดของเรา |
|---|---|
| สายรัดต่อขดลวด | 4 |
| เส้นผ่านศูนย์กลางภายนอกของขดลวด | 1000-1800 มม. |
| น้ำหนักขดลวด | น้ำหนักสูงสุด 500-2000 กก. |
| เวลาการทำงานของเครื่องอัด | 30-40 วิ |
| เส้นผ่านศูนย์กลางลวดผูก | 6.3-8 มม. |
| แรงอัด | ปรับได้ 60-400 kN |
เครื่องมือ ระยะชัก และหัวรัดทั้งหมดได้รับการกำหนดค่าตามแต่ละโครงการ และระยะชักของเครื่องกดจะถูกตั้งค่าตามแต่ละขดลวด ดังนั้นตารางจึงแสดงช่วงข้อกำหนดที่เราใช้ในการผลิต แทนที่จะเป็นจุดใช้งานคงที่จุดเดียว
ตัวอย่างขนาดประกอบการอธิบาย
สำหรับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก 1200 มม. รูตรงกลาง 700 มม. และความกว้าง 800 มม. การรัดด้วยสายรัดรัศมีเพียงเส้นเดียวจะต้องการสายรัดยาวประมาณ 2100 มม. (ภาพประกอบ) การอัดขดลวดหลวมๆ ขนาด 900 มม. ให้เหลือความสูงที่อัดแน่น 600 มม. จะได้อัตราส่วนการอัดแน่น 1.5 เท่า (ภาพประกอบ) ขดลวดหนัก 2000 กก. จะรับแรงน้ำหนักประมาณ 19620 นิวตัน (ภาพประกอบ)
ผลลัพธ์ของการวัดแบบวนรอบคือความยาวของสายรัดสำหรับการผ่านหนึ่งครั้ง คูณด้วยจำนวนสายรัดในม้วนของคุณเพื่อหาความยาวทั้งหมดต่อม้วน ส่งขนาดของม้วนของคุณเพื่อรับการคำนวณความยาวสายรัด การประมาณอัตราส่วนการอัด และแรงกดที่ต้องการ
รายการตรวจสอบ RFQ
- เส้นผ่านศูนย์กลางภายนอก รู และความกว้างของขดลวด
- น้ำหนักของขดลวดและจำนวนขดลวดต่อกะ
- วัสดุของสายและจำนวนสาย
- แบบแปลนผังพร้อมข้อมูลเครนและตะขอรูปตัว C
- ตลาดปลายทาง ดังนั้นจึงต้องใช้มาตรฐานที่เหมาะสม
การควบคุมและความปลอดภัย
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง: สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ประเภทนี้ หยุดและแยกเครื่องจักร และล็อกเอาต์ก่อนที่จะเอื้อมมือเข้าไปในบริเวณขดลวด ห้ามเอื้อมมือเข้าไปในโครงขณะที่เครื่องกดกำลังเคลื่อนที่
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องจักรใช้สายรัดกี่เส้นต่อขดลวดหนึ่งม้วน? ตอบ: เครื่องอัดของเรากำหนดให้ใช้สายรัด 4 เส้นต่อขดลวดหนึ่งม้วน และสายรัดจะวิ่งในแนวรัศมีผ่านรูตรงกลาง
ถาม: สายการผลิตนี้รองรับขนาดขดลวดแบบใดได้บ้าง? ตอบ: เครื่องจักรของเราได้รับการออกแบบมาสำหรับขดลวดที่มีเส้นผ่านศูนย์กลางภายนอก 1000-1800 มม. และน้ำหนัก 500-2000 กก.
ถาม: รอบการอัดหนึ่งรอบใช้เวลานานเท่าไหร่? ตอบ: เครื่องอัดของเราถูกออกแบบมาให้ทำงานรอบละ 30-40 วินาที และสามารถตั้งค่าระยะการอัดได้ต่อขดเหล็กแต่ละขด
ถาม: มาตรฐานใดบ้างที่ครอบคลุมด้านความปลอดภัยของเครื่องจักรนี้? ตอบ: ตลาด CE กำหนดให้มีการประเมินความเสี่ยงตามมาตรฐาน ISO 12100 และมาตรฐาน EN 415-10 ครอบคลุมความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ประเภทนี้
ถาม: หัวรัดทำจากวัสดุอะไร? ตอบ: หัวรัดของเราออกแบบมาสำหรับรัดลวดขนาดเส้นผ่านศูนย์กลาง 6.3-8 มม. และ 4 สายรัดต่อม้วน
การอ่านที่เกี่ยวข้อง
- เครื่องอัดขดลวด: ขั้นตอนก่อนการรัด
- เครื่องอัดและรัดขดลวดเหล็กอัตโนมัติ
- สายการผลิตม้วนและอัดขดลวดเหล็กอัตโนมัติ
- เครื่องพลิกม้วนลวดเหล็ก: ระบบเอียงไฮดรอลิก 90 องศา
แหล่งที่มา
แก้ไขล่าสุด: 2026-10-06
ขั้นตอนต่อไป
- ส่งแบบแปลนผังพื้นที่ของคุณไปที่ info@fhopepack.com
- รับข้อเสนอภายใน 48 ชั่วโมง
- จองคิวสำรวจพื้นที่กับวิศวกรของเราได้เลย