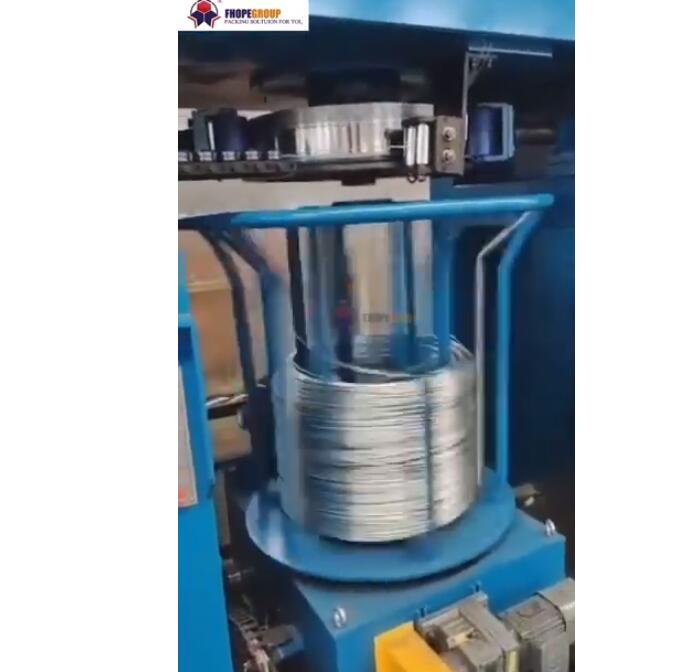
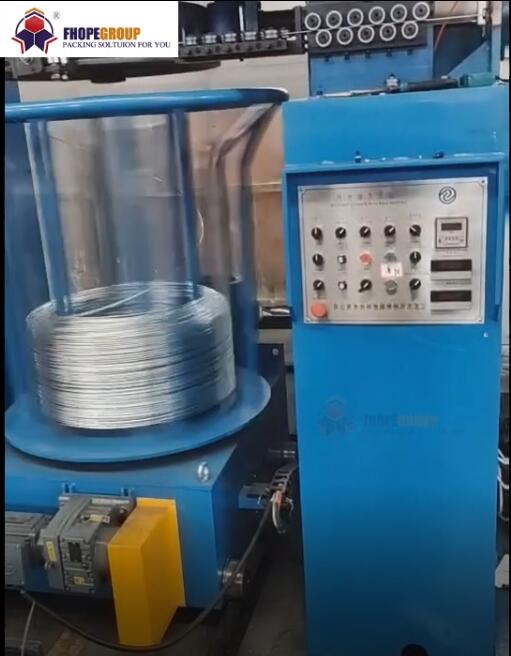
บทสรุปสำหรับผู้บริหารเครื่องม้วนและรัดลวดเหล็กจะม้วนลวดที่ดึงออกมาเป็นขดลวดที่มีความยาวตามที่กำหนด ตัด และรัดขดลวดผ่านรู คลิปวิดีโอความยาวประมาณ 198 วินาที แสดงรอบการม้วนสองรอบบนหัวม้วนรูปดาวสีเหลืองในกรอบสีน้ำเงิน และตัวยึดที่นำขดลวดออกไป โซลูชันที่เทียบเท่าของเราจะรัดขดลวดแต่ละขดใน 2 ถึง 4 จุดด้วยสายรัด PP ขนาด 8 ถึง 10 มม.
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- เวลาในการทำงานแต่ละรอบของคลิป
- วิธีการทำงานของเครื่องม้วนและรัดสายรัด
- ข้อมูลการรัดขดลวด
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการเลือกเครื่องพันขดลวด
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
เครื่องจักรมีโครงเหล็กสีน้ำเงินขนาดใหญ่ด้านหลังรั้วกั้นนิรภัยสีน้ำเงิน หัวม้วนรูปดาวสีเหลืองติดตั้งอยู่บนมอเตอร์แบบมีเกียร์ และมีแขนนำทางสีเหลืองล้อมรอบอยู่ ตู้ควบคุมสีเทาที่มีปุ่มกดเรียงเป็นแถวและปุ่มหยุดฉุกเฉินตั้งอยู่ด้านข้าง
- 0 ถึงประมาณ 18 วินาที ขดลวดเหล็กสีสดใสวางอยู่บนหัวม้วนลวด มองเห็นได้ผ่านรั้ว ไม่มีอะไรเคลื่อนไหว
- ประมาณ 24 ถึง 42 วินาที ผู้ถือสีเหลืองจะยกขดลวดขึ้น เคลื่อนย้าย และวางลงที่สถานีถัดไป
- ประมาณ 48 ถึง 54 วินาที ปลายลวดใหม่จะถูกส่งจากล้อนำทางไปยังหัวม้วนลวด และแขนนำทางจะปิดเข้าหากัน
- ประมาณ 60 ถึง 78 วินาที หัวหมุนและลวดจะพันกันเป็นเกลียวแน่น ใกล้ถึงปลาย ลวดจะถูกตัดและตัวยึดจะรับขดลวดไว้
- ประมาณ 84 วินาที ขดลวดที่เสร็จแล้วจะวางอยู่ที่ด้านขนถ่าย และส่วนหัวก็จะว่างเปล่าอีกครั้ง
- ประมาณ 90 ถึง 102 วินาที เครื่องจักรหยุดนิ่ง โดยมีขดลวดวางอยู่บนฐานรองสีเหลือง
- ประมาณ 108 ถึง 174 วินาที รอบที่สองเริ่มทำงาน ลวดถูกดึงเข้า หัวหมุนเร็วขึ้น และขดลวดก็ขยายตัวทีละชั้น
- ประมาณ 180 ถึง 198 วินาที ตัวยึดจะลงมาครอบขดลวดที่พันเสร็จแล้ว จับขดลวดไว้ และยกออกจากหัวเครื่อง
เวลาในการทำงานแต่ละรอบของคลิป
| เหยียบที่คลิป | ช่วงเวลา | ระยะเวลา |
|---|---|---|
| ขดลวดถูกยกและเคลื่อนย้ายโดยตัวยึด | ประมาณ 24 ถึง 42 วินาที | ประมาณ 18 วินาที |
| ปลายสายไฟต่อเข้ากับหัว | ประมาณ 48 ถึง 54 วินาที | ประมาณ 6 วินาที |
| ขดลวดที่จะตัด ขดลวดแรก | ประมาณ 60 ถึง 78 วินาที | ประมาณ 18 วินาที |
| การพันขดลวด ขดลวดที่สอง | ประมาณ 108 ถึง 174 วินาที | ประมาณ 66 วินาที |
| ขดลวดจับและยกออก | ประมาณ 180 ถึง 198 วินาที | ประมาณ 18 วินาที |
เวลาที่แสดงมาจากเฟรมที่ห่างกัน 6 วินาที และคลิปอาจมีการตัดต่อ เวลาที่แสดงคือลำดับขั้นตอน ไม่ใช่เวลาการทำงานจริง
วิธีการทำงานของเครื่องม้วนและรัดสายรัด
ลวดจะผ่านตัวนับเมตรก่อน ล้อบนและล่างของตัวนับจะวัดความยาวเป็นเซนติเมตรและส่งสัญญาณไปยังตัวตัดและหัวม้วน ตลับลูกปืนทางเดียวจะหยุดไม่ให้ลวดไหลย้อนกลับ
หัวม้วนลวดจะเคลื่อนที่ขึ้นลงเพื่อรับปลายลวดและยึดไว้ที่จุดเริ่มต้น มันจะเปิดและปิดโดยอัตโนมัติ และมอเตอร์เซอร์โวจะม้วนลวดให้เป็นรูปทรงขดลวดที่สม่ำเสมอ เมื่อตัวนับถึงความยาวที่ตั้งไว้ ใบมีดตัดจะตัดลวด
จากนั้น ตัวจับยึดที่ขับเคลื่อนด้วยเซอร์โวจะหนีบขดลวดและนำไปยังสถานีรัดสาย ที่นั่น ขดลวดจะถูกรัดผ่านรูใน 2 ถึง 4 จุด ด้วยสายรัด PP ที่เชื่อมต่อกันด้วยการเชื่อมเสียดทาน
| ส่วนหนึ่ง | สิ่งที่มันไม่ |
|---|---|
| เคาน์เตอร์มิเตอร์ | วัดความยาวสายไฟเป็นเซนติเมตร |
| หัวม้วน | จับปลายลวด พันเป็นขดลวด แล้วคลายออก |
| เครื่องตัดอัตโนมัติ | ตัดลวดตามความยาวที่กำหนด |
| ตัวยึดเซอร์โว | หนีบขดลวดแล้วเลื่อนไปยังตำแหน่งรัด |
| สายรัดแบบมองทะลุ | รัดขดลวดไว้ 2 ถึง 4 จุด |
| การจ่ายสาย PP | จัดเก็บสายรัดและป้อนสายรัดด้วยความเร็วที่เหมาะสม |
ข้อมูลการรัดขดลวด
| หน่วยสายรัด | Specification |
|---|---|
| ประเภทสายรัด | PP |
| ความกว้างสายคล้อง | เพื่อ 8 10 มม |
| ความหนาของสายรัด | 0.8 มม |
| ร่วมกัน | การเชื่อมด้วยแรงเสียดทาน |
| ตำแหน่งร่วม | ส่วนหน้าของขดลวด |
| ความแข็งแรงของข้อต่อ | ประมาณ 75 ถึง 80% ของแรงดึงขาดของสายรัด |
| ตำแหน่งสายรัด | 2 ถึง 4 ต่อขดลวด |
| Control | หน้าจอสัมผัส, PLC และเซอร์โวไดรฟ์ |
บนหน้าจอสัมผัส ผู้ปฏิบัติงานสามารถตั้งค่าความเร็วในการม้วน ความยาวลวด และสัญญาณเตือนได้ นอกจากนี้ยังสามารถเปลี่ยนการตั้งค่าขนาดขดลวด ความยาวลวด และเส้นผ่านศูนย์กลางลวดได้บนหน้าจอขณะที่เครื่องกำลังทำงาน
การตรวจสอบจังหวะ
สำหรับการวาดภาพประกอบที่แสดงให้เห็นว่าการพันขดลวดเสร็จสิ้นทุกๆ 120 วินาที การพัน การตัด และการถ่ายโอนตัวยึดทั้งหมดจะต้องเสร็จสิ้นภายใน 120 วินาที ส่วนในคลิปนั้น การพันขดลวดที่สองเพียงอย่างเดียวใช้เวลาประมาณ 66 วินาที
ในกรณีที่เครื่องรัดสายทำงานกับขดลวดก่อนหน้าในขณะที่ขดลวดถัดไปกำลังพันอยู่ เครื่องที่ทำงานช้ากว่าจะเป็นตัวกำหนดจังหวะการทำงาน จากนั้นเราจะตั้งจำนวนสายที่รัดเพื่อให้การรัดสายไม่เกินเวลาในการพันขดลวด
รายการตรวจสอบสำหรับการเลือกเครื่องพันขดลวด
- ขนาดเส้นผ่านศูนย์กลางและเกรดของลวด
- ความยาวหรือน้ำหนักของขดลวด รวมถึงเส้นผ่านศูนย์กลางภายในและภายนอกของขดลวด
- ความเร็วของเส้นในเครื่องวาดภาพ
- จำนวนสายรัดต่อขดลวด 2 ถึง 4 เส้น
- การเคลื่อนย้ายขดลวดหลังการรัด: สายพานลำเลียง, ตะขอ หรือพาเลท
การควบคุมและความปลอดภัย
ในคลิปวิดีโอ ไม่มีใครเข้าไปในรั้วขณะที่หัวหมุนและตัวยึดเคลื่อนที่ หัวหมุน ใบมีด และตัวยึดทั้งหมดเคลื่อนที่โดยไม่มีการเตือนล่วงหน้า และหากมีคนอยู่ภายในรั้ว ก็จะต้องออกแบบให้คนออกไป เราล้อมรั้วห้องขังและเชื่อมต่อประตูเข้าด้วยกัน
หยุดเครื่อง แยกส่วน และล็อกเครื่องก่อนที่ใครจะใส่ปลายสายไฟใหม่ แก้ปัญหาสายไฟพันกันที่หัวตัด หรือเปลี่ยนขดลวดสายรัด ปุ่มหยุดฉุกเฉินบนตัวเครื่องจะหยุดหัวตัดและตัวยึดทันที
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งกำหนดการป้องกันและระบบหยุดการทำงาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องตัดรู้ได้อย่างไรว่าเมื่อใดควรตัดสายไฟ? ตอบ: ตัวนับเมตรจะวัดความยาวของสายไฟเป็นเซนติเมตร และเครื่องตัดจะทำงานเมื่อถึงความยาวที่ตั้งไว้
ถาม: แต่ละขดลวดใช้สายรัดกี่เส้น? ตอบ: ระหว่าง 2 ถึง 4 เส้น ขึ้นอยู่กับการตั้งค่าในโปรแกรม โดยใช้สายรัด PP ขนาด 8 ถึง 10 มม.
ถาม: รอยต่อของสายรัดแข็งแรงแค่ไหน? ตอบ: รอยต่อแบบเชื่อมด้วยแรงเสียดทานสามารถรับน้ำหนักได้ประมาณ 75 ถึง 80% ของแรงดึงสูงสุดของสายรัด
ขั้นตอนต่อไป
เรากำหนดขนาดเครื่องม้วนและรัดลวดเหล็กโดยใช้สามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากขนาดลวด ขนาดขดลวด และความเร็วของสายส่ง เพื่อ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงรวมถึงแผนผังการจัดวางขดลวด แผนการวางสายรัด และการตรวจสอบรอบการทำงาน
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงยืนยันเส้นวาด พื้นที่ และห้องที่ล้อมรั้วไว้
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- รายละเอียดเครื่องจักรและข้อมูลสายรัด: หน้าผลิตภัณฑ์เครื่องม้วนและรัดลวดเหล็ก
- การกำหนดเวลาของคลิป: กำหนดเวลาเฟรมจากคลิป โดยมี 6 วินาทีระหว่างเฟรม
- เครื่องจักรทำงานจริง: วิดีโอบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026