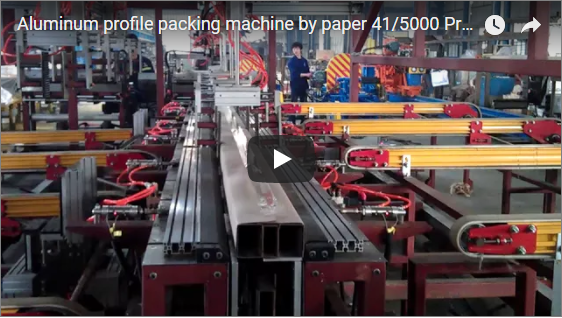
🛠️ ขอบเขต
กรอบการจัดซื้อจัดจ้างนี้กำหนดขั้นตอนการตรวจสอบทางเทคนิคที่บังคับใช้สำหรับระบบห่อหุ้มด้วยฟิล์มพลาสติกอัตโนมัติที่ออกแบบมาสำหรับวัสดุที่มีความยาวมาก เพื่อให้มั่นใจได้ว่ามีการปฏิบัติตามมาตรฐานการส่งออกระหว่างประเทศและระเบียบปฏิบัติด้านความปลอดภัยในการปฏิบัติงานอย่างเคร่งครัดก่อนที่จะมีการลงทุนใดๆ ในขณะเดียวกันก็มอบตัวชี้วัดการตรวจสอบที่นำไปใช้ได้จริงแก่เหล่าวิศวกร
การห่อหุ้มด้วยฟิล์มหดอัตโนมัติสำหรับผลิตภัณฑ์ไม้และอลูมิเนียมขึ้นรูปนั้น ต้องการการปิดผนึกด้วยความร้อนที่แม่นยำ การควบคุมแรงดึงแบบไดนามิก และระบบล็อคเพื่อความปลอดภัยที่ได้รับการตรวจสอบแล้ว เพื่อให้ได้บรรจุภัณฑ์ที่พร้อมส่งออก ในขณะเดียวกันก็ลดแรงงานคนให้น้อยที่สุด ตารางประเมินทางเทคนิคนี้ออกแบบมาสำหรับผู้จัดการโรงงาน วิศวกรเครื่องกล และผู้เชี่ยวชาญด้านการจัดซื้อจัดจ้างที่กำลังประเมินสายการผลิตบรรจุภัณฑ์แบบอัตโนมัติเต็มรูปแบบหรือกึ่งอัตโนมัติ พารามิเตอร์การทำงานพื้นฐานนั้นตั้งอยู่บนสมมติฐานของสภาพแวดล้อมในโรงงานที่มีการควบคุมอุณหภูมิ ตั้งแต่ 0 ถึง 40 °C โดยใช้การกำหนดค่าพลังงานอุตสาหกรรมมาตรฐาน (เฟสเดียว 220V หรือสามเฟส 380V/50Hz ขึ้นอยู่กับมาตรฐานโครงข่ายไฟฟ้าในแต่ละภูมิภาค) โปรดทราบว่าเกณฑ์ประสิทธิภาพ อัตราการทำงาน และความคลาดเคลื่อนของมิติทั้งหมดที่กล่าวถึงในที่นี้ แสดงถึงมาตรฐานอุตสาหกรรมทั่วไปสำหรับบรรจุภัณฑ์ที่มีความแข็งแรงทนทาน ข้อกำหนดจริงจะแตกต่างกันอย่างมากตามผู้ผลิต และต้องได้รับการตรวจสอบกับเอกสารข้อมูลทางวิศวกรรมเฉพาะของผู้จำหน่าย คู่มือนี้ไม่รวมอุปกรณ์บรรจุภัณฑ์เฉพาะทางสำหรับอาหาร ยา หรือการใช้งานที่อุณหภูมิต่ำมาก สำหรับการขนส่งระหว่างประเทศ เครื่องหมาย CE (Conformité Européenne) แสดงถึงการปฏิบัติตามข้อกำหนดด้านความปลอดภัยของเครื่องจักรของสหภาพยุโรป ในขณะที่ PL d (Performance Level d) หมายถึงระดับความปลอดภัยวงจรมาตรฐานที่รับประกันการตรวจสอบแบบสองช่องสัญญาณพร้อมการตรวจจับข้อผิดพลาดอิสระ ตามมาตรฐาน ISO 13849-1 โปรดตรวจสอบพารามิเตอร์เหล่านี้กับข้อกำหนดทางกฎหมายในท้องถิ่นและเอกสารของผู้จำหน่ายก่อนสรุปสัญญาเสมอ
🏗️ รายการตรวจสอบร่างกาย
การตรวจสอบการจัดซื้อจัดจ้างจำเป็นต้องมีการตรวจสอบอย่างเป็นระบบเกี่ยวกับความสม่ำเสมอของอุณหภูมิ ความซ้ำซ้อนของวงจรความปลอดภัย และการตอบสนองแรงดึงที่ขับเคลื่อนด้วยเซอร์โว โดยเทียบกับรายงานการทดสอบของซัพพลายเออร์ เพื่อป้องกันปัญหาคอขวดในการผลิตและสร้างความมั่นใจว่าเป็นไปตามข้อกำหนดทางกฎหมายในทุกขั้นตอนการดำเนินงาน ปกป้องการลงทุนและลดเวลาหยุดทำงานโดยไม่คาดคิดในช่วงรอบการผลิตสูงสุด
ใช้เมทริกซ์การตรวจสอบทางเทคนิคต่อไปนี้เพื่อตรวจสอบพารามิเตอร์ที่สำคัญแต่ละรายการ ทำเครื่องหมายแต่ละรายการเป็นผ่าน (✓)หรือไม่ผ่าน (✗)หลังจากตรวจสอบรายงานการทดสอบที่ได้รับการรับรองจากผู้ผลิต ใบรับรองความปลอดภัยทางไฟฟ้าจากบุคคลที่สาม หรือวิดีโอสาธิตการใช้งานจริง ค่าความคลาดเคลื่อนที่ระบุไว้ทั้งหมดแสดงถึงช่วงค่าทางวิศวกรรมทั่วไปสำหรับระบบบรรจุภัณฑ์แบบโปรไฟล์ระดับอุตสาหกรรม ค่าจริงจะต้องได้รับการยืนยันผ่านเอกสารเฉพาะของผู้จำหน่าย
| # | พารามิเตอร์การตรวจสอบ | ช่วงการยอมรับที่ได้รับการตรวจสอบ / มาตรฐาน | ผ่าน / ไม่ผ่าน |
|---|---|---|---|
| 1 | ความสม่ำเสมอของอุณหภูมิในการปิดผนึกด้วยความร้อน | ความคลาดเคลื่อน ±5 °C ตลอดความกว้างของฟิล์ม (ช่วงปกติ; โปรดขอรายงานการวิเคราะห์อุณหภูมิ) | ☐ |
| 2 | เวลาตอบสนองของระบบล็อกนิรภัย | ≤0.5 วินาทีหลังจากเปิดฝาครอบป้องกัน (โดยทั่วไปสำหรับระบบที่ผ่านมาตรฐาน CE โปรดตรวจสอบกับผู้จำหน่าย) | ☐ |
| 3 | วงจรหยุดฉุกเฉินสำรอง | การตรวจสอบแบบสองช่องสัญญาณพร้อมการตรวจจับข้อผิดพลาดแบบอิสระ (เทียบเท่า ISO 13849-1 PL d) | ☐ |
| 4 | การตอบสนองแบบไดนามิกของแรงตึงฟิล์ม | การปรับเซอร์โวภายใน 150–250 มิลลิวินาทีหลังจากการเปลี่ยนแปลงรูปทรงของวัสดุ (ขึ้นอยู่กับผู้ผลิต) | ☐ |
| 5 | ความจุความยาวโปรไฟล์สูงสุด | ≥10–12 เมตรสำหรับไม้ ≥8–10 เมตรสำหรับอลูมิเนียมอัดขึ้นรูป (ช่วงใช้งานหนักทั่วไป) | ☐ |
| 6 | อัตราการทำงานต่อรอบที่โหลดเต็มที่ | ≥12–18 แพ็ค/นาที สำหรับโปรไฟล์ที่มีความยาวไม่เกิน 6 เมตร (ตรวจสอบกับรายงานการทดสอบจากผู้ผลิต) | ☐ |
| 7 | ระดับการปล่อยเสียงรบกวน | ≤75–80 dB(A) ที่ระยะห่าง 1 เมตรจากผู้ปฏิบัติงาน (ตามข้อกำหนดเครื่องจักรของสหภาพยุโรป 2006/42/EC) | ☐ |
| 8 | การใช้พลังงานสแตนด์บาย | ≤1.5–2.5 กิโลวัตต์ สำหรับการกำหนดค่า 10–15 ชุด/นาที (แตกต่างกันไปตามขนาดของเซอร์โว) | ☐ |
คำสั่งสำคัญในการจัดซื้อจัดจ้าง:ต้องขอใบรับรองความปลอดภัยทางไฟฟ้าจากหน่วยงานภายนอก (เช่น ใบรับรอง CE หรือ UL) ก่อนที่จะจ่ายเงินมัดจำใดๆ ใบรับรองที่ไม่ได้รับการตรวจสอบอาจส่งผลให้สินค้าถูกกักกันโดยศุลกากร ต้องทำการแก้ไขเพิ่มเติม หรือประกันภัยเป็นโมฆะ สำหรับเครื่องพิมพ์แบบกึ่งอัตโนมัติ ตรวจสอบให้แน่ใจว่ากลไกช่วยป้อนฟิล์มด้วยมือใช้แรงจากผู้ใช้งานไม่เกิน 50 นิวตัน ตัวป้องกันแถบซีลความร้อนมีช่องว่างเพื่อความปลอดภัยไม่เกิน 6 มิลลิเมตร และระบบควบคุมการสตาร์ทด้วยมือสองข้างต่อสายไว้เพื่อป้องกันการเปิดใช้งานโดยไม่ตั้งใจ
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 เกณฑ์การผ่าน/ไม่ผ่าน
ข้อกำหนดการปฏิบัติตามอย่างเคร่งครัดบังคับให้เกณฑ์ด้านความปลอดภัยและประสิทธิภาพหลักทั้งหมดต้องผ่านการตรวจสอบ โดยการอนุมัติบางส่วนต้องมีเอกสารระบุระยะเวลาในการแก้ไข และข้อกำหนดบทลงโทษตามสัญญา เพื่อปกป้องการลงทุนและรักษาความต่อเนื่องในการดำเนินงานตลอดอายุการใช้งานของอุปกรณ์ เพื่อให้มั่นใจถึงความน่าเชื่อถือในระยะยาวและการปฏิบัติตามกฎระเบียบ
ระบบบรรจุภัณฑ์จะได้รับการยอมรับขั้นสุดท้ายก็ต่อเมื่อพารามิเตอร์บังคับทุกข้อ (ข้อ 1–8) ได้รับสถานะ "ผ่าน" ที่ได้รับการตรวจสอบแล้ว สำหรับการติดตั้งแบบกึ่งอัตโนมัติ อย่างน้อยสองในสามของการควบคุมความปลอดภัยเสริมจะต้องเป็นไปตามข้อกำหนดด้วย พารามิเตอร์ใด ๆ ที่ล้มเหลวจะทำให้ต้องมีการจัดทำเอกสารทางวิศวกรรมแก้ไขจากผู้จำหน่ายหรือการทดสอบการยอมรับจากโรงงาน (FAT) ที่มีพยานรับรองทันที การปฏิบัติตามบางส่วน (เช่น 6/8 รายการหลัก) ถือเป็นการปฏิบัติตามชั่วคราวเท่านั้น และต้องมีตารางการแก้ไขเป็นลายลักษณ์อักษร กำหนดเป้าหมายประสิทธิภาพที่ชัดเจน และข้อกำหนดการลงโทษตามสัญญาที่ผูกติดกับการแก้ไขที่ล่าช้า ผลการทดสอบทั้งหมด รวมถึงแผนภูมิการแมปความร้อนและบันทึกการตอบสนองของเซอร์โว จะต้องถูกจัดเก็บไว้พร้อมกับใบสั่งซื้อและคู่มือการบำรุงรักษา โปรดทราบว่าค่าความคลาดเคลื่อนพื้นฐานเป็นเพียงตัวอย่างเท่านั้น เกณฑ์การยอมรับจริงจะต้องสอดคล้องกับข้อกำหนดด้านปริมาณงานเฉพาะของโรงงาน คุณสมบัติของวัสดุฟิล์ม และข้อบังคับด้านความปลอดภัยในภูมิภาค
🛡️ สิ่งของที่มักถูกมองข้าม
ความต่อเนื่องในการดำเนินงานขึ้นอยู่กับการตรวจสอบข้อมูลการกระจายความร้อน ความหน่วงในการตอบสนองของเซอร์โวระหว่างการเปลี่ยนวัสดุ และข้อตกลงเกี่ยวกับสินค้าคงคลังอะไหล่ในระดับภูมิภาค เพื่อป้องกันการหยุดชะงักของสายการผลิตที่มีค่าใช้จ่ายสูง และรักษาคุณภาพบรรจุภัณฑ์ให้สม่ำเสมอในกระบวนการทำงานที่ใช้พื้นผิววัสดุผสม ซึ่งจะช่วยให้บรรลุเป้าหมายด้านปริมาณงานและลดค่าใช้จ่ายในการบำรุงรักษา
มีปัจจัยทางเทคนิคสามประการที่ทำให้เกิดความล้มเหลวหลังการติดตั้งอย่างต่อเนื่อง เนื่องจากการตรวจสอบความถูกต้องก่อนการซื้อที่ไม่เพียงพอ:
-
การตรวจสอบการวัดอุณหภูมิ:ผู้จำหน่ายมักโฆษณาว่ามีการกระจายความร้อนอย่างสม่ำเสมอโดยไม่ให้ข้อมูลเทอร์โมคัปเปิลเชิงประจักษ์ บริเวณการปิดผนึกที่ไม่ได้รับการตรวจสอบจะทำให้ฟิล์มย่นบนวัสดุตกแต่งทางสถาปัตยกรรมและทำให้ประสิทธิภาพในการป้องกันความชื้นบนมัดไม้ลดลง ซึ่งนำไปสู่การถูกปฏิเสธการส่งออกการดำเนินการ:กำหนดให้มีการแสดงแผนภูมิการกระจายอุณหภูมิแบบเต็มความกว้างของแถบปิดผนึก โดยตรวจสอบภายใต้การทำงานอย่างต่อเนื่องที่อุณหภูมิ 120–180 °C (ช่วงอุณหภูมิทั่วไปของฟิล์ม PE)
-
ความหน่วงในการตอบสนองต่อแรงดึงแบบไดนามิก:การเปลี่ยนจากแผ่นอลูมิเนียมบาง (ความหนา 1 มม.) ไปเป็นมัดไม้หนาแน่น (หน้าตัด 80 มม.) จำเป็นต้องมีการปรับเทียบเซอร์โวอย่างรวดเร็ว ระบบที่มีความหน่วงในการตอบสนองเกิน 250 มิลลิวินาที จะทำให้ฟิล์มยืดมากเกินไป การซีลเสื่อมสภาพ หรือเกิดรอยบนพื้นผิวของชิ้นงาน การดำเนินการ:ขอภาพวิดีโอความเร็วสูงของการเปลี่ยนวัสดุแบบสดๆ ที่ความเร็วรอบ 80% ของความเร็วรอบที่กำหนด
-
ระยะเวลารอคอยอะไหล่และสต็อกในภูมิภาค:ชิ้นส่วนสำคัญ เช่น แท่งปิดผนึกด้วยความร้อน เซอร์โวไดรฟ์ และลูกกลิ้งป้อนฟิล์ม มักต้องใช้เวลาจัดหา 4-8 สัปดาห์จากศูนย์กลางการผลิตในยุโรปหรือเอเชีย หากไม่มีข้อตกลงสต็อกฝากขายในท้องถิ่นหรือข้อผูกพันคลังสินค้าในภูมิภาค ความล้มเหลวของชิ้นส่วนเพียงชิ้นเดียวอาจทำให้การดำเนินงานบรรจุภัณฑ์ทั้งหมดหยุดชะงักได้การดำเนินการ:ตรวจสอบให้แน่ใจในสัญญาว่าซัพพลายเออร์มีสต็อกอะไหล่ในภูมิภาคที่ได้รับการรับรอง หรือมีโปรโตคอลการเปลี่ยนอะไหล่ที่รับประกันภายใน 72 ชั่วโมง
หมายเหตุทางเทคนิค:สำหรับโรงงานที่แปรรูปวัสดุผสม โปรดตรวจสอบให้แน่ใจว่าฟิล์มหดที่เลือกใช้ (โดยทั่วไปคือโพลีเอทิลีนหรือโพลีโอเลฟิน) มีความเข้ากันได้ทางความร้อนกับช่องปิดผนึกของเครื่องจักร บันทึกตารางความเข้ากันได้ทั้งหมดไว้ในข้อกำหนดการจัดซื้อเพื่อป้องกันความไม่เข้ากันของวัสดุกับพื้นผิว
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ รายการตรวจสอบการตัดสินใจซื้อ (พิมพ์ด่วน)
การตรวจสอบความถูกต้องขั้นสุดท้ายของการจัดซื้อจัดจ้างจำเป็นต้องเปรียบเทียบข้อจำกัดด้านพื้นที่ทางกายภาพ ความเข้ากันได้กับระบบไฟฟ้า รูปทรงของม้วนฟิล์ม และเงื่อนไขการรับประกันกับความสามารถของโครงสร้างพื้นฐานของโรงงาน เพื่อให้มั่นใจได้ถึงการบูรณาการที่ราบรื่นและประสิทธิภาพสูงสุดตั้งแต่วันแรก ป้องกันค่าใช้จ่ายในการปรับปรุงแก้ไขที่สูง และรับรองการปฏิบัติตามกฎระเบียบในทุกพื้นที่ปฏิบัติการ
ก่อนลงนามในสัญญา โปรดตรวจสอบพารามิเตอร์การบูรณาการต่อไปนี้เทียบกับข้อกำหนดทางวิศวกรรมของโรงงานของคุณ:
-
ขนาดและระยะห่างของเครื่องจักร:ตรวจสอบการจัดสรรพื้นที่บนพื้น (โดยทั่วไปคือ 8 ม. × 2 ม. สำหรับสายการผลิตที่มีความยาว 12 ม.) บวกกับระยะห่างเพื่อความปลอดภัย 1.5 ม. ในทุกด้านของพื้นที่บริการ
-
ความเข้ากันได้กับระบบไฟฟ้า:ตรวจสอบให้แน่ใจว่าเฟสแรงดันและความถี่ตรงกัน (เช่น 380V / 50Hz สามเฟสสำหรับสายส่งไฟฟ้าในอุตสาหกรรมส่วนใหญ่; 460V / 60Hz สำหรับโรงงานในอเมริกาเหนือ)
-
รูปทรงเรขาคณิตของม้วนฟิล์ม:ตรวจสอบความถูกต้องของขนาดเส้นผ่านศูนย์กลางม้วนฟิล์มสูงสุดที่ยอมรับได้ (ช่วงมาตรฐานอุตสาหกรรม: แกนกลาง 250 มม., เส้นผ่านศูนย์กลางภายนอก 600 มม.) และความคลาดเคลื่อนของความหนาแกนกลาง
-
การแปลภาษาของระบบควบคุม:ตรวจสอบให้แน่ใจว่าอินเทอร์เฟซ HMI รองรับภาษาอังกฤษ ภาษาจีนกลาง หรือภาษาท้องถิ่นของคุณ พร้อมทั้งมีซอร์สโค้ด PLC ให้ทีมบำรุงรักษาภายในองค์กรดาวน์โหลดได้
-
การรับประกันและบริการ:รับประกัน ≥12 เดือนสำหรับชิ้นส่วนประกอบทางกล และ ≥24 เดือนสำหรับเซอร์โวไดรฟ์และอินเวอร์เตอร์ความถี่ โดยมีข้อยกเว้นที่ระบุไว้อย่างชัดเจน
-
ระเบียบการฝึกอบรมผู้ปฏิบัติงาน:ต้องมีการฝึกอบรมการใช้งานจริง ณ สถานที่ปฏิบัติงานอย่างน้อยสองวัน โดยครอบคลุมหัวข้อการสอบเทียบแรงดึง การตรวจสอบอุณหภูมิ และขั้นตอนการหยุดฉุกเฉิน
ข้อสงวนสิทธิ์:พารามิเตอร์ด้านขนาด ไฟฟ้า และการรับประกันทั้งหมดแสดงถึงมาตรฐานทั่วไปของอุตสาหกรรม ข้อมูลจำเพาะจริงอาจแตกต่างกันไปตามผู้ผลิต ข้อกำหนดการปฏิบัติตามกฎระเบียบในแต่ละภูมิภาค และการกำหนดค่าทางวิศวกรรมที่กำหนดเอง โปรดตรวจสอบกับเอกสารข้อมูลทางเทคนิคอย่างเป็นทางการของผู้จำหน่ายก่อนสรุปการจัดซื้อเสมอ
🛠️ คำถามที่พบบ่อย
การวางแผนทางการเงินและการดำเนินงานจำเป็นต้องมีการสร้างแบบจำลองระยะเวลาคืนทุนที่สมจริง โปรโตคอลการฝึกอบรมผู้ปฏิบัติงานที่มีโครงสร้าง และการปรับเทียบแรงดึงเฉพาะสำหรับวัสดุแต่ละชนิด เพื่อเพิ่มผลตอบแทนจากการลงทุนด้านอุปกรณ์ให้สูงสุดและลดเวลาหยุดทำงานให้น้อยที่สุด ในขณะเดียวกันก็ต้องรักษามาตรฐานการบรรจุภัณฑ์ที่สม่ำเสมอในทุกกะการผลิต เพื่อให้มั่นใจถึงประสิทธิภาพการดำเนินงานที่ยั่งยืนและวงจรการบำรุงรักษาที่คาดการณ์ได้เพื่อผลกำไรในระยะยาว
ถาม: โดยทั่วไปแล้ว เครื่องบรรจุภัณฑ์แบบหดตัวอัตโนมัติมีระยะเวลาคืนทุนนานเท่าใด?
A: ข้อมูลจากอุตสาหกรรมระบุว่า ระยะเวลาคืนทุนโดยทั่วไปอยู่ที่ 18 ถึง 36 เดือน ขึ้นอยู่กับอัตราค่าแรงในแต่ละภูมิภาค รูปแบบการทำงาน และปริมาณการบรรจุภัณฑ์ แม้ว่าการตรวจสอบโรงงานบางแห่งจะชี้ให้เห็นว่า การประหยัดค่าแรงอาจสูงถึง 80,000 ดอลลาร์ต่อปี สำหรับการดำเนินงานแบบสองกะที่มีปริมาณงานสูง แต่ตัวเลขเหล่านี้เป็นเพียงตัวอย่าง และต้องคำนวณใหม่โดยใช้ข้อมูลต้นทุนการดำเนินงาน อัตราค่าไฟฟ้า และค่าใช้จ่ายในการบำรุงรักษาเฉพาะของคุณ ควรจำลองสถานการณ์การคืนทุนโดยใช้ประมาณการปริมาณงานที่เหมาะสมก่อนอนุมัติเงินทุนเสมอ
ถาม: ฉันจำเป็นต้องมีโปรแกรมฝึกอบรมเฉพาะสำหรับผู้ปฏิบัติงานหรือไม่?
A: ใช่ครับ แม้ว่าผู้ผลิตส่วนใหญ่จะรวมการฝึกอบรมการใช้งานจริงสองวันไว้ด้วย แต่โดยทั่วไปแล้วผู้ใช้งานยังต้องการการฝึกฝนเพิ่มเติมอีก 5-7 วันภายใต้การดูแลเพื่อให้ได้ความเร็วรอบการทำงานที่เหมาะสม ข้อผิดพลาดในการใช้งานที่พบบ่อย ได้แก่ การปรับเทียบแรงตึงฟิล์มไม่ถูกต้อง การตั้งค่าหน้าต่างความร้อนไม่เหมาะสม และการไม่ปฏิบัติตามขั้นตอนการหยุดฉุกเฉินอย่างเพียงพอ ควรจัดงบประมาณสำหรับหลักสูตรทบทวนอย่างเป็นระบบเมื่อครบหกเดือนเพื่อเสริมสร้างความเข้าใจเกี่ยวกับระเบียบปฏิบัติด้านความปลอดภัยและขั้นตอนการแก้ไขปัญหา
ถาม: เครื่องจักรเดียวกันนี้สามารถใช้งานได้ทั้งกับไม้และอลูมิเนียมหรือไม่?
A: ใช่ครับ หากระบบมีระบบควบคุมแรงตึงที่ปรับได้ด้วยเซอร์โวมอเตอร์ และมีช่วงการปิดผนึกด้วยความร้อนที่กว้าง (โดยทั่วไปอยู่ที่ 120–180 °C สำหรับฟิล์มโพลีเอทิลีนมาตรฐาน) วัสดุอลูมิเนียมขึ้นรูปต้องการพารามิเตอร์แรงตึงที่เข้มงวดกว่าเพื่อป้องกันรอยขีดข่วนบนพื้นผิว ในขณะที่ไม้ต้องการความร้อนสูงกว่าเพื่อชดเชยความผันแปรของปริมาณความชื้น ควรขอเอกสารการทดสอบการเปลี่ยนวัสดุโดยใช้พื้นผิววัสดุจริงของคุณก่อนที่จะสรุปข้อตกลงการซื้อเสมอ