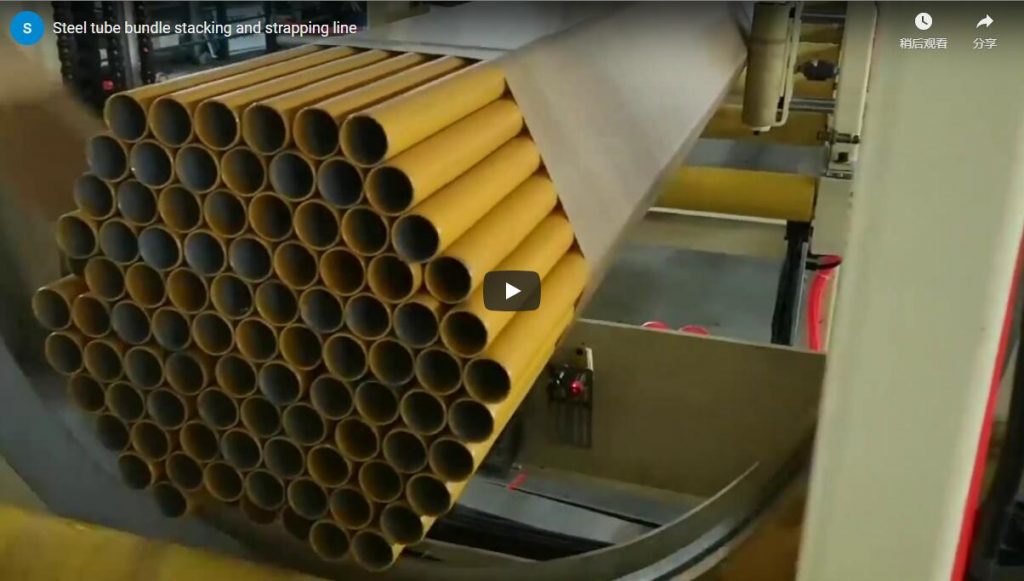
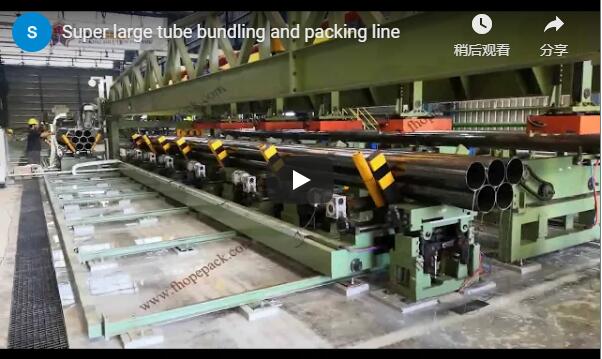
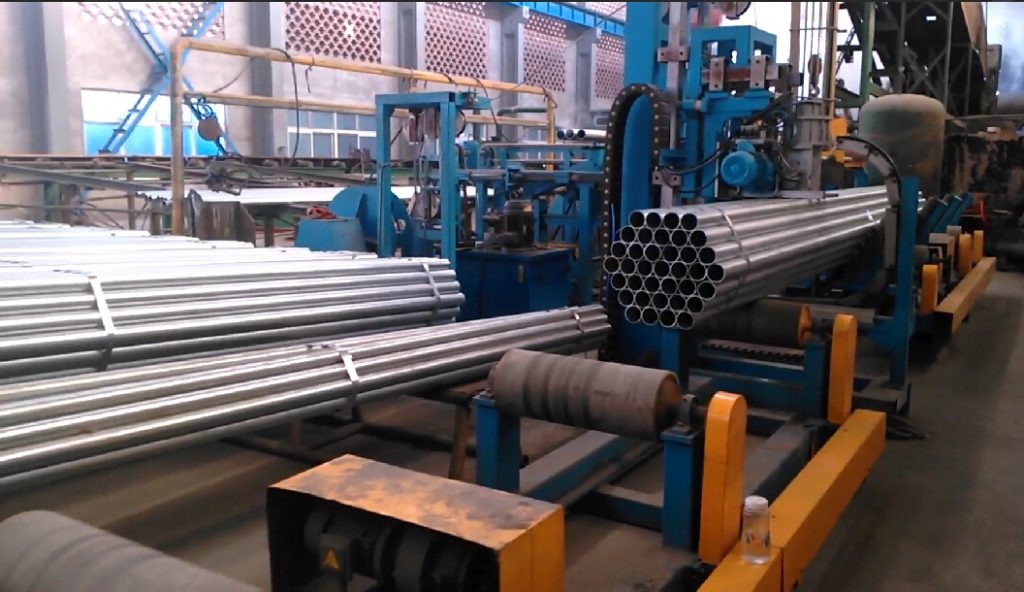
บทสรุปสำหรับผู้บริหารสายการผลิตบรรจุภัณฑ์เหล็กแผ่นบางอัตโนมัติจะรับเหล็กรูปตัว C และ U ที่แยกชิ้นจากเครื่องขึ้นรูปม้วน และส่งออกเป็นกองหลักที่ติดฉลากพร้อมสำหรับการขนส่ง สายการผลิตจะนับจำนวนเหล็กรูปทรงต่างๆ ป้อนเหล็กเป็นมัดเล็กๆ ห่อจุดสัมผัสด้วยระบบห่อแบบวงโคจร ติดฉลาก และเรียงมัดเหล็กเป็นกองหลัก สายการผลิตที่ซิงโครไนซ์ด้วย PLC ทำงานที่พิกัดมาตรฐาน เช่น น้ำหนักบรรทุกกอง 2500 กก. และความเร็วในการห่อ 15 ถึง 25 เมตร/นาที คู่มือนี้ครอบคลุมขั้นตอนการทำงานและช่วงข้อกำหนด
สารบัญ
- เส้นนั้นทำอะไร
- เส้นทางเดินรถเป็นอย่างไร
- ข้อดีของการห่อบางส่วน
- การติดฉลากและการตรวจสอบย้อนกลับ
- การจัดเรียงซ้อนและการป้องกันสินค้าหลัก
- ช่วงข้อมูลจำเพาะทั่วไป
- รายการตรวจสอบการเลือกเครื่องจักร
- หลักการใช้งานและความปลอดภัยขั้นพื้นฐาน
- สิ่งจำเป็นในการบำรุงรักษา
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
เส้นนั้นทำอะไร
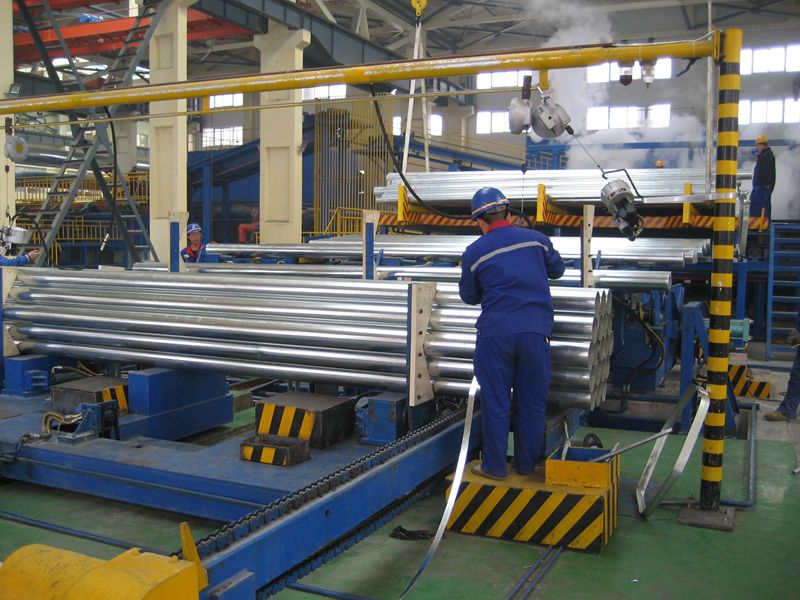
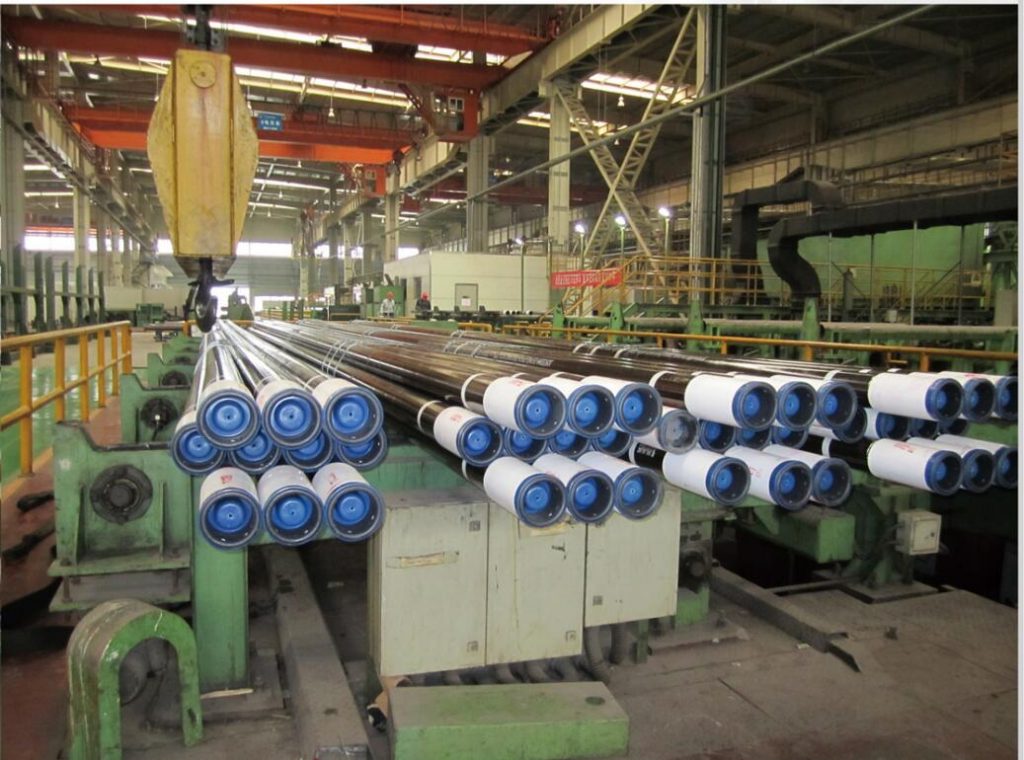
สายการบรรจุและห่อเหล็กแผ่นบาง (LGS) อัตโนมัติ รับเหล็กรูปตัว C, รางรูปตัว U และเหล็กแผ่นบาง (LGS) ที่แยกชิ้นจากสายการขึ้นรูปเย็น และนำมาจัดเรียงเป็นกองหลักที่มีฉลากพร้อมสำหรับการขนส่งทั่วโลกและการจัดส่งไปยังสถานที่ก่อสร้าง
สายการผลิตทำงานประสานกับเครื่องขึ้นรูปม้วน ทำให้ชิ้นงานสำเร็จรูปเคลื่อนตรงไปยังขั้นตอนการนับ การมัด และการห่อ แทนที่จะต้องรออยู่ที่ทางออกของเครื่องจักร ซึ่งจะช่วยขจัดปัญหาคอขวดหลังการขึ้นรูปที่ส่งผลต่อผลผลิตโดยรวมในการผลิตขึ้นรูปม้วนความเร็วสูง
เส้นทางเดินรถเป็นอย่างไร
สายการผลิตนี้ทำงานตามขั้นตอนอัตโนมัติ 6 ขั้นตอน ตั้งแต่การสร้างโปรไฟล์ไปจนถึงการขนถ่าย
เซ็นเซอร์ความแม่นยำสูงจะนับจำนวนโปรไฟล์และยืนยันปริมาณของแต่ละมัดเล็ก ๆ เทียบกับพารามิเตอร์ที่ตั้งไว้ กลไกการลำเลียงด้านข้างที่แข็งแรงจะเคลื่อนย้ายโปรไฟล์ออกจากเครื่องขึ้นรูปม้วนไปยังโซนการจัดแนว จากนั้นระบบห่อแบบวงโคจรจะทำการห่อบางส่วนที่จุดสัมผัสสำคัญเพื่อยึดมัดไว้ด้วยกัน และเครื่องพิมพ์แบบเรียลไทม์จะพิมพ์ฉลากบาร์โค้ดลงบนพื้นผิวด้านบน
อุปกรณ์ยกแบบพิเศษจะเรียงมัดสินค้าที่เสร็จสมบูรณ์แล้วเป็นกองหลักที่มีความหนาแน่นสูงตามเมทริกซ์ที่กำหนดไว้ล่วงหน้า และสายพานลำเลียงจะส่งกองหลักไปยังพื้นที่ขนถ่ายเพื่อให้รถยกมารับไป
กระบวนการทั้งหมดทำงานโดยใช้การซิงโครไนซ์ PLC ข้ามสถานีต่างๆ โดยประสานงานด้วย PLC ของ Siemens พร้อมหน้าจอสัมผัส HMI ที่จับเวลาการนับ การเคลื่อนย้าย การห่อ การติดฉลาก และการเรียงซ้อนด้วยเครื่องขึ้นรูปม้วน HMI ยังเก็บค่าการปรับแต่งที่กำหนดคุณภาพของมัดสินค้า การปรับเทียบแรงดึงในการห่อบางส่วนจะทำให้ได้ความแข็งแรงของมัดสูงสุดโดยไม่ทำให้โปรไฟล์ LGS ผนังบางเสียรูป ซึ่งช่วยลดความเสี่ยงของมัดสินค้าหลวมระหว่างการขนส่งโดยไม่ต้องเพิ่มฟิล์ม
ข้อดีของการห่อบางส่วน
มีการเสริมความแข็งแรงให้กับมัดฟิล์มเฉพาะบริเวณที่แผ่นฟิล์มสัมผัสกัน แทนที่จะหุ้มจากขอบถึงขอบ ระบบการห่อแบบวงโคจรจะเน้นไปที่จุดสัมผัสที่สำคัญ ทำให้มัดฟิล์มมีความเสถียรระหว่างการขนส่ง ในขณะที่การใช้ฟิล์มก็อยู่ในระดับต่ำ
การห่อแบบเฉพาะจุดช่วยปกป้องชั้นเคลือบสังกะสี: ฟิล์มช่วยป้องกันไม่ให้พื้นผิวของโปรไฟล์เสียดสีกัน และดักจับฝุ่นและความชื้นน้อยกว่าการห่อแบบเต็มรูปแบบ เนื่องจากการห่อฟิล์มแบบวงโคจรเข้ามาแทนที่การรัดด้วยสายรัด ทำให้โปรไฟล์ผนังบางเคลื่อนที่ได้โดยไม่ต้องใช้แถบเหล็กกดทับขอบ
การจัดเรียงซ้อนและการป้องกันสินค้าหลัก
เมื่อสินค้าถูกบรรจุลงในห่อเล็ก ๆ ที่เสร็จสมบูรณ์แล้ว ระบบลำเลียงอัตโนมัติจะจัดเรียงห่อแต่ละห่อตามแบบแผนที่กำหนดไว้ล่วงหน้า เพื่อให้สินค้าที่บรรจุเสร็จแล้วมีความหนาแน่นและมั่นคง
ลิฟต์จะจัดเรียงสินค้าแต่ละมัดให้เป็นแนวเดียวกัน ทำให้กระจายน้ำหนักไปทั่วทั้งสินค้า ส่วนล่างของสินค้าจะไม่เสียรูปทรงจากแรงกดทับ ผลลัพธ์ที่ได้คือสินค้าที่จัดเรียงเป็นรูปทรงสี่เหลี่ยมผืนผ้าอย่างสม่ำเสมอ ช่วยลดพื้นที่ในคลังสินค้าและรักษารูปทรงไว้ได้ตลอดการซ้อนและการขนส่ง
การติดฉลากและการตรวจสอบย้อนกลับ
แต่ละห่อจะมีฉลากบาร์โค้ดที่พิมพ์และติดแบบเรียลไทม์บนพื้นผิวด้านบน ทำให้สามารถระบุเอกลักษณ์ เกรด และปริมาณของทุกห่อไปยังสถานที่ก่อสร้างได้
นั่นเป็นการเชื่อมโยงข้อมูลการขึ้นรูปม้วนกับสินค้าสำเร็จรูปอย่างครบวงจร ด้วยการยืนยันจำนวนโดยเซ็นเซอร์ที่จุดป้อนวัสดุและการติดฉลากโดยอัตโนมัติ ข้อผิดพลาดจากการป้อนข้อมูลด้วยตนเองซึ่งมักเกิดขึ้นในโครงการก่อสร้างขนาดใหญ่จึงหมดไปจากกระบวนการไหลของวัสดุ
ช่วงข้อมูลจำเพาะทั่วไป
ค่าด้านล่างเป็นค่ามาตรฐานที่เผยแพร่ไว้สำหรับสายการผลิตนี้ โปรดตรวจสอบตัวเลขที่แน่นอนกับผลผลิตของเครื่องรีดขึ้นรูปในแต่ละโครงการอีกครั้ง
| รายการ | Specification |
|---|---|
| วัสดุที่ใช้บังคับ | เหล็กแผ่นบาง, หมุดรูปตัว C, รางรูปตัว U และโปรไฟล์เหล็กแผ่นบาง |
| น้ำหนักบรรทุกสูงสุดในการวางซ้อน | 2500 |
| ความเร็วในการห่อ | 15 ถึง 25 ม./นาที |
| ความสูงในการวางซ้อนสูงสุด | 1200 มม |
| แกนควบคุม | PLC ของ Siemens พร้อมหน้าจอสัมผัส HMI |
| กำลังไฟ/แหล่งจ่ายไฟที่กำหนด | 12.5 กิโลวัตต์ / 380 โวลต์, 50 เฮิรตซ์, 3 เฟส |
| ความกดอากาศ | 0.6 ถึง 0.8 MPa |
รายการตรวจสอบการเลือกเครื่องจักร
พิจารณาประเด็นเหล่านี้ให้ครบถ้วนก่อนขอใบเสนอราคา และเราจะตรวจสอบรายละเอียดส่วนที่เหลือกับผลผลิตจากเครื่องรีดขึ้นรูปของคุณสำหรับแต่ละโครงการ
| รายการ | สิ่งที่ต้องยืนยันสำหรับแต่ละโครงการ |
|---|---|
| ดูรายละเอียด | ขนาด C และ U, เกจ และข้อกำหนดของมัด |
| ป้อน | ความสูงและมุมเอียงของช่องทางออกของตัวขึ้นรูปม้วน |
| กำ | นับและพันจุด โดยครอบคลุมเฉพาะจุดสัมผัสเท่านั้น |
| การติดฉลาก | เนื้อหาบาร์โค้ดและสต็อกฉลาก |
| โหลดหลัก | เมทริกซ์เรียงซ้อนและความสูงสูงสุด |
| ประโยชน์ | กำลังไฟ แรงดันอากาศ และความจุของพื้น |
| เว็บไซต์ | การจัดวาง การเว้นระยะห่างเพื่อความปลอดภัย และทางออก |
หลักการใช้งานและความปลอดภัยขั้นพื้นฐาน
บริเวณพื้นที่ประมวลผลรอบสถานีถ่ายโอน ห่อ และจัดเรียงสินค้าถูกล้อมรอบด้วยรั้วป้องกัน และจะมีสัญญาณเตือนกะพริบขณะที่สายการผลิตทำงาน ผู้ปฏิบัติงานต้องอยู่ห่างจากสถานีที่มีรั้วป้องกันในระหว่างรอบการทำงานอัตโนมัติ และตรวจสอบให้แน่ใจว่าสินค้าหลักออกจากทางออกแล้วก่อนทำการขนถ่าย
ก่อนเริ่มการทำงาน ให้ตรวจสอบข้อมูลจำเพาะที่ตั้งไว้ล่วงหน้าของขนาดโปรไฟล์ปัจจุบัน วัสดุฉลาก และม้วนฟิล์ม การเปลี่ยนแปลงใดๆ เกี่ยวกับโปรไฟล์หรือข้อมูลจำเพาะของชุดฉลากจะต้องป้อนลงใน HMI ก่อนการตั้งค่าชุดฉลากถัดไป และการซ่อมบำรุงภายในพื้นที่ป้องกันจะต้องปฏิบัติตามขั้นตอนการล็อกเอาต์ในคู่มือ
สิ่งจำเป็นในการบำรุงรักษา
ทำการตรวจสอบประจำวันก่อนเริ่มกะแรก ตรวจสอบให้แน่ใจว่าเซ็นเซอร์นับสะอาดและอ่านข้อมูลทุกโปรไฟล์ได้ถูกต้อง เส้นทางฟิล์มปราศจากเศษสิ่งสกปรก และเครื่องพิมพ์ฉลากมีกระดาษเพียงพอและไม่มีข้อผิดพลาดเกี่ยวกับริบบิ้น
หมั่นหล่อลื่นชิ้นส่วนนำทางกลไกการลำเลียง โซ่ลิฟต์ และตัวขับสายพานลำเลียงตามคู่มือ และตรวจสอบแรงดันลมในท่อเทียบกับค่าที่กำหนดก่อนการใช้งานปริมาณมาก สังเกตหน้าจอสัญญาณเตือน PLC เพื่อดูข้อผิดพลาดของเซ็นเซอร์และตัวขับ และล้างข้อผิดพลาดเหล่านั้นก่อนเริ่มการทำงานใหม่
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้รองรับโปรไฟล์แบบใดบ้าง? ตอบ: โปรไฟล์เหล็กแผ่นบาง รวมถึงโปรไฟล์ C-stud, U-track และ LGS ตามพิกัดกำลังรับน้ำหนักที่ระบุไว้ของเครื่องจักร
ถาม: สายการผลิตนี้ห่อสินค้าได้เร็วแค่ไหน? ตอบ: ความเร็วในการห่อสินค้าที่ระบุไว้คือ 15 ถึง 25 เมตร/นาที โดยขั้นตอนการนับ การติดฉลาก และการเรียงซ้อนจะถูกซิงโครไนซ์ด้วย PLC
ถาม: ห่อทุกห่ออย่างสมบูรณ์หรือไม่? ตอบ: ไม่ ระบบการห่อแบบวงโคจรจะห่อเพียงบางส่วนที่จุดสัมผัสสำคัญ ซึ่งช่วยให้ห่อสินค้ามีความเสถียรโดยใช้ฟิล์มในปริมาณน้อย
ถาม: ระบุห่อสินค้าอย่างไร? ตอบ: พิมพ์และติดฉลากบาร์โค้ดลงบนพื้นผิวด้านบนของแต่ละห่อสินค้าแบบเรียลไทม์ เพื่อให้สามารถตรวจสอบย้อนกลับได้อย่างสมบูรณ์
ถาม: แล้วสินค้าที่บรรจุเสร็จแล้วจะถูกจัดการอย่างไร? ตอบ: ลิฟต์ลำเลียงอัตโนมัติจะเรียงสินค้าเหล่านั้นเป็นกลุ่มหนาแน่นตามแบบแผนที่กำหนดไว้ล่วงหน้า และสายพานลำเลียงจะส่งสินค้าออกไปเพื่อให้รถยกมารับ
ขั้นตอนต่อไป
- ส่งอีเมลหาเราที่ info@fhopepack.com พร้อมระบุข้อมูลผลผลิตจากเครื่องขึ้นรูปม้วน ขนาดของโปรไฟล์ และรายละเอียดการมัดม้วน
- เราจะส่งแบบแปลนผังและข้อเสนอเกี่ยวกับสายการบรรจุภายใน 48 ชั่วโมง
- เราจะทำการสำรวจพื้นที่เพื่อตรวจสอบระบบจ่ายไฟ ระบบลม และระบบไฟฟ้าก่อนการติดตั้ง
การอ่านที่เกี่ยวข้อง
- เครื่องห่อฟิล์มยืดแบบม้วนและขด
- การห่อหุ้มแบบวงโคจรแนวนอนอัตโนมัติเพื่อการห่อหุ้มเต็มรูปแบบในครั้งเดียว
- การวิเคราะห์ระยะเวลาคืนทุนของระบบบรรจุขดเหล็กอัตโนมัติ
- เครื่องรัดแผ่นเหล็ก
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 — ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบ การประเมินความเสี่ยง และการลดความเสี่ยง
- EN 415-10:2014 — ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 — ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
- วิดีโอสาธิตสายการผลิตบรรจุภัณฑ์เหล็กแผ่นบางอัตโนมัติ FHOPE สำหรับมัดและห่อสินค้า บน YouTube
แก้ไขล่าสุด: 09 กันยายน 2026