ระบบอัตโนมัติขั้นสูงในการจัดการท่อและสายยาง: การวิเคราะห์ทางเทคนิคของเครื่องพันและรัดสายอัตโนมัติ
การจัดการและการบรรจุท่อโพลีเอทิลีนความหนาแน่นสูง (HDPE) และสายยางอุตสาหกรรมชนิดต่างๆ อย่างมีประสิทธิภาพ เป็นความท้าทายด้านโลจิสติกส์ที่สำคัญในสภาพแวดล้อมการผลิตและการจัดจำหน่าย กระบวนการ ม้วนและรัดด้วยมือมักใช้แรงงานมาก ไม่สม่ำเสมอ และอาจก่อให้เกิดความเสี่ยงด้านการยศาสตร์ ระบบม้วนและรัดอัตโนมัติเป็นทางออกทางวิศวกรรมที่แข็งแกร่ง ช่วยปรับปรุงประสิทธิภาพ ความสม่ำเสมอ และความปลอดภัยได้อย่างมาก บทความนี้จะเจาะลึกถึงการออกแบบ ส่วนประกอบ ข้อกำหนดทางเทคนิค และประโยชน์ในการใช้งานของเครื่องจักรม้วนท่อและสายยางอัตโนมัติที่ทันสมัย
วีดีโอสาธิตการทำงานของระบบม้วนและรัดท่ออัตโนมัติ
1. ความจำเป็นทางวิศวกรรม: การเอาชนะข้อจำกัดของการใช้มือ
วิธีการดั้งเดิมในการม้วนและยึดท่อและสายยางมีข้อเสียหลายประการ:
- ขนาดคอยล์ไม่สม่ำเสมอ: การม้วนด้วยมือทำให้เส้นผ่านศูนย์กลางขดลวดและความแน่นของขดลวดเปลี่ยนแปลงไป ซึ่งส่งผลกระทบต่อความหนาแน่นในการจัดเก็บและการประมวลผลปลายน้ำ
- ความตึงของการรัดแบบแปรผัน: การรัดด้วยมือมักจะทำให้เกิดความตึงที่ไม่สม่ำเสมอ ซึ่งอาจทำให้วัสดุที่อ่อนกว่าเสียหายหรือทำให้ขดลวดคลายตัวในระหว่างการขนส่ง
- ปริมาณงานต่ำ: ความเร็วของการดำเนินการด้วยตนเองนั้นถูกจำกัดโดยเนื้อแท้ ทำให้เกิดปัญหาคอขวดในสายการผลิต
- ความเสี่ยงด้านสรีรศาสตร์: การเคลื่อนไหวซ้ำๆ และการจับคอยล์หนักด้วยมืออาจทำให้ผู้ปฏิบัติงานมีความเสี่ยงต่อการบาดเจ็บของกล้ามเนื้อและโครงกระดูกมากขึ้น
- ต้นทุนแรงงาน: จำเป็นต้องมีกำลังคนจำนวนมากเพื่อรักษาระดับผลผลิตที่ยอมรับได้
ระบบอัตโนมัติจะแก้ไขปัญหาเหล่านี้โดยตรงด้วยการรวมการกระทำทางกลที่แม่นยำเข้ากับตรรกะการควบคุมที่ซับซ้อน
2. หลักการออกแบบหลักและส่วนประกอบของระบบ
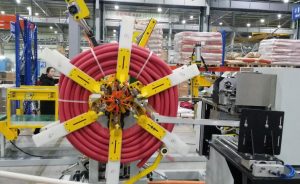
เครื่องม้วนและรัดท่อ HDPE แบบอัตโนมัติที่ปรับให้ใช้กับท่อยางได้ เป็นระบบที่ซับซ้อนที่ผสานรวมระบบย่อยหลักหลายระบบไว้ด้วยกัน:
- ระบบป้อนเข้าและนำทาง: ช่วยให้แน่ใจว่าท่อหรือสายยางจะเข้าสู่กลไกการขดอย่างถูกต้องและไม่มีแรงกดดันที่ไม่จำเป็น มักมีแขนแดนเซอร์หรือตัวสะสมเพื่อจัดการกับความผันผวนของความเร็วสาย
- หัวม้วน/แกนม้วน: กลไกแกนกลางที่ใช้พันท่อ/สายยาง การออกแบบมีความหลากหลาย โดยส่วนใหญ่มักมีส่วนที่พับเก็บเพื่อให้ถอดขดลวดออกได้ง่าย ไดรฟ์ความเร็วแปรผัน (VSD) ควบคุมความเร็วรอบได้อย่างแม่นยำเพื่อให้แน่ใจว่าขดลวดจะพันได้สม่ำเสมอ
- หน่วยการเคลื่อนที่: ทำหน้าที่นำท่อ/สายยางไปมาตามความกว้างของแกนม้วนคอยล์ ช่วยให้ม้วนคอยล์เป็นชั้นๆ สม่ำเสมอ มอเตอร์เซอร์โวมักจะขับเคลื่อนส่วนนี้เพื่อการวางตำแหน่งที่แม่นยำ
- ระบบการวัดความยาว: โดยทั่วไปจะใช้ล้อเข้ารหัสหรือเซ็นเซอร์เลเซอร์เพื่อวัดความยาวท่อ/ท่ออ่อนอย่างแม่นยำ โดยจะเริ่มลำดับการตัดเมื่อถึงความยาวเป้าหมาย
- กลไกการตัด: เครื่องตัดแบบใช้ลมหรือเซอร์โวช่วยให้ตัดได้เรียบและเหลี่ยมเมื่อได้ความยาวคอยล์ตามต้องการ วัสดุและการออกแบบใบมีดมีความสำคัญสำหรับวัสดุท่อ/สายยางที่แตกต่างกัน
- หน่วยรัดสายอัตโนมัติ: ขนส่งคอยล์ที่เสร็จแล้วไปยังสถานีรัดสาย ทำการรัด ดึง ปิดผนึก (โดยปกติจะใช้ความร้อนหรือการเชื่อมด้วยแรงเสียดทาน) และตัดวัสดุรัดสาย (โดยทั่วไปคือ PP หรือ PET) ที่ตำแหน่งที่กำหนดไว้ล่วงหน้า (เช่น 3 หรือ 4 จุดรอบเส้นรอบวง)
- ระบบการดีด/การจัดการคอยล์: ถอดคอยล์ที่รัดเสร็จแล้วออกจากพื้นที่การรัด/พันคอยล์โดยอัตโนมัติ โดยมักจะนำไปไว้บนสายพานลำเลียง โต๊ะเอียง หรือชั้นวางสะสม
- ระบบควบคุม (PLC & HMI): สมองของการดำเนินงานโดยทั่วไปจะใช้ Programmable Logic Controller (PLC) เพื่อจัดลำดับการทำงานของเครื่องจักรและการเชื่อมต่อเพื่อความปลอดภัย หน้าจอสัมผัสอินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร (HMI) ช่วยให้ผู้ปฏิบัติงานตั้งค่าพารามิเตอร์ (ความยาวคอยล์ เส้นผ่านศูนย์กลาง ตำแหน่งการรัด) ตรวจสอบสถานะ และแก้ไขปัญหา
3. ภาพรวมข้อมูลจำเพาะทางเทคนิค
ในการประเมินระบบม้วนและรัดอัตโนมัติ ตัวบ่งชี้ประสิทธิภาพหลัก (KPI) และข้อมูลจำเพาะประกอบด้วย:
| พารามิเตอร์ | ช่วง / ข้อมูลจำเพาะทั่วไป | ความสำคัญ |
|---|---|---|
| เส้นผ่านศูนย์กลางท่อ/สายยาง | 10 มม. – 110 มม. (ขึ้นอยู่กับรุ่น) | กำหนดความสามารถของเครื่องจักรสำหรับขนาดผลิตภัณฑ์ |
| OD ของคอยล์สูงสุด | 800มม. – 2000มม.+ | กำหนดขนาดแพ็คเกจสุดท้าย |
| คอยล์ ID ปรับได้ | 300มม. – 1000มม.+ | รองรับความต้องการแกน/สปูลที่แตกต่างกัน |
| ความกว้างของขดลวด | 100 มม. - 800 มม | มีอิทธิพลต่อเสถียรภาพและการจัดการของคอยล์ |
| ความเร็วคอยล์ | 20 – 120 เมตร/นาที (แตกต่างกันไปตามเส้นผ่านศูนย์กลาง) | ส่งผลโดยตรงต่อปริมาณการผลิต |
| ความแม่นยำของความยาว | ± 0.1% ถึง ± 0.5% | รับประกันการส่งมอบผลิตภัณฑ์อย่างสม่ำเสมอ |
| วัสดุรัด | PP (โพลีโพรพิลีน) หรือ PET (โพลีเอสเตอร์) | การเลือกขึ้นอยู่กับความแข็งแกร่งและต้นทุนที่ต้องการ |
| ความกว้าง/ความหนาของสาย | 9 มม. – 19 มม. / 0.5 มม. – 1.0 มม. | ตรงกับความสามารถและน้ำหนักของหัวรัด |
| ความตึงของการรัด | ปรับได้ (เช่น 100N – 800N) | ป้องกันความเสียหายของผลิตภัณฑ์และมั่นใจในความปลอดภัยของคอยล์ |
| จำนวนสายรัด | 2 – 6 (ผู้ใช้งานเลือกได้) | ยึดรูปทรงขดลวดให้แน่น |
| ระบบควบคุม | Siemens, Allen-Bradley, Omron PLC (ตัวอย่างทั่วไป) | ความน่าเชื่อถือ การสนับสนุน ความสามารถในการบูรณาการ |
| ความต้องการพลังงาน | 380V/415V, 3 เฟส, 50/60Hz (เฉพาะภูมิภาค) | ความต้องการด้านโครงสร้างพื้นฐานด้านสิ่งอำนวยความสะดวก |
| อัดอากาศ | 6-8 บาร์ (จำเป็นสำหรับชิ้นส่วนลม) | ความต้องการด้านสาธารณูปโภค |
หมายเหตุ: สิ่งเหล่านี้เป็นค่าตัวแทน รุ่นเครื่องจักรเฉพาะจะมีแผ่นข้อมูลจำเพาะโดยละเอียด
4. ข้อดีของเวิร์กโฟลว์ปฏิบัติการและระบบอัตโนมัติ
ลำดับอัตโนมัติทั่วไปดำเนินการดังนี้:
- การติดตั้ง: ผู้ปฏิบัติงานเลือกสูตร/พารามิเตอร์บน HMI (ความยาว เส้นผ่านศูนย์กลาง ตำแหน่งสายรัด)
- ป้อนเข้า: ป้อนท่อ/สายยางเข้าในเครื่องจากเครื่องอัดรีดหรือแท่นจ่ายเงิน
- ขด: หัวม้วนหมุนเพื่อดึงท่อ/สายยาง ชุดเคลื่อนที่ช่วยให้วางท่อได้สม่ำเสมอ การวัดความยาวทำได้อย่างต่อเนื่อง
- ตัด: เมื่อถึงความยาวเป้าหมาย สายอาจหยุดชั่วคราว (หรือใช้เครื่องสะสม) ในขณะที่เครื่องตัดทำงาน
- โอน: คอยล์ที่สร้างเสร็จแล้วจะถูกถ่ายโอนไปยังตำแหน่งรัด (มักจะรวมเข้าด้วยกันหรืออยู่ติดกันทันที)
- สายรัด: หัวรัดจะรัด รัด ปิดผนึก และตัดสายรัดโดยอัตโนมัติในตำแหน่งที่ตั้งโปรแกรมไว้
- การดีดออก: คอยล์ที่รัดเสร็จแล้วจะถูกดีดออกจากเครื่องไปยังสายพานลำเลียงหรือพื้นที่เก็บรวบรวมปลายน้ำโดยอัตโนมัติ
- การวนซ้ำของวงจร: หัวขดเตรียมที่จะรับปลายนำของท่อหรือท่ออ่อนที่มีความยาวถัดไป
ระดับอัตโนมัติขั้นสูงนี้ให้ประโยชน์ด้านการดำเนินงานที่สำคัญนอกเหนือไปจากความเร็วเท่านั้น
5. ประโยชน์เชิงปริมาณของระบบอัตโนมัติ
การนำระบบม้วนและรัดอัตโนมัติมาใช้ให้ผลลัพธ์ที่เป็นรูปธรรม:
- ปริมาณงานที่เพิ่มขึ้น: ความเร็วในการพันขดลวดที่สูงขึ้นอย่างมีนัยสำคัญและการกำจัดขั้นตอนด้วยตนเองสามารถเพิ่มเอาต์พุตได้ 200-500% หรือมากกว่าเมื่อเปรียบเทียบกับวิธีการด้วยตนเอง
- ความสม่ำเสมอที่ไม่มีใครเทียบได้: การควบคุม PLC ที่แม่นยำช่วยให้มั่นใจว่าคอยล์แต่ละตัวตรงตามข้อกำหนดด้านขนาดและพารามิเตอร์ความตึงของการรัด ช่วยปรับปรุงคุณภาพผลิตภัณฑ์และลดการปฏิเสธ
- เพิ่มความปลอดภัยให้กับผู้ปฏิบัติงาน: ช่วยลดภาระในการม้วน ยก และรัดด้วยมือ ซึ่งช่วยลดความเสี่ยงด้านสรีรศาสตร์และการบาดเจ็บที่อาจเกิดขึ้นได้อย่างมาก การป้องกันเครื่องจักรและระบบล็อกเพื่อความปลอดภัยช่วยปกป้องบุคลากรได้ดียิ่งขึ้น
- การใช้วัสดุที่ปรับให้เหมาะสม: การวัดความยาวที่แม่นยำช่วยลดเศษท่อ/สายยาง แรงรัดที่สม่ำเสมอช่วยป้องกันความเสียหายและใช้วัสดุรัดได้อย่างมีประสิทธิภาพ
- ลดต้นทุนแรงงาน: ช่วยลดภาระบุคลากรที่เคยทุ่มเทให้กับการม้วน/รัดด้วยมือสำหรับงานที่มีมูลค่าสูง ช่วยให้สามารถดำเนินการได้คล่องตัวขึ้นหรือเพิ่มผลผลิตโดยรวมด้วยระดับเจ้าหน้าที่เท่าเดิม
- คุณภาพบรรจุภัณฑ์ที่ได้รับการปรับปรุง: ขดลวดที่พันอย่างแน่นหนาและรัดอย่างแน่นหนาจะมีเสถียรภาพมากขึ้นสำหรับการจัดเก็บ การจัดการ และการขนส่ง ซึ่งช่วยลดความเสี่ยงต่อความเสียหายระหว่างการขนส่ง

6. การประยุกต์ใช้ในอุตสาหกรรมที่หลากหลาย
แม้ว่าจะโดดเด่นในการผลิตท่อ HDPE สำหรับการก่อสร้างและสาธารณูปโภค แต่เครื่องจักรเหล่านี้ก็มีความสำคัญในภาคส่วนต่างๆ ที่ต้องจัดการดังนี้:
- การผลิตท่อสายยาง: ท่อยางรถยนต์, ท่อน้ำมันไฮดรอลิกอุตสาหกรรม, ท่อยางสวน
- ท่อ PEX และท่อคอมโพสิต: ระบบทำความร้อน ระบบประปา
- ท่ออ่อนและท่ออ่อน: ไฟฟ้า,โทรคมนาคม,การแพทย์
- สายไฟและสายเคเบิล: การม้วนผลิตภัณฑ์ที่มีเส้นผ่านศูนย์กลางเล็กกว่าก่อนบรรจุกล่องหรือม้วน
7. ข้อมูลเชิงลึกเกี่ยวกับประสบการณ์ผู้ใช้และการบำรุงรักษา
จากมุมมองเชิงปฏิบัติ ความสามารถในการใช้งานและการบำรุงรักษาถือเป็นสิ่งสำคัญ:
- อินเทอร์เฟซ HMI: ระบบที่ทันสมัยมีหน้าจอสัมผัสที่ใช้งานง่ายพร้อมจอแสดงผลแบบกราฟิก การจัดเก็บสูตรอาหาร การรายงานการวินิจฉัย และรองรับหลายภาษา การปรับพารามิเตอร์ที่ง่ายดายสำหรับการผลิตผลิตภัณฑ์ที่แตกต่างกันถือเป็นสิ่งสำคัญ
- เวลาเปลี่ยนแปลง: เครื่องมือเปลี่ยนอย่างรวดเร็วหรือไกด์ที่ปรับได้ช่วยลดเวลาหยุดทำงานเมื่อต้องสลับระหว่างเส้นผ่านศูนย์กลางท่อ/สายยางหรือขนาดคอยล์ที่แตกต่างกัน
- ความน่าเชื่อถือ: การออกแบบเชิงกลที่แข็งแกร่งและส่วนประกอบคุณภาพสูง (มอเตอร์ เซ็นเซอร์ PLC) ถือเป็นสิ่งสำคัญในการลดความเสียหายในสภาพแวดล้อมการผลิตอย่างต่อเนื่อง
- ซ่อมบำรุง: งานประจำ ได้แก่ การหล่อลื่น การเติมคอยล์สายรัด การตรวจสอบ/เปลี่ยนใบมีดคัตเตอร์ การทำความสะอาดเซ็นเซอร์ และการตรวจสอบระบบลม เครื่องจักรที่ออกแบบมาอย่างดีช่วยให้เข้าถึงจุดบำรุงรักษาได้ง่าย
8. การเลือกระบบการพันและการรัดที่เหมาะสมที่สุด
การเลือกเครื่องจักรที่เหมาะสมต้องมีการประเมินสิ่งต่อไปนี้:
- ปริมาณการผลิต: จำนวนคอยล์ที่ต้องการต่อชั่วโมง/กะ
- สินค้า: เส้นผ่านศูนย์กลาง วัสดุ ความยืดหยุ่น ขนาดคอยล์ที่ต้องการ
- ความต้องการการบูรณาการ: ความเข้ากันได้กับสายการอัดรีดต้นน้ำและระบบการจัดวางบนพาเลทหรือห่อของปลายน้ำ
- ระดับของระบบอัตโนมัติ: ระดับของการปรับอัตโนมัติเทียบกับการตั้งค่าด้วยตนเองในการเปลี่ยนเกียร์
- งบประมาณ: การลงทุนเริ่มต้นเทียบกับผลตอบแทนการลงทุนระยะยาวจากการประหยัดแรงงานและการเพิ่มประสิทธิภาพ
- การสนับสนุนผู้ขาย: ความพร้อมของการสนับสนุนด้านเทคนิค อะไหล่ และการบริการ
สรุป
เครื่องม้วนและรัดท่อ HDPE อัตโนมัติ รวมถึงเครื่องที่ใช้กับสายยางและผลิตภัณฑ์ยืดหยุ่นอื่นๆ ถือเป็นความก้าวหน้าครั้งสำคัญในด้านประสิทธิภาพการผลิตและคุณภาพบรรจุภัณฑ์ โดยระบบเหล่านี้มอบประโยชน์มากมายในแง่ของปริมาณงาน ความสม่ำเสมอ ความปลอดภัย และการลดต้นทุน โดยแทนที่แรงงานคนด้วยกระบวนการอัตโนมัติที่มีความแม่นยำและความเร็วสูง ในขณะที่อุตสาหกรรมต่างๆ ยังคงมุ่งเน้นที่การดำเนินการที่ประหยัดยิ่งขึ้นและมาตรฐานคุณภาพที่สูงขึ้น การนำเทคโนโลยีอัตโนมัติขั้นสูงมาใช้ เช่น โซลูชันที่ Fhope นำเสนอ จึงมีความสำคัญอย่างยิ่งต่อการรักษาความได้เปรียบทางการแข่งขัน





