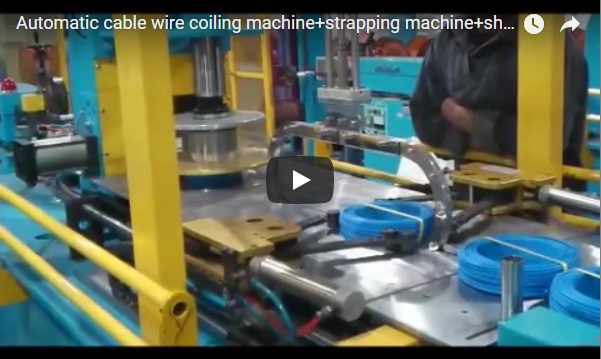
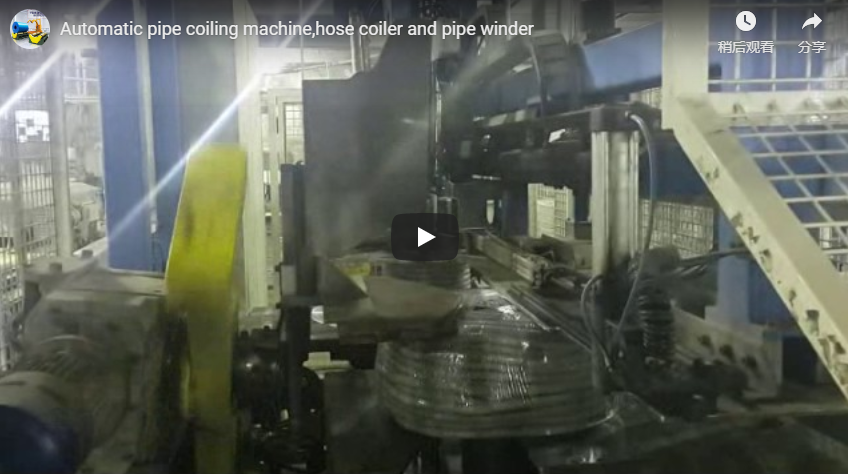
สรุปโดยย่อการพันสายเคเบิลด้วยมือทำให้ได้ขดลวดที่ไม่สม่ำเสมอและหลวม ทำให้ยากต่อการมัดและจัดเรียง เครื่องจักรในวิดีโอนี้พันสายเคเบิลสีเหลืองบนโต๊ะหมุนใต้หัวกด จากนั้นใช้แขนหนีบปิดขดลวดเพื่อให้แน่นสำหรับการมัด จำนวนรอบต่อขดลวดคำนวณจากความยาวสายเคเบิลหารด้วยความยาวรอบเฉลี่ย
สารบัญ
- สิ่งที่วิดีโอแสดง
- วิธีการพันและยึดขดลวด
- จำนวนรอบต่อคอยล์
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการเลือกเครื่องม้วนและผูกสายเคเบิล
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
สายเคเบิลสีเหลืองถูกป้อนเข้าไปและนำทางไปยังจุดศูนย์กลางของโต๊ะหมุน โต๊ะหมุนและหัวกดจะเลื่อนลงมา ทำให้สายเคเบิลถูกวางเรียงเป็นวงเท่าๆ กันรอบจุดศูนย์กลาง
แท่นวางจะหยุดชั่วคราวขณะที่หัวกดจับขดลวด และแขนหนีบจะปิดลงด้านนอกของขดลวดเพื่อป้องกันไม่ให้หลวม จากนั้นแท่นวางจะหมุนอีกครั้งเพื่อวางสายเคเบิลเพิ่มเติมก่อนที่จะค่อยๆ หยุด และหัวกดและแขนจะกลับไปยังตำแหน่งเดิมเพื่อวางขดลวดถัดไป ลายน้ำ FHOPE ปรากฏในวิดีโอ
วิธีการพันและยึดขดลวด
เวลาจะถูกอ่านจากช่วงเวลาในวิดีโอ
| ขั้นตอน | จะเกิดอะไรขึ้น | เวลาวิดีโอ |
|---|---|---|
| อาหาร | สายเคเบิลถูกนำทางไปยังกึ่งกลางโต๊ะ | ประมาณ 0–6 วินาที |
| พลังงานลม | โต๊ะหมุนอยู่ใต้หัวกด | ประมาณ 6–18 วินาที |
| ถือ | โต๊ะหยุดหมุนและหัวจับขดลวดไว้ | ประมาณ 18–24 วินาที |
| ที่หนีบ | แขนหนีบจะปิดลงบนขดลวดด้านนอก | ประมาณ 30–42 วินาที |
| ลมพัด | โต๊ะหมุนอีกครั้งเพื่อต่อสายเคเบิล | ประมาณ 42–60 วินาที |
| เสร็จสิ้น | โต๊ะหยุดลง และศีรษะและแขนก็กลับคืนสู่ตำแหน่งเดิม | ประมาณ 60–84 วินาที |
ช่วงเวลาสั้นๆ ระหว่างแต่ละครั้งคือการเปลี่ยนตำแหน่ง วิดีโอนี้แสดงวิธีการพันและยึดขดลวด การผูกขดลวดจะเกิดขึ้นเมื่อขดลวดถูกหนีบ และการยึดขดลวดไว้ระหว่างขั้นตอนการพันจะช่วยให้ขดลวดแน่นในขั้นตอนนั้น
จำนวนรอบต่อคอยล์
ตัวอย่างประกอบ:
| รายการ | ความคุ้มค่า |
|---|---|
| ความยาวสายเคเบิลต่อขด (ภาพประกอบ) | 100 เมตร |
| เส้นผ่านศูนย์กลางขดลวดเฉลี่ย (ภาพประกอบ) | 0.4 เมตร |
| ความยาวเฉลี่ยของการเลี้ยว, π × 0.4 | ประมาณ 1.26 เมตร |
| จำนวนรอบต่อขดลวด 100 ÷ 1.26 | เกี่ยวกับ 79 |
สายเคเบิลที่หนากว่าจะเต็มขดลวดได้เร็วกว่า ดังนั้นเส้นผ่านศูนย์กลางของขดลวดจึงขยายตัวเร็วกว่าสำหรับความยาวเท่ากัน
การควบคุมและความปลอดภัย
แท่นหมุนลง หัวกดเลื่อนลง และแขนหนีบปิดลงด้วยแรง โปรดอย่าเอามือไปแตะแท่นและแขนหนีบขณะที่เครื่องกำลังทำงาน และควรนำขดลวดออกหรือแก้ไขปัญหาการติดขัดก็ต่อเมื่อเครื่องหยุดทำงานและแยกส่วนแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกเครื่องม้วนและผูกสายเคเบิล
- ขนาดเส้นผ่านศูนย์กลางและชนิดของสายเคเบิล
- ความยาวต่อขดลวดและเส้นผ่านศูนย์กลางของขดลวด
- วิธีการเข้าเล่มและจำนวนการผูกต่อขดลวด
- ป้อนจากถังหรือจากสายการผลิต
- จำนวนคอยล์ต่อกะ
- วิธีการถอดขดลวด
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องจักรนี้ทำอะไร? ตอบ: มันม้วนสายเคเบิลเป็นขดลวดบนโต๊ะหมุนและยึดให้แน่นเพื่อเตรียมสำหรับการผูกมัด
ถาม: ขดลวดหนึ่งขดมีจำนวนรอบกี่รอบ? ตอบ: ความยาวหารด้วยความยาวเฉลี่ยของแต่ละรอบ: 100 ÷ 1.26 เมตร จะได้ประมาณ 79 รอบในตัวอย่างของเรา
ถาม: ทำไมต้องมีหัวกด? ตอบ: มันช่วยกดขดลวดให้คงที่ เพื่อให้ขดลวดเรียงตัวสม่ำเสมอขณะพัน
ถาม: แขนหนีบทำหน้าที่อะไร? ตอบ: มันจะหนีบขดลวดจากด้านนอกเพื่อป้องกันไม่ให้หลวมระหว่างขั้นตอนต่างๆ
ถาม: สามารถใช้กับสายเคเบิลขนาดนี้ได้หรือไม่? ตอบ: โปรดแจ้งขนาดเส้นผ่านศูนย์กลางและความยาวของสายเคเบิล เราจะตั้งค่าโต๊ะและหัวตัดให้ครับ
ขั้นตอนต่อไป
เราวางแผนการผลิตเครื่องม้วนและผูกสายเคเบิลของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาขนาดและประเภทของสายเคเบิลด้วย info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยระบุความยาวและเส้นผ่านศูนย์กลางของขดลวด
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบวิธีการผูกและจำนวนขดลวดต่อกะการทำงาน
การอ่านที่เกี่ยวข้อง
- เครื่องบรรจุสาย
- วิดีโอ: เครื่องบรรจุม้วนสายเคเบิลและเครื่องบรรจุสายไฟ
- วิดีโอ: เครื่องม้วนสายเคเบิลอัตโนมัติ เครื่องรัดสาย และเครื่องห่อหุ้มด้วยฟิล์มหด
แหล่งที่มา
- เนื้อหาจากเครื่องจักร: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ตัวอย่างการคำนวณ: ตัวอย่างที่เราได้ดำเนินการแล้ว ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026