บทสรุปผู้บริหาร
ขดลวดเหล็กมีน้ำหนักมาก และขั้นตอนระหว่างการม้วนและการมัดนั้นเป็นส่วนที่ต้องใช้แรงงานคน สายการผลิตนี้จะทำให้ขั้นตอนเหล่านั้นเป็นไปโดยอัตโนมัติ: รถลำเลียงอัตโนมัติจะนำขดลวดเข้ามา เครื่องจักรจะคลายขดลวด ขึ้นรูปและตัดเป็นรูปทรงสำหรับมัด และแผงควบคุมจะควบคุมกระบวนการทั้งหมด เราสร้างสายการผลิตม้วนและมัดขดลวดเหล็กสำหรับผู้ผลิตลวด ขนาดของขดลวดและรูปแบบการมัดจะได้รับการยืนยันตามแต่ละโครงการ
สารบัญ
- ทำไมการจัดการสายไฟจึงเป็นเรื่องยาก
- การขนส่งโดยรถนำทาง
- การกรอสายไฟกลับ
- ตัวนำทางและลูกกลิ้งป้อนอาหาร
- การขึ้นรูปและการตัดขอบ
- แผงควบคุม
- สิ่งที่วิดีโอแสดง
- การกำหนดค่าทั่วไป
- รายการตรวจสอบการคัดเลือก
- การปฏิบัติงานและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มาและมาตรฐาน
ทำไมการจัดการสายไฟจึงเป็นเรื่องยาก
ขดลวดเหล็กมีน้ำหนักมาก เทอะทะ และเคลื่อนย้ายด้วยมือได้ยาก การเคลื่อนย้ายขดลวด การคลายลวด และการผูกมัดเป็นงานซ้ำซากที่ทำให้พนักงานเหนื่อยล้าและทำให้การทำงานระหว่างสถานีช้าลง ระบบอัตโนมัติจะเข้ามาช่วยในขั้นตอนการขนส่งและการผูกมัด ทำให้พนักงานสามารถควบคุมดูแลสายการผลิตแทนที่จะต้องยกของหนัก การทดแทนส่วนของการจัดการขดลวดด้วยมือคือสิ่งที่สายการผลิตนี้มอบให้ และช่วงของขดลวดที่สายการผลิตนี้สามารถรองรับได้จะได้รับการยืนยันตามแต่ละโครงการ
การขนส่งโดยรถนำทาง
รถลำเลียงอัตโนมัติจะขนส่งขดลวดระหว่างเครื่องจักรและหยุดอยู่ใต้โครงงาน โดยเคลื่อนย้ายขดลวดโดยไม่ต้องใช้รถยกและคนงาน รถจะวิ่งตามเส้นทางและวางตำแหน่งขดลวดสำหรับสถานีม้วนใหม่ ทำให้การขนส่งสามารถทำซ้ำได้ ไม่ขึ้นอยู่กับผู้ปฏิบัติงาน การขนส่งแบบนำทางเป็นขั้นตอนอัตโนมัติขั้นแรก และเส้นทางของรถและขนาดของขดลวดที่ต้องขนส่งจะได้รับการยืนยันตามแต่ละโครงการ
การกรอสายไฟกลับ
ที่สถานีนี้ แขนของเครื่องจักรจะคลายลวดออกจากม้วนด้วยการเคลื่อนที่ที่ควบคุมได้ การคลายลวดจะดึงลวดออกจากม้วนเก็บเพื่อให้สามารถผลิตงานผูกมัดจากลวดนั้นได้ และการเคลื่อนที่ถูกควบคุมเพื่อให้ลวดวิ่งตรงผ่านเครื่องจักร การคลายลวดที่ควบคุมได้นี้เป็นสิ่งที่สถานีถัดไปต้องพึ่งพา และขนาดของลวดและจำนวนม้วนที่เครื่องจักรสามารถกรอได้จะถูกกำหนดตามแต่ละโครงการ
ตัวนำทางและลูกกลิ้งป้อนอาหาร
ลวดจะถูกป้อนเข้าไปในตัวนำและลูกกลิ้งที่นำลวดไปยังกลไกการเข้าเล่ม ตัวนำจะยึดลวดไว้ในเส้นทาง และลูกกลิ้งจะขับเคลื่อนลวดไปข้างหน้าอย่างสม่ำเสมอ เพื่อไม่ให้ลวดเบี่ยงเบนหรือติดขัดระหว่างสถานี การป้อนลวดที่สม่ำเสมอจะช่วยให้การเข้าเล่มมีรูปทรงที่สวยงามจากลวดที่ป้อนเข้ามาอย่างต่อเนื่อง การจัดวางตัวนำและลูกกลิ้งจะขึ้นอยู่กับช่วงความยาวของลวด ซึ่งจะได้รับการยืนยันในแต่ละโครงการ
การขึ้นรูปและการตัดขอบ
กลไกการผูกลวดจะขึ้นรูปเส้นลวดรอบผลิตภัณฑ์และตัดให้ได้ความยาวที่ต้องการ ทำให้เกิดเป็นสายรัดหรือแถบผูกที่ใช้ยึดขดลวดเข้าด้วยกัน การขึ้นรูปและการตัดจะทำในขั้นตอนเดียว ดังนั้นแถบผูกจึงมีความสม่ำเสมอ ไม่ใช่การตัดแต่งด้วยมือ รูปแบบการผูกและข้อกำหนดของลวดจะสอดคล้องกับผลิตภัณฑ์และน้ำหนักที่ต้องรับ โดยจะยืนยันตามแต่ละโครงการ และกำหนดตำแหน่งการตัดตามแต่ละรอบการผลิต
แผงควบคุม
แผงควบคุมที่มีหน้าจอและปุ่มต่างๆ จะคอยตรวจสอบกระบวนการและช่วยให้ผู้ปฏิบัติงานสามารถควบคุมสายการผลิตและติดตามแต่ละขั้นตอนได้ แผงควบคุมนี้เปรียบเสมือนหน้าต่างของผู้ปฏิบัติงานในการมองเห็นรอบการทำงาน แสดงสถานะและให้การควบคุมโดยที่ผู้ปฏิบัติงานไม่จำเป็นต้องยืนอยู่ที่ทุกสถานี การจัดวางแผงควบคุมและจุดตรวจสอบจะได้รับการยืนยันในแต่ละโครงการเพื่อให้สอดคล้องกับวิธีการควบคุมดูแลสายการผลิต
สิ่งที่วิดีโอแสดง
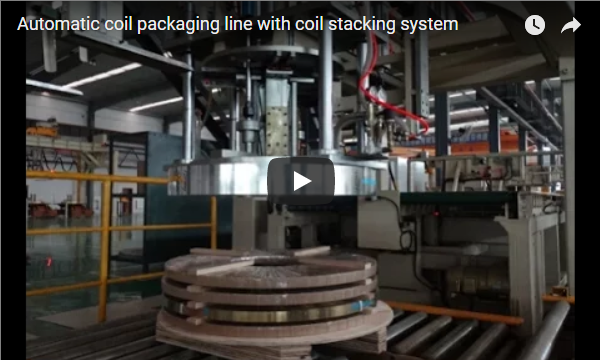
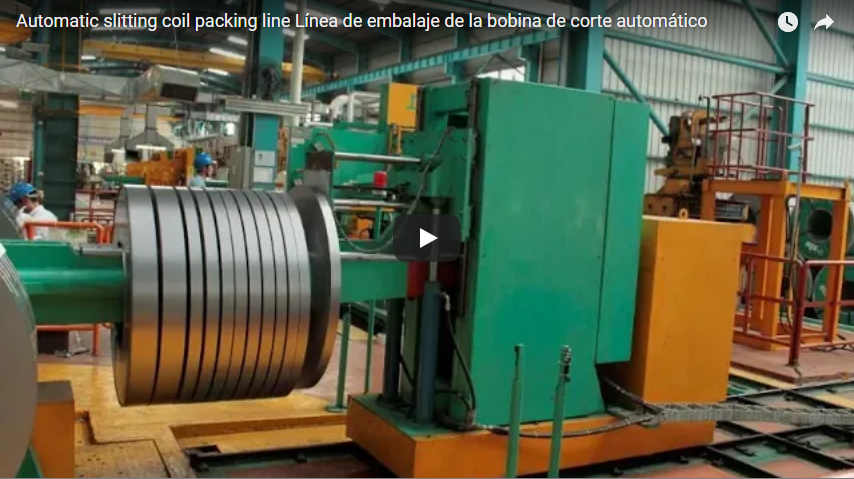
วิดีโอของเราแสดงให้เห็นสายการผลิตอัตโนมัติสำหรับการม้วนและผูกลวดเหล็กในการสาธิตในโรงงาน: รถนำทางจะบรรทุกม้วนลวด เครื่องจักรจะคลายลวด ผูก และตัดลวด และแผงควบคุมจะควบคุมกระบวนการทั้งหมด นี่เป็นการสาธิตทั่วไป ดังนั้นช่วงขนาดของม้วนลวดและรูปแบบการผูกของคุณจะต้องได้รับการยืนยันจากเราสำหรับแต่ละโครงการ
การกำหนดค่าทั่วไป
ตัวเลขด้านล่างแสดงขอบเขตการออกแบบเชิงฟังก์ชันมากกว่าค่าตัวเลข และได้รับการยืนยันในแต่ละโครงการ
| พารามิเตอร์ | ช่วงราคาทั่วไป โปรดตรวจสอบอีกครั้งในแต่ละโครงการ |
|---|---|
| ม้วน | ขนส่งโดยยานพาหนะนำทาง |
| ลวด | ช่วงเส้นผ่านศูนย์กลาง |
| คลี่คลาย | แขนควบคุม |
| ผูกพัน | รูปแบบต่อผลิตภัณฑ์ |
| Control | แผงและหน้าจอ |
| แหล่งจ่ายไฟฟ้า | ไฟฟ้า 380 โวลต์ 3 เฟส 50 เฮิรตซ์ หรือ 220 โวลต์ 1 เฟส สำหรับเครื่องจักรขนาดเล็ก เลือกใช้ตามแต่ละโครงการ |
รายการตรวจสอบการคัดเลือก
| คำถาม | ยืนยันตามแต่ละโครงการ |
|---|---|
| ช่วงคอยล์ | ขนาดและน้ำหนัก |
| ลวด | ช่วงเส้นผ่านศูนย์กลาง |
| ผูกพัน | รูปแบบและข้อกำหนด |
| การขนส่ง | เส้นทางยานพาหนะนำทาง |
| แบบชั้น | รอยเท้าเส้น |
| แหล่งจ่ายไฟฟ้า | แรงดันไฟฟ้า เฟส และความถี่ ณ สถานที่ |
การปฏิบัติงานและความปลอดภัย
ควบคุมสายการผลิตจากแผงควบคุม โดยรถลำเลียงจะส่งม้วนวัสดุ และสถานีจะคลายวัสดุ ขึ้นรูป และตัดวัสดุเข้าเล่มโดยอัตโนมัติ ควรอยู่ห่างจากเส้นทางของรถลำเลียง แขนกล ตัวนำ และลูกกลิ้งขณะที่สายการผลิตทำงาน โดยมีอุปกรณ์ป้องกันและปุ่มหยุดฉุกเฉินอยู่ที่ตำแหน่งผู้ปฏิบัติงาน ตรวจสอบตามปกติในส่วนของรถลำเลียง แขนคลายวัสดุ ตัวนำ ลูกกลิ้ง กลไกการเข้าเล่ม และเซ็นเซอร์ ตามคู่มือเครื่องจักร ตรวจสอบรูปแบบการเข้าเล่มกับผลิตภัณฑ์ก่อนการทำงานทุกครั้ง
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้ทำอะไรโดยอัตโนมัติ? ตอบ: มันทำให้กระบวนการลำเลียงขดลวด การม้วนกลับ และการเข้าเล่มเป็นไปโดยอัตโนมัติ แทนที่ขั้นตอนการทำงานด้วยมือในระหว่างนั้น
ถาม: ขดลวดถูกเคลื่อนย้ายอย่างไร? ตอบ: รถลำเลียงอัตโนมัติจะขนส่งขดลวดระหว่างเครื่องจักรและหยุดอยู่ใต้โครง
ถาม: การเข้าเล่มทำอย่างไร? ตอบ: แขนของเครื่องจักรจะคลายลวดออกมา ตัวนำและลูกกลิ้งจะป้อนลวดเข้าไป และกลไกจะขึ้นรูปและตัดลวด
ถาม: แผงควบคุมมีไว้ทำอะไร? ตอบ: มันคอยตรวจสอบกระบวนการและช่วยให้ผู้ปฏิบัติงานสามารถควบคุมและติดตามสายการผลิตจากจุดหนึ่งไปยังอีกจุดหนึ่งได้
ถาม: มีขนาดลวดแบบใดบ้าง? ตอบ: ช่วงขนาดลวดและรูปแบบการเข้าเล่มจะได้รับการยืนยันในแต่ละโครงการจากผลิตภัณฑ์จริง
ขั้นตอนต่อไป
- ส่งอีเมลหาเราที่ info@fhopepack.com พร้อมระบุช่วงคอยล์ ชนิดลวด และปริมาณที่ต้องการ
- เราจะส่งข้อเสนอเกี่ยวกับสายการผลิตการม้วนและเข้าเล่ม พร้อมทั้งแบบร่างผังภายใน 48 ชั่วโมง
- เราจัดให้มีการสำรวจพื้นที่เพื่อยืนยันช่วงขดลวดและผังพื้น
การอ่านที่เกี่ยวข้อง
- สายการผลิตม้วนและบรรจุขดลวดเหล็กอัตโนมัติ
- เครื่องม้วนลวดเหล็กอัตโนมัติ
- การม้วนและบรรจุสายเคเบิลอัตโนมัติ
- กลุ่มผลิตภัณฑ์เครื่องจักรบรรจุภัณฑ์ FHOPE
แหล่งที่มาและมาตรฐาน
- ISO 12100:2010 ความปลอดภัยของเครื่องจักร หลักการทั่วไปสำหรับการออกแบบและการประเมินความเสี่ยง
- EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ ข้อกำหนดทั่วไป
- EN ISO 13849-1:2023 ความปลอดภัยของเครื่องจักร ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม
วิดีโอสาธิตการม้วนและผูกลวดเหล็กของ FHOPE วิดีโอนี้เป็นการสาธิตทั่วไป ช่วงขนาดของขดลวดได้รับการยืนยันตามแต่ละโครงการแล้ว
แก้ไขล่าสุด: 2026-10-10