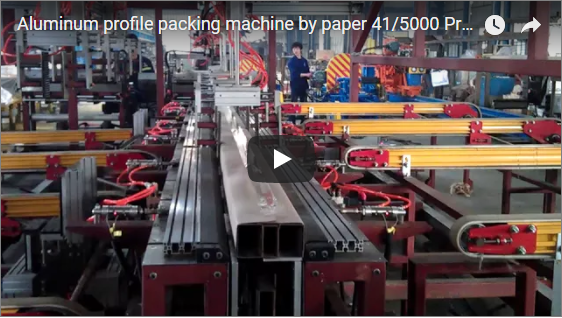
สรุปโดยย่อโปรไฟล์อลูมิเนียมเป็นรอยขีดข่วนได้ง่าย ดังนั้นสายการผลิตจึงห่อโปรไฟล์แต่ละชิ้นด้วยฟิล์มก่อน จากนั้นจึงรวมและรัดเป็นมัด สายการผลิตความเร็วสูงของเราทำทั้งสองอย่างบนสายพานลำเลียงลูกกลิ้งเดียว ภายในกรงนิรภัยที่มีซี่กั้น: หัวห่อฟิล์ม หัวรัดพร้อมสายรัดสีเขียว และเครื่องเรียงซ้อนด้านข้าง การใช้ฟิล์มจะขึ้นอยู่กับขอบและส่วนที่ซ้อนทับกัน ของโปรไฟล์ ทั้งสองอย่างจะถูกตั้งค่าตามแต่ละโครงการ
สารบัญ
- สิ่งที่วิดีโอแสดง
- วิธีการทำงานของสายการบรรจุโปรไฟล์
- การคำนวณฟิล์มต่อโปรไฟล์
- ระยะห่างของสายรัดมัด
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตบรรจุภัณฑ์โปรไฟล์อลูมิเนียม
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
โปรไฟล์อะลูมิเนียมเปลือยวิ่งไปตามสายพานลำเลียงลูกกลิ้งสีฟ้าเข้าสู่หัวห่อฟิล์มสีเหลือง ซึ่งมีลูกกลิ้งสีขาวคอยนำฟิล์มใสไปห่อบนโปรไฟล์แต่ละชิ้น โปรไฟล์ที่ห่อเสร็จแล้วจะเงางามและถูกเคลือบด้วยฟิล์ม
ถัดไป โปรไฟล์ต่างๆ จะถูกจัดกลุ่ม และหัวรัดจะรัดสายรัดสีเขียวรอบมัด จากนั้นสายการผลิตจะเคลื่อนมัดไปด้านข้างเพื่อกองไว้ กรงเหล็กสีดำล้อมรอบสายการผลิต และแผงควบคุมมีปุ่มหยุดฉุกเฉินสีแดง
วิธีการทำงานของสายการบรรจุโปรไฟล์
| สถานี | สิ่งที่มันไม่ |
|---|---|
| สายพานลำเลียงป้อน | ขนส่งโปรไฟล์เดี่ยวใน |
| หัวห่อฟิล์ม | ห่อโปรไฟล์แต่ละชิ้นด้วยฟิล์มใส |
| หมวดหมู่ | รวบรวมโปรไฟล์ที่ห่อไว้เป็นมัด |
| หัวรัด | มัดห่อด้วยสายรัดสีเขียว |
| เครื่องวางซ้อนด้านข้าง | ย้ายมัดที่เสร็จแล้วไปยังกอง |
การห่อแต่ละโปรไฟล์ก่อนจะช่วยป้องกันไม่ให้ชิ้นส่วนต่างๆ เสียดสีกันภายในมัด ซึ่งเป็นสาเหตุของการเกิดรอยขีดข่วนส่วนใหญ่ สำหรับโปรไฟล์เดี่ยว โปรดดูเครื่องห่อฟิล์มยืดสำหรับโปรไฟล์อลูมิเนียม ของเรา
การคำนวณฟิล์มต่อโปรไฟล์
ตัวอย่างประกอบสำหรับโปรไฟล์ขนาด 60 × 40 มม. ยาว 6 ม. โดยมีฟิล์มหนา 100 มม. ซ้อนทับกันครึ่งหนึ่ง:
| รายการ | ความคุ้มค่า |
|---|---|
| เส้นรอบรูปโปรไฟล์ 2 × (60 + 40) | 200 มม |
| เลื่อนไปทีละครึ่งของ 100 มม. | 50 มม |
| จำนวนรอบต่อเมตร 1,000 ÷ 50 | 20 |
| ขนาดฟิล์มต่อเมตร: 20 × 0.2 เมตร | ประมาณ 4 เมตร |
| ฟิล์มต่อโปรไฟล์ 6 เมตร, 6 × 4 เมตร | ประมาณ 24 เมตร |
การซ้อนทับที่น้อยลงช่วยประหยัดฟิล์ม แต่จะทำให้ขอบฟิล์มบางลง ฟิล์มเหล่านี้มีความยาวที่วางอยู่บนโปรไฟล์ การยืดฟิล์มล่วงหน้าหมายความว่าม้วนฟิล์มจะคลายตัวน้อยลง
ระยะห่างของสายรัดมัด
ตัวอย่างประกอบสำหรับมัดสินค้าขนาด 6,000 มม. ที่มีสายรัด 4 เส้น และระยะห่างจากปลายแต่ละด้านถึงสายรัดเส้นแรกคือ 500 มม.:
| รายการ | ความคุ้มค่า |
|---|---|
| ความยาวระหว่างสายรัดปลาย 6,000 − 2 × 500 | 5,000 มม |
| ช่องว่างระหว่างสายรัดทั้ง 4 เส้น | 3 |
| ระยะห่าง 5,000 ÷ 3 | เกี่ยวกับ 1,667 มม. |
โปรไฟล์ที่ยาวหรือบางกว่าจำเป็นต้องใช้สายรัดที่แน่นกว่า เพื่อไม่ให้มัดสินค้าหย่อนคล้อยเมื่อยกขึ้นเครื่องผูกมัดโปรไฟล์อลูมิเนียม ของเรา แสดงให้เห็นถึงวิธีการอื่นๆ ในการยึดมัดสินค้าให้แน่น
การควบคุมและความปลอดภัย
หัวห่อ หัวรัด และเครื่องเรียงซ้อนเคลื่อนที่ด้วยความเร็วสูงภายในกรงเหล็ก ให้คนอยู่ด้านนอกกรงขณะที่สายการผลิตทำงาน และใช้ปุ่มหยุดฉุกเฉินบนแผงควบคุมก่อนที่จะเอื้อมมือเข้าไป
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตบรรจุภัณฑ์โปรไฟล์อลูมิเนียม
- ขนาดและความยาวของโปรไฟล์ เรียงจากเล็กสุดไปใหญ่สุด
- โปรไฟล์ต่อมัดและรูปทรงของมัด
- คุ้มครองฟิล์มต่อโปรไฟล์ หรือต่อชุดเท่านั้น
- สายรัดต่อชุด
- จำนวนห่อต่อกะ
- พื้นที่จัดเก็บและพื้นที่ใช้สอย
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมต้องห่อโปรไฟล์แต่ละอันก่อนที่จะมัดรวมกัน? ตอบ: เพื่อป้องกันไม่ให้โปรไฟล์เสียดสีกันภายในมัด ซึ่งเป็นสาเหตุหลักของรอยขีดข่วน
ถาม: โปรไฟล์หนึ่งๆ ใช้ฟิล์มยาวเท่าไหร่? ตอบ: ความยาวรอบโปรไฟล์คูณด้วยจำนวนโค้ง ในตัวอย่างของเรา ใช้ฟิล์มประมาณ 24 เมตร สำหรับโปรไฟล์ขนาด 60 × 40 มม. ยาว 6 เมตร โดยซ้อนทับกันครึ่งหนึ่ง
ถาม: ควรเว้นระยะห่างระหว่างสายรัดแต่ละเส้นเท่าใด? ตอบ: ประมาณ 1,667 มม. สำหรับสายรัด 4 เส้น บนมัดยาว 6,000 มม. โดยมีระยะห่างระหว่างปลายสายรัด 500 มม. ในตัวอย่างของเรา
ถาม: ถ้าลดการซ้อนทับของฟิล์มลงจะเป็นอย่างไร? ตอบ: จะช่วยประหยัดฟิล์ม แต่จะทำให้ขอบของฟิล์มบางลง
ถาม: มีเจ้าหน้าที่รักษาความปลอดภัยประจำสายหรือไม่? ตอบ: มีครับ มีกรงเหล็กกั้นล้อมรอบ และมีปุ่มหยุดฉุกเฉินอยู่ที่แผงควบคุม
ถาม: หลังจากรัดเสร็จแล้วจะเกิดอะไรขึ้น? ตอบ: สายการผลิตจะเคลื่อนย้ายมัดสินค้าไปด้านข้างเพื่อกองไว้เป็นกอง
ขั้นตอนต่อไป
เราวางแผนสายการผลิตบรรจุภัณฑ์โปรไฟล์ของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยมีขนาดโปรไฟล์ ขนาดมัด และผลลัพธ์ไปยัง info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงพร้อมด้วยแผนการผลิตฟิล์มและสายรัด
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบรูปแบบการจัดเรียงสินค้าและพื้นที่วางซ้อน
การอ่านที่เกี่ยวข้อง
- เครื่องบรรจุภัณฑ์อลูมิเนียม
- วิดีโอ: เครื่องบรรจุบัสบาร์ทองแดงอัตโนมัติ
- วิดีโอ: เครื่องห่อแท่งโลหะแบบหมุนวน และเครื่องห่อแท่ง
- วิดีโอ: เครื่องบรรจุถุงอัตโนมัติเต็มรูปแบบสำหรับโปรไฟล์อลูมิเนียมและท่อสแตนเลส
แหล่งที่มา
- เนื้อหาจากเครื่องจักร: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ตัวอย่างฟิล์มและสายรัด: ตัวอย่างที่เราได้คำนวณไว้ ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026