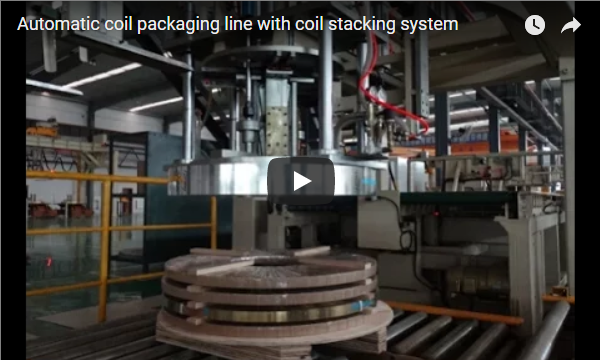
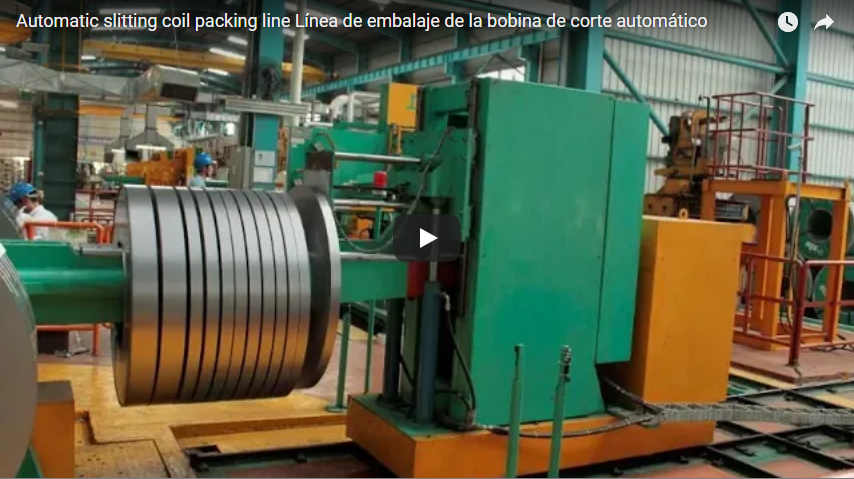
สรุปโดยย่อขดลวดเหล็กแผ่นแคบนั้นเสียหายง่ายบริเวณขอบ ดังนั้นสายการผลิตที่เคลื่อนย้ายขดลวดบนลูกกลิ้งระหว่างสถานีต่างๆ จะช่วยลดการทำงานด้วยมือ สายการผลิตในวิดีโอนี้ลำเลียงขดลวดเหล็กแผ่นแคบรูปวงแหวนบนสายพานลำเลียงลูกกลิ้ง ผ่านสถานีการกดและการห่อหุ้ม ไปจนถึงปลายสายการผลิต น้ำหนักของขดลวดเหล็กแผ่นแคบจะขึ้นอยู่กับขนาดของขดลวดและความหนาแน่นของเหล็กและเป็นตัวกำหนดสายพานลำเลียงและอัตราการลำเลียง
สารบัญ
- สิ่งที่วิดีโอแสดง
- ขดลวดเคลื่อนที่ผ่านสายการผลิตอย่างไร
- น้ำหนักขดลวดแบบผ่าจากขนาด
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตจัดการและห่อขดลวดแบบผ่า
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
ขดลวดรูปวงแหวนที่ถูกตัดเป็นร่องจะเคลื่อนไปตามสายพานลำเลียงป้อนเข้าไปยังสถานีเครื่องจักร ที่สถานีนั้น แขนยึดจะกดขดลวดและทำการห่อหุ้ม
ขดลวดที่ผลิตเสร็จแล้วจะเคลื่อนไปตามสายพานลำเลียงไปยังปลายสายการผลิต ซึ่งจะถูกรวบรวมไว้ที่นั่น เครื่องจักรสีน้ำเงินมีแผงควบคุมสีขาวพร้อมปุ่มและไฟสีเขียวและสีแดง ส่วนเครื่องจักรสีเขียวมีสัญลักษณ์เตือนรูปสามเหลี่ยมสีเหลืองอยู่บนเสา และมีเครื่องหมาย FHOPE อยู่บนเครื่องจักรเหล่านั้น
ขดลวดเคลื่อนที่ผ่านสายการผลิตอย่างไร
เวลาจะถูกอ่านจากช่วงเวลาในวิดีโอ
| ขั้นตอน | จะเกิดอะไรขึ้น | เวลาวิดีโอ |
|---|---|---|
| อาหาร | ขดลวดมาถึงบนสายพานลำเลียงแบบลูกกลิ้ง | ประมาณ 0–18 วินาที |
| กดและห่อ | แขนกดขดลวดและทำการพัน | ประมาณ 21–27 วินาที |
| ออก | ขดลวดที่ทำเสร็จแล้วจะถูกส่งต่อไปและรวบรวมไว้ | ประมาณ 30–42 วินาที |
แต่ละม้วนจะถูกวางบนลูกกลิ้งตลอดการขนส่งจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง ดังนั้นขอบของม้วนเหล็กจึงไม่ถูกลากหรือยกขึ้นด้วยมือ
น้ำหนักขดลวดแบบผ่าจากขนาด
ตัวอย่างประกอบ:
| รายการ | ความคุ้มค่า |
|---|---|
| เส้นผ่านศูนย์กลางภายนอก (ภาพประกอบ) | 1,000 มม |
| เส้นผ่านศูนย์กลางภายใน (ภาพประกอบ) | 508 มม |
| ความกว้าง (ภาพประกอบ) | 150 มม |
| ปริมาตรเหล็ก, π ÷ 4 × (1.0² − 0.508²) × 0.15 | ประมาณ 0.087 ลูกบาศก์เมตร |
| น้ำหนักที่ 7,850 กก./ลบ.ม. | ประมาณ 686 กิโลกรัม |
ร่องที่แคบกว่าจะมีน้ำหนักต่อขดลวดน้อยกว่า แต่จะมีจำนวนขดลวดมากกว่า ดังนั้นจำนวนขดลวดต่อชั่วโมงจึงมีความสำคัญพอๆ กับน้ำหนัก
การควบคุมและความปลอดภัย
ขดลวดเคลื่อนที่บนลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์ และแขนกลจะกดลงด้วยแรงที่จุดต่างๆ ห้ามบุคคลใดเข้าไปในจุดต่างๆ และบนสายพานลำเลียงขณะที่สายการผลิตกำลังทำงาน และให้เข้าไปได้เฉพาะเมื่อสายการผลิตหยุดและแยกส่วนแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตจัดการและห่อขดลวดแบบผ่า
- ช่วงเส้นผ่านศูนย์กลางภายนอกและภายในของขดลวด และช่วงความกว้างของร่อง
- ขดลวดที่หนักที่สุด
- วัสดุห่อหุ้มและการปกคลุม
- ไม่ว่าขดลวดจะถูกรัดหรือซ้อนกันที่ปลายก็ตาม
- จำนวนคอยล์ต่อกะ
- การจัดวางแนวเส้นและพื้นที่ใช้สอย
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้ทำหน้าที่อะไร? ตอบ: สายการผลิตนี้ลำเลียงขดลวดที่ตัดแล้วบนลูกกลิ้ง ผ่านสถานีการกดและการห่อ ไปจนถึงปลายสายการผลิต
ถาม: ขดเหล็กผ่าครึ่งหนักเท่าไหร่? ตอบ: ปริมาตรของเหล็กคูณด้วยความหนาแน่น: ประมาณ 0.087 m³ × 7,850 kg/m³ จะได้ประมาณ 686 kg ในตัวอย่างของเรา
ถาม: ทำไมต้องเก็บม้วนกระดาษไว้บนลูกกลิ้ง? ตอบ: ลูกกลิ้งช่วยเคลื่อนย้ายม้วนกระดาษระหว่างสถานีต่างๆ โดยไม่ต้องลากหรือยกขอบม้วนกระดาษด้วยมือ
ถาม: ปุ่มควบคุมอยู่ตรงไหน? ตอบ: แผงควบคุมสีขาวที่มีปุ่มกดและไฟแสดงสถานะสีเขียวและสีแดงอยู่บนเครื่องสีน้ำเงิน
ถาม: สายการผลิตนี้รองรับความกว้างของช่องตัดที่ผมกำหนดได้หรือไม่? ตอบ: โปรดแจ้งช่วงความกว้างและเส้นผ่านศูนย์กลางของขดลวด แล้วเราจะออกแบบสถานีให้เหมาะสมครับ
ขั้นตอนต่อไป
เราวางแผนระบบการจัดการและห่อขดลวดเหล็กของคุณเป็นสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากเส้นผ่านศูนย์กลางของขดลวด ความกว้างของร่อง และน้ำหนัก info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงรวมถึงขั้นตอนการห่อและการปิดท้ายสายการผลิต
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบจำนวนขดลวดต่อกะและพื้นที่ใช้งาน
การอ่านที่เกี่ยวข้อง
- สายบรรจุม้วนอัตโนมัติ
- วิดีโอ: ระบบบรรจุภัณฑ์เหล็กม้วนแบบผ่า
- วิดีโอ: สายการบรรจุขดลวดตัดอัตโนมัติสำหรับศูนย์บริการ
แหล่งที่มา
- ข้อความ: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ความหนาแน่นของเหล็ก: ค่ามาตรฐานสำหรับเหล็กกล้าคาร์บอน 7,850 กก./ลบ.ม.
- ตัวอย่างน้ำหนัก: ตัวอย่างที่เราได้คำนวณไว้ ค่าที่ใช้เป็นตัวอย่างประกอบ
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026