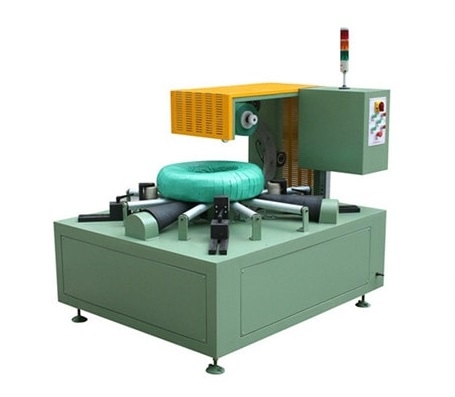
การผสานรวมเครื่องลดแรงดึงขดลวดอย่างถูกต้อง
ปัญหาที่เกิดขึ้นกับอุปกรณ์ที่หยุดทำงานส่วนใหญ่ มักเกิดจากการกำหนดจุดส่งต่อที่ไม่ถูกต้อง คู่มือนี้จะมองอุปกรณ์ที่หยุดทำงานเป็นเหมือนอินเทอร์เฟซสำหรับการวางแนวและถ่ายโอนข้อมูล โดยครอบคลุมถึงสถานะการมาถึง เส้นทางการกู้คืน ขอบเขตความปลอดภัย และการทดสอบการยอมรับ
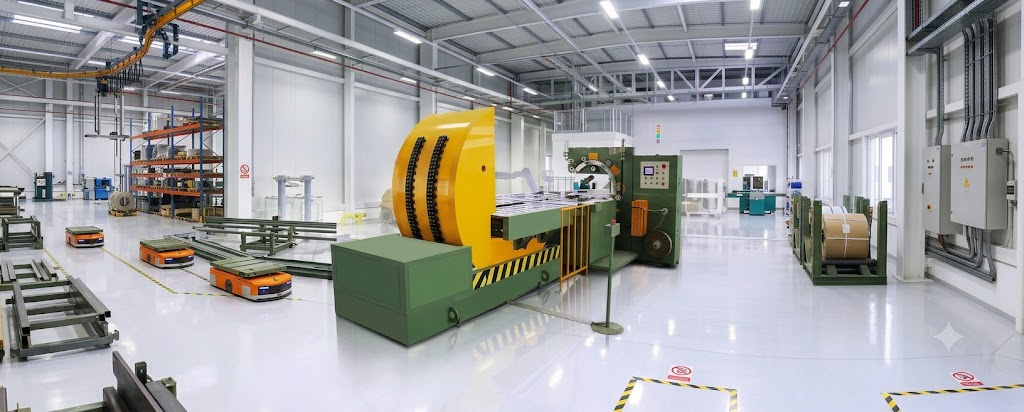
การบูรณาการเครื่องกดขดลวด: การวางแนว การเคลื่อนย้าย และความปลอดภัย
การบูรณาการเครื่องกดขดลวด: การวางแนว การเคลื่อนย้าย และความปลอดภัย
โดยทั่วไปแล้ว อุปกรณ์เปลี่ยนทิศทางขดลวดมักถูกอธิบายว่าเป็นอุปกรณ์ที่เปลี่ยนทิศทางขดลวดจากด้านที่หันเข้าหาผนังเป็นด้านที่หันเข้าหาท้องฟ้า หรือในทางกลับกัน คำอธิบายนั้นถูกต้องแต่ไม่สมบูรณ์ ในสายการผลิตบรรจุขดลวดอัตโนมัติ ที่แท้จริง ส่วนที่ยากไม่ได้อยู่ที่การหมุนเพียงอย่างเดียว แต่ยังอยู่ที่วิธีการที่ขดลวดมาถึง วิธีการยืนยันการเปลี่ยนทิศทาง วิธีที่สถานีถัดไปรับขดลวด และวิธีที่ระบบจะรักษาความปลอดภัยทั้งในสภาวะปกติและผิดปกติ
คู่มือนี้ช่วยให้ทีมกำหนดขอบเขตการบูรณาการรอบๆ อุปกรณ์ลดระดับขดลวดได้
เริ่มต้นด้วยข้อกำหนดการปฐมนิเทศ
ไม่ใช่ว่าทุกม้วนจะต้องจัดเรียงในทิศทางเดียวกันทุกสถานี บางม้วนมาถึงในแนวนอนและต้องบรรจุในแนวตั้ง ส่วนบางม้วนก็ต้องจัดเรียงในลำดับตรงกันข้ามก่อนการซ้อนหรือการขนส่ง โครงการควรระบุ:
- การปฐมนิเทศนักศึกษาใหม่
- จำเป็นต้องเข้ารับการปฐมนิเทศสำหรับสถานีต่อไป
- กลุ่มผลิตภัณฑ์ที่ดำเนินไปในเส้นทางที่แตกต่างกัน
- สภาพพื้นผิวหรือขอบที่ส่งผลต่อการรองรับระหว่างการกลึง
หากไม่มีแผนที่นั้น การเลือกตัวทำลายจะถูกเลือกก่อนที่จะเข้าใจบทบาทที่แท้จริงของมันในกระบวนการ
กำหนดเงื่อนไขการมาถึง
ตัวปล่อยขดลวดจะทำงานได้อย่างแม่นยำก็ต่อเมื่อขดลวดที่เข้ามาอยู่ในตำแหน่งและสถานะที่ทราบแล้วเท่านั้น อินเทอร์เฟซควรระบุวิธีการถ่ายโอน ตำแหน่งหยุด กฎการจัดศูนย์กลาง สัญญาณพร้อมใช้งาน และความเป็นเจ้าของขดลวดก่อนที่การหมุนจะเริ่มต้นขึ้น
เรื่องนี้สำคัญเป็นพิเศษเมื่อขดลวดมาถึงจากประตูหมุน สายพานลำเลียง รถเข็น หรือการส่งมอบโดยใช้เครน การมาถึงที่ไม่ตรงแนวจะกลายเป็นปัญหาด้านความปลอดภัยและคุณภาพ ไม่ใช่แค่การสูญเสียรอบการผลิตเท่านั้น
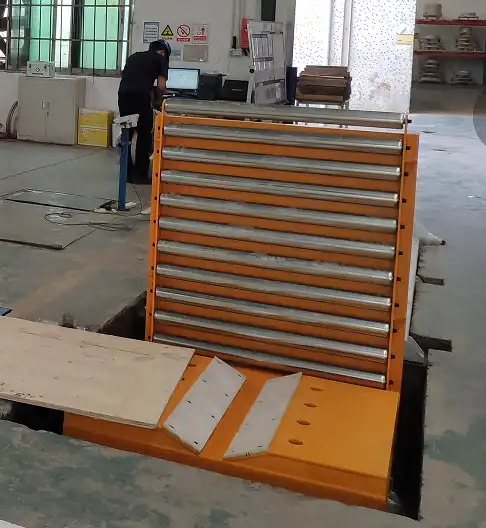
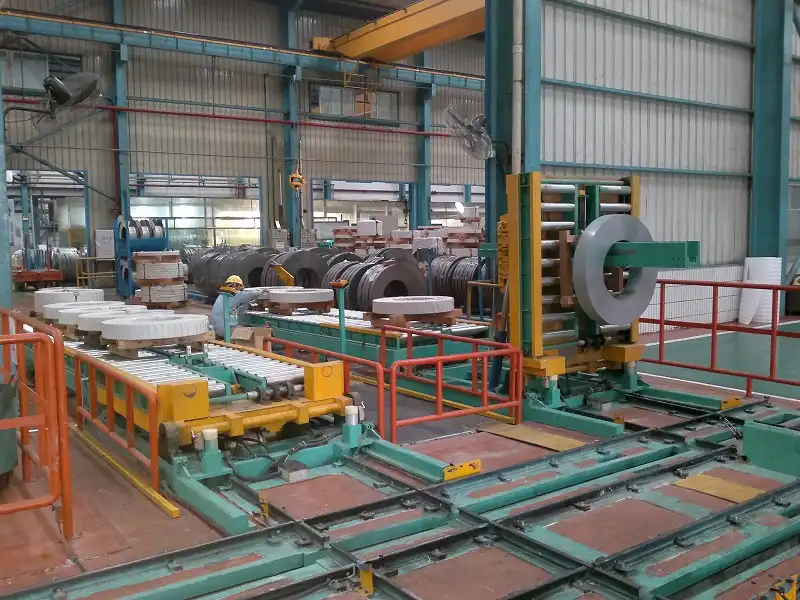
ภาพแสดงเครื่องพลิกและเอียงพร้อมสายพานลำเลียง ต้องกำหนดตำแหน่งการมาถึง การจัดตำแหน่งศูนย์กลาง และสัญญาณพร้อมใช้งานก่อนที่การหมุนจะเริ่มต้นขึ้น เนื่องจากอุปกรณ์จะทำงานได้อย่างคาดการณ์ได้ก็ต่อเมื่อขดลวดอยู่ในสถานะที่ทราบแล้วเท่านั้น
ตรวจสอบสภาพที่พลิกกลับ
หลังจากหมุนขดลวดแล้ว สายสัญญาณควรแสดงข้อมูลมากกว่าแค่ "การเคลื่อนที่เสร็จสมบูรณ์" ควรตรวจสอบเพิ่มเติมว่า:
- ขดลวดอยู่ในตำแหน่งที่ต้องการแล้ว
- ขดลวดจะคงตัวอยู่บนพื้นผิวรองรับ
- สถานีถัดไปสามารถรับขดลวดได้
- ไม่มีชั้นป้องกันหรือจุดสัมผัสที่ไวต่อความเสียหายใดๆ เกิดขึ้นระหว่างการหมุน
การยืนยันนั้นอาจรวมถึงสถานะตำแหน่ง การตรวจสอบโดยผู้ปฏิบัติงาน หรือหลักฐานอื่น ๆ ที่กำหนดไว้ ไม่ควรอาศัยการคาดเดา

ภาพแสดงสายการผลิตบรรจุภัณฑ์เหล็กม้วนที่มีการลำเลียงในแนวตั้ง หลังจากหมุนแล้ว สายการผลิตจะต้องตรวจสอบทิศทางและความมั่นคงก่อนที่เหล็กม้วนจะเคลื่อนเข้าสู่กระบวนการลำเลียงในขั้นตอนถัดไป
การย้ายตัวผู้เล่นของทั้งสองทีม
ควรออกแบบสถานีต้นน้ำและปลายน้ำโดยคำนึงถึงเครื่องดัดงอ ไม่ใช่ออกแบบหลังจากเครื่องดัดงอแล้ว เปรียบเทียบความสูงของฐานรองรับ พื้นผิวรับน้ำหนัก การจัดตำแหน่งขดลวด ระยะห่าง และจังหวะเวลาของสัญญาณที่จุดเชื่อมต่อทั้งสอง หากขดลวดที่ดัดงอแล้วต้องเคลื่อนไปยังขั้นตอนการห่อ การรัด หรือการเรียงซ้อนทันที รูปทรงเรขาคณิตของการเคลื่อนย้ายจะต้องมีความเสถียรตลอดช่วงผลิตภัณฑ์ทั้งหมด
ปัญหาการบูรณาการหลายอย่างที่ถูกกล่าวโทษว่าเป็นความผิดของฝั่งผู้ส่งลง (downender) นั้น แท้จริงแล้วเกิดจากการกำหนดขั้นตอนการส่งมอบที่ไม่ถูกต้องทั้งสองฝั่ง
ด้วยเหตุนี้ ภาพวาดแสดงส่วนต่อประสานผู้ใช้จึงควรแสดงไม่เพียงแค่ตัวอุปกรณ์เลี้ยวเท่านั้น แต่ยังรวมถึงเงื่อนไขการเข้าและออกในมุมมองเดียวกันด้วย ทีมงานจะตัดสินใจได้ดีขึ้นเมื่อพวกเขาสามารถเห็นเส้นทางการวางแนวทั้งหมด แทนที่จะเห็นภาพร่างอุปกรณ์สามชิ้นที่แยกจากกัน

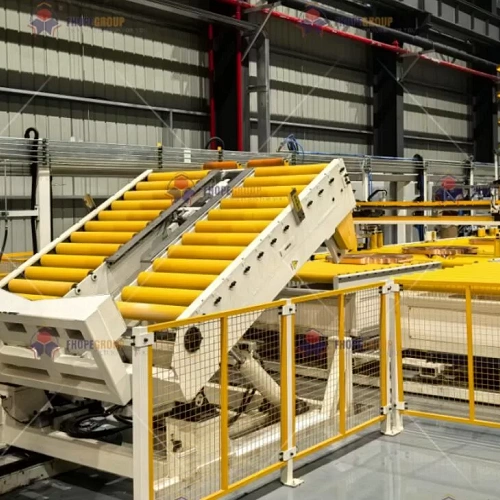
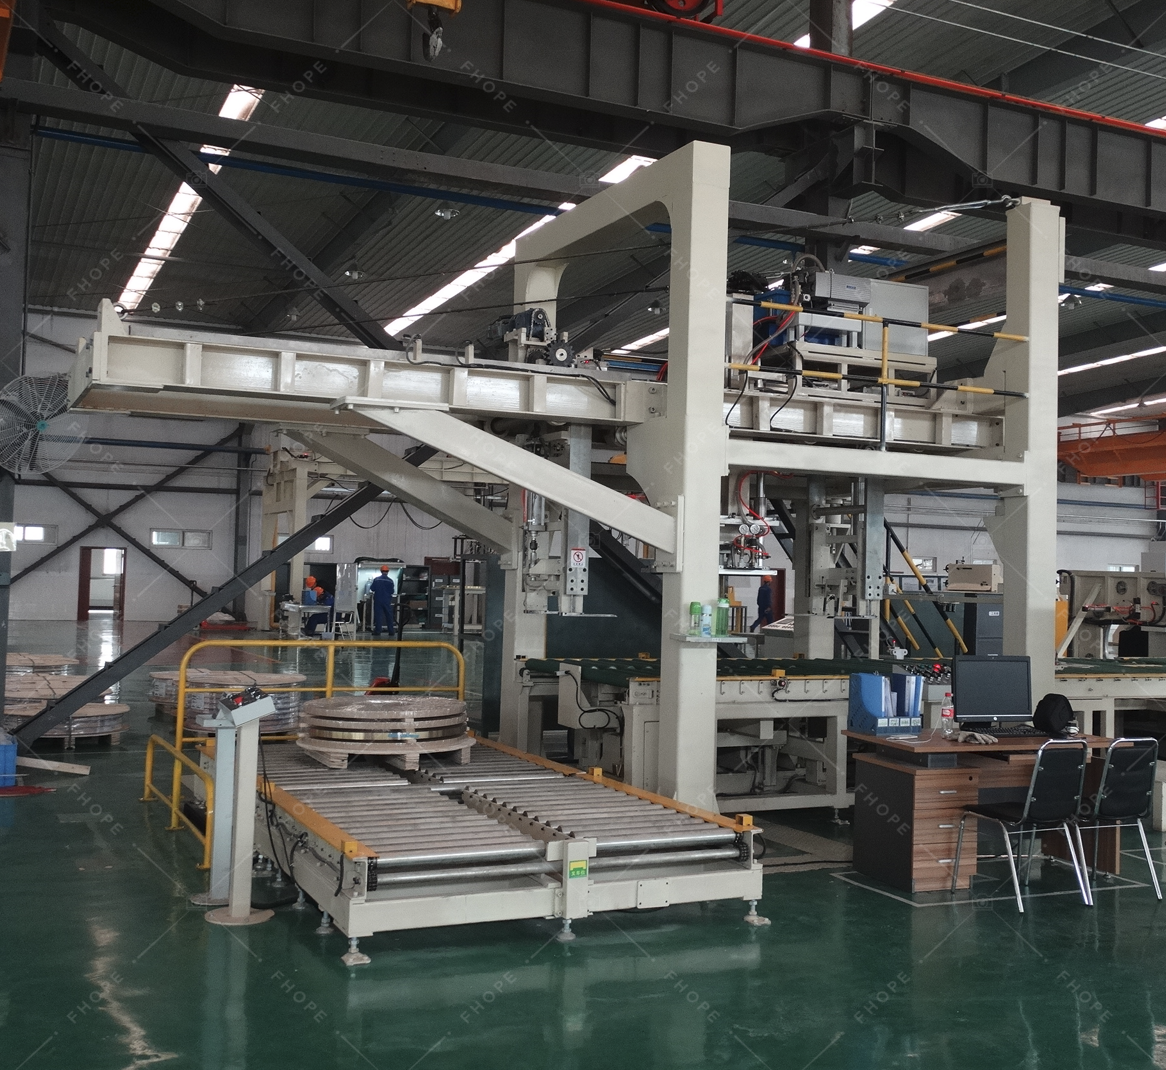
ภาพแสดงให้เห็นสายการผลิตม้วนเหล็กแบบกำหนดเอง ม้วนเหล็กที่กลึงแล้วจะต้องเข้าสู่สถานีปลายทางนี้ โดยมีระดับความสูงในการรองรับที่มั่นคง ระยะห่างที่เหมาะสม และจังหวะเวลาของสัญญาณที่สม่ำเสมอสำหรับผลิตภัณฑ์ทุกช่วง
ชมสายการผลิตอัตโนมัติสำหรับการรัดขดลวดเหล็กขนาดใหญ่และการห่อด้วยฟิล์มยืด:

รวมถึงการปกป้องพื้นผิวและบรรจุภัณฑ์
เมื่อขดลวดมาถึงเครื่องหมุน อาจมีพื้นผิวที่บอบบาง ตัวป้องกันขอบ หรือบรรจุภัณฑ์บางส่วนอยู่แล้ว ขอบเขตการบูรณาการควรระบุว่าการหมุนเกิดขึ้นก่อนหรือหลังขั้นตอนการป้องกันบางอย่าง วัสดุสัมผัสที่ได้รับการอนุมัติ และผลิตภัณฑ์กลุ่มใดที่ต้องการการดูแลเป็นพิเศษ
การหมุนขดลวดอย่างปลอดภัยนั้นไม่เพียงพอ หากวิธีการสัมผัสทำให้พื้นผิวเป็นรอยหรือทำให้โครงสร้างของบรรจุภัณฑ์เคลื่อนที่
วางแผนการกู้คืนด้วยตนเองอย่างรอบคอบ
ปัญหาของเครื่องจ่ายไฟอัตโนมัติมักเกิดขึ้นในกรณีที่เกิดขึ้นไม่บ่อยนัก เช่น ขดลวดหยุดทำงานก่อนกำหนด ต้องตรวจสอบส่วนรองรับ หรือสถานีถัดไปปฏิเสธการส่งต่อ กรณีเหล่านี้ควรวางแผนล่วงหน้า เอกสารควรระบุวิธีการที่ผู้ปฏิบัติงานเข้าถึงพื้นที่ ต้องมีการแยกส่วนหรือสถานะที่ปลอดภัยอย่างไร เครื่องมือหรืออุปกรณ์ช่วยใดที่ได้รับอนุมัติ และใครเป็นผู้มีอำนาจอนุมัติให้กลับสู่โหมดอัตโนมัติ
หากการกู้คืนด้วยมือทำแบบไม่เป็นระบบ อาจทำให้สายดูเหมือนเชื่อมต่อกับระบบไหลเวียนปกติ แต่ยังคงอ่อนแอในจุดที่สำคัญที่สุด
เขียนเส้นทางที่ผิดปกติ
จะเกิดอะไรขึ้นหากขดลวดไม่อยู่ตรงกลาง การจัดวางตามที่ต้องการไม่สามารถทำได้ สถานีถัดไปไม่พร้อมใช้งาน หรือสายได้รับขดลวดที่ถูกปิดกั้นหรือไม่สามารถระบุได้? กรณีเหล่านั้นจำเป็นต้องมีเส้นทางที่ชัดเจนพร้อมสถานะที่ปลอดภัย ผู้รับผิดชอบในการแทรกแซง และเงื่อนไขการเริ่มต้นใหม่
ระบบดาวน์เรนต์ไม่ควรกลายเป็นสถานที่ที่การตัดสินใจด้วยตนเองเข้ามาแทนที่การออกแบบระบบ
กำหนดขอบเขตความปลอดภัย
การหมุนเปลี่ยนทั้งตำแหน่งของขดลวดและขอบเขตอันตราย เอกสารการบูรณาการควรระบุพื้นที่ป้องกัน เงื่อนไขการเข้าถึง พฤติกรรมการล็อก วิธีการกู้คืนด้วยตนเอง และอำนาจในการเริ่มต้นใหม่ ขอบเขตความปลอดภัยควรครอบคลุมพื้นที่ส่วนกลางรอบเครื่องยกและอุปกรณ์ขนถ่ายที่อยู่ติดกัน
การออกแบบที่ปลอดภัยนั้นมีความหมายมากกว่าแค่เครื่องจักรที่มีระบบป้องกัน มันคือขอบเขตการทำงานที่ควบคุมได้สำหรับการทำงานตามปกติ การกู้คืน และการบำรุงรักษา
ผลิตภัณฑ์ตัวอย่างและอัตราการฟื้นตัวจากการทดสอบ
การยอมรับควรครอบคลุมทั้งกลุ่มผลิตภัณฑ์ปกติและกรณีที่ยากกว่า เช่น ขดลวดที่มีน้ำหนักมาก ตัวรองรับที่แคบกว่า พื้นผิวที่บอบบาง และการขนส่งที่ถูกขัดจังหวะหรือถูกปฏิเสธ บันทึกสภาพการมาถึง ผลการกลึง การส่งต่อไปยังปลายทาง และหลักฐานการกู้คืนที่ควบคุมได้
การทดสอบนี้พิสูจน์ให้เห็นถึงอินเทอร์เฟซการวางแนว ไม่ใช่แค่การเคลื่อนไหวทางกลเท่านั้น

ภาพแสดงโครงการแบบครบวงจรสำหรับสายการบรรจุขดลวดตัดแบบออนไลน์ การทดสอบการยอมรับสำหรับตัวป้อนลงควรดำเนินการในเส้นทางการวางแนวแบบเต็มรูปแบบนี้ รวมถึงผลิตภัณฑ์ที่ยากต่อการจัดการและการถ่ายโอนที่ไม่ต่อเนื่องซึ่งเกิดขึ้นในระหว่างการผลิต
ขั้นตอนต่อไปที่เป็นรูปธรรม
พิจารณาตัวควบคุมการลงจอดเป็นส่วนติดต่อสำหรับการกำหนดทิศทางและการถ่ายโอน เขียนเอกสารแผ่นเดียวที่กำหนดสถานะการมาถึง สถานะการเลี้ยว วิธีการป้องกัน เส้นทางผิดปกติ การส่งต่อที่อยู่ติดกัน และขอบเขตความปลอดภัย ตรวจสอบเอกสารแผ่นนั้นกับฝ่ายปฏิบัติการ ฝ่ายวิศวกรรม และซัพพลายเออร์ก่อนที่จะกำหนดลำดับการทำงานของสายการบรรจุขดลวดอัตโนมัติ อย่างเป็นทางการ
รายละเอียดภาพ

คลิกเพื่อดูภาพขยาย
คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →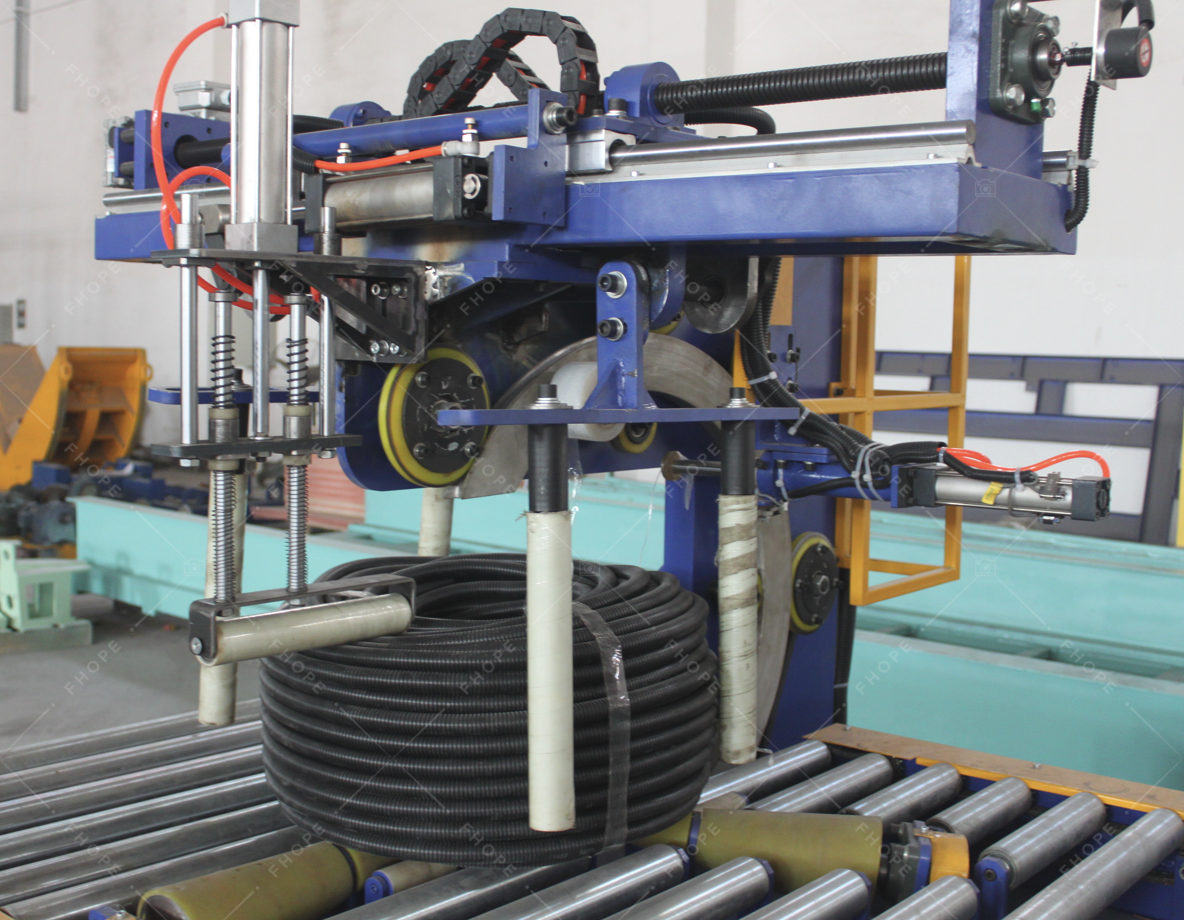
สายการบรรจุหีบห่อ
ดูรายละเอียด →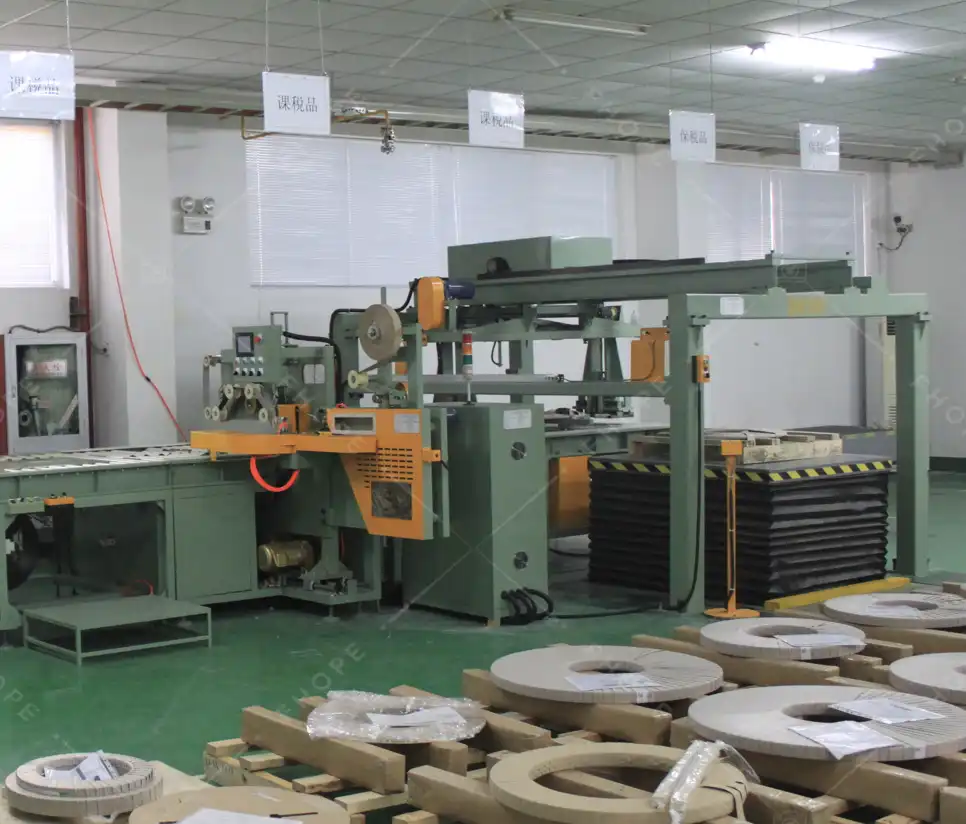
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →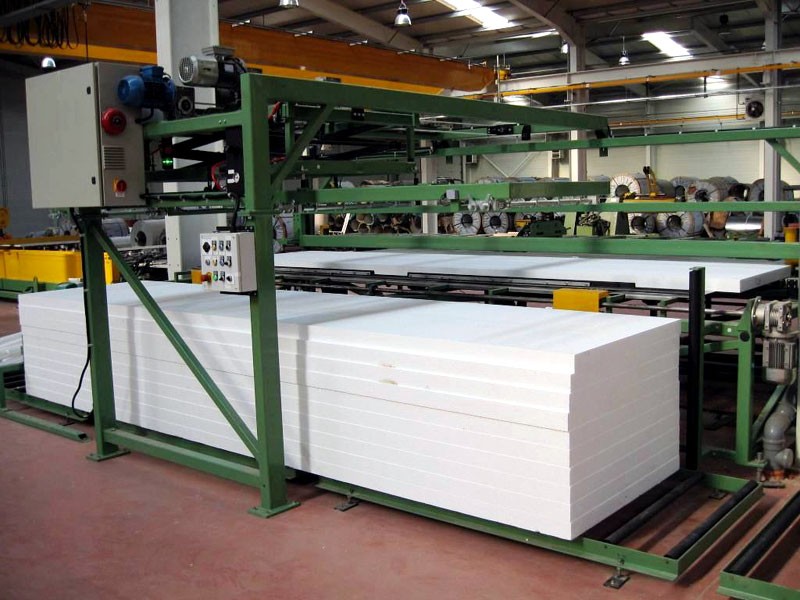
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →