สิ่งที่ควรสอบถามก่อนเชื่อมต่อระบบ ERP/MES กับสายการผลิตขดลวด
การผสานรวม ERP/MES ล้มเหลวเนื่องจากความไม่ชัดเจนเรื่องความเป็นเจ้าของข้อมูล ไม่ใช่เพราะตัวเชื่อมต่อ ใช้คำถามเหล่านี้เพื่อกำหนดแหล่งที่มาของฟิลด์ สิทธิ์ในการแก้ไข พฤติกรรมความล้มเหลว และบันทึกการตรวจสอบสำหรับสายการบรรจุขดลวดของคุณ ก่อนที่จะกำหนดขอบเขตงานและเริ่มการทดสอบการยอมรับจากโรงงาน (FAT/SAT)
การบูรณาการระบบ ERP/MES สำหรับสายการบรรจุขดลวด: คำถามที่ควรพิจารณา
การบูรณาการระบบ ERP/MES สำหรับสายการบรรจุขดลวด: คำถามที่ควรพิจารณา
สายการบรรจุขดลวดอัตโนมัติสามารถเคลื่อนย้ายขดลวดได้โดยไม่ต้องเชื่อมต่อกับระบบ ERP หรือ MES แต่สิ่งที่ทำไม่ได้อย่างน่าเชื่อถือคือ การปล่อยขดลวด การติดฉลากที่ถูกต้อง และการบันทึกผลการบรรจุที่ถูกต้องเมื่อแหล่งข้อมูลไม่ชัดเจน
คู่มือนี้ช่วยให้ทีมงานด้านระบบอัตโนมัติ ไอที/โอที คุณภาพ และโครงการต่างๆ สามารถกำหนดขอบเขตการบูรณาการได้ก่อนที่จะมีการระบุเส้นแบ่งอย่างชัดเจน
| คอลัมน์ตารางการไหลของข้อมูล | มันกำหนดอะไร |
|---|---|
| สนาม | รหัสขดลวด, น้ำหนัก, สูตรการบรรจุ, ข้อมูลบนฉลาก, สถานะคุณภาพ, บันทึกการจัดส่ง |
| แหล่งที่มาของความจริง | ระบบ ERP, MES, เครื่องชั่ง, ผู้ปฏิบัติงาน หรือระบบคุณภาพ |
| เจ้าของ | ระบบหรือบุคคลที่ได้รับอนุญาตให้แก้ไขข้อมูลในช่องดังกล่าว |
| พฤติกรรมความล้มเหลว | การบัฟเฟอร์ เส้นทางที่กำหนดเอง การปฏิเสธ การพัก หรือการหยุดอย่างปลอดภัย |
| กรรมการตรวจสอบ | วิธีการบันทึกและติดตามการแก้ไข |
เริ่มต้นด้วยการตัดสินใจเกี่ยวกับการเผยแพร่
ระบุข้อมูลที่ขดลวดจำเป็นต้องมีก่อนออกจากสายการผลิต: รหัสประจำตัวขดลวด ข้อมูลการสั่งซื้อหรือความร้อน/ชุดการผลิต (ถ้ามี) น้ำหนักที่วัดได้ กฎการบรรจุภัณฑ์ ข้อมูลฉลาก สถานะคุณภาพ และบันทึกการจัดส่ง
สำหรับแต่ละช่องข้อมูล ให้ระบุแหล่งที่มาของข้อมูลที่ถูกต้อง และระบบหรือบุคคลที่สามารถแก้ไขได้ บรรทัดนั้นไม่ควรสร้างค่าขึ้นมาเองหากไม่มีแหล่งที่มาของข้อมูล
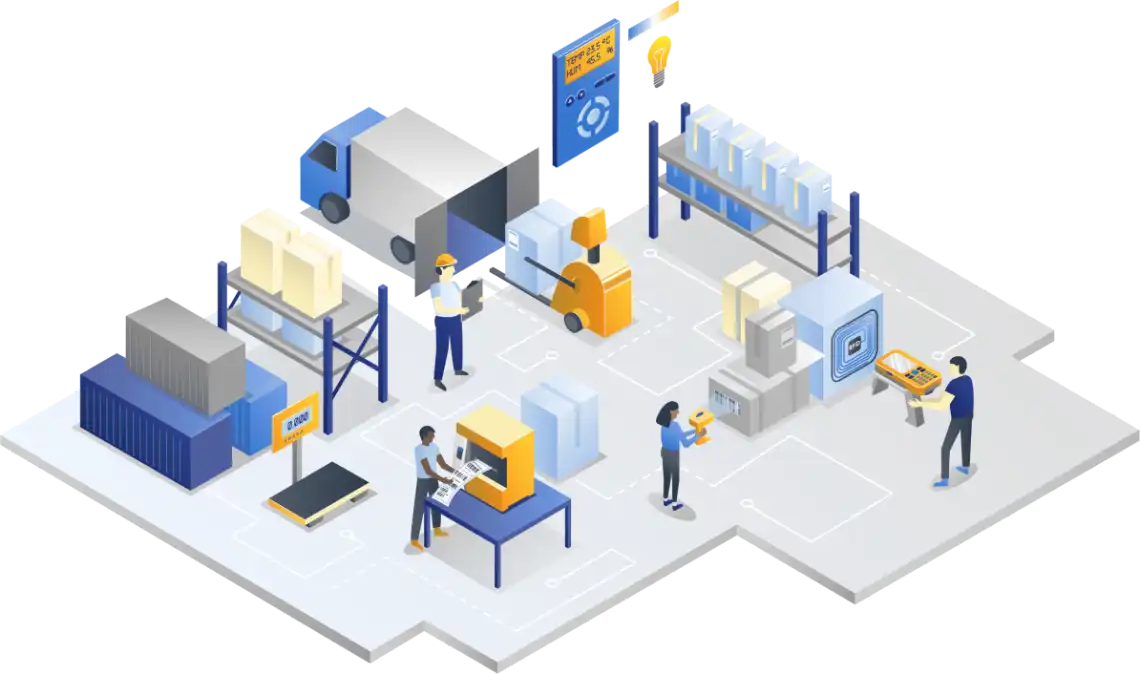
ภาพนี้แสดงภาพรวมของระบบ ERP ซึ่งแสดงถึงแหล่งข้อมูลระดับองค์กรเกี่ยวกับคำสั่งซื้อ สูตรการผลิต และการจัดส่ง ที่สายการบรรจุต้องนำไปใช้โดยไม่ต้องสร้างค่าต่างๆ ขึ้นเอง
วางแผนการส่งต่อข้อมูล ไม่ใช่แค่การวางแผนเครื่องจักร
วาดจุดต่างๆ ที่แสดงการอ่าน การเขียน หรือการยืนยันข้อมูล ได้แก่ การรับขดลวด การระบุตัวตน การชั่งน้ำหนัก การเลือกสูตร การห่อ การรัด การติดฉลาก การตรวจสอบ การเรียงซ้อน และการปล่อยสินค้า
ขอบเขตการรวมควรตรงกับขอบเขตทางกายภาพ ขดลวดไม่ควรถูกปล่อยเลยจุดที่บันทึกยังไม่ผ่าน
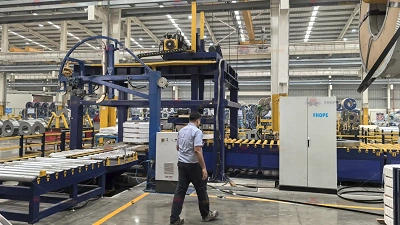
ภาพแสดงระบบบรรจุภัณฑ์เหล็กม้วนอัจฉริยะที่ผสานรวมกับระบบ ERP คุณค่าของการผสานรวมนั้นมาจากการพิจารณาถึงข้อมูล เวลา และพฤติกรรมการเกิดข้อผิดพลาดที่เกิดขึ้นข้ามขอบเขตนี้ ไม่ใช่จากการเชื่อมต่อเอง
ถามคำถามเกี่ยวกับอินเทอร์เฟซที่ถูกต้อง
ก่อนเปรียบเทียบผู้ขาย โปรดถามคำถามเหล่านี้:
- ระบบใดเป็นเจ้าของรหัสระบุขดลวดและบันทึกคำสั่งซื้อ?
- บรรทัดนี้ใช้ฟิลด์ใดบ้าง และสร้างฟิลด์ใดบ้าง?
- จะเกิดอะไรขึ้นเมื่อบริการ ERP/MES ไม่สามารถใช้งานได้?
- จะเกิดอะไรขึ้นหากไม่สามารถตรวจสอบความถูกต้องของฉลากได้?
- ใครบ้างที่สามารถแก้ไขน้ำหนัก สูตรอาหาร หรือคุณภาพสินค้าได้?
- หลักฐานใดที่แสดงว่าบันทึกนั้นได้รับการยอมรับแล้ว?
- การตรวจสอบการแก้ไขข้อผิดพลาดดำเนินการอย่างไร?
คำตอบมักเผยให้เห็นว่าส่วนที่ยากไม่ใช่ตัวเชื่อมต่อ แต่เป็นกฎทางธุรกิจต่างหาก
หลีกเลี่ยงการใช้ภาษาที่เน้นโปรโตคอลเป็นหลัก
เป็นเรื่องปกติที่จะถามหา "การผสานรวม MES" หรือ "การผสานรวม ERP" ราวกับว่าคำเหล่านั้นกำหนดขอบเขตไว้แล้ว คำขอที่มีประโยชน์ควรอธิบายถึงฟิลด์ ระยะเวลา พฤติกรรมเมื่อเกิดข้อผิดพลาด และบันทึกการตรวจสอบ โปรโตคอลหรือมิดเดิลแวร์ที่เลือกใช้ควรเป็นไปตามข้อกำหนด ไม่ใช่ในทางกลับกัน
ISA-95 สามารถให้ข้อมูลอ้างอิงที่เป็นกลางทางเทคโนโลยีสำหรับการแยกฟังก์ชันการควบคุมองค์กรและการควบคุมการผลิต แต่ไม่ได้เลือกโปรโตคอลหรือพิสูจน์ความเข้ากันได้ระหว่างระบบของลูกค้า
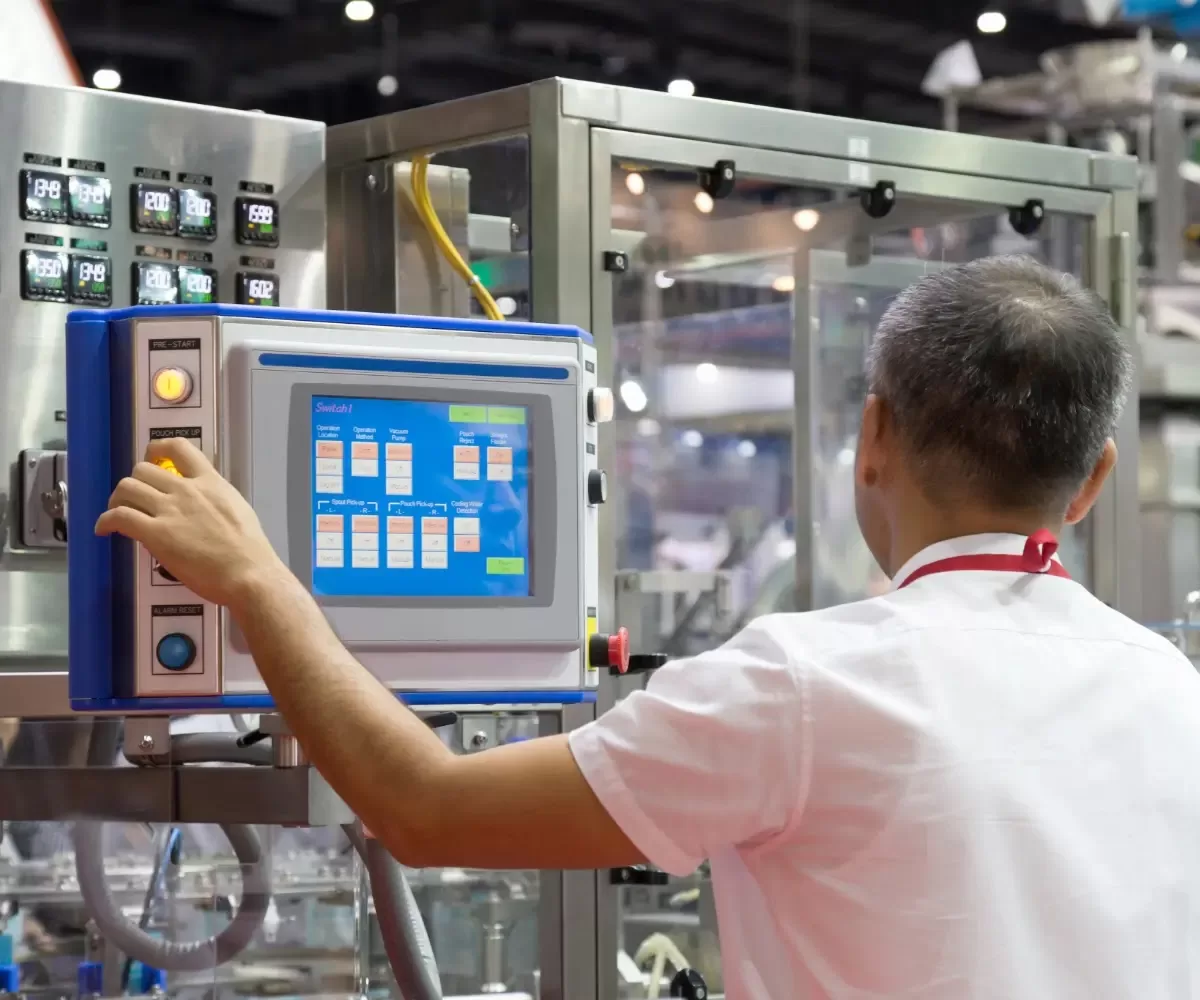
ภาพแสดงให้เห็นบุคคลกำลังตรวจสอบระบบควบคุมสำหรับสายการบรรจุสินค้า นี่คือจุดที่คำถามเกี่ยวกับส่วนต่อประสานผู้ใช้กลายเป็นเรื่องสำคัญในทางปฏิบัติ: สายการผลิตต้องแสดงให้ผู้ปฏิบัติงานเห็นว่าข้อมูลใดขาดหายไป ใครสามารถแก้ไขได้ และจะเกิดอะไรขึ้นต่อไป
การออกแบบสำหรับระบบที่ไม่พร้อมใช้งาน
ทุกการบูรณาการย่อมมีสถานะล้มเหลว กำหนดบัฟเฟอร์ที่ได้รับการอนุมัติจากโครงการหรือเส้นทางแบบกำหนดเองสำหรับกรณีที่ระบบต้นทางทำงานช้า ไม่พร้อมใช้งาน หรือส่งคืนข้อมูลที่ไม่สมบูรณ์ เส้นทางสำรองควรตรวจสอบย้อนกลับได้และไม่ควรอนุญาตให้ขดลวดข้ามขั้นตอนการตรวจสอบคุณภาพหรือฉลากที่จำเป็น
หากไม่ได้กำหนดกลไกสำรองไว้ก่อนการติดตั้ง ผู้ปฏิบัติงานจะสร้างกลไกสำรองขึ้นมาเองภายใต้แรงกดดัน
รวมข้อมูลไว้ในการทดสอบการยอมรับ
การทดสอบ FAT และ SAT ไม่ควรทดสอบเฉพาะการไหลของขดลวดตามปกติเท่านั้น แต่ควรทดสอบข้อมูลที่ขาดหายไป ความไม่ตรงกันของฉลาก ความคลาดเคลื่อนของน้ำหนัก การเปลี่ยนแปลงสูตร และระบบขัดข้องด้วย เกณฑ์การยอมรับควรระบุหลักฐานที่พิสูจน์ได้ว่าข้อมูลนั้นถูกต้องตามขดลวด
ขั้นตอนต่อไปที่เป็นรูปธรรม
สร้างตารางแสดงการไหลของข้อมูลโดยระบุฟิลด์ แหล่งข้อมูลหลัก เจ้าของ เส้นทางการแก้ไข พฤติกรรมการเกิดข้อผิดพลาด และข้อกำหนดการตรวจสอบ รวบรวมฝ่ายไอที/โอที ฝ่ายคุณภาพ ฝ่ายผลิต และซัพพลายเออร์มาร่วมกันตรวจสอบก่อนที่จะกำหนดขอบเขตงานอย่างเป็นทางการ

ภาพแสดงให้เห็นการสนทนาเพื่อการทำงานในสภาพแวดล้อมคล้ายสำนักงาน ซึ่งเป็นรูปแบบที่เหมาะสมสำหรับการตรวจสอบการบูรณาการ: ฝ่ายไอที/โอที ฝ่ายคุณภาพ ฝ่ายผลิต และซัพพลายเออร์เห็นพ้องต้องกันเกี่ยวกับตารางการไหลของข้อมูลก่อนที่จะกำหนดขอบเขตของสายการบรรจุขดลวดอัตโนมัติอย่าง เป็นทางการ
ชมการทำงานของสายการผลิตรัดเหล็กม้วนแนวนอนอัตโนมัติ:

รายละเอียดภาพ
คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง

สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →
สายการบรรจุหีบห่อ
ดูรายละเอียด →
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →