การเพิ่มประสิทธิภาพการบรรจุขดลวด: การรวมการบีบอัดและการรัดอัตโนมัติ
การจัดการและบรรจุหีบห่อลวดม้วนใหญ่และหนักเป็นความท้าทายที่สำคัญในอุตสาหกรรมการผลิตและการแปรรูปโลหะ การทำให้มั่นใจว่าลวดม้วนเหล่านี้มีเสถียรภาพ ปลอดภัย และได้รับการปกป้องระหว่างการจัดเก็บและการขนส่งถือเป็นสิ่งสำคัญสำหรับความสมบูรณ์ของผลิตภัณฑ์ ประสิทธิภาพด้านโลจิสติกส์ และความปลอดภัยในสถานที่ทำงาน แนวทางแบบบูรณาการที่ผสมผสานการบีบอัดลวดม้วนเข้ากับการรัดอัตโนมัติเป็นโซลูชันที่แข็งแกร่งเพื่อตอบสนองความต้องการเหล่านี้
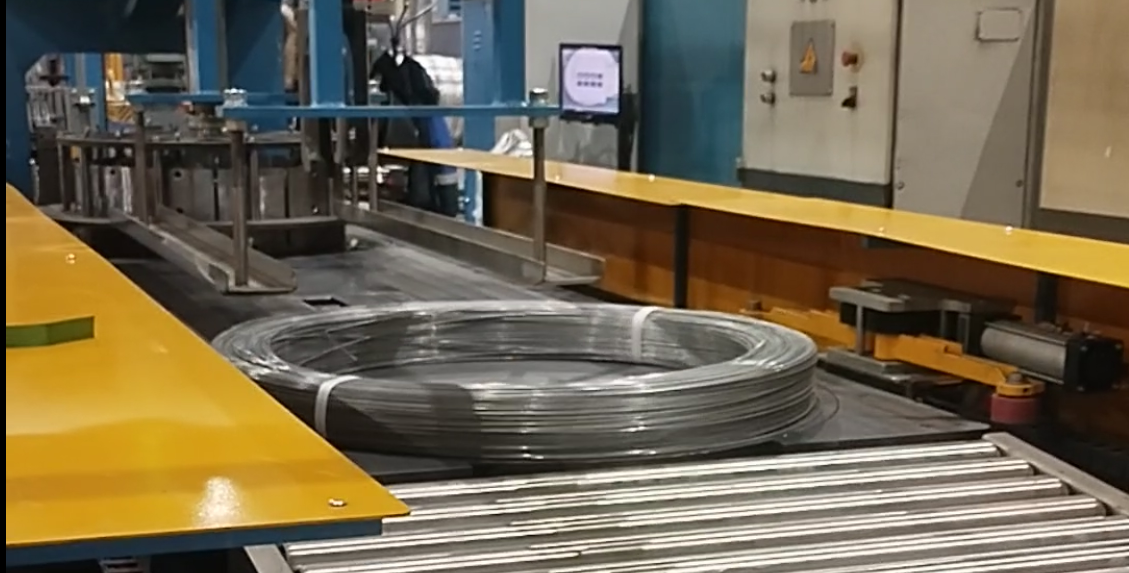
ความท้าทายของการบรรจุม้วนลวด
ขดลวด โดยเฉพาะขดลวดที่มีเส้นผ่านศูนย์กลางใหญ่หรือหนา อาจไม่เสถียรโดยธรรมชาติ การบรรจุที่ไม่เหมาะสมอาจนำไปสู่:
- ขดลวดหดหรือยุบตัวระหว่างการเคลื่อนย้าย
- เกิดความเสียหายบริเวณผิวหรือขอบลวด
- ความยุ่งยากในการจัดเรียงและจัดเก็บ
- อันตรายด้านความปลอดภัยในระหว่างการโหลด ขนถ่าย และขนส่ง
วิธีการบรรจุด้วยมือมักใช้เวลานาน ต้องใช้แรงงานมาก และอาจทำให้คุณภาพของบรรจุภัณฑ์ไม่สม่ำเสมอ ระบบอัตโนมัติช่วยแก้ไขปัญหาเหล่านี้ได้โดยตรง
ทำความเข้าใจกระบวนการบรรจุขดลวดแบบบูรณาการ
ระบบอัตโนมัติทั่วไปประกอบด้วยขั้นตอนสำคัญสองขั้นตอนที่ทำงานเป็นลำดับ ได้แก่ การบีบอัดและการรัด
ขั้นตอนที่ 1: การบีบอัดขดลวดเพื่อความเสถียรและการจัดการ
ก่อนทำการรัดลวด ขดลวดมักจะผ่านเครื่องอัด ซึ่งเครื่องนี้จะใช้แรงกดแนวตั้งอย่างมากเพื่อ:
- เพิ่มความหนาแน่นให้กับคอยล์: ลดปริมาตรโดยรวมลง ทำให้บรรจุภัณฑ์มีความแน่นและกะทัดรัดมากขึ้น
- เพิ่มเสถียรภาพ: ลดความเสี่ยงที่สายไฟภายในขดลวดจะเคลื่อนตัว
- อำนวยความสะดวกในการถอดแกนม้วน: ในการใช้งานบางกรณี การบีบอัดจะช่วยยึดโครงสร้างคอยล์ให้แน่นหนาเพียงพอเพื่อให้สามารถถอดแกนหรือแกนภายในออกได้ก่อนหรือระหว่างกระบวนการรัด หากจำเป็นตามการกำหนดค่าบรรจุภัณฑ์ที่เฉพาะเจาะจง
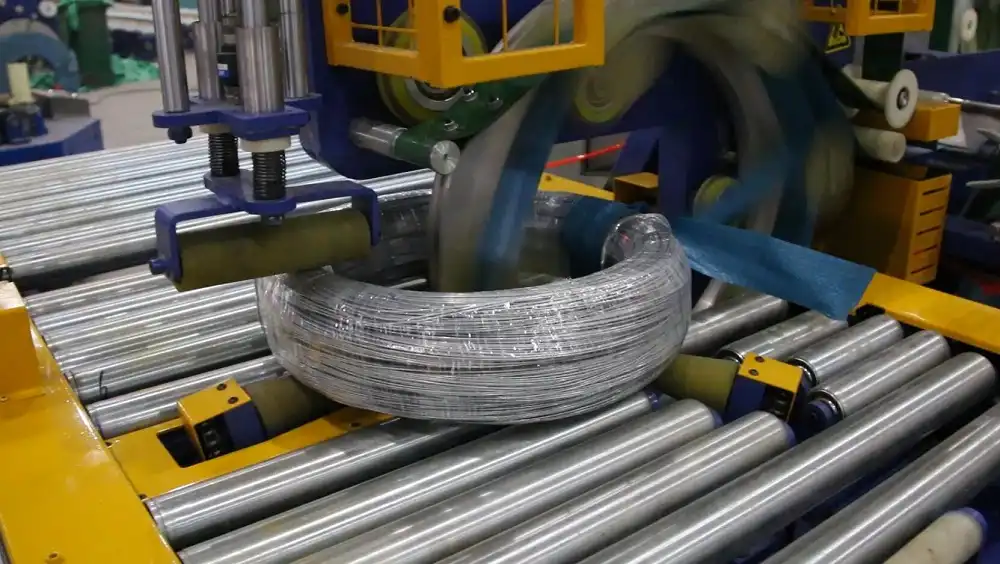
เครื่องบรรจุลวดเหล็กม้วนอัตโนมัติ2 ขั้นตอนที่ 2: การรัดอัตโนมัติสำหรับการสร้างหน่วยที่ปลอดภัย
หลังจากการบีบอัด ขดลวดจะเคลื่อนไปยังสถานีรัดอัตโนมัติ ในขั้นตอนนี้ วัสดุรัดที่มีแรงดึงสูง (โดยทั่วไปคือเหล็กหรือพลาสติกที่มีความแข็งแรงสูง) จะถูกนำไปใช้โดยรอบขดลวด กระบวนการนี้โดยทั่วไปเกี่ยวข้องกับ:
- การป้อนสาย: เครื่องจะป้อนสายรัดตามความยาวที่ต้องการรอบขดลวดที่ถูกบีบอัด
- การตึง: สายรัดจะถูกดึงให้ตึงจนถึงระดับความตึงที่ตั้งไว้ล่วงหน้า เพื่อให้แน่ใจว่าขดลวดจะแน่นและแน่นหนา แรงตึงที่เหมาะสมเป็นสิ่งสำคัญ หากตึงเกินไป ขดลวดจะไม่แน่นหนา หากตึงเกินไป อาจทำให้ผลิตภัณฑ์ของสายไฟเสียหายได้
- การปิดผนึก: ปลายสายรัดจะเชื่อมเข้าด้วยกัน โดยปกติจะใช้การปิดผนึกด้วยความร้อน (สำหรับสายรัดพลาสติก) หรือซีลเชิงกล/การจีบ (สำหรับสายรัดเหล็ก)
- ตัด: สายรัดถูกตัดเสร็จสิ้นรอบการดำเนินไป
กระบวนการบูรณาการนี้ช่วยให้แน่ใจว่าคอยล์ยังคงรักษารูปแบบบีบอัดและรวมเข้าด้วยกันอย่างปลอดภัยเพื่อการจัดการ

(วิดีโอ: ตัวอย่างระบบบรรจุอัตโนมัติที่ผสานรวมความสามารถในการบีบอัดขดลวดและการรัดสาย)
การเลือกระบบการบีบอัดและการรัดที่เหมาะสม
การเลือกอุปกรณ์ที่เหมาะสมต้องพิจารณาปัจจัยหลายประการอย่างรอบคอบ:
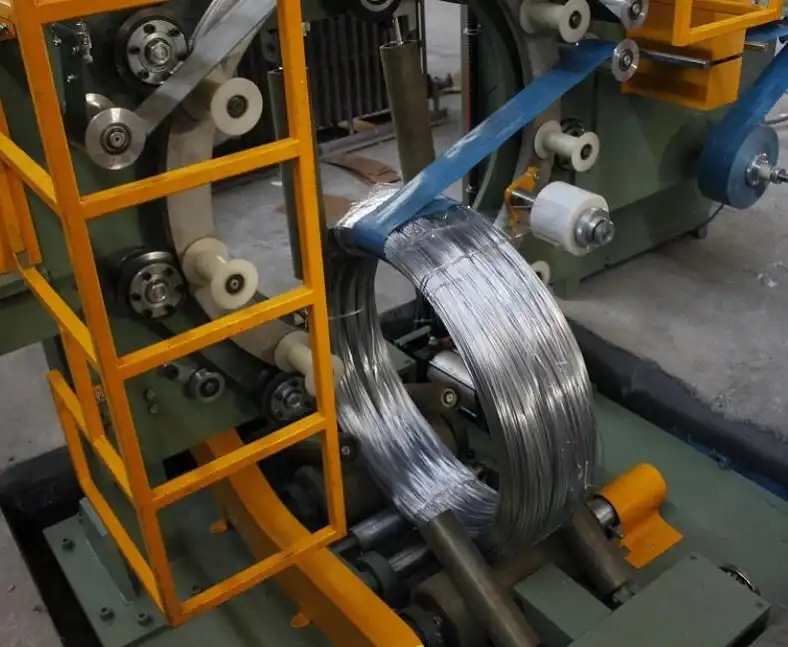
เทคโนโลยีและการกำหนดค่าของหัวรัด
หัวรัดแบบทันสมัยได้รับการออกแบบมาให้มีความน่าเชื่อถือและตอบสนองความต้องการด้านประสิทธิภาพเฉพาะ พิจารณาปัจจัยต่างๆ เช่น ประเภทของซีล (เช่น การเชื่อมด้วยแรงเสียดทานสำหรับ PET/PP การตัดรอยบาก/การจีบสำหรับเหล็ก) ความต้องการในการบำรุงรักษา และความเหมาะสมกับสภาพแวดล้อมการทำงาน การกำหนดค่าเครื่องจักรโดยรวมอาจเกี่ยวข้องกับโต๊ะจัดดัชนี สายพานลำเลียง หรือการรวมเข้ากับหุ่นยนต์ ขึ้นอยู่กับปริมาณงานที่ต้องการและระดับของระบบอัตโนมัติ
การเลือกวัสดุรัดที่เหมาะสม
การเลือกใช้สายรัดระหว่างเหล็ก โพลิโพรพิลีน (PP) และโพลีเอสเตอร์ (PET) ขึ้นอยู่กับน้ำหนักม้วน ความต้องการในการจัดการ และสภาพแวดล้อม:
- สายรัดเหล็ก: มีความแข็งแรงและแรงดึงสูงสุด เหมาะสำหรับขดลวดที่มีน้ำหนักมากหรือมีคม อย่างไรก็ตาม ขดลวดอาจเกิดสนิมได้และอาจต้องใช้มาตรการป้องกันความปลอดภัยเพิ่มเติมระหว่างการจัดการและการถอดออก
- สายรัดโพลีเอสเตอร์ (PET): มีความแข็งแรงสูงและรักษาแรงดึงได้ดี จึงเป็นทางเลือกทดแทนเหล็กในงานหนักหลายประเภท ทนทานต่อความชื้นและแสงยูวี
- สายรัดโพลีโพรพีลีน (PP): เหมาะสำหรับขดลวดหรือมัดรวมที่มีน้ำหนักเบา ประหยัดกว่าแต่มีแรงดึงต่ำกว่า และสามารถยืดออกได้มากขึ้นภายใต้แรงกดเมื่อเทียบกับ PET หรือเหล็ก
พารามิเตอร์การรัดที่สำคัญ: ความกว้าง แรงตึง และความเร็ว
- ความกว้างสายคล้อง: ความกว้างทั่วไปของคอยล์หนักอยู่ระหว่าง 1/2 นิ้ว (12.7 มม.) ถึง 1 1/4 นิ้ว (32 มม.) หรือมากกว่านั้น สายรัดที่กว้างกว่ามักจะช่วยกระจายน้ำหนักได้ดีกว่า
- กำลังรับแรงดึง: ระบบจะต้องจัดให้มีเพียงพอและ คงเส้นคงวา ความตึงเครียด เครื่องจักรที่ทันสมัยมีระบบการควบคุมความตึงเครียดแบบอิเล็กทรอนิกส์ที่แม่นยำเพื่อป้องกันความเสียหายของผลิตภัณฑ์พร้อมทั้งยังรับประกันความปลอดภัยของโหลดอีกด้วย
- ความเร็วรอบ: ความเร็วในการรัดของเครื่องจักร (รอบต่อนาที) ส่งผลโดยตรงต่อปริมาณงานบรรจุภัณฑ์โดยรวม ซึ่งจะต้องสอดคล้องกับอัตราการผลิต
ระดับการรวมระบบและอัตโนมัติ
ประเมินการทำงานร่วมกันระหว่างคอมเพรสเซอร์และเครื่องรัดสายไฟ การเชื่อมต่อที่ราบรื่น ซึ่งมักควบคุมโดย PLC (Programmable Logic Controller) ส่วนกลาง จะช่วยให้การถ่ายโอนและการทำงานมีประสิทธิภาพ พิจารณาระดับของระบบอัตโนมัติที่ต้องการ ตั้งแต่กึ่งอัตโนมัติ (ต้องมีผู้ปฏิบัติงานเริ่มการทำงาน) ไปจนถึงอัตโนมัติเต็มรูปแบบ (บูรณาการเข้ากับสายการผลิต) โซลูชันอาจรวมถึงคุณสมบัติต่างๆ เช่น การจัดการม้วนสายไฟอัตโนมัติ ดังที่กล่าวไว้ก่อนหน้านี้ในเครื่องรัดสายไฟนี้
การปรับปรุงกระบวนการทำงานบรรจุภัณฑ์
การเพิ่มประโยชน์ของอุปกรณ์อัตโนมัติให้สูงสุดเกี่ยวข้องกับการเพิ่มประสิทธิภาพเวิร์กโฟลว์ทั้งหมด:
ผังสิ่งอำนวยความสะดวกและการไหลของวัสดุ
จัดเตรียมพื้นที่ให้เพียงพอสำหรับเครื่องจักร การจัดวางคอยล์ (ทั้งก่อนและหลังการบรรจุ) และการเคลื่อนย้ายอุปกรณ์การจัดการอย่างปลอดภัย การจัดวางควรเอื้อต่อการไหลอย่างมีเหตุผลจากปลายสายการผลิตผ่านการบีบอัดและการรัดไปยังพื้นที่จัดส่งหรือจัดเก็บ
อุปกรณ์การจัดการคอยล์ที่ปลอดภัยและมีประสิทธิภาพ
ใช้อุปกรณ์ที่เหมาะสม เช่น เครนเหนือศีรษะพร้อมตะขอรูปตัว C รถยกที่ออกแบบมาเป็นพิเศษ หรือรถลากพาเลทสำหรับงานหนักเพื่อเคลื่อนย้ายขดลวดขนาดใหญ่ โปรโตคอลด้านความปลอดภัยสำหรับการยกและเคลื่อนย้ายโหลดหนักถือเป็นสิ่งสำคัญที่สุด
การฝึกอบรมผู้ปฏิบัติงานและโปรโตคอลความปลอดภัย
ฝึกอบรมผู้ปฏิบัติงานอย่างเหมาะสมเกี่ยวกับการทำงานของเครื่องจักร การบำรุงรักษาตามปกติ การแก้ไขปัญหาทั่วไป และขั้นตอนความปลอดภัยทั้งหมด รวมถึงโปรโตคอลการล็อกเอาต์/แท็กเอาต์ระหว่างการบำรุงรักษา
ประโยชน์ที่วัดได้ของการบรรจุขดลวดอัตโนมัติ
การนำระบบการบีบอัดและการรัดแบบบูรณาการมาใช้จะก่อให้เกิดข้อได้เปรียบในการปฏิบัติงานที่สำคัญ:
- ความปลอดภัยในสถานที่ทำงานที่เพิ่มขึ้น: ช่วยลดการขนย้ายขดลวดหนักและสายรัดคมด้วยมือ ลดความเสี่ยงของการถูกดึง บาด และบาดเจ็บอื่นๆ การยึดโหลดอย่างถูกต้องจะปลอดภัยกว่าในการขนส่ง
- ปรับปรุงความปลอดภัยในการโหลด: การสร้างแรงตึงที่สม่ำเสมอและซีลที่ปลอดภัยช่วยป้องกันความเสียหายของคอยล์และช่วยให้มั่นใจในความเสถียรระหว่างการขนส่ง ช่วยลดการร้องเรียนและการเรียกร้องจากลูกค้า
- เพิ่มปริมาณงานปฏิบัติการ: ระบบอัตโนมัติช่วยเร่งความเร็วของกระบวนการบรรจุภัณฑ์ได้อย่างมากเมื่อเทียบกับวิธีการด้วยมือ โดยขจัดปัญหาคอขวดและเพิ่มผลผลิตโดยรวม
- การใช้แรงงานอย่างเหมาะสมที่สุด: ช่วยจัดสรรบุคลากรที่เคยทำงานรัดสายรัดด้วยมือ เพื่อให้มีภารกิจที่มีมูลค่าเพิ่มภายในโรงงาน
- มาตรฐานการบรรจุภัณฑ์ที่สม่ำเสมอ: ระบบอัตโนมัติจะรัดสายรัดด้วยความตึงและตำแหน่งที่สม่ำเสมอทุกครั้ง เพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดการบรรจุภัณฑ์ภายในหรือเฉพาะของลูกค้า
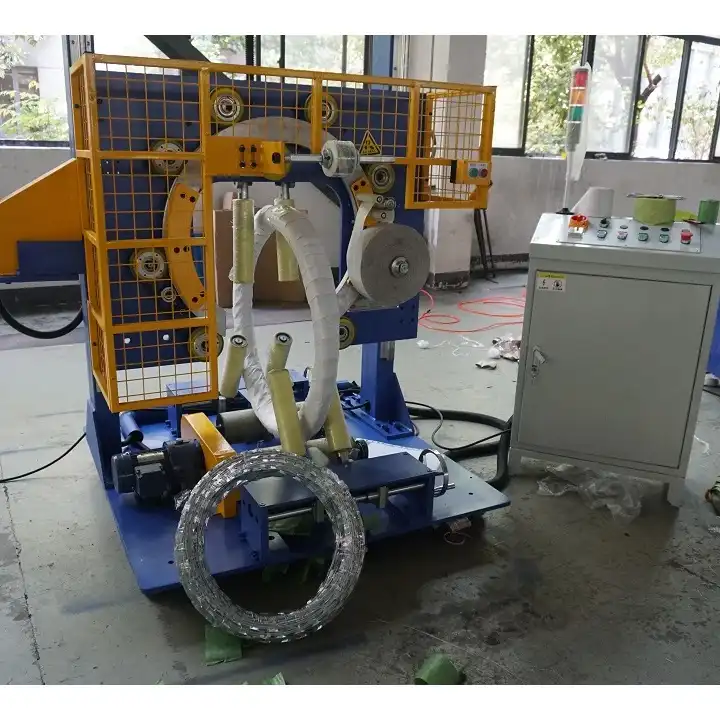
เครื่องพันลวดหนาม1 สรุป
สำหรับโรงงานที่ต้องจัดการขดลวดจำนวนมาก การเปลี่ยนจากวิธีการด้วยมือเป็นวิธีการอัดและรัดอัตโนมัติถือเป็นการลงทุนเชิงกลยุทธ์ โดยการคัดเลือกอุปกรณ์อย่างรอบคอบตามความต้องการของการใช้งาน โดยพิจารณาปัจจัยต่างๆ เช่น วัสดุรัด การควบคุมแรงตึง และการผสานรวม และปรับกระบวนการทำงานโดยรอบให้เหมาะสม ผู้ผลิตสามารถปรับปรุงประสิทธิภาพการบรรจุภัณฑ์ ความปลอดภัยของการโหลด ความปลอดภัยในสถานที่ทำงาน และผลผลิตโดยรวมได้อย่างมาก การลงทุนนี้ช่วยให้มีปริมาณงานที่สูงขึ้น ลดต้นทุนการดำเนินงาน และท้ายที่สุดก็เพิ่มขีดความสามารถในการแข่งขันในอุตสาหกรรมโลหะที่มีความต้องการสูง
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับมาตรฐานบรรจุภัณฑ์ โปรดศึกษาจากแหล่งข้อมูลที่เชื่อถือได้ เช่นASTM Internationalซึ่งเป็นองค์กรที่พัฒนามาตรฐานสำหรับวัสดุและการใช้งานบรรจุภัณฑ์ต่างๆ