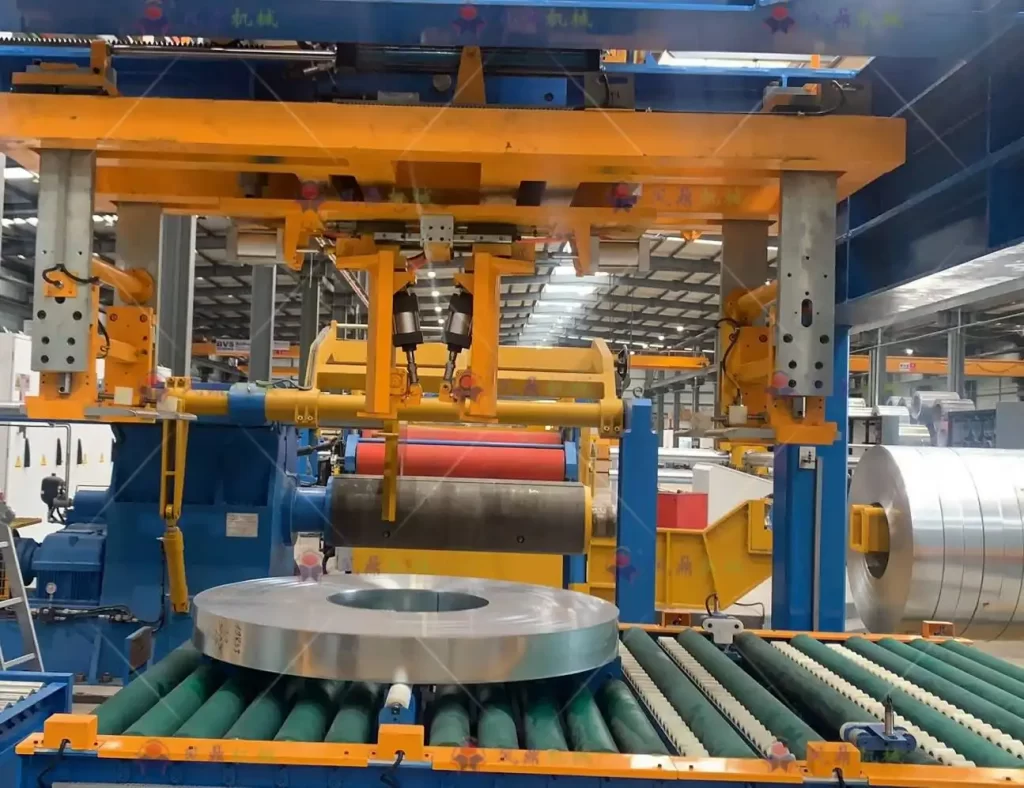
การติดตั้งและใช้งาน สายการผลิตบรรจุขดลวดใหม่ให้สำเร็จเป็นขั้นตอนสำคัญในการเพิ่มประสิทธิภาพการทำงานของคุณ การเริ่มต้นใช้งานครั้งแรกไม่ได้เป็นเพียงแค่การเปิดเครื่องจักรเท่านั้น แต่เป็นกระบวนการที่พิถีพิถันเพื่อให้แน่ใจว่าทุกส่วนประกอบ ตั้งแต่แหล่งจ่ายไฟไปจนถึงเซ็นเซอร์และสายพานลำเลียง ทำงานร่วมกันได้อย่างลงตัว การใช้งานครั้งแรกที่เร่งรีบหรือไม่เตรียมพร้อมอาจนำไปสู่ความไม่มีประสิทธิภาพ การหยุดชะงัก และความเสี่ยงด้านความปลอดภัย คู่มือนี้จึงนำเสนอแนวทางที่เป็นระบบและเป็นขั้นตอน โดยอิงตามแนวปฏิบัติที่ดีที่สุดในอุตสาหกรรม เพื่อเริ่มต้นการติดตั้งสายการผลิตบรรจุขดลวดของคุณอย่างมีประสิทธิภาพตั้งแต่ครั้งแรก
เมื่อพิจารณาจากการติดตั้งจำนวนมาก ความแตกต่างระหว่างการสตาร์ทที่ราบรื่นกับการสตาร์ทที่ท้าทายมักอยู่ที่การเตรียมการและการตรวจสอบอย่างเป็นระบบ ซึ่งเกี่ยวข้องกับการยืนยันว่าพลังงานและอากาศเสถียร การทดสอบฟังก์ชันสถานีแต่ละแห่งอย่างเข้มงวดด้วยมือ การปรับเทียบเซ็นเซอร์อย่างแม่นยำ และการเปลี่ยนไปใช้ระบบอัตโนมัติเต็มรูปแบบอย่างระมัดระวัง การละเลยขั้นตอนใดขั้นตอนหนึ่งในลำดับการสตาร์ทอุปกรณ์การจัดการคอยล์นี้อาจส่งผลกระทบต่อสายการผลิตทั้งหมด
การทำความเข้าใจถึง *เหตุผล* เบื้องหลังแต่ละขั้นตอนถือเป็นสิ่งสำคัญพอๆ กับ *สิ่งที่* ต้องทำ ตัวอย่างเช่น การทดสอบสถานีด้วยตนเองไม่ใช่แค่การตรวจสอบซ้ำซ้อนเท่านั้น แต่ยังเป็นพื้นฐานในการแยกแยะปัญหาทางกลไกหรือทางไฟฟ้าที่อาจเกิดขึ้นก่อนที่ปัญหาเหล่านั้นจะเกิดขึ้นในโหมดอัตโนมัติ ในทำนองเดียวกัน การปรับเทียบเซ็นเซอร์ที่แม่นยำจะป้องกันข้อผิดพลาดที่อาจทำให้การผลิตหยุดชะงักได้
ความมั่นใจในประสิทธิภาพของสายการบรรจุคอยล์ของคุณเริ่มต้นด้วยกระบวนการทดสอบระบบที่ละเอียดถี่ถ้วนและดำเนินการอย่างดี มาสำรวจขั้นตอนสำคัญที่จำเป็นเพื่อให้แน่ใจว่าสายของคุณทำงานได้อย่างปลอดภัย เชื่อถือได้ และมีประสิทธิผลตั้งแต่วันแรก
1. การตรวจสอบการเชื่อมต่อที่จำเป็น: แหล่งจ่ายไฟและอากาศ
1.1. การรับประกันการจ่ายพลังงานและลมที่เสถียร
ก่อนจะเริ่มการทดสอบการทำงานใดๆ ขั้นตอนสำคัญแรกคือการยืนยันว่ามีไฟฟ้าและอากาศอัดจ่ายอย่างเพียงพอและเสถียร สิ่งเหล่านี้เป็นปัจจัยสำคัญสำหรับระบบบรรจุคอยล์อัตโนมัติของคุณ ตรวจสอบว่าแรงดันไฟฟ้า กระแสไฟ และเฟสของแหล่งจ่ายไฟตรงกับข้อกำหนดของเครื่องอย่างแม่นยำ ตรวจสอบว่าท่อลมอัดจ่ายอากาศที่สะอาดและแห้งที่ความดันที่ต้องการ (PSI หรือ Bar) โดยไม่มีความผันผวน
- การตรวจสอบทางไฟฟ้า: ยืนยันว่าได้ตัดการเชื่อมต่อไฟหลักแล้ว ตรวจสอบความแน่นของขั้วต่อ และตรวจสอบว่ามีการต่อสายดินอย่างถูกต้องตามข้อบังคับด้านความปลอดภัย โปรดดูแหล่งข้อมูล เช่น มาตรฐานด้านไฟฟ้าของ OSHA สำหรับคำแนะนำ
- เช็คลม: ตรวจสอบตัวกรองอากาศ ตัวควบคุม และตัวหล่อลื่น (ชุด FRL) ไล่ลมในท่อเพื่อกำจัดความชื้นและตรวจสอบให้แน่ใจว่ามาตรวัดแรงดันอ่านค่าได้อย่างถูกต้อง
1.2. ผลที่ตามมาของการเชื่อมต่อที่ไม่เสถียร
พลังงานที่ไม่สม่ำเสมอหรือแรงดันอากาศที่ผันผวนอาจทำให้เครื่องจักรทำงานผิดปกติได้ เช่น รอบการทำงานไม่สมบูรณ์ มอเตอร์ร้อนเกินไป เซ็นเซอร์ทำงานผิดปกติ และปิดเครื่องกะทันหัน การเชื่อมต่อไฟฟ้าที่หลวมอาจทำให้เกิดไฟไหม้ได้ ในขณะที่อากาศที่ปนเปื้อนหรือมีแรงดันต่ำอาจทำให้ประสิทธิภาพของตัวกระตุ้นลมลดลงและชิ้นส่วนสึกหรอเร็วกว่ากำหนด การยึดการเชื่อมต่อทั้งหมดให้แน่นหนา ไม่ว่าจะเป็นสายเคเบิล ท่อร้อยสาย ข้อต่อลม ถือเป็นสิ่งสำคัญเพื่อป้องกันการแก้ไขปัญหาที่มีค่าใช้จ่ายสูงและการหยุดทำงานในภายหลัง
1.3. การใช้เครื่องมือวินิจฉัย
สายการผลิตคอยล์ที่ทันสมัยมักมีระบบวินิจฉัยแบบบูรณาการที่เข้าถึงได้ผ่านอินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร (HMI) ระบบเหล่านี้สามารถตรวจสอบคุณภาพไฟฟ้าขาเข้าและแรงดันอากาศ พร้อมแจ้งเตือนเมื่อเกิดความผิดปกติ ให้ทีมงานของคุณคุ้นเคยกับหน้าจอวินิจฉัยและรหัสสัญญาณเตือนเหล่านี้ในระหว่างขั้นตอนการทดสอบระบบ การทำความเข้าใจคำเตือนล่วงหน้าเหล่านี้จะช่วยให้ปรับเปลี่ยนได้ล่วงหน้าก่อนที่ปัญหาเล็กน้อยจะกลายเป็นปัญหาใหญ่
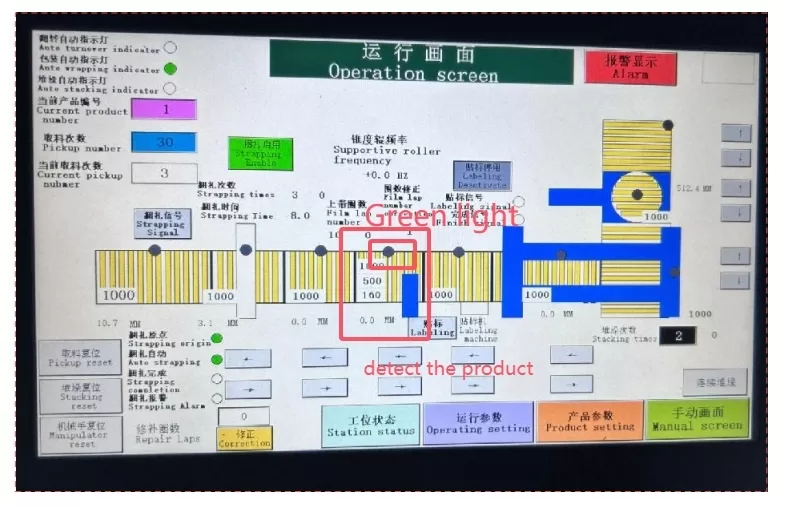
2. การดำเนินการทดสอบสถานีด้วยตนเองเพื่อการตรวจสอบการทำงาน
2.1. การแยกและการทดสอบฟังก์ชันแต่ละอย่าง
ก่อนที่จะรันสายการผลิตทั้งหมดโดยอัตโนมัติ จะต้องทดสอบแต่ละสถานี (เช่น การโหลดคอยล์ การจัดกึ่งกลาง การพัน การรัด การซ้อน การขนถ่าย) ในโหมดแมนนวลหรือโหมดจ็อกกิ้งทีละสถานี วิธีนี้ช่วยให้ผู้ปฏิบัติงานตรวจสอบการเคลื่อนไหวทางกล การตอบสนองทางไฟฟ้า และการเปิดใช้งานเซ็นเซอร์ที่ถูกต้องสำหรับงานเฉพาะแต่ละงานได้ เข้าถึงการควบคุมแบบแมนนวล ซึ่งโดยทั่วไปจะผ่าน HMI เพื่อเปิดใช้งานส่วนประกอบต่างๆ เช่น มอเตอร์ สายพานลำเลียง แคลมป์ เครื่องตัด และตัวกระตุ้นทีละรายการ
ระหว่างการทดสอบเหล่านี้ ให้สังเกต:
- การเคลื่อนไหวของชิ้นส่วนเครื่องจักรกลได้อย่างราบรื่นและถูกต้อง (ไม่มีการยึดติด เสียงดังเกินไป หรือการสั่นสะเทือน)
- การทำงานและปลดการทำงานของระบบขับเคลื่อน คลัตช์ และเบรกอย่างเหมาะสม
- การจัดลำดับและจังหวะเวลาที่ถูกต้องของกระบอกสูบลมหรือไฮดรอลิก
- การกระตุ้นเซ็นเซอร์ที่เกี่ยวข้อง (สวิตช์จำกัด เซ็นเซอร์ระยะใกล้) อย่างแม่นยำเมื่อส่วนประกอบต่างๆ ไปถึงตำแหน่งที่ต้องการ
- การทำงานของอุปกรณ์ความปลอดภัย เช่น จุดหยุดฉุกเฉิน และม่านแสงที่เกี่ยวข้องกับสถานีนั้นๆ ปฏิบัติตาม หลักการป้องกันเครื่องจักร เป็นสิ่งสำคัญยิ่ง
2.2. การระบุและแก้ไขปัญหาในระยะเริ่มต้น
การทดสอบด้วยมือเป็นโอกาสที่ดีในการตรวจจับปัญหาต่างๆ เช่น การจัดตำแหน่งมอเตอร์ที่ไม่ถูกต้อง ความตึงของสายพานลำเลียงที่ไม่ถูกต้อง จุดหยุดทางกลที่ปรับไม่ถูกต้อง หรือสายไฟที่ผิดพลาด ก่อนที่จะก่อให้เกิดปัญหาในการทำงานอัตโนมัติ ตัวอย่างเช่น หากตัวจับฟิล์มของสถานีห่อหุ้มไม่ส่งแรงกดที่สม่ำเสมอ ก็สามารถปรับหรือซ่อมแซมได้ทันที หากส่วนสายพานลำเลียงทำงานไม่สม่ำเสมอ ก็สามารถตรวจสอบระบบขับเคลื่อนหรือลูกกลิ้งได้
ใช้หน้าจอวินิจฉัย I/O (อินพุต/เอาต์พุต) ของ HMI ในระหว่างการทดสอบด้วยตนเอง ซึ่งจะช่วยยืนยันว่า Programmable Logic Controller (PLC) รับสัญญาณที่ถูกต้องจากเซ็นเซอร์และส่งคำสั่งที่ถูกต้องไปยังแอคชูเอเตอร์ ความคลาดเคลื่อนในส่วนนี้มักชี้ไปที่ปัญหาการเดินสาย ส่วนประกอบที่ผิดพลาด หรือพารามิเตอร์ลอจิกของ PLC ที่ไม่ถูกต้อง
2.3. การจำลองภาระและเงื่อนไข
หากเป็นไปได้และปลอดภัย ให้ใช้คอยล์ตัวอย่างหรือโหลดจำลองระหว่างการทดสอบด้วยมือ ซึ่งจะช่วยตรวจสอบว่าชิ้นส่วนรับน้ำหนัก เซ็นเซอร์น้ำหนัก และกลไกการวางตำแหน่งทำงานได้อย่างถูกต้องภายใต้เงื่อนไขจริง ตัวอย่างเช่น การป้อนคอยล์ทดสอบด้วยมือจะช่วยให้มั่นใจว่าตัวนำการจัดตำแหน่งและสายพานลำเลียงของสถานีโหลดจะจัดการกับน้ำหนักและขนาดได้อย่างเหมาะสม ขั้นตอนนี้จะเพิ่มชั้นของการตรวจสอบความถูกต้องมากกว่าการทดสอบการเคลื่อนไหวของเครื่องจักรเปล่า
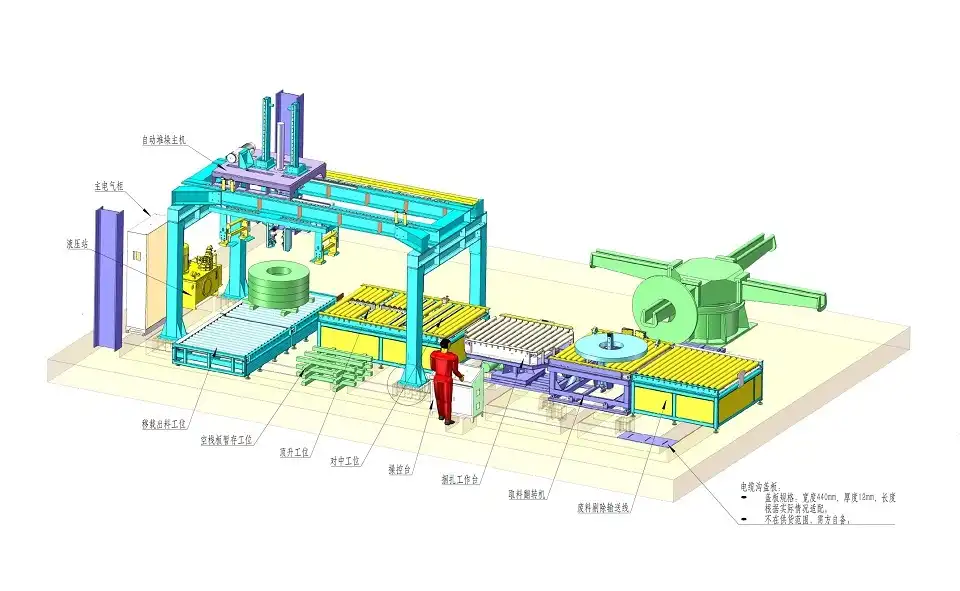
3. การปรับเทียบสวิตช์ออปติคัลและเซ็นเซอร์เพื่อความแม่นยำ
3.1. บทบาทสำคัญของเซ็นเซอร์
สวิตช์ออปติคัล (เซ็นเซอร์โฟโตอิเล็กทริก) เซ็นเซอร์ตรวจจับระยะใกล้ สวิตช์จำกัด และตัวเข้ารหัสเป็น "ตาและหู" ของสายการบรรจุคอยล์อัตโนมัติ สวิตช์เหล่านี้จะตรวจจับการมีอยู่ ตำแหน่ง ขนาด และการเคลื่อนไหวของคอยล์ เพื่อกระตุ้นการดำเนินการที่ตามมา เช่น การพัน การรัด หรือการลำเลียง ประเภททั่วไป ได้แก่ เซ็นเซอร์โฟโตอิเล็กทริกแบบลำแสงทะลุ เซ็นเซอร์สะท้อนแสง และเซ็นเซอร์แบบกระจายแสง แต่ละประเภทเหมาะสำหรับงานตรวจจับที่แตกต่างกัน ฟังก์ชันที่แม่นยำของเซ็นเซอร์เหล่านี้มีความสำคัญต่อการซิงโครไนซ์กระบวนการและป้องกันการชนหรือการติดขัด
3.2. ขั้นตอนการสอบเทียบความแม่นยำ
การปรับเทียบเซ็นเซอร์เกี่ยวข้องกับการปรับพารามิเตอร์ต่างๆ เช่น ระยะการตรวจจับ (ความไว) เวลาตอบสนอง และการจัดตำแหน่ง เพื่อให้มั่นใจว่าการตรวจจับจะเชื่อถือได้และทำซ้ำได้ โดยมักจะทำผ่านโพเทนชิออมิเตอร์บนเซ็นเซอร์เองหรือผ่านซอฟต์แวร์ HMI
- การจัดข้อความ: ตรวจสอบให้แน่ใจว่าองค์ประกอบการส่งและการรับ (สำหรับประเภทลำแสงทะลุหรือแบบสะท้อนแสง) อยู่ในแนวเดียวกันอย่างสมบูรณ์แบบ แผ่นสะท้อนแสงจะต้องสะอาดและอยู่ในตำแหน่งที่ถูกต้อง
- ความไวแสง: ปรับความไวเพื่อให้เซ็นเซอร์ตรวจจับวัตถุเป้าหมาย (คอยล์) ได้อย่างน่าเชื่อถือ แต่จะไม่คำนึงถึงองค์ประกอบพื้นหลังหรือการเปลี่ยนแปลงเล็กน้อยของสภาพแวดล้อม (ฝุ่น แสง) ทดสอบด้วยขนาดและวัสดุคอยล์ตามช่วงจริงที่สายจะจัดการได้
- การตรวจสอบสัญญาณ: ใช้หน้าจอตรวจสอบการวินิจฉัยหรือ I/O ของ HMI เพื่อยืนยันว่า PLC ได้รับสัญญาณ "เปิด" หรือ "ปิด" ที่ชัดเจนเมื่อเซ็นเซอร์ถูกกระตุ้นหรือถูกล้าง ตรวจสอบว่าสัญญาณ "สั่น" หรือความไม่เสถียรหรือไม่
โปรดศึกษาเอกสารและแหล่งข้อมูลของผู้ผลิตเซ็นเซอร์ เช่น คู่มือการศึกษาเกี่ยวกับพื้นฐานของเซ็นเซอร์เพื่อดูคำแนะนำการปรับเทียบโดยละเอียดที่เฉพาะเจาะจงสำหรับรุ่นที่ใช้
3.3 การทดสอบการรวมเซ็นเซอร์กับลอจิกของระบบ
หลังจากการปรับเทียบแต่ละรายการ ให้ทดสอบว่าเซ็นเซอร์แต่ละตัวมีปฏิสัมพันธ์กับตรรกะของระบบควบคุมโดยรวมอย่างไร วางหรือย้ายคอยล์ (หรือวัตถุทดสอบ) ด้วยมือเพื่อกระตุ้นเซนเซอร์ และสังเกตว่าการทำงานของเครื่องจักรที่เกี่ยวข้องเกิดขึ้นอย่างถูกต้องและทันท่วงทีหรือไม่ ตัวอย่างเช่น วงจรการพันเริ่มต้นทันทีหรือไม่เมื่อเซนเซอร์ตรวจจับการมีอยู่ของคอยล์ที่สถานีการพันถูกกระตุ้น สายพานลำเลียงหยุดเมื่อคอยล์ไปถึงเซนเซอร์ปลายสายการผลิตหรือไม่ การกำหนดเวลาที่ไม่ถูกต้องหรือลำดับตรรกะที่ไม่ถูกต้องมักบ่งชี้ถึงปัญหาในการวางเซนเซอร์ การปรับเทียบ หรือพารามิเตอร์การเขียนโปรแกรม PLC
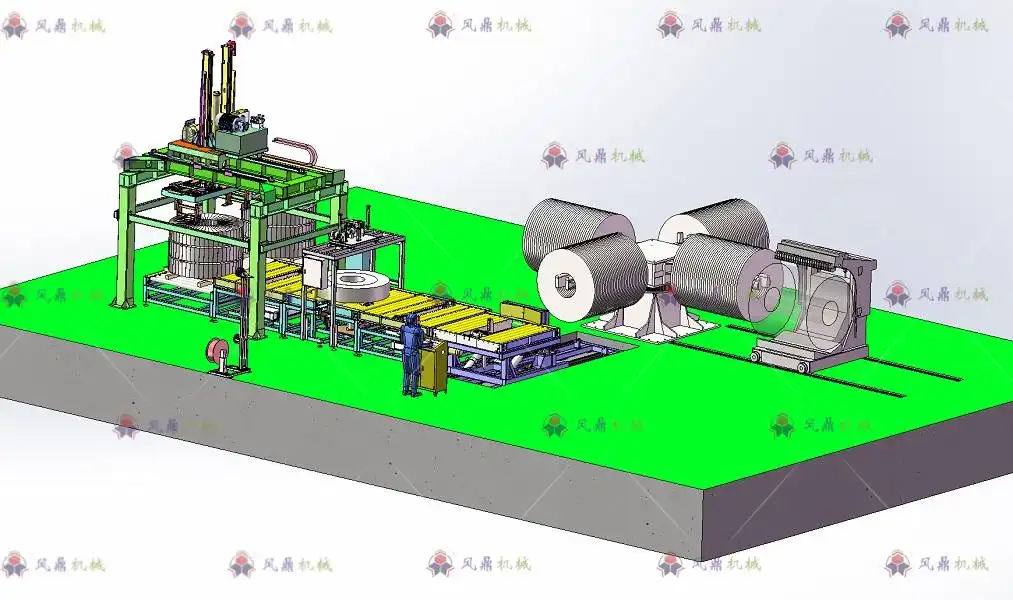
4. การเปลี่ยนผ่านสู่การทำงานอัตโนมัติอย่างราบรื่น
4.1. การเปิดใช้งานโหมดอัตโนมัติแบบเฟส
เมื่อการทดสอบด้วยตนเองและการปรับเทียบเซ็นเซอร์เสร็จสิ้นแล้ว การเปลี่ยนไปใช้โหมดอัตโนมัติควรเป็นไปอย่างค่อยเป็นค่อยไป เริ่มต้นด้วยการกำหนดค่าพารามิเตอร์การทำงานที่จำเป็นผ่าน HMI – สูตรคอยล์ (ขนาด น้ำหนัก) พารามิเตอร์การห่อ (ความตึงของฟิล์ม การทับซ้อน) ความเร็วของสายพานลำเลียง และการตั้งค่ารอบการทำงาน เริ่มต้นด้วย "การทดลองใช้งาน" ในโหมดอัตโนมัติโดยไม่มีคอยล์ใดๆ เพื่อสังเกตลำดับและการโต้ตอบระหว่างสถานี ตรวจสอบให้แน่ใจว่าการเคลื่อนไหวทั้งหมดซิงโครไนซ์และเกิดขึ้นตามที่ตั้งโปรแกรมไว้
ขั้นตอนต่อไปคือ การติดตั้งคอยล์ทีละตัวด้วยความเร็วในการทำงานที่ลดลง วิธีนี้จะช่วยให้ผู้ปฏิบัติงานสามารถตรวจสอบกระบวนการทั้งหมดได้อย่างรอบคอบ ไม่ว่าจะเป็นการโหลด การถ่ายโอนระหว่างสถานี การประมวลผล (การห่อ/รัด) และการขนถ่าย โดยสามารถระบุคอขวดที่อาจเกิดขึ้น ปัญหาเรื่องเวลา หรือความไม่แม่นยำในการวางตำแหน่งภายใต้ภาระงานได้
4.2. การติดตามและสังเกตการณ์อย่างต่อเนื่อง
ในระหว่างการทำงานอัตโนมัติเบื้องต้นนี้ การตรวจสอบอย่างต่อเนื่องถือเป็นสิ่งสำคัญ ผู้ปฏิบัติงานควรเฝ้าสังเกตการทำงานของเครื่องจักรอย่างใกล้ชิด และตรวจสอบ HMI พร้อมกันเพื่อดูการอัปเดตสถานะ เวลาการทำงาน และข้อความแสดงข้อผิดพลาดหรือสัญญาณเตือนต่างๆ โปรดใส่ใจสิ่งต่อไปนี้:
- ตำแหน่งคอยล์และการถ่ายโอนระหว่างสถานีมีความสม่ำเสมอ
- การใช้บรรจุภัณฑ์ที่ถูกต้อง (ความตึงของฟิล์ม การวางสายรัด)
- การเร่งความเร็วและลดความเร็วของมอเตอร์และสายพานลำเลียงอย่างราบรื่น
- ประสิทธิภาพที่แม่นยำของการปรับอัตโนมัติ (เช่น การวางตำแหน่งรางนำทางตามขนาดคอยล์)
- การตอบสนองของระบบต่ออินพุตของเซ็นเซอร์แบบเรียลไทม์
4.3. การปรับแต่งเพื่อประสิทธิภาพที่เหมาะสมที่สุด
จากการสังเกตการณ์ระหว่างการทำงานอัตโนมัติครั้งแรก การปรับแต่งอย่างละเอียดมักเป็นสิ่งจำเป็น ซึ่งอาจเกี่ยวข้องกับการปรับค่าตัวจับเวลา PLC พารามิเตอร์ลูป PID สำหรับการควบคุมแรงดึง โปรไฟล์ความเร็วของมอเตอร์ (การเร่ง/ลดความเร็ว) หรือตำแหน่งเซ็นเซอร์เล็กน้อย เป้าหมายคือเพื่อให้การทำงานราบรื่น มีประสิทธิภาพ และเชื่อถือได้ในอัตราการผลิตที่ต้องการ บันทึกการปรับแต่งใดๆ ที่ทำไว้เพื่อใช้อ้างอิงในอนาคต การปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดในการดำเนินงาน ที่กำหนดไว้ จะช่วยชี้นำกระบวนการเพิ่มประสิทธิภาพนี้ได้
เฉพาะหลังจากที่สายการผลิตแสดงให้เห็นการทำงานที่เสถียรและถูกต้องที่ความเร็วที่ลดลงเท่านั้น จึงควรเพิ่มปริมาณงานทีละน้อยไปสู่ระดับการผลิตที่ต้องการ โดยต้องตรวจสอบอย่างระมัดระวังอย่างต่อเนื่องตลอดขั้นตอนการเพิ่มขึ้น
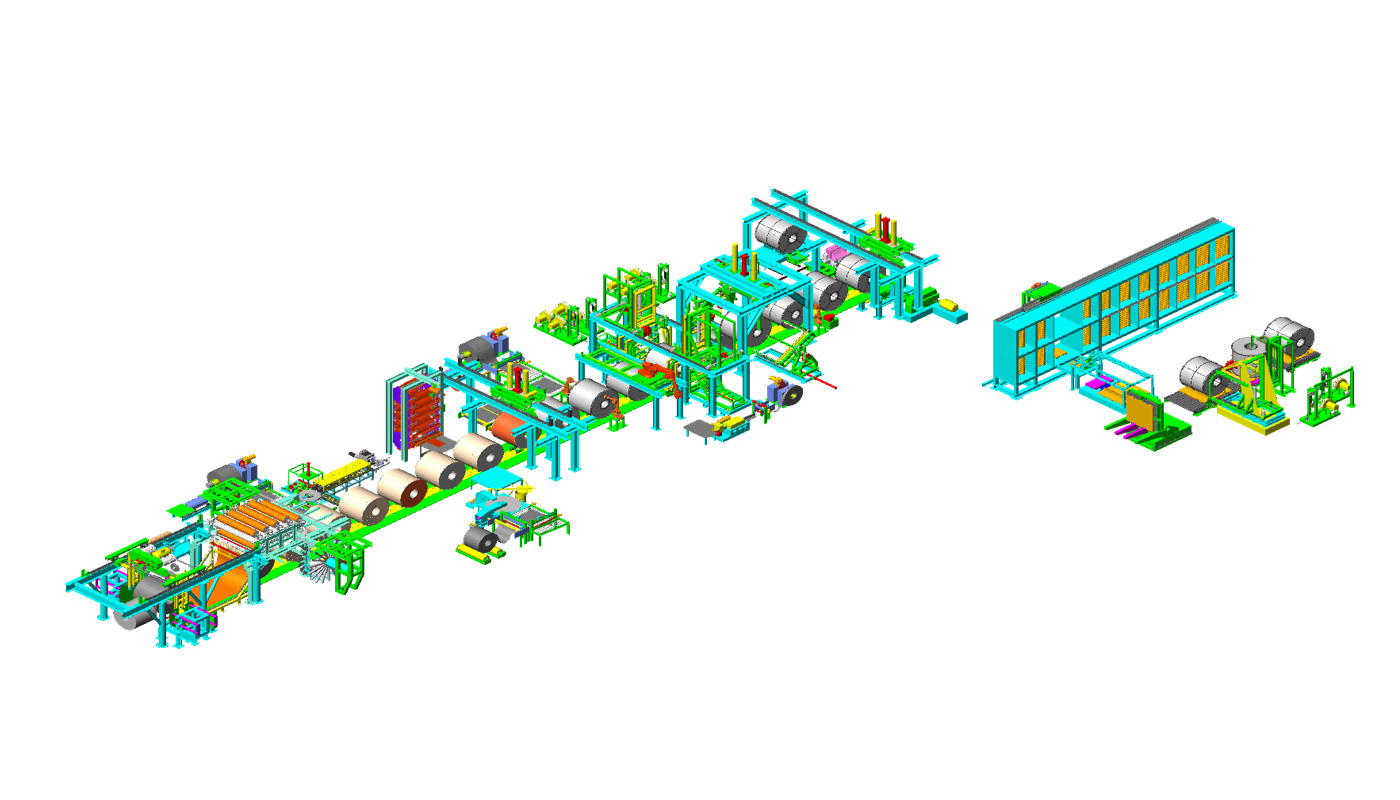
บทสรุป: การเริ่มต้นสายการผลิตคอยล์ที่ประสบความสำเร็จ
การตรวจสอบสายการบรรจุคอยล์อย่างมีประสิทธิภาพต้องใช้แนวทางที่เป็นระบบและละเอียดถี่ถ้วน โดยการตรวจสอบการเชื่อมต่อไฟฟ้าและอากาศอย่างขยันขันแข็ง การทดสอบด้วยมืออย่างละเอียดในแต่ละสถานี การปรับเทียบเซ็นเซอร์ทั้งหมดอย่างแม่นยำ และการเปลี่ยนผ่านแบบเป็นขั้นตอนเป็นโหมดอัตโนมัติพร้อมการตรวจสอบและปรับแต่งอย่างละเอียดรอบคอบ คุณจะสร้างรากฐานที่มั่นคงสำหรับการทำงานที่เชื่อถือได้และมีประสิทธิภาพ กระบวนการที่มีระเบียบวิธีนี้ช่วยลดอุปสรรคในช่วงแรกและทำให้มั่นใจว่าการลงทุนของคุณมีประสิทธิภาพสูงสุดตั้งแต่เริ่มต้น
[คำกล่าวอ้าง: กระบวนการเริ่มต้นสายการบรรจุคอยล์ที่ดำเนินการอย่างดีจะช่วยเปลี่ยนเครื่องจักรที่ซับซ้อนให้กลายเป็นสินทรัพย์ที่มีประสิทธิผล ปลอดภัย และเชื่อถือได้ พร้อมที่จะตอบสนองความต้องการในการปฏิบัติงานของคุณ]

รับโซลูชั่นที่ดีที่สุดของคุณ!