การจัดการด้วยภาพสำหรับสายการบรรจุขดลวด: คู่มือภาคปฏิบัติสำหรับโรงงานสมัยใหม่
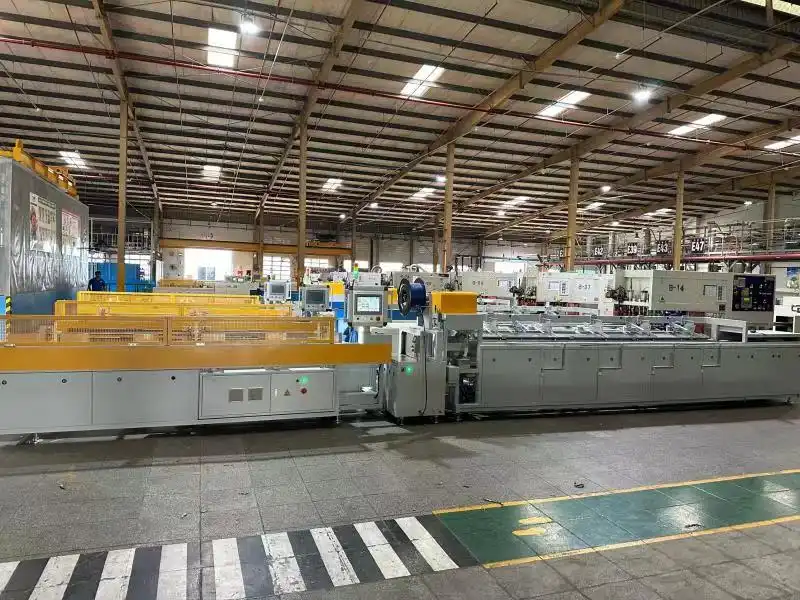
สายการบรรจุขดลวดตัดอัตโนมัติจาก FHOPE

การจัดการด้วยภาพเป็นข้อกำหนดที่สำคัญในอุตสาหกรรม ซึ่งออกแบบมาเพื่อปรับปรุงประสิทธิภาพการดำเนินงาน ลดเวลาในการบำรุงรักษา และเพิ่มความปลอดภัยในสถานที่ทำงาน โดยเฉพาะอย่างยิ่งสำหรับระบบที่ซับซ้อน เช่นสายการบรรจุขดลวดอัตโนมัติ
1. มาตรฐานด้านท่อและโครงสร้างพื้นฐาน
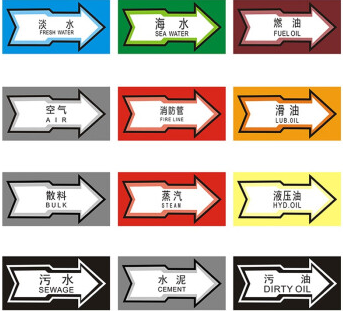
การกำหนดรหัสสีที่เหมาะสมสำหรับระบบท่อช่วยให้บุคลากรสามารถระบุสิ่งที่อยู่ภายในได้อย่างรวดเร็ว ลดความเสี่ยงในระหว่างการบำรุงรักษา
1. มาตรฐาน ANSI/ASME (ASME A13.1)
| สีพื้นหลัง | สีตัวอักษร | หมวดหมู่เนื้อหา |
|---|---|---|
| สีแดง | สีขาว | ของเหลวสำหรับดับไฟ |
| สีส้ม | สีดำ | ของเหลวที่เป็นพิษหรือกัดกร่อน |
| สีเหลือง | สีดำ | ของเหลวไวไฟหรือของเหลวออกซิไดซ์ |
| สีน้ำตาล | สีขาว | ของเหลวไวไฟ |
| สีเขียว | สีขาว | น้ำ (น้ำดื่ม น้ำหล่อเย็น ฯลฯ) |
| สีน้ำเงิน | สีขาว | อัดอากาศ |
II. พารามิเตอร์การจัดการภาพทางเทคนิค
โดยอิงตามระเบียบปฏิบัติของโรงงานสมัยใหม่ พารามิเตอร์ต่อไปนี้กำหนดมาตรฐานด้านภาพสำหรับฮาร์ดแวร์ สถานะ และอินเทอร์เฟซดิจิทัลของอุปกรณ์
1. การแสดงภาพฮาร์ดแวร์และอุปกรณ์
| Category | ข้อกำหนดทางเทคนิค / พารามิเตอร์ |
|---|---|
| การติดฉลากส่วนประกอบ | ปุ่มกด รีเลย์ และคอนแทคเตอร์ทั้งหมดต้องใช้แผ่นป้ายชื่อที่สลักชื่อ (ตัวอักษรสีดำบนพื้นสีขาว) |
| มาตรฐานการเดินสายไฟ | ขั้วต่อต้องมีหมายเลขกำกับอย่างชัดเจน สายไฟและแผงขั้วต่อต้องทำเครื่องหมายตามแผนผังการเดินสายไฟ |
| ความโปร่งใสของคณะรัฐมนตรี | ตู้ PLC มักมีแผงกระจกเพื่อให้สามารถตรวจสอบสถานะภายในได้โดยไม่ต้องเปิดประตู |
| การกำหนดรหัสสีท่อส่ง | ท่อส่งต้องมีการกำหนดรหัสสีตามชนิดของของเหลวที่ใช้ (เช่น ไฮดรอลิก นิวแมติก) พร้อมระบุทิศทางการไหลด้วยลูกศร |
| การบ่งชี้ของสื่อ | รอบการให้ยาแบ่งตามรหัสสี (สีเขียว: 1 สัปดาห์, สีขาว: 1 เดือน, สีแดง: 3 เดือน) |
2. การแสดงผลสถานะระบบและการแจ้งเตือน
| องค์ประกอบภาพ | พารามิเตอร์ตรรกะและตัวบ่งชี้ |
|---|---|
| ตรรกะไฟแสดงสถานะ | สีเขียว: กำลังทำงาน; สีแดง: กำลังรอหรือหยุดชั่วคราว; สีเหลือง: สัญญาณเตือนความผิดพลาด |
| หอคอย 3 สี | ติดตั้งไว้ด้านบนของเครื่องจักรเพื่อแสดงโหมดการทำงาน (อัตโนมัติ/ด้วยตนเอง/มีข้อผิดพลาด) |
| จอแสดงผลสัญญาณเตือน HMI | เมื่อเกิดข้อผิดพลาด ระบบจะแสดงข้อความแจ้งเตือนการวินิจฉัยตนเองเพื่อระบุจุดที่เกิดความผิดพลาดอย่างแม่นยำ |
| คำเตือนเพื่อความปลอดภัย | ชิ้นส่วนที่เคลื่อนไหวได้ต้องมีแถบสีเหลืองและดำที่มองเห็นได้ชัดเจนเพื่อแสดงถึงอันตราย |
3. การแสดงผลพารามิเตอร์แบบดิจิทัลและ HMI
| พารามิเตอร์ HMI | ข้อมูลจำเพาะและช่วงข้อมูล |
|---|---|
| ฮาร์ดแวร์หน้าจอ | หน้าจอสัมผัสอุตสาหกรรมขนาดมาตรฐาน 12 นิ้ว (เช่น ซีรี่ส์ Siemens Smart Line/Comfort) |
| ข้อมูลการผลิต | แสดงผลแบบเรียลไทม์ของเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด |
| สถานะการรัด | ตรวจสอบจำนวนสายรัด (2, 3, 4) และช่วงเวลาระหว่างรอบการรัดสายรัด |
| ลำดับการเรียงซ้อน | ภาพแสดงลำดับชั้นการจัดเรียงสินค้าบนพาเลท (สูงสุด 20 แถวของพารามิเตอร์) |
| สถานะเครือข่าย | แสดงสถานะการสื่อสารกับระบบ ERP/Level 2 ของโรงงานผ่านทาง ProfiNet |
III. การระบุลักษณะผลิตภัณฑ์สำเร็จรูปด้วยภาพ
ระบบการติดฉลากอัตโนมัติช่วยให้มั่นใจได้ว่าขดลวดที่บรรจุทุกชิ้นสามารถระบุและตรวจสอบย้อนกลับได้ด้วยสายตา
| พารามิเตอร์การติดฉลาก | ข้อมูลจำเพาะทางเทคนิค |
|---|---|
| ความแม่นยำในการใช้งาน | ความแม่นยำ ± 2 มม. เพื่อให้วางฉลากได้อย่างสม่ำเสมอ |
| ความแม่นยำในการชั่งน้ำหนัก | เซ็นเซอร์วัดแรงกดความแม่นยำสูง (± 0.5 กก. สำหรับขดลวดแบบผ่า หรือความแม่นยำ 1/3000) |
| เนื้อหาภาพ | รหัสประจำเครื่อง ขนาดผลิตภัณฑ์ น้ำหนัก และวันที่ผลิต |
| บาร์โค้ด | การพิมพ์และการสแกนคิวอาร์โค้ด/บาร์โค้ดอัตโนมัติเพื่อการซิงโครไนซ์สินค้าคงคลัง |
สิทธิประโยชน์หลัก
- ประสิทธิภาพการดำเนินงาน: การจัดการ HMI เดียวสำหรับการจัดเรียงสินค้าที่ซับซ้อน (สูงสุด 20 แถว)
- ลดการหยุดทำงาน: ระบุตำแหน่งการรั่วไหลได้ทันทีด้วยสายไฟที่มีรหัสสีและแผงโปร่งใส
- การล็อคเพื่อความปลอดภัย: รั้วกั้นและระบบเตือนภัยช่วยป้องกันการเข้าถึงพื้นที่อันตราย
- การตรวจสอบคุณภาพ: ปุ่ม "ยืนยันตกลง" อยู่ที่สถานีสำคัญสำหรับการทำงานร่วมกันระหว่างมนุษย์และเครื่องจักร