คู่มือฉบับสมบูรณ์เกี่ยวกับเครื่องพันคอยล์: ประเภท ส่วนประกอบ และการใช้งาน
เครื่องห่อขดลวดเป็นอุปกรณ์สำคัญในอุตสาหกรรมที่เกี่ยวข้องกับวัสดุที่เป็นขดลวด เช่น เหล็ก ลวดทองแดง อลูมิเนียม และสายเคเบิล เครื่องเหล่านี้ช่วยให้การบรรจุหีบห่อสินค้าที่มีน้ำหนักมากและขนาดใหญ่เหล่านี้เป็นไปอย่างปลอดภัยและเป็นอัตโนมัติ ป้องกันสินค้าจากปัจจัยแวดล้อม เช่น ฝุ่นและความชื้น และป้องกันความเสียหายระหว่างการขนย้าย การจัดเก็บ และการขนส่ง การทำความเข้าใจประเภทต่างๆ ของเครื่องห่อขดลวดที่มีอยู่จึงมีความสำคัญอย่างยิ่งในการเลือกโซลูชันที่เหมาะสมกับความต้องการใช้งานเฉพาะด้าน
โดยทั่วไปแล้ว เครื่องพันขดลวดจะแบ่งออกเป็นสองประเภทหลักตามทิศทางการวางขดลวดขณะพัน:
- เครื่องพันม้วนแนวตั้ง: ออกแบบมาสำหรับคอยล์ที่อยู่ในตำแหน่งที่รูตรงกลางหันเข้าหาผนัง (แกนแนวตั้ง) การโหลดสามารถทำได้ด้วยมือสำหรับคอยล์ขนาดเล็ก หรือโดยใช้เครนสำหรับคอยล์ขนาดใหญ่
- เครื่องพันม้วนแนวนอน: ออกแบบมาสำหรับขดลวดที่วางราบโดยให้ตาหันไปทางท้องฟ้า (แกนแนวนอน) โดยทั่วไปเครื่องจักรเหล่านี้จะใช้ฟิล์มยืดเพื่อพันขดลวดให้แน่นหนา
คู่มือนี้จะอธิบายรายละเอียดเกี่ยวกับเครื่องพันคอยล์ประเภทต่างๆ พร้อมทั้งส่วนประกอบและกระบวนการทำงานต่างๆ
1. เครื่องพันม้วนแนวตั้งกึ่งอัตโนมัติ
เครื่องประเภทนี้จะพันม้วนที่วางในแนวตั้ง (ตาต่อผนัง)
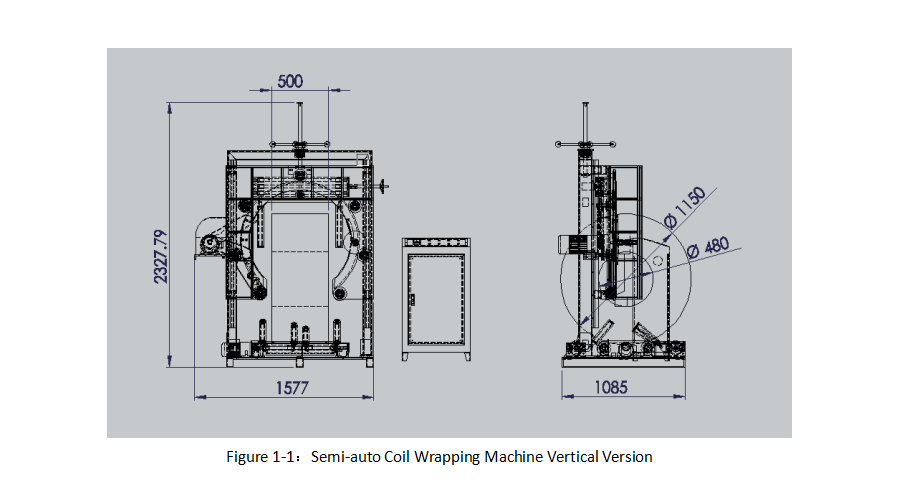
รูปที่ 1-1: เครื่องพันม้วนแนวตั้งกึ่งอัตโนมัติ
1.1 ส่วนประกอบหลัก:
- (1) กรอบ: ฐานโครงสร้างหลักของเครื่องจักร
- (2) ล้อขับเคลื่อน: ล้อที่เรียงเป็นวงกลมจะทำการหมุนวงแหวนขดลวด
- (3) แหวนขดลวด: วงแหวนหมุนที่มีช่องเปิดที่ปรับได้เพื่อให้ขดลวดผ่านได้ ทำหน้าที่พาดวัสดุห่อหุ้ม
- (4) ล้อรองรับ: ล้อข้างช่วยเสริมความมั่นคงให้กับแหวนขดลวด
- (5, 6, 7) ร่องและส่วนที่ยื่นออกมา: การออกแบบแบบประสานกันช่วยให้มั่นใจได้ว่าการหมุนระหว่างล้อขับเคลื่อนและวงแหวนขดลวดจะราบรื่น
- (8, 9) มอเตอร์: ขับเคลื่อนล้อขับเคลื่อน (วงแหวนหมุน) และระบบปรับความสูงของวงแหวน
- (10) แหวนสนับสนุน: วงแหวนคงที่ที่ทำหน้าที่นำทางล้อที่ขับเคลื่อน
- (11) เสาค้ำยัน: เสาแนวตั้งยึดมอเตอร์ตัวที่ 2 และรับน้ำหนักโครงสร้าง
- (12) แกนหลักและ (13) แกนขับเคลื่อน: เชื่อมต่อกับมอเตอร์สำหรับการเคลื่อนที่แนวตั้ง (ปรับความสูง) ของวงแหวนขดลวด
- (14) แคลมป์: ยึดวงแหวนรองรับให้แน่นหนาเพื่อให้ปรับเปลี่ยนได้
- (15, 16, 17) คอลัมน์รองรับ: ฐานรองรับแนวตั้งช่วยยึดขดลวดให้เข้าที่
- (18) ลูกกลิ้ง: วางตำแหน่งไว้ระหว่างเสารองรับเพื่อรักษาเสถียรภาพของขดลวดในระหว่างการพัน
1.2 หลักการทำงาน:
1.2.1 โครงสร้างพื้นฐาน:
เครื่องจักรนี้มีโครงสร้างที่แข็งแรง รองรับล้อขับเคลื่อนที่จัดเรียงเป็นวงกลม แหวนขดลวดวางอยู่บนล้อเหล่านี้ ขดลวดเหล็กจะผ่านช่องเปิดที่ปรับได้ในแหวน ซึ่งจะหมุนเพื่อห่อวัสดุ
1.2.2 การรองรับและการเคลื่อนไหว:
ล้อรองรับแบบมีร่องช่วยยึดแหวนระหว่างการทำงาน มอเตอร์จะขับเคลื่อนล้อที่ขับเคลื่อน โดยหมุนแหวนด้วยความเร็วที่ปรับได้ ร่องและส่วนที่ยื่นออกมาที่เชื่อมต่อกันช่วยให้หมุนได้อย่างราบรื่นและมั่นคงในขณะที่แหวนจ่ายวัสดุบรรจุผ่านรูของคอยล์ สามารถปรับแรงเสียดทานระหว่างล้อและแหวนได้โดยการเปลี่ยนตำแหน่งล้อ
1.2.3 การปรับความสูง:
กลไกการยกซึ่งควบคุมโดยมอเตอร์ตัวที่สองผ่านระบบเฟืองที่เชื่อมต่อกับแกนหลักและแกนขับเคลื่อน จะปรับความสูงของวงแหวนม้วนคอยล์ ซึ่งรองรับม้วนคอยล์ที่มีเส้นผ่านศูนย์กลางภายนอก (OD) ต่างกัน เพื่อให้แน่ใจว่ากระบวนการพันคอยล์จะอยู่ตรงกลางและแม่นยำ
1.2.4 การรองรับคอยล์:
ขดลวดวางอยู่บนฐานซึ่งประกอบด้วยลูกกลิ้งรองรับด้านบน 1 ลูกและลูกกลิ้งรองรับฐาน 2 ลูก ลูกกลิ้งเหล่านี้ช่วยให้มีเสถียรภาพและยึดขดลวดไว้แน่นระหว่างรอบการพัน
1.2.5 การห่อที่มีประสิทธิภาพ:
การออกแบบนี้ช่วยให้แน่ใจว่าขดลวดจะถูกพันอย่างแน่นหนาและมีประสิทธิภาพ ช่วยปกป้องจากองค์ประกอบของสิ่งแวดล้อมและความเครียดในการจัดการ
2. เครื่องพันม้วนแนวนอนกึ่งอัตโนมัติ
เครื่องนี้จะพันม้วนโดยวางแนวนอน (ตาถึงฟ้า)

รูปที่ 2-1: เครื่องพันม้วนแนวนอนกึ่งอัตโนมัติ
เครื่องจะยึดคอยล์ไว้ระหว่างลูกกลิ้งที่ใช้พลังงานและลูกกลิ้งแรงดันอย่างแน่นหนา ลูกกลิ้งที่ใช้พลังงานจะหมุนคอยล์ในขณะที่วงแหวนหมุนแบบเปิดจะทำการห่อวัสดุ (เช่น ฟิล์มยืดหรือเทป) การตั้งค่านี้จะช่วยป้องกันไม่ให้เกิดการเสียรูปหรือไม่เสถียรในระหว่างการห่อ ทำให้มั่นใจได้ว่าบรรจุภัณฑ์จะแน่นและสม่ำเสมอ
2.1 ส่วนประกอบหลัก:
- (1) กรอบ: โครงสร้างเครื่องจักรหลัก
- (2) แหวนหมุนเปิด: ติดตั้งบนกรอบ หมุนเพื่อติดวัสดุห่อหุ้ม
- (3) ที่ยึดวัสดุ: ติดไว้กับวงแหวนหมุน เพื่อยึดม้วนวัสดุห่อหุ้ม
- (4-6) ล้อรองรับ: นำทางวงแหวนหมุน
- (7) ลูกกลิ้งขับเคลื่อน: วางขดลวดไว้ที่ด้านใดด้านหนึ่งของวงแหวน เชื่อมต่อกับกลไกขับเคลื่อน
- (8) ลูกกลิ้งแรงดัน: ตั้งอยู่เหนือลูกกลิ้งขับเคลื่อน สามารถเคลื่อนที่ได้ (ผ่านกระบอกสูบ) เพื่อกดลงและทำให้คอยล์มีเสถียรภาพ
- (9) กระบอกสูบ: กระตุ้นลูกกลิ้งแรงดัน
- (10) มอเตอร์: ขับเคลื่อนการหมุนของคอยล์ (ลูกกลิ้งขับเคลื่อน) และการหมุนของแหวน
2.2 รายละเอียดระบบ:
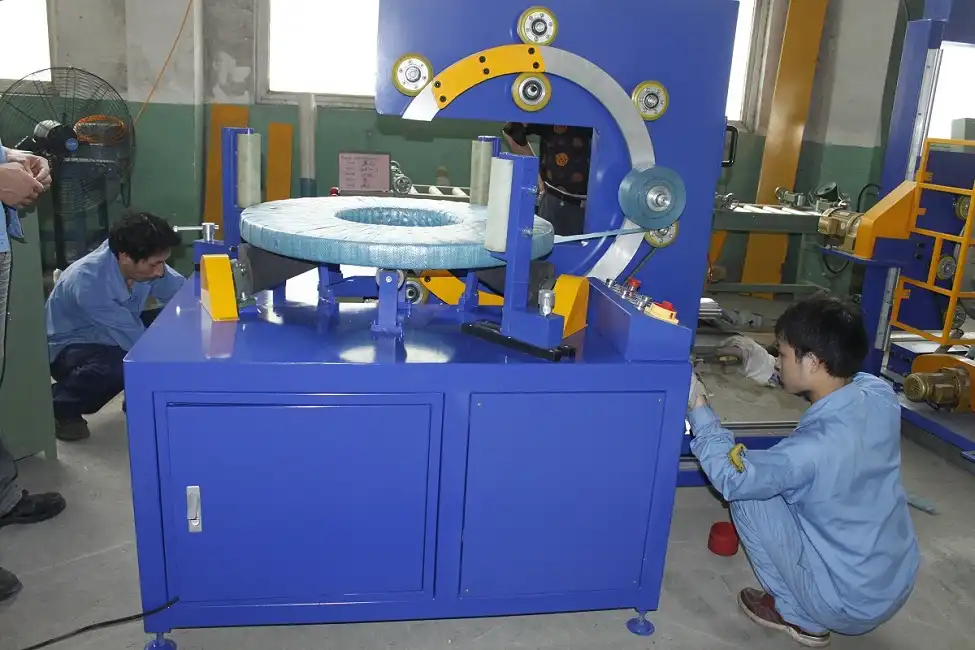
- กลไกการขับเคลื่อนโดยทั่วไปจะประกอบด้วยมอเตอร์ที่ติดตั้งอยู่บนเฟรม ซึ่งจ่ายพลังงานให้กับลูกกลิ้งผ่านสายพานราวลิ้น
- ลูกกลิ้งแรงดันเชื่อมต่อกับเฟรมด้วยกระบอกสูบ ทำให้สามารถปรับแรงดันได้
- PLC (Programmable Logic Controller) มักจะควบคุมมอเตอร์และกระบอกสูบเพื่อลำดับการทำงานอัตโนมัติที่แม่นยำ
2.3 กระบวนการห่อ:
- ขดลวด (หรือวัตถุทรงกลมเช่นยางรถยนต์) จะถูกวางลงบนลูกกลิ้งที่ใช้พลังงาน
- กระบอกสูบจะลดลูกกลิ้งแรงดันลงเพื่อยึดชิ้นงานให้แน่นหนา
- PLC ช่วยควบคุมแรงกดที่เหมาะสม
- วัสดุห่อหุ้มติดอยู่กับตัวสินค้า
- วงแหวนหมุนเปิดจะหมุนเพื่อนำวัสดุไปใช้ ในขณะที่ลูกกลิ้งที่ใช้พลังงานจะหมุนขดลวดพร้อมกัน
- การเคลื่อนไหวที่ประสานกันนี้ส่งผลให้เกิดการห่อหุ้มที่สม่ำเสมอและแน่นหนาโดยรอบพื้นผิวคอยล์ทั้งหมด
การออกแบบนี้ช่วยให้ห่อได้อย่างมีประสิทธิภาพด้วยแรงตึงที่สม่ำเสมอ ป้องกันไม่ให้ผลิตภัณฑ์เคลื่อนตัวหรือเสียหายในระหว่างกระบวนการ
3. เครื่องพันคอยล์แนวตั้งพร้อมรถเข็น
เครื่องพันฟิล์มแนวตั้งอัตโนมัตินี้ใช้ระบบรถเข็นสำหรับการโหลดและขนถ่าย ซึ่งเหมาะสำหรับม้วนฟิล์มโลหะหนัก เช่น เหล็ก ลวด และทองแดง รถเข็นจะเคลื่อนย้ายม้วนฟิล์มเข้าและออกจากสถานีพันฟิล์ม โดยแยกพื้นที่การโหลดออกจากพื้นที่พันฟิล์ม
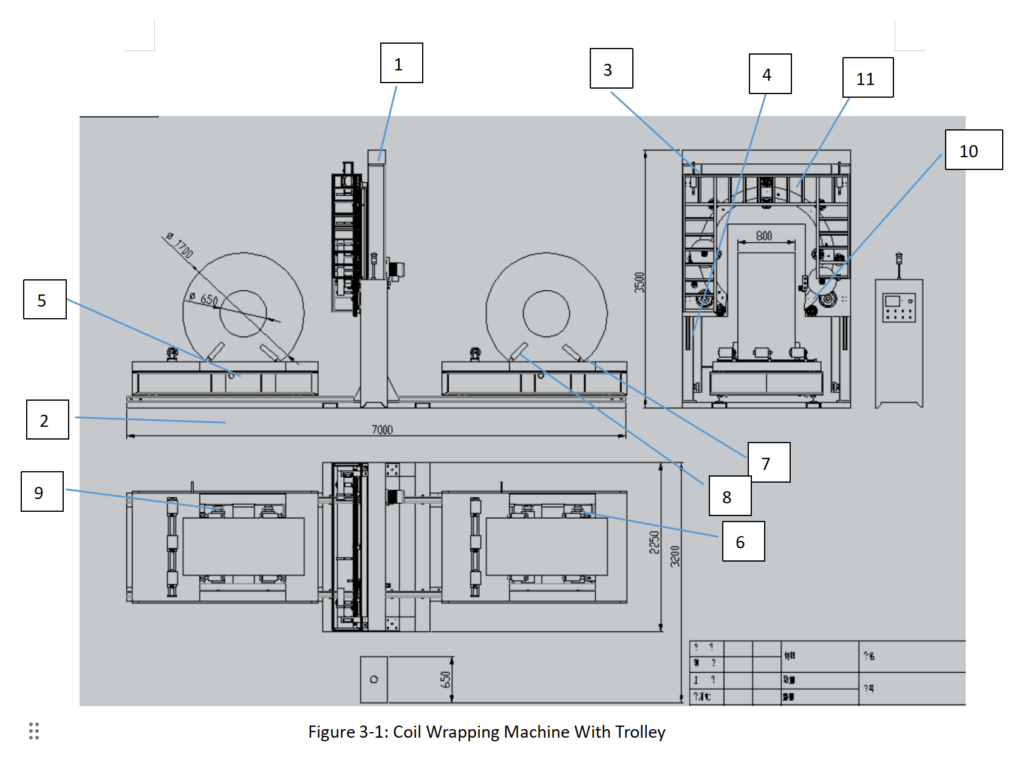
รูปที่ 3-1: เครื่องพันม้วนแนวตั้งพร้อมรถเข็น
3.1 ส่วนประกอบหลัก:
- (1) โครงเครน: โครงสร้างหลักเหนือศีรษะ
- (2) รางเลื่อน: นำรถเข็นไปไว้ที่ฐาน
- (3) อุปกรณ์ห่อหุ้ม: กลไกแหวนที่ใช้ห่อวัสดุ ติดตั้งบนระบบการยก
- (4) อุปกรณ์ยก: เคลื่อนย้ายอุปกรณ์ห่อในแนวตั้งให้ตรงกับความสูงตรงกลางของขดลวด
- (5) รถเข็น: เคลื่อนที่ไปตามราง (ขับเคลื่อนด้วยมอเตอร์หรือเฟืองเกียร์) ขนส่งขดลวด พร้อมติดตั้งเซ็นเซอร์ตรวจจับตำแหน่ง
- (6) ระบบขับเคลื่อนรถเข็น: ขับเคลื่อนการเคลื่อนที่ของรถเข็น
- (7) ลูกกลิ้งรองรับ และ (8) ลูกกลิ้งรองรับ: ตั้งอยู่บนรถเข็น เพื่อรองรับและหมุนขดลวดในระหว่างการพัน (มักขับเคลื่อน)
- (9) พาวเวอร์วีล: ล้อขับเคลื่อนด้วยมอเตอร์ใต้รถเข็นเพื่อการเคลื่อนที่ตามราง
- (10) ล้อขับเคลื่อนแบบวงแหวน: ส่งกำลัง (จากมอเตอร์) เพื่อหมุนแหวนพันรอบ
- (11) โล่: ระบบป้องกันความปลอดภัยรอบวงแหวนและทางเดินวัสดุ
- (12) ลูกกลิ้งด้านข้าง: วางบนรถเข็นเพื่อยึดขดลวดไว้ด้านข้าง
3.2 รายละเอียดการดำเนินการ:
โครงเครนที่แข็งแรงรองรับอุปกรณ์ยกซึ่งใช้โซ่/เฟืองที่ขับเคลื่อนด้วยมอเตอร์เพื่อปรับความสูงของอุปกรณ์ห่อให้ตรงกับจุดศูนย์กลางของขดลวดอย่างแม่นยำ
รถเข็นเคลื่อนที่ไปตามรางโดยใช้ระบบขับเคลื่อน ลูกกลิ้งรองรับบนรถเข็นซึ่งแต่ละอันอาจขับเคลื่อนด้วยมอเตอร์ของตัวเองจะหมุนขดลวด ลูกกลิ้งด้านข้างจะป้องกันไม่ให้ขดลวดเคลื่อนไปด้านข้างและสามารถปรับให้เข้ากับความกว้างของขดลวดที่แตกต่างกันได้
3.3 กระบวนการห่อ:
- โหลด: เครนจะโหลดคอยล์ (A) ลงบนลูกกลิ้งรองรับบนรถเข็น (ในขณะที่คอยล์อยู่นอกสถานีห่อ) วงแหวนจะปรับความสูงและตำแหน่งของลูกกลิ้งเพื่อยึดคอยล์
- การพันคอยล์ A: รถเข็นจะเคลื่อนย้ายคอยล์ A เข้าไปในสถานีห่อหุ้ม ลูกกลิ้งรองรับจะหมุนคอยล์ในขณะที่อุปกรณ์ห่อหุ้มจะห่อหุ้มวัสดุ
- ตัดอัตโนมัติ: เครื่องจักรจะวัดและตัดวัสดุห่อโดยอัตโนมัติตามพารามิเตอร์ที่ตั้งไว้ล่วงหน้า (ขนาดคอยล์) ในอินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร (HMI)
- คอยล์โหลด B: ในขณะที่กำลังพันคอยล์ A คอยล์ถัดไป (B) สามารถโหลดลงบนลูกกลิ้งรองรับที่รออยู่ที่ปลายอีกด้านหนึ่งของรถเข็น หรือในตำแหน่งโหลดรองได้
- การทำงานต่อเนื่อง: เมื่อพันคอยล์ A เสร็จแล้ว รถเข็นจะเคลื่อนคอยล์ A ออกไปและเคลื่อนคอยล์ B ไปยังตำแหน่งพันพร้อมกัน จากนั้นจึงสามารถโหลดคอยล์ที่สามได้ วิธีนี้ช่วยให้เวิร์กโฟลว์อัตโนมัติที่ต่อเนื่องและมีประสิทธิภาพสูงเกิดขึ้นได้
โดยทั่วไประบบทั้งหมดจะได้รับการจัดการโดยระบบควบคุมอัตโนมัติที่ใช้ PLC และเซนเซอร์โฟโตอิเล็กทริกสำหรับการวางตำแหน่งคอยล์ที่แม่นยำและการทำงานที่ราบรื่น ลดการแทรกแซงด้วยมือให้น้อยที่สุด
4. เครื่องพันฟิล์มยืดแนวนอนอัตโนมัติ
เครื่องจักรประเภทนี้เน้นที่การทำให้กระบวนการป้อนฟิล์มและการตัดอัตโนมัติสำหรับการพันฟิล์มม้วนแนวนอน โดยเฉพาะอย่างยิ่งเหมาะสำหรับการบูรณาการเข้ากับสายการผลิต

รูปที่ 4-1: เครื่องพันฟิล์มยืดแนวนอนอัตโนมัติพร้อมระบบป้อน/ตัดฟิล์ม
ระบบนี้ทำให้การห่อมีประสิทธิภาพมากขึ้นโดยไม่ต้องจัดการฟิล์มด้วยมือ เพิ่มความเร็วในการผลิต และรับรองคุณภาพการห่อที่สม่ำเสมอ ซึ่งถือเป็นสิ่งสำคัญสำหรับการใช้งานในอุตสาหกรรมที่มีปริมาณมาก
4.1 ส่วนประกอบหลัก (รูปที่ 4-1):
- (1) เมนบอร์ด: โครงสร้างฐานสำหรับติดตั้งส่วนประกอบ
- (2) ชุดล้อนำทาง: นำทางเส้นทางของวัสดุห่อ
- (3) กลไกการตัดอัตโนมัติ: ตัดฟิล์ม/เทปหลังจากการห่อ
- (4) แขนป้อนแถบอัตโนมัติ: หมุนเพื่อป้อนวัสดุเข้าสู่วงแหวน
- (5) แหวนหมุนเปิด: นำวัสดุพันหุ้มไปพันรอบขดลวด
- (6) หน่วยป้อนวัสดุ: ทำหน้าที่ยึดและจ่ายม้วนวัสดุห่อหุ้ม
- (7) ล้อลำเลียง: ช่วยเคลื่อนย้ายวัสดุรอบวงแหวน
- (8) ชุดขับเคลื่อนโรตารี่: เพิ่มพลังในการหมุนของวงแหวน
- (9-15) ชิ้นส่วนเครื่องกลที่เกี่ยวข้อง: ก้านสูบ, ลูกปืน, ปลอก, บล็อค ช่วยให้เคลื่อนไหวและทำงานได้
4.2 การกำหนดค่าระบบ:
หน่วยป้อนวัสดุจะป้อนเทปพันสายไฟ/ฟิล์ม โดยนำทางผ่านชุดล้อนำทางไปยังวงแหวนหมุนที่เปิดอยู่ กลไกการตัดอัตโนมัติมักจะอยู่ใต้แผงวงจรหลัก ในขณะที่แขนป้อนอัตโนมัติจะอยู่ในตำแหน่งด้านบน ซึ่งออกแบบมาเพื่อหมุนและจัดตำแหน่งวัสดุให้ถูกต้องเพื่อเริ่มวงจรการพันสายไฟ
4.3 กระบวนการห่อ (ป้อน/ตัดอัตโนมัติ):

รูปที่ 4-2: ภาพประกอบกระบวนการห่อ
- ผลิตภัณฑ์ (คอยล์) จะเคลื่อนเข้าสู่ตำแหน่งการห่อ (เช่น ผ่านสายพานลำเลียงหรือตัวรองรับแบบหมุน) วัสดุที่ห่อจะถูกยึดไว้โดยกลไกการตัดอัตโนมัติ
- ระบบเริ่มทำงาน: แขนป้อนอัตโนมัติหมุน (ขับเคลื่อนด้วยกระบอกสูบ/ก้านสูบ) และนำปลายวัสดุเข้าสู่พื้นที่วงแหวนหมุนที่เปิดอยู่
- แหวนหมุนเริ่มหมุนช้าๆ (ขับเคลื่อนด้วยล้อแรงเสียดทาน) เมื่อผ่านห่วงของขดลวด วัสดุจะเริ่มพันรอบล้อลำเลียง
- วงแหวนยังคงหมุนต่อไปเพื่อดึงวัสดุไปรอบๆ ผลิตภัณฑ์ แขนป้อนจะเคลื่อนออกเล็กน้อย
- เมื่อทาไปหลายชั้นแล้ว กลไกการยึดจะปลดปลายวัสดุออกจากแขนป้อน
- วงแหวนจะเร่งความเร็วขึ้นเพื่อเข้าสู่รอบการพันหลัก เมื่อใส่สารในปริมาณที่ต้องการแล้ว วงแหวนจะหยุดทำงาน แขนป้อนอัตโนมัติจะกลับสู่ตำแหน่งเริ่มต้น กลไกการยึดจะรีเซ็ตเพื่อยึดปลายสาร และกลไกการตัดจะตัดสาร จากนั้น ขดลวดที่พันไว้ก็พร้อมที่จะเคลื่อนออก
4.4 คุณสมบัติหลักและข้อดี:
- การจัดการวัสดุอัตโนมัติ: การป้อนและการตัดอัตโนมัติช่วยลดขั้นตอนการทำงานด้วยมือ
- ประสิทธิภาพ: ลดเวลาในรอบการทำงานและความต้องการแรงงาน
- สอดคล้อง: รับประกันคุณภาพการห่อและการใช้วัสดุที่สม่ำเสมอ
- ความปลอดภัย: ลดการโต้ตอบระหว่างผู้ปฏิบัติงานกับชิ้นส่วนที่เคลื่อนไหว
- การตั้งค่าที่ต้องการ: มักใช้กรรไกรลมในการตัดและควบคุมตัวกระตุ้น (กระบอกสูบ มอเตอร์) อย่างแม่นยำสำหรับการเคลื่อนไหวของแขนป้อน
ระบบอัตโนมัตินี้เหมาะอย่างยิ่งสำหรับการรวมการพันม้วนเข้ากับสายการผลิตแบบต่อเนื่อง ซึ่งจะช่วยเพิ่มปริมาณงานและความปลอดภัย
5. ตัวพันคอยล์หลัก
เครื่องห่อคอยล์หลักเป็นเครื่องจักรงานหนักที่ออกแบบมาสำหรับการบรรจุคอยล์ที่มีขนาดใหญ่และหนักมาก เช่น คอยล์ที่พบในศูนย์บริการและโรงสีโลหะ
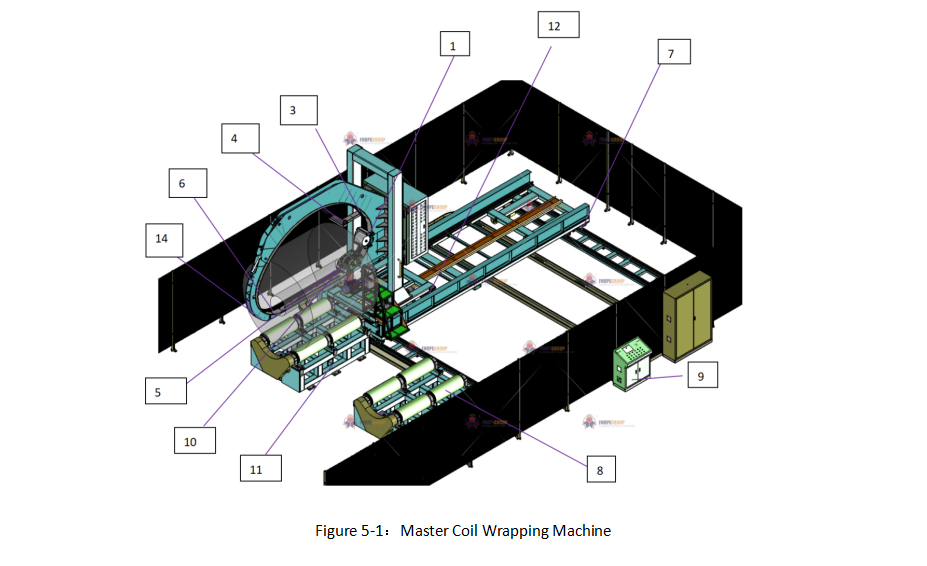
รูปที่ 5-1: เครื่องพันคอยล์หลัก
5.1 ภาพรวมส่วนประกอบ:
- (1) เครื่องจ่ายเทป: หน่วยหนึ่งหรือหลายหน่วยที่ใช้ห่อวัสดุ
- (2) วงโคจรแบบยืดหยุ่น: ราง (มักเป็นโซ่หรือสายพาน) ทำหน้าที่นำทางเครื่องจ่ายเทปไปรอบๆ ขดลวด
- (3) เฟรม/ซุ้ม: โครงสร้างหลักครอบคลุมพื้นที่การห่อหุ้ม
- (4) ที่ยึดวัสดุ: รองรับการม้วนวัสดุห่อหุ้ม
- (5) หน่วยลากจูง: ขับเคลื่อนวงโคจรที่ยืดหยุ่น (มักจะอยู่ภายนอกส่วนโค้งเพื่อให้เข้าถึงได้)
- (6) ส่วนสะพาน: ส่วนหนึ่งของโครง/ส่วนโค้งที่เปิดออกเพื่อการโหลด/เอาขดลวดออก
- (7) รถเข็น/รถเข็นสนับสนุนเคลื่อนที่ (12): ขนส่งขดลวดเข้า/ออกจากสถานีห่อตามราง
- (8) การสนับสนุนม้วน: ตั้งอยู่บนรถเข็น หมุนขดลวดระหว่างการห่อ
- (9) ระบบควบคุม: ประสานงานการเคลื่อนไหวและพารามิเตอร์ของเครื่องจักรทั้งหมด
- (10) เซอร์โว: มอเตอร์ให้การควบคุมการเคลื่อนไหวที่แม่นยำ
- (11) แพลตฟอร์ม: ฐานหมุนบนรถเข็นที่รองรับขดลวด
- (13) เซ็นเซอร์ตำแหน่ง: ตรวจจับตำแหน่งคอยล์/รถเข็นเพื่อการทำงานอัตโนมัติ
- (14) กลไกการล็อค: ยึดวงโคจร/สะพานที่ยืดหยุ่นได้ระหว่างการใช้งาน
- (15) โซ่ หรือ สายพาน : องค์ประกอบที่ประกอบด้วยวงโคจรที่มีความยืดหยุ่น
5.2 การดำเนินงานและการออกแบบโดยละเอียด:
เครื่องพันคอยล์หลักใช้เครื่องจ่ายเทปที่ติดตั้งบนแท่นเลื่อนที่เคลื่อนที่ไปตามวงโคจรที่ยืดหยุ่นได้ (โซ่หรือสายพาน) ซึ่งควบคุมโดยโครง/ส่วนโค้งของเครื่อง ระบบวงโคจรนี้จะพันวัสดุให้แน่นรอบคอยล์ขนาดใหญ่ การออกแบบวงโคจรที่มีแรงเสียดทานต่ำทำให้การเคลื่อนตัวราบรื่นและเชื่อถือได้
5.3 สะพานและระบบโหลด:
คุณสมบัติที่สำคัญคือส่วนสะพานที่เปิดได้ของโครง/ส่วนโค้ง ซึ่งช่วยให้สามารถโหลด/ขนถ่ายขดลวดขนาดใหญ่ได้อย่างมีประสิทธิภาพ สะพานนี้สามารถเปิดได้ด้วยระบบไฮดรอลิก ลม หรือไฟฟ้า โดยมักจะหดกลับเพื่อให้เข้าถึงได้ชัดเจน หลังจากโหลด/ขนถ่ายแล้ว สะพานจะปิดลง และวงโคจรที่ยืดหยุ่นได้จะเข้าที่โดยอัตโนมัติ
โดยทั่วไปคอยล์จะถูกขนส่งโดยรถเข็นรองรับแบบเคลื่อนที่ (รถเข็น) ที่เคลื่อนที่บนราง คอยล์จะวางอยู่บนลูกกลิ้งรองรับที่ขับเคลื่อนด้วยพลังงานบนรถเข็น ซึ่งจะหมุนคอยล์ระหว่างการพันเพื่อให้แน่ใจว่าวัสดุจะถูกนำไปใช้ได้สม่ำเสมอ
5.4 การควบคุมและการซิงโครไนซ์:
ระบบควบคุมที่ซับซ้อน (มักเป็นแบบ PLC พร้อม HMI) จะซิงโครไนซ์ความเร็วของวงโคจร ความเร็วในการหมุนของขดลวด การเคลื่อนที่ของรถเข็น และการทำงานของสะพาน ผู้ควบคุมสามารถตั้งค่าพารามิเตอร์สำหรับการทับซ้อนของสายพัน แรงดึง และขั้นตอนของรอบได้ เซอร์โวและเซ็นเซอร์ช่วยให้วางตำแหน่งและล็อกส่วนประกอบต่างๆ เช่น สะพานและวงโคจรได้อย่างแม่นยำ ก่อนและระหว่างการพันสายพัน
5.5 ความคล่องตัวและการใช้งาน:
แม้ว่าจะใช้กับขดลวดโลหะขนาดใหญ่เป็นหลัก แต่หลักการนี้สามารถนำไปใช้กับผลิตภัณฑ์ทรงกระบอกหรือทรงกลมขนาดใหญ่และหนักอื่นๆ ได้ การหมุนของขดลวดและการเคลื่อนที่ของหัวพันที่ซิงโครไนซ์กันทำให้พันได้สม่ำเสมอและทับซ้อนกันเล็กน้อยเพื่อการปกป้องอย่างเต็มที่ สถานีพันอาจติดตั้งบนรถเข็นเพื่อการจัดตำแหน่งที่แม่นยำ
5.6 การปรับปรุงการทำงานอัตโนมัติ:
เซ็นเซอร์ตำแหน่งบนรถเข็นจะติดตามตำแหน่งของคอยล์ ทำให้สามารถหยุดอัตโนมัติที่จุดโหลด พัน และขนถ่าย กลไกการล็อกช่วยให้วงโคจรและสะพานที่ยืดหยุ่นได้ยึดแน่นหนาในระหว่างกระบวนการพันด้วยความเร็วสูง ช่วยเพิ่มความปลอดภัยและความสมบูรณ์ในการใช้งาน
สรุป
เครื่องพันคอยล์มีความสำคัญอย่างยิ่งในการปกป้องผลิตภัณฑ์ม้วนที่มีมูลค่าสูงในอุตสาหกรรมต่างๆ ตั้งแต่เครื่องพันคอยล์แนวตั้งและแนวนอนกึ่งอัตโนมัติที่เหมาะกับขนาดและน้ำหนักของคอยล์ที่หลากหลายไปจนถึงระบบอัตโนมัติเต็มรูปแบบพร้อมการโหลดรถเข็นและการจัดการฟิล์มอัตโนมัติ เทคโนโลยีนี้มอบประโยชน์มากมายในด้านประสิทธิภาพ การปกป้องผลิตภัณฑ์ และการประหยัดแรงงาน เครื่องพันคอยล์ Master ตอบสนองความต้องการในการจัดการคอยล์ขนาดใหญ่และหนักมากในโรงงานอุตสาหกรรมโดยเฉพาะ การทำความเข้าใจคุณลักษณะเฉพาะ ส่วนประกอบ และหลักการทำงานของแต่ละประเภททำให้ธุรกิจสามารถเลือกโซลูชันการบรรจุคอยล์ที่เหมาะสมที่สุดเพื่อตอบสนองความต้องการด้านการผลิตและรับรองความสมบูรณ์ของผลิตภัณฑ์ตลอดห่วงโซ่อุปทาน