บทนำ
ในศูนย์บริการเหล็กและโรงงานแปรรูปโลหะสมัยใหม่สายการบรรจุขดลวด (ซึ่งรวมถึงเครื่องบรรจุขดลวด เครื่องรัดขดลวด และเครื่องเรียงขดลวด ) เป็นส่วนเชื่อมโยงที่สำคัญระหว่างการผลิตและการขนส่ง ระบบเหล่านี้ต้องทนต่อแรงกดสูง แรงเค้นแบบไดนามิก สภาพแวดล้อมที่กัดกร่อน และข้อกำหนดด้านการวางตำแหน่งที่แม่นยำ นอกเหนือจากวิธีการผลิตและประกอบโครงสร้างแบบดั้งเดิมแล้วการแปรรูปเพิ่มเติมของชิ้นส่วนเครื่องจักร เช่น การชุบแข็ง การยืด การชุบสังกะสี การเคลือบยาง และการทาสี ช่วยเพิ่มความทนทาน ประสิทธิภาพ และความน่าเชื่อถือโดยรวมอย่าง มาก
บทความนี้อธิบายถึงแนวทางการทำงาน อย่างมืออาชีพของเราในการปรับปรุงคุณภาพ ชิ้นส่วนสำหรับสายการบรรจุขดลวด โดยสะท้อนถึงมาตรฐานการออกแบบทางกลมาตรฐานการผลิตและ แนวทาง การประกันคุณภาพ ที่เกี่ยวข้อง โดยเลียนแบบรูปแบบของThe Fabricatorเราจะกล่าวถึงทุกขั้นตอนของกระบวนการ ตั้งแต่การชุบแข็งด้วยการเหนี่ยวนำไปจนถึงการเคลือบยางพร้อมทั้งเน้นให้เห็นว่าเทคโนโลยีขั้นสูงและมาตรฐานที่เข้มงวดมารวมกันเพื่อสร้างผลิตภัณฑ์สำเร็จรูปที่มีประสิทธิภาพยอดเยี่ยมได้อย่างไร
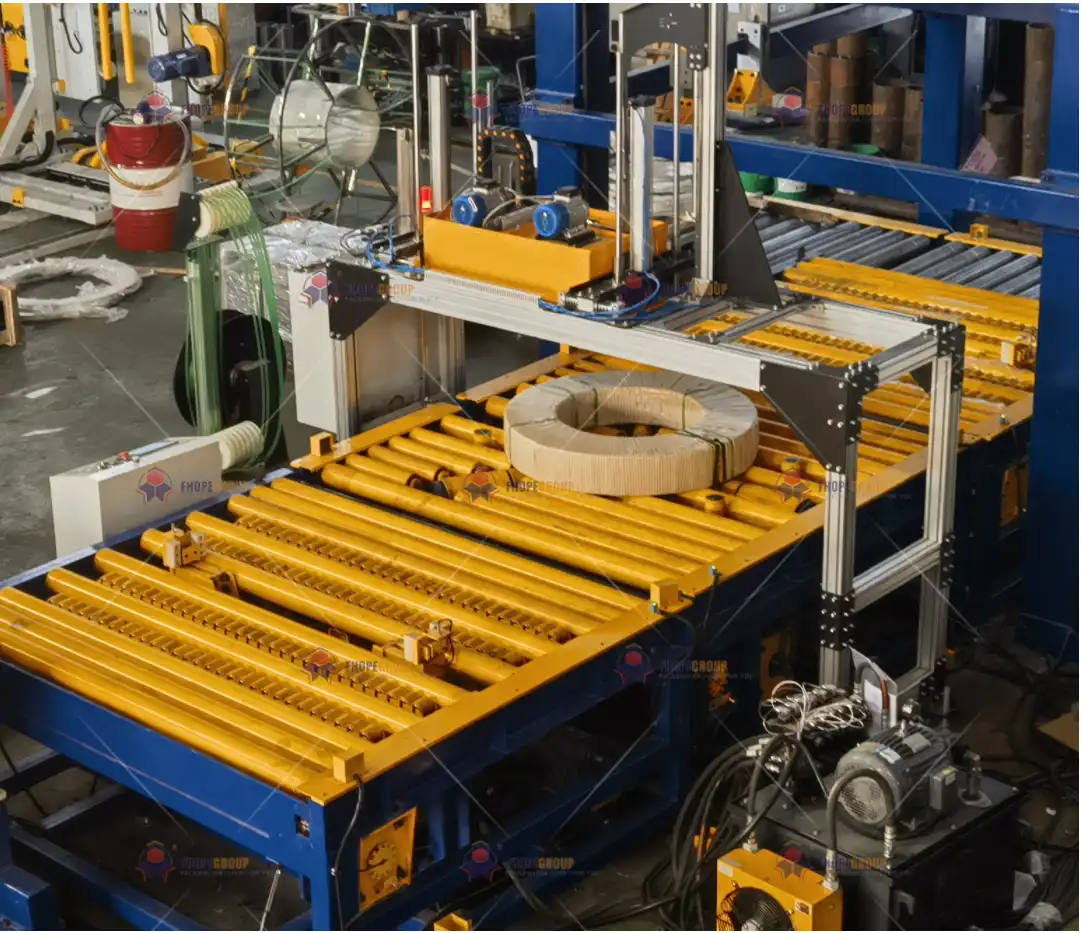
1. กระบวนการชุบแข็งทางเคมีด้วยความร้อน
ชิ้นส่วนเหล็กในสายการผลิตบรรจุขดลวด (เช่น ลูกกลิ้ง เพลา แกนหมุน หรือรางเลื่อน) มักต้องรับภาระวัฏจักรสูงและแรงเค้นสัมผัสสูง เพื่อให้มั่นใจถึง ความทนทานต่อการสึกหรอ และความคงตัวของขนาดในระยะยาวเราจึงใช้กรรมวิธีอบชุบความร้อนหลากหลายวิธี โดยเน้นเป็นพิเศษที่การชุบแข็งด้วยการเหนี่ยวนำความถี่สูงวิธีนี้ช่วยลดการใช้พลังงานเมื่อเทียบกับการอบชุบด้วยเตาอบแบบดั้งเดิม ในขณะเดียวกันก็ช่วยให้สามารถชุบแข็งเฉพาะจุดได้อย่างแม่นยำ
1.1 การดับเหนี่ยวนำความถี่สูง
การชุบแข็งด้วยการเหนี่ยวนำความถี่สูงเกี่ยวข้องกับการให้ความร้อนแก่ชิ้นส่วนเป้าหมายอย่างรวดเร็วจนถึงอุณหภูมิออสเทนไนซ์ที่กำหนด จากนั้นจึงทำการชุบแข็งอย่างควบคุม ด้านล่างนี้คือสรุปข้อกำหนดทางเทคนิคที่สำคัญและเกณฑ์คุณภาพของเรา:
| พารามิเตอร์ | ข้อมูลจำเพาะทางเทคนิค | มาตรฐานการตัดสินคุณภาพ |
|---|---|---|
| อุณหภูมิความร้อน | 860–900 °C (คำนวณต่อจุดการเปลี่ยนแปลงวัสดุ) | ออสเทนไนต์ที่สมบูรณ์ (ตรวจสอบผ่าน ASTM E3 Metallography) |
| ดับปานกลาง | สารละลายน้ำโพลีเมอร์ (สารดับกลิ่น UCON 10%) | อัตราการทำความเย็น ≥ 80 °C/s (ISO 9950) |
| ความลึกของชั้นแข็ง | 2–4 มม. (การติดตามโปรไฟล์โดยการควบคุมสนามแม่เหล็ก) | ระดับความแข็ง ≤ 5 HRC (DIN 50190) |
| วิธีทดสอบ | การวิเคราะห์ความเค้นตกค้างด้วยคลื่นเสียงความถี่สูง (ASTM E837 วิธี Blind-Hole) | ความเค้นอัดตกค้าง ≥ 300 MPa |
ข้อได้เปรียบทางเทคนิคของการชุบแข็งด้วยการเหนี่ยวนำ
-
การควบคุมที่แม่นยำ:
ระบบเหนี่ยวนำของเราใช้ เทอร์โมกราฟีอินฟราเรด FLIR1 ในรูปแบบวงปิดเพื่อรักษาโปรไฟล์ของชั้นชุบแข็ง ข้อผิดพลาดในความลึกของชั้นโดยทั่วไปจะอยู่ภายใน ±0.15 มม. เพื่อให้แน่ใจว่าการกระจายความแข็งจะสม่ำเสมอ -
ประสิทธิภาพการใช้พลังงาน:
เมื่อเทียบกับเตาเผาแบบแบตช์หรือกล่องทั่วไป การให้ความร้อนด้วยการเหนี่ยวนำสามารถลดการใช้พลังงานได้มากถึง 40% สูตรสำหรับ การประหยัดพลังงาน2(Q = \Delta T \times m \times C_p \times \eta^{-1} ) เน้นให้เห็นว่าการเหนี่ยวนำจะเพิ่มเพียงชั้นผิวให้สูงขึ้นถึงอุณหภูมิที่ต้องการอย่างรวดเร็ว ทำให้ส่วนประกอบทั้งหมดไม่ต้องแช่ในอุณหภูมิที่ไม่จำเป็น -
คุณสมบัติทางกลที่เพิ่มขึ้น:
ส่วนประกอบที่ผ่านการชุบแข็งด้วยการเหนี่ยวนำโดยทั่วไปจะบรรลุผล ความเค้นอัดตกค้างสูง3 (≥300 MPa) ใกล้พื้นผิว ช่วยลดการเกิดรอยแตกร้าวจากความล้า ซึ่งเป็นประโยชน์อย่างยิ่งในส่วนประกอบคอยล์แพ็คที่สำคัญ ซึ่งอาจเกิดการกระทบซ้ำๆ หรือความล้าจากการสัมผัสแบบกลิ้งได้
2. การยืดและการขึ้นรูปที่มีความแม่นยำสูง
สายการบรรจุขดลวดประกอบด้วยชิ้นส่วนโลหะหลากหลายชนิด ตั้งแต่รางนำทาง รางสำหรับหัวรัด ไปจนถึงคานโครงสร้าง ซึ่งต้องมีความแม่นยำทางด้านขนาดแม้แต่ความเบี่ยงเบนเล็กน้อยในความเรียบหรือความตรงก็อาจส่งผลต่อการจัดแนวของเครื่องจักร ทำให้เกิดการสึกหรอเร็วเกินไปหรือการทำงานผิดพลาดบ่อยครั้ง ดังนั้น การดัด และขึ้นรูปอย่างแม่นยำ จึง มีบทบาทสำคัญในการรับประกันความน่าเชื่อถือของชิ้นส่วน
2.1 กระบวนการยืดตรงด้วยไฮดรอลิก CNC
โดยทั่วไปแล้ว อุปกรณ์ของเราประกอบด้วยเครื่องยืดแผ่นเรียบ SMS MEER 9 ลูกกลิ้ง ที่ผสานรวมกับระบบป้อนข้อมูลความเรียบที่ขับเคลื่อนด้วย AI ตัวชี้วัดความแม่นยำที่สำคัญ ได้แก่:
- ความเรียบ: ≤ 0.3 มม./ตร.ม. (ISO 8512 ระดับ A)
- ตรง: ≤ 0.15 มม./2000 มม. (EN 10058)
วิธีการควบคุมกระบวนการ
-
การสแกนด้วยเลเซอร์และการติดตามคอนทัวร์ออนไลน์
กับ ความถี่การสุ่มตัวอย่าง 1000 เฮิรตซ์เราวัดรูปร่างชิ้นงานอย่างต่อเนื่อง ระบบจะส่งข้อมูลแบบเรียลไทม์ไปยังวงจรควบคุมเพื่อปรับแรงไฮดรอลิกเพื่อแก้ไขความเบี่ยงเบนที่อาจเกิดขึ้น -
แบบจำลองการเปลี่ยนรูปยืดหยุ่นพลาสติก
เราแทนความเครียดทั้งหมดเป็น (\varepsilon{รวม} = \varepsilon{e} + \วาเรปซิลอน{p}) โดยที่ (\varepsilon{e}) คือส่วนประกอบยืดหยุ่น และ (\varepsilon_{p}) คือส่วนประกอบพลาสติก ระบบควบคุมแบบไดนามิก ชดเชยการสปริงแบ็ค โดยพิจารณาจากความแข็งของส่วนประกอบและความเครียดที่เกิดขึ้น เพื่อให้แน่ใจว่าจะจัดตำแหน่งได้เกือบสมบูรณ์แบบ
2.2 เทคนิคการคลายความเครียดเฉพาะจุด
แม้หลังจากทำการดัดให้ตรงในระดับมหภาคแล้วความเครียดตกค้างอาจยังคงอยู่ในบริเวณเฉพาะที่ ความเครียดดังกล่าวอาจเปลี่ยนแปลงรูปทรงของชิ้นส่วนเมื่อเวลาผ่านไปหรือภายใต้การเปลี่ยนแปลงของอุณหภูมิ เพื่อแก้ไขปัญหานี้:
- วิธี:การบรรเทาความเครียดจากการสั่นสะเทือนความถี่สูงในพื้นที่ (15–30 kHz)
- พารามิเตอร์:แอมพลิจูดของความเครียด 0.01%–0.03% โดยมีระยะเวลาการบำบัด 5–8 นาทีต่อวัสดุ XNUMX เมตร
- ผล:การปรับปรุงเสถียรภาพมิติ ≥60% ได้รับการยืนยันผ่านการทดสอบการหมุนเวียนความร้อน 12 รอบ (ISO 17662)
ด้วยการใช้การสั่นสะเทือนความถี่สูงเฉพาะจุดนี้ เราสามารถคลายความเครียดภายในได้โดยไม่ต้องนำชิ้นส่วนทั้งหมดไปผ่านกระบวนการอบชุบความร้อนครั้งที่สอง ซึ่งช่วยลดระยะเวลาในการผลิตและการใช้พลังงาน
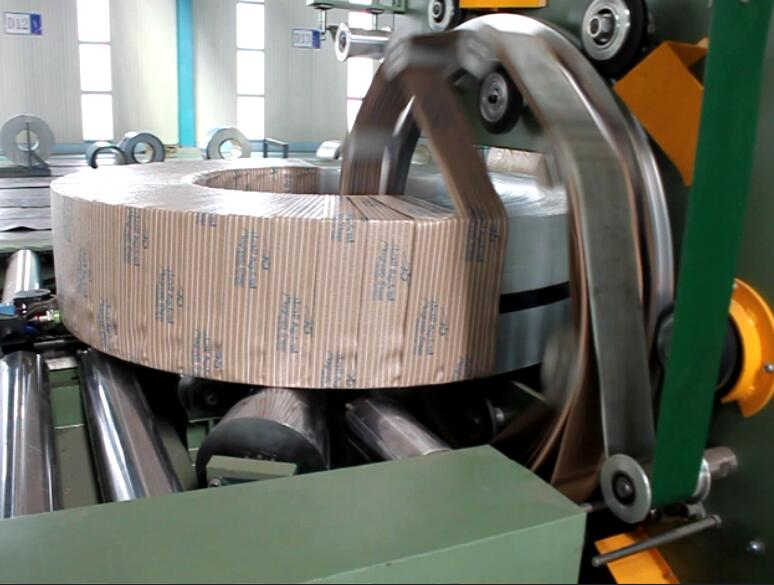
3. เทคโนโลยีป้องกันการกัดกร่อนของแกนกลาง
สายการบรรจุขดลวดอาจสัมผัสกับความชื้น สารหล่อลื่น สารทำความสะอาดที่เป็นกรด หรือแม้แต่สภาพแวดล้อมทางทะเลหากติดตั้งใกล้ท่าเรือ การกัดกร่อนจะลดทอนความแข็งแรงทางกลและอาจส่งผลกระทบต่อความน่าเชื่อถือของชิ้นส่วนที่เคลื่อนไหว กลยุทธ์ของเราจึงมุ่งเน้นไปที่ระบบการชุบสังกะสีและ การเคลือบวัสดุผสมที่แตกต่างกัน ซึ่งปรับให้เหมาะสมกับข้อกำหนดด้านประสิทธิภาพและรูปทรงของแต่ละชิ้นส่วน
3.1 กระบวนการชุบสังกะสีแบบแยกความแตกต่าง
เราใช้วิธีการชุบสังกะสีหลายวิธี ขึ้นอยู่กับขนาด รูปร่าง และวัตถุประสงค์การใช้งานของชิ้นส่วน:
| ประเภทกระบวนการ | สถานการณ์จำลองแอปพลิเคชัน | พารามิเตอร์ทางเทคนิค | การกัดกร่อน (สเปรย์เกลือ) |
|---|---|---|---|
| การชุบสังกะสีแบบจุ่มร้อน | เฟรมสำหรับงานหนัก | ความหนาของชั้นสังกะสี ≥85 μm (ASTM A123) | ~1500 ชม. ก่อนสนิมแดง |
| การชุบสังกะสีแบบเย็น | กลไกความแม่นยำ | การเคลือบสังกะสี-อลูมิเนียม ≥20 μm (ISO 1461) | ~800 ชม. ก่อนเกิดสนิมขาว |
| การแพร่กระจายของสังกะสี | โพรงภายในที่ซับซ้อน | ความลึกของชั้นการแพร่กระจาย: 30–50 μm (DIN EN 13811) | ~2000 ชม. โดยไม่มีการกัดกร่อนของโลหะฐาน |
- การชุบสังกะสีแบบจุ่มร้อน:ใช้สำหรับโครงสร้างและเสาขนาดใหญ่ที่รองรับน้ำหนักมาก ชั้นสังกะสีที่หนากว่า (≥85 μm) ช่วยปกป้องอย่างแข็งแกร่ง
- การชุบสังกะสีแบบเย็น:เหมาะอย่างยิ่งสำหรับเพลาหรือข้อต่อที่เรียวซึ่งความหนาขั้นต่ำและความคลาดเคลื่อนที่แม่นยำเป็นสิ่งสำคัญ
- การแพร่กระจายสังกะสี (เชอร์ราไดซ์): เหมาะสำหรับ ฟันผุผิดปกติ—มักพบในการจัดการคอยล์หรือการรัดชิ้นส่วนย่อย—เพื่อให้แน่ใจว่าครอบคลุมอย่างสม่ำเสมอในพื้นที่ที่ยากต่อการชุบหรือเคลือบด้วยวิธีการทั่วไป
3.2 การออกแบบระบบเคลือบคอมโพสิต
นอกเหนือจากการชุบสังกะสีแล้ว เรายังใช้ระบบสีหรือโพลีเมอร์ ขั้นสูง กับชิ้นส่วนเฉพาะที่ต้องการความสวยงาม การป้องกันเพิ่มเติม หรือคุณสมบัติการใช้งานเฉพาะ (เช่น ความทนทานต่อสารเคมี)
โครงสร้างชั้นเคลือบ
-
ชั้นการแปลงสารเคมี
- สังกะสีฟอสเฟต ฟิล์ม 2–3 g/m² (ASTM B201)
- ช่วยเพิ่มการยึดเกาะระหว่างพื้นผิวโลหะและการเคลือบในภายหลัง
-
ไพรเมอร์อีพอกซีสังกะสีเข้มข้น
- ความหนาของฟิล์มแห้ง: ~80 μm
- การยึดเกาะ ≥5 MPa (ISO 4624)
- เติมช่องว่างขนาดเล็กและสร้างกลไกป้องกันแคโทดิกด้วยอนุภาคสังกะสี
-
ท็อปโค้ทโพลียูรีเทน
- ฟลูออโรคาร์บอนที่สามารถรักษาตัวเองได้เพื่อเพิ่มความทนทานต่อสภาพอากาศ
- ความต้านทานการเสื่อมสภาพ QUV ≥6000 ชม. (ISO 11507)
การทดสอบที่สำคัญ
- ความต้านทานการกระแทก: 50 กก.·ซม. (ASTM D2794)
- ทนต่อสารเคมี:แช่ใน H₂SO₄ 48% และ NaOH 5% เป็นเวลา 10 ชั่วโมง โดยไม่เกิดการพองหรือการเคลือบเสียหาย (ISO 2812-1)
วิธีการเคลือบหลายชั้นนี้ให้คุณสมบัติในการป้องกัน ที่ดีเยี่ยม ป้องกันความชื้นและสารกัดกร่อนไม่ให้เข้าถึงพื้นผิวโลหะ นอกจากนี้ยังทนต่อความเสียหายทางกลได้ดีกว่าการเคลือบชั้นเดียว โดยเฉพาะอย่างยิ่งในบริเวณที่มีการสัญจรหนาแน่นหรือมีการกระแทกสูงในสายการผลิตบรรจุภัณฑ์
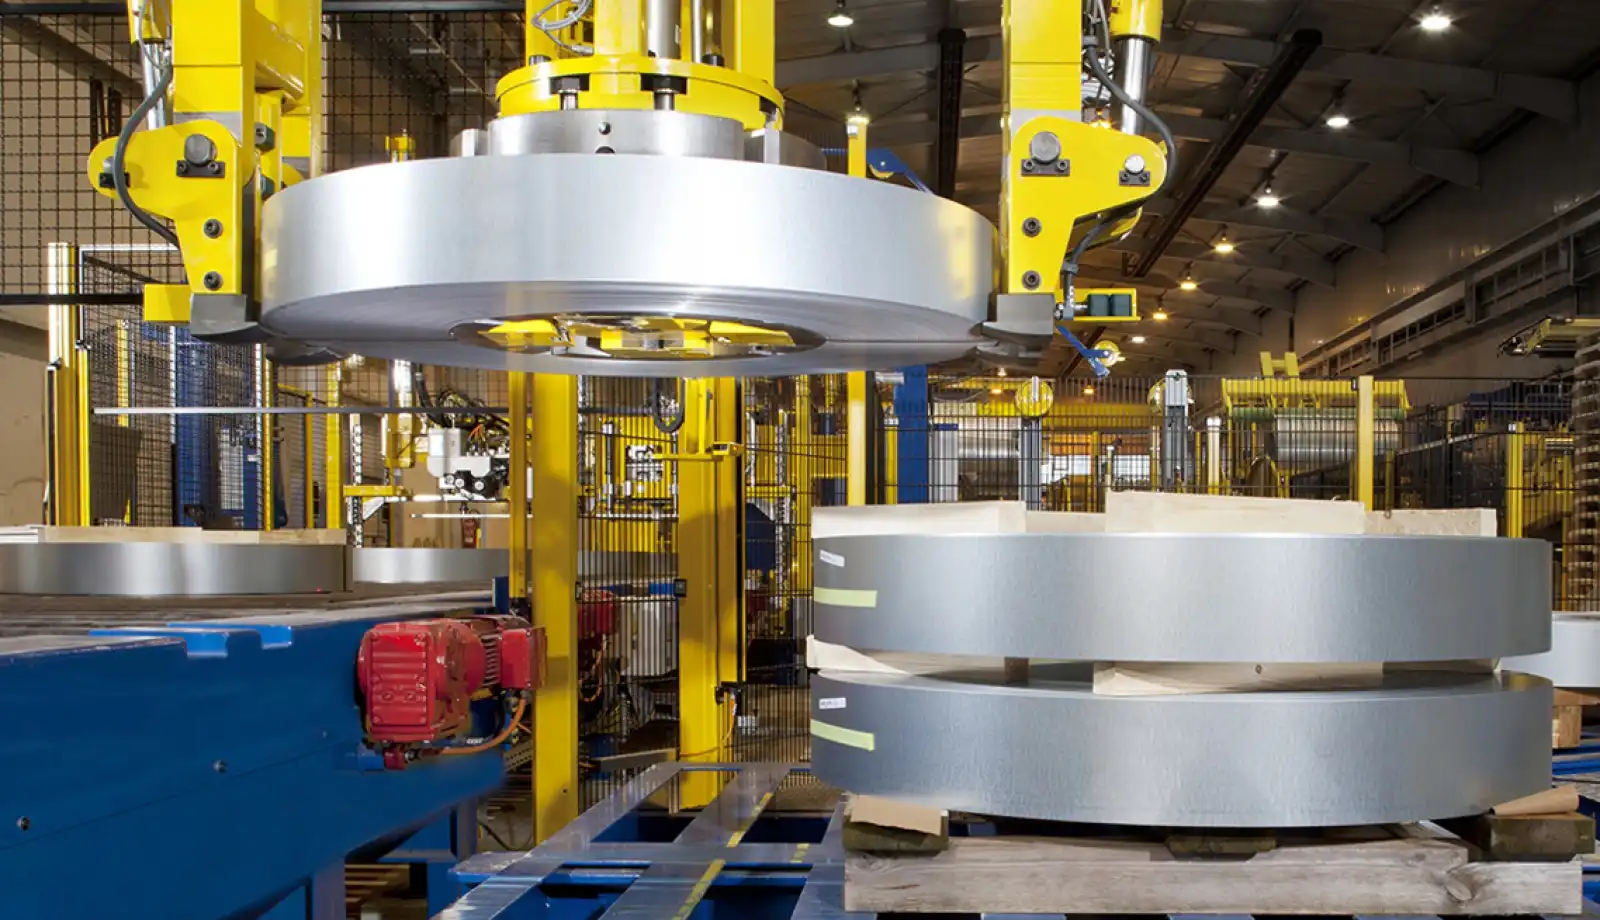
4. การบำบัดพื้นผิวแบบฟังก์ชัน
แม้ว่าการป้องกันการกัดกร่อนและความคงตัวของขนาดจะเป็นสิ่งจำเป็น แต่ชิ้นส่วนบางอย่างก็ต้องการคุณสมบัติการใช้งานเพิ่มเติม เช่นการรองรับแรงกระแทกคล้ายยางพื้นผิวกันลื่นหรือความทนทานต่อการสึกหรอที่เพิ่มขึ้นเทคโนโลยีสำคัญสองอย่างที่ใช้ในสายการบรรจุขดลวด ได้แก่การเคลือบผิวด้วยวัสดุคอมโพสิตยางและ การเคลือบเซรามิกด้วย การพ่นพลาสมา
4.1 เทคโนโลยีการเคลือบยางคอมโพสิต
เรามักใช้ยางเคลือบลูกกลิ้ง ชิ้นส่วนจับยึด หรือกันชนที่สัมผัสกับขอบขดลวด เพื่อให้การใช้งานนุ่มนวล ลดเสียงรบกวน และควบคุมแรงเสียดทานได้ดียิ่งขึ้น
| ลักษณะเฉพาะ | ยางคลอโรพรีน | ยางซิลิโคน |
|---|---|---|
| อุณหภูมิในการทำงาน | −30 ° C ถึง 120 ° c | −60 ° C ถึง 250 ° c |
| ความศรัทธา | ≥4.5 MPa (ASTM D429 วิธี B) | ≥3.8 MPa (ต้องใช้ไพรเมอร์พิเศษ) |
| ความต้านทานต่อการขัดถู | การสึกกร่อนของ DIN <80 มม.³ | การสึกกร่อนของ DIN <50 มม.³ |
| คุณสมบัติพิเศษ | การขยายตัวของน้ำมัน <5% (ASTM D471) | มุมสัมผัสน้ำ >150° (Superhydrophobicity ที่ปรับปรุงด้วยนาโน) |
- คลอโรพรีน (นีโอพรีน):เหมาะสำหรับช่วงอุณหภูมิปานกลางและสัมผัสกับน้ำมัน/น้ำมันหล่อลื่น
- ยางซิลิโคน:มีประโยชน์ในสภาพแวดล้อมที่มีอุณหภูมิสูงหรือที่ ไม่ชอบน้ำ ต้องการพื้นผิวที่กันน้ำได้ ซึ่งจะช่วยลดการสะสมของสิ่งปนเปื้อน
4.2 การเคลือบเซรามิกด้วยการพ่นพลาสม่า
สำหรับชิ้นส่วนที่ต้องเผชิญกับแรงเสียดทานสูงอุณหภูมิสูงหรือสารกัดกร่อนการเคลือบเซรามิกมีประสิทธิภาพเหนือกว่าโลหะและสีทั่วไป เราใช้ สารตั้งต้นนาโนแอ็กกลอเมอไรซ์ Al₂O₃–13%TiO₂ เป็นหลัก ภายใต้สภาพแวดล้อมพลาสมา Ar/H₂
- พลัง: ~40 กิโลวัตต์
- ประสิทธิภาพการสะสม: 65% –70%
- ความพรุน: <2% (หลังปิดผนึก)
- ความแข็งระดับไมโคร: ≥1100 HV0.3
ประโยชน์ด้านประสิทธิภาพ :
- เพิ่มความทนทานต่อการสึกหรอ:ชั้นเซรามิกสามารถเพิ่มอายุการใช้งานได้ 3 ถึง 5 เท่า โดยเฉพาะในบริเวณที่มีการสัมผัสแบบเลื่อน
- ความต้านทานการกัดกร่อนและการเกิดโพรงอากาศ:ได้รับการตรวจสอบจากการทดสอบ ASTM G32 ว่าสารเคลือบเหล่านี้แสดงให้เห็นถึงการปรับปรุงความต้านทานการกัดกร่อนจากโพรงอากาศได้มากถึง 10 เท่า
- Barrier ความร้อน:คุณสมบัติการนำความร้อนต่ำของเซรามิกช่วยปกป้องโลหะด้านล่างจากความผันผวนของอุณหภูมิที่รวดเร็ว
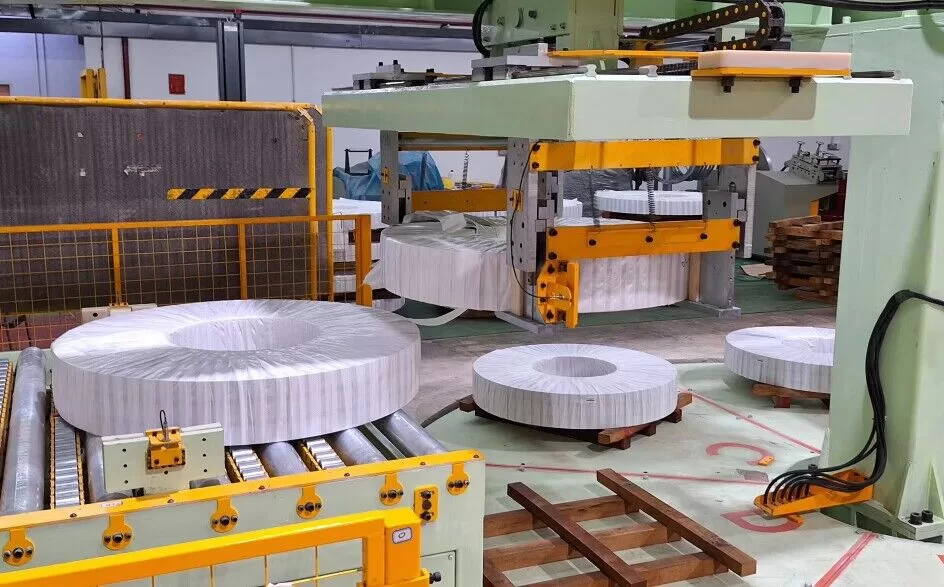
5. ระบบการประกันคุณภาพ
การที่จะทำให้ สายการผลิตบรรจุขดลวดมีประสิทธิภาพตามที่ต้องการนั้นไม่เพียงแต่ต้องอาศัยการออกแบบอย่างละเอียดถี่ถ้วนและกระบวนการเฉพาะทางเท่านั้น แต่ยังต้องมีการตรวจสอบคุณภาพอย่างเข้มงวดด้วย เราใช้ทั้งวิธีการทดสอบในห้องปฏิบัติการและในสถานที่จริง เพื่อยืนยันว่าชิ้นส่วนสำเร็จรูปแต่ละชิ้นเป็นไปตามมาตรฐานด้านกลไก เคมี และสิ่งแวดล้อมที่เข้มงวด
5.1 เมทริกซ์การทดสอบการกัดกร่อนแบบเร่ง
เนื่องจากการกัดกร่อนเป็นสาเหตุหลักของการหยุดทำงานโดยไม่คาดคิด เราจึงจำลองสภาวะการใช้งานที่รุนแรงผ่าน การทดสอบเร่งความเร็วหลายรูปแบบ:
| วิธีการทดสอบ | สภาพแวดล้อมจำลอง | เกณฑ์การยอมรับ |
|---|---|---|
| สเปรย์เกลือเป็นกลาง | 5% NaCl พ่นต่อเนื่อง 35°C | การเกิดสนิมแดง > 2000 ชม. (ASTM B117) |
| การกัดกร่อนแบบวงจร | GMW14872, 80 รอบ | การกัดกร่อน ≤ 2 มม. (VDA 621-415) |
| การสัมผัสกับบรรยากาศอุตสาหกรรม | คูปองส่วนลดสนามแพลตฟอร์มทางทะเล | อัตราการกัดกร่อนประจำปี <6 μm (ISO 9223, หมวดหมู่ C5-M) |
- สเปรย์เกลือเป็นกลาง (ASTM B117): การทดสอบอ้างอิงมาตรฐานเพื่อเปรียบเทียบประสิทธิภาพการเคลือบที่แตกต่างกัน เรามุ่งหวังที่จะ ≥2000ชั่วโมง ของการเคลือบป้องกันสนิมแดงสำหรับกรอบที่สำคัญ
- การกัดกร่อนแบบวงจร (GMW14872): วงจรซ้ำๆ ของละอองเกลือ ความชื้น และการทำให้แห้งเลียนแบบสภาวะในโลกแห่งความเป็นจริง
- การเปิดรับแสงภาคสนาม:สำหรับกลุ่มผลิตภัณฑ์บางประเภท เราจะวางคูปองทดสอบไว้ในสถานที่ทางทะเลหรืออุตสาหกรรมจริง เพื่อตรวจสอบประสิทธิภาพแบบเรียลไทม์ในช่วงเวลาที่กำหนด
5.2 แพลตฟอร์มการทดสอบฟังก์ชัน
นอกเหนือจากการป้องกันการกัดกร่อนแล้ว ขั้นตอนการประมวลผลเพิ่มเติมของเรายังต้องผ่าน การตรวจสอบ ด้านกลไกและการทำงานด้วย :
- เผ่า:การทดสอบลูกบอลบนดิสก์ (ความเร็วการเลื่อน 0.5 ม./วินาที โหลด 50 นิวตัน) วัดค่าสัมประสิทธิ์แรงเสียดทานและอัตราการสึกหรอภายใต้สภาวะที่ควบคุมในห้องปฏิบัติการ
- ช็อกความร้อน: –40 °C ถึง +150 °C, 30 รอบ (DIN EN 13523-13) เพื่อตรวจจับการแยกตัวของเคลือบใด ๆ
- การวิเคราะห์ทางไฟฟ้าเคมี:โพลาไรเซชันแบบโพเทนชิโอไดนามิก (วัดศักย์การเกิดหลุม (E_b \ge +320) mV SCE) เพื่อวัดความสามารถของสารเคลือบในการต้านทานการกัดกร่อนในบริเวณนั้น
โดยการใช้การทดสอบเหล่านี้ เราจึงมั่นใจได้ว่าชิ้นส่วนที่ชุบสังกะสี ทาสี หรือเคลือบยางแต่ละชุดจะตรงตามความต้องการในโลกแห่งความเป็นจริงของสภาพแวดล้อมสายการบรรจุคอยล์
6. การเปรียบเทียบเทคโนโลยีและเศรษฐกิจ
ตั้งแต่ค่าใช้จ่ายเริ่มต้นไปจนถึงการบำรุงรักษาในระยะยาวและการปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อมวิธีการแปรรูปที่เลือกใช้มีอิทธิพลอย่างมากต่อต้นทุนโดยรวม ด้านล่างนี้คือการเปรียบเทียบโดยสังเขประหว่างกระบวนการแบบดั้งเดิม กับ โซลูชันที่ได้รับการปรับปรุงของเรา:
| มิติทางเทคนิค | วิธีการแบบดั้งเดิม | แนวทางการเพิ่มประสิทธิภาพของเรา | ประโยชน์ |
|---|---|---|---|
| ต้นทุนตลอดอายุการใช้งาน | ~1.8 หยวน/ชั่วโมง·ตร.ม. | ~1.2 หยวน/ชั่วโมง·ตร.ม. | ลด 33% |
| ช่วงเวลาการบำรุงรักษา | ~12 เดือน | ~36 เดือน | ส่วนขยาย 3× |
| ความต้านทานการกัดกร่อน | ISO 12944 C4 | เกินการจำแนกประเภท C5-M | ขยายขอบเขตการบริการ |
| ความเร็วในการบำบัดพื้นผิว | ~2.5 ตรม./ชม. | ~4.8 ตรม./ชม. (เครื่องพ่นแบบหุ่นยนต์) | ประสิทธิภาพเพิ่มขึ้น 92% |
- ต้นทุนตลอดอายุการใช้งาน:เทคนิคการเคลือบและการชุบแข็งขั้นสูงของเราช่วยลดความถี่ในการเปลี่ยนชิ้นส่วน ช่วยประหยัดแรงงานและต้นทุนเวลาหยุดทำงาน
- ช่วงเวลาการบำรุงรักษา:ขยายจาก 12 เดือนเป็น 36 เดือน ด้วยความทนทานต่อการกัดกร่อนและลักษณะการสึกหรอที่ได้รับการปรับปรุง
- คะแนนการกัดกร่อน:ได้รับการอัพเกรดจาก ISO 12944 C4 ไปสู่ประสิทธิภาพที่ใกล้เคียง C5-M เหมาะสำหรับบรรยากาศทางทะเลและอุตสาหกรรมที่มีความรุนแรง
- ปริมาณงานของกระบวนการ: โดยบูรณาการ การฉีดพ่นด้วยหุ่นยนต์ และ การตรวจสอบอัตโนมัติเราเพิ่มความเร็วในการบำบัดพื้นผิวได้เกือบสองเท่า ช่วยให้กำหนดการโครงการรวดเร็วขึ้น
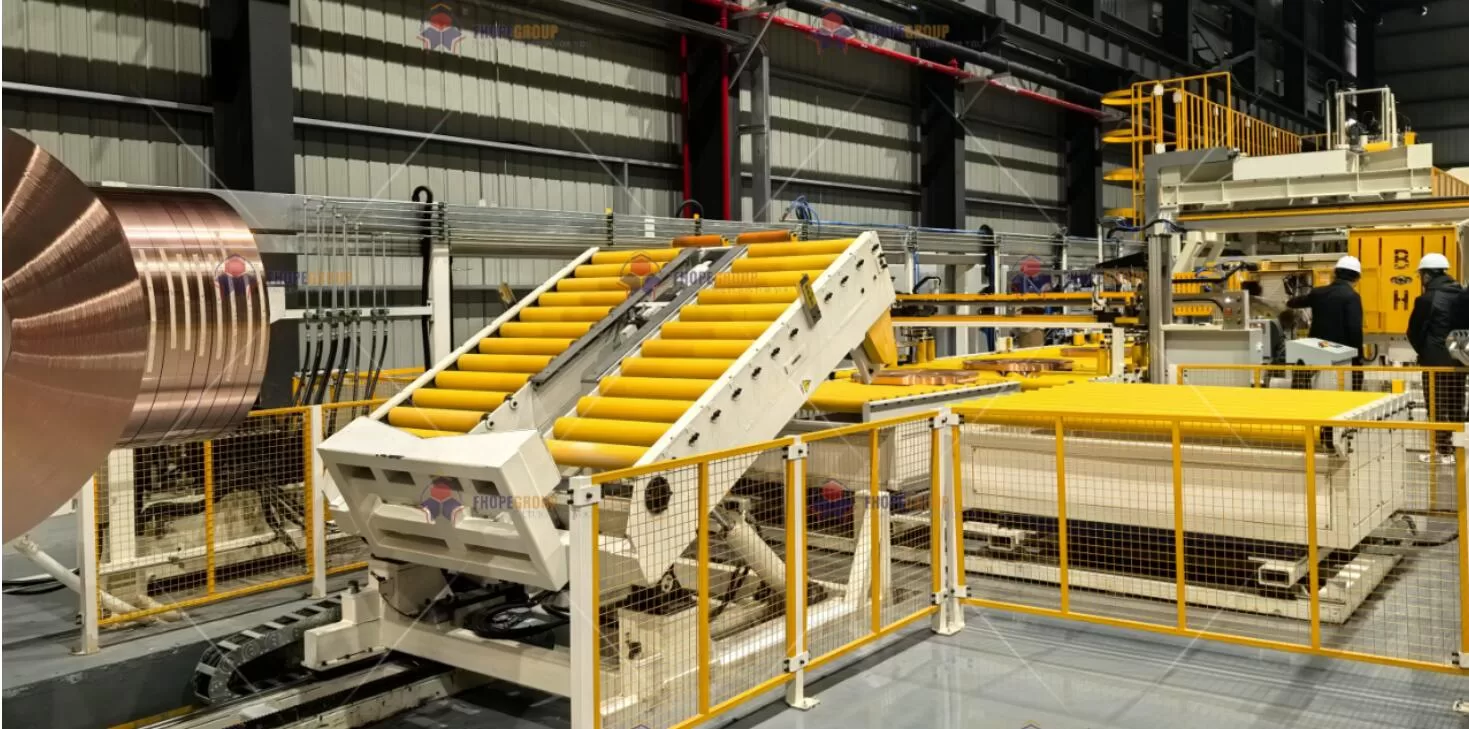
7. การแสดงภาพและการตรวจสอบข้อมูล
เนื่องจากกระบวนการผลิตและการตกแต่งขั้นสุดท้ายในปัจจุบันมีความซับซ้อน เราจึงใช้เครื่องมือต่างๆ ทั้งแบบภาพและข้อมูลเพื่อสื่อสารผลลัพธ์ได้อย่างชัดเจนและรักษาการตรวจสอบย้อนกลับได้อย่างครบถ้วน:
- การเคลือบหน้าตัดโดยใช้กล้องจุลทรรศน์อิเล็กตรอน
แสดงให้เห็นอินเทอร์เฟซการยึดติดระหว่างไพรเมอร์ที่อุดมด้วยสังกะสีและสารเคลือบผิวโพลียูรีเทน - แผงป้องกันการกัดกร่อนแบบเร่ง
เรียงตามลำดับเวลาเพื่อแสดงลำดับการเกิดสนิมหรือตุ่มพอง - การถ่ายภาพเทอร์โมกราฟีของกระบวนการยืดผม
วงจรป้อนกลับแบบไดนามิกมีความสัมพันธ์กับ แรงกดของลูกกลิ้ง และ ความต่างของอุณหภูมิ. - แผนที่ความหยาบของพื้นผิวสามมิติ
สาธิตการปรับปรุงลักษณะพื้นผิวก่อนและหลังการขัดหรือปิดผนึก (วัดในพารามิเตอร์ Sa, Sz)
นอกจากนี้ เรายังติดคิวอาร์โค้ดเฉพาะบุคคลไว้กับชิ้นงานแต่ละชิ้น เพื่อเชื่อมโยงพารามิเตอร์กระบวนการที่เกี่ยวข้องทั้งหมด เช่น รอบการอบชุบความร้อน การวัดความหนาของสารเคลือบ หมายเลขล็อต เข้ากับระบบดิจิทัลส่วนกลาง ซึ่งทำให้มั่นใจได้ว่าทุกส่วนประกอบที่ใช้ในสายการบรรจุขดลวดมีประวัติการผลิตและการทดสอบที่สมบูรณ์

8 ข้อสรุป
ขั้นตอนการแปรรูปเพิ่มเติมสำหรับชิ้นส่วนของสายการบรรจุขดลวดเป็นหัวใจสำคัญในการยกระดับประสิทธิภาพ ความน่าเชื่อถือ และอายุการใช้งานโดยรวมของระบบ ด้วยการผสานรวมการชุบแข็งด้วยการเหนี่ยวนำความถี่สูง การยืดด้วยระบบไฮดรอลิกที่แม่นยำ วิธีการคลายความเครียด การชุบสังกะสีแบบแยกส่วน การเคลือบหลายชั้น และการบำบัดเชิงฟังก์ชัน (ยางหรือเซรามิก) เราจึงเพิ่มความทนทานของโครงสร้างและการป้องกันการกัดกร่อนให้กับเครื่องบรรจุ เครื่องรัด และอุปกรณ์เรียงซ้อน
ในขณะเดียวกัน การทดสอบคุณภาพอย่างครอบคลุม ตั้งแต่ห้องทดสอบการกัดกร่อนแบบเร่งความเร็วไปจนถึงการประเมินทางด้านแรงเสียดทานแบบเรียลไทม์ ได้ยืนยันว่านวัตกรรมกระบวนการของเรานำมาซึ่งการปรับปรุงที่เห็นได้ชัดในด้านประสิทธิภาพด้านต้นทุน ช่วงเวลาการใช้งานที่ยาวนานขึ้น และความสามารถในการปรับตัวเข้ากับสภาพแวดล้อม ข้อมูลจากโลกแห่งความเป็นจริงแสดงให้เห็นว่าวิธีการตกแต่งผิวขั้นสูงเหล่านี้สามารถลดต้นทุนตลอดอายุการใช้งานได้มากกว่า 30% ในขณะเดียวกันก็ลดเวลาหยุดทำงานลงได้ด้วยการยืดช่วงเวลาการบำรุงรักษาให้ยาวนานขึ้น
ในอนาคต ความต้องการที่เพิ่มขึ้นสำหรับอุปกรณ์จัดการขดลวดที่มีความทนทานสูง ซึ่งสามารถทนต่อสภาวะที่รุนแรงมากขึ้นโดยมีการแทรกแซงน้อยที่สุด จะยังคงผลักดันให้ผู้ผลิตหันไปใช้วัสดุ กระบวนการ และโปรโตคอลการทดสอบขั้นสูงต่อไป ด้วยการรักษาความเป็นผู้นำด้านนวัตกรรมการเคลือบผิววิศวกรรมพื้นผิว และการตรวจสอบย้อนกลับแบบดิจิทัล เราจึงมั่นใจได้ว่าสายการบรรจุขดลวดไม่เพียงแต่ตรงตามมาตรฐานอุตสาหกรรมในปัจจุบันเท่านั้น แต่ยังมีความแข็งแกร่งและพร้อมรับมือกับความท้าทายในอนาคตอีกด้วย
โดยพื้นฐานแล้ว การทำงานร่วมกันของแนวทางปฏิบัติที่ดีที่สุดในการออกแบบเชิงกล กระบวนการตกแต่งที่ทันสมัย และการตรวจสอบอย่างเข้มงวดเป็นแกนหลักของสายการบรรจุแบบม้วนที่เชื่อถือได้และใช้งานได้ยาวนาน ไม่ว่าจะต้องรับมือกับบรรยากาศทางทะเลที่รุนแรงหรือความต้องการทั่วไปของคลังสินค้าอุตสาหกรรม ส่วนประกอบที่ผ่านการประมวลผลอย่างพิถีพิถันเหล่านี้ก็ยึดมั่นในหลักการสำคัญของ The Fabricator: ฝีมือการผลิตที่ทนทานและแม่นยำซึ่งให้ผลลัพธ์ที่สม่ำเสมอทุกวัน
-
ดูรายละเอียดเพิ่มเติมได้ที่ลิงก์นี้ เพื่อทำความเข้าใจว่าเทคโนโลยีเทอร์โมกราฟีอินฟราเรดของ FLIR ช่วยเพิ่มความแม่นยำในกระบวนการให้ความร้อนแบบเหนี่ยวนำได้อย่างไร↩
-
ค้นพบวิทยาศาสตร์เบื้องหลังการประหยัดพลังงานในการทำความร้อนด้วยระบบเหนี่ยวนำ และผลกระทบต่อประสิทธิภาพและการลดต้นทุน↩
-
เรียนรู้เกี่ยวกับข้อดีของความเค้นอัดตกค้างสูงในการปรับปรุงความทนทานและประสิทธิภาพของชิ้นส่วน↩