
เมื่อต้องพิจารณาถึงประสิทธิภาพในการผลิต สิ่งสำคัญคือต้องมั่นใจว่าส่วนประกอบทุกชิ้นในสายการผลิตสื่อสารกันได้อย่างราบรื่น การเชื่อมต่อเครื่องพิมพ์ฉีดเข้ากับเครื่องพันและรัดสายเพื่อตัดจุดที่ทำเครื่องหมายไว้ ต้องมีความแม่นยำ การกำหนดค่าที่เหมาะสม และต้องเข้าใจทั้งคุณลักษณะของอุปกรณ์และความต้องการในการปฏิบัติงาน การผสานรวมนี้ไม่ใช่แค่เรื่องของฮาร์ดแวร์เท่านั้น แต่ยังเกี่ยวกับการปรับปรุงเวิร์กโฟลว์และการบรรลุผลลัพธ์ที่สม่ำเสมออีกด้วย
ความพยายามในการเชื่อมต่ออุปกรณ์เหล่านี้มักนำมาซึ่งความท้าทาย เช่น ความเข้ากันได้ของสัญญาณ การจัดตำแหน่งซอฟต์แวร์ และการซิงโครไนซ์เวลา อย่างไรก็ตาม เมื่อตั้งค่าอย่างถูกต้องแล้ว ผลตอบแทนที่ไม่อาจปฏิเสธได้คือ ข้อผิดพลาดที่ลดลง กระบวนการที่คล่องตัวขึ้น และคุณภาพเอาต์พุตที่เพิ่มขึ้น มาดูกันว่าจะทำได้อย่างไรทีละขั้นตอน
ตั้งแต่การทำความเข้าใจบทบาทของการตัดจุดที่ทำเครื่องหมายไว้ ไปจนถึงการสร้างโปรโตคอลการเชื่อมต่อที่เหมาะสม คู่มือนี้จะช่วยให้คุณมีความรู้ในการเชื่อมต่อระหว่างเครื่องพิมพ์อิงค์เจ็ทและเครื่องม้วนสายเคเบิลได้อย่างมีประสิทธิภาพ เมื่ออ่านจบ คุณจะได้รับข้อมูลเชิงลึกที่นำไปใช้ได้จริง เพื่อให้มั่นใจว่าสายการผลิตของคุณทำงานได้อย่างราบรื่น
[ข้อเรียกร้อง] การบูรณาการเครื่องพิมพ์ฉีดเข้ากับเครื่องพันและรัดสายเคเบิลอย่างเหมาะสมจะช่วยเพิ่มความแม่นยำในการทำงานและผลผลิตได้อย่างมาก โดยต้องปฏิบัติตามขั้นตอนการกำหนดค่าที่ถูกต้อง
1. เหตุใดการรวมอย่างราบรื่นจึงมีความจำเป็นสำหรับการตัดจุดที่ทำเครื่องหมายไว้
1.1 ความเข้าใจเกี่ยวกับการตัดจุดที่ทำเครื่องหมายไว้และความสำคัญ
การตัดแบบมีจุดทำเครื่องหมายหมายถึงกระบวนการที่ต้องใช้ความแม่นยำ โดยทำเครื่องหมายบนสายเคเบิลเพื่อระบุตำแหน่งที่แน่นอนสำหรับการตัดหรือการประมวลผลเพิ่มเติม เครื่องหมายเหล่านี้ช่วยให้มั่นใจว่าผลิตภัณฑ์เป็นไปตามข้อกำหนดการผลิตที่เข้มงวด ลดของเสียและเพิ่มการควบคุมคุณภาพ เมื่อเครื่องพิมพ์ฉีดสื่อสารกับเครื่องพันและรัดสายเคเบิลได้อย่างมีประสิทธิภาพ เครื่องหมายเหล่านี้จะตรงกับจุดตัดอย่างสมบูรณ์แบบ
การขาดการบูรณาการอาจนำไปสู่การตัดที่ไม่ตรงแนว วัสดุสูญเปล่า และประสิทธิภาพการผลิตลดลง การบูรณาการที่ราบรื่นช่วยให้เครื่องจักรทำงานอย่างสอดประสานกัน ส่งผลให้ได้ผลลัพธ์ที่สม่ำเสมอและแม่นยำซึ่งตรงตามมาตรฐานการผลิต
1.2 ส่วนประกอบหลักสำหรับการบูรณาการ: การแยกย่อยสิ่งสำคัญ
ในการเชื่อมต่อเครื่องพิมพ์ฉีดเข้ากับเครื่องพันและรัดสาย คุณจะต้องพิจารณาส่วนประกอบสำคัญหลายส่วนดังต่อไปนี้:
| ตัวแทน | ฟังก์ชัน |
|---|---|
| ตัวแปลงสัญญาณ | แปลงเอาท์พุตเครื่องพิมพ์เป็นอินพุตของเครื่องจักร |
| โมดูลควบคุม | ซิงโครไนซ์เวลาระหว่างอุปกรณ์ |
| โปรโตคอลการสื่อสาร | ให้แน่ใจว่าระบบมีความเข้ากันได้ |
ในกรณีส่วนใหญ่ การรวมอุปกรณ์เหล่านี้เข้าด้วยกันต้องกำหนดค่าเครื่องพิมพ์ฉีดให้ส่งสัญญาณในรูปแบบที่เครื่องม้วนสามารถแปลความได้ โปรโตคอลทั่วไปได้แก่ RS232 หรืออีเทอร์เน็ต ขึ้นอยู่กับข้อกำหนดของเครื่องจักร
1.3 ขั้นตอนการกำหนดค่าเครื่องพิมพ์ฉีดสำหรับสัญญาณเอาท์พุต
การกำหนดค่าเครื่องพิมพ์แบบฉีดเกี่ยวข้องกับการเข้าถึงการตั้งค่าและปรับสัญญาณเอาต์พุตให้ตรงกับเครื่องรับ โดยทั่วไปจะรวมถึง:
- เลือกประเภทสัญญาณที่ถูกต้อง (เช่น พัลส์ หรือหน้าสัมผัส NO/NC)
- ปรับพารามิเตอร์การกำหนดเวลาให้ตรงกับรอบการทำงานของเครื่องจักร
- การทดสอบความแรงและความถี่ของสัญญาณเพื่อความน่าเชื่อถือ
การตรวจสอบให้แน่ใจว่ามีการกำหนดค่าเหล่านี้อยู่ จะทำให้เครื่องพิมพ์ฉีดสามารถทำเครื่องหมายจุดที่ถูกต้องบนสายเคเบิลได้อย่างสม่ำเสมอ
1.4 บทบาทของการซิงโครไนซ์เวลาในการบูรณาการ
การซิงโครไนซ์เวลาช่วยให้เครื่องพิมพ์และเครื่องม้วนทำงานพร้อมกัน การจัดตำแหน่งที่ไม่ถูกต้องแม้เพียงเสี้ยววินาทีก็อาจทำให้จุดที่ทำเครื่องหมายไว้พลาดตำแหน่งการตัดที่ต้องการได้ การซิงโครไนซ์อาศัยการตอบรับสัญญาณแบบเรียลไทม์ ซึ่งมักจัดการผ่านตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ (PLC)
ตัวอย่างเช่น หากเครื่องทำงานที่ 60 รอบต่อนาทีและเครื่องพิมพ์ส่งสัญญาณที่ 62 รอบ การสื่อสารที่ผิดพลาดก็จะเกิดขึ้น การจับคู่รอบเหล่านี้จะช่วยหลีกเลี่ยงข้อผิดพลาดดังกล่าวและช่วยให้การทำงานมีความสอดคล้องกัน
1.5 จริงหรือเท็จ: ข้อเท็จจริงสำคัญสองประการเกี่ยวกับการรวมจุดที่ทำเครื่องหมายไว้
ถูกต้อง:ตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) สามารถรับประกันความแม่นยำของเวลาในการทำงานร่วมกันระหว่างอุปกรณ์ต่างๆ โดยการประมวลผลสัญญาณอินพุตและสั่งการให้ทำงานแบบเรียลไทม์
เท็จ:เครื่องพิมพ์อิงค์เจ็ทและเครื่องม้วนสายเคเบิลทั้งหมดสามารถใช้งานร่วมกันได้ และไม่จำเป็นต้องใช้ตัวแปลงหรือโปรโตคอลเพิ่มเติมสำหรับการเชื่อมต่อ
การบูรณาการที่เหมาะสมเป็นกระบวนการที่ปรับแต่งตามข้อกำหนดของอุปกรณ์ที่เกี่ยวข้อง
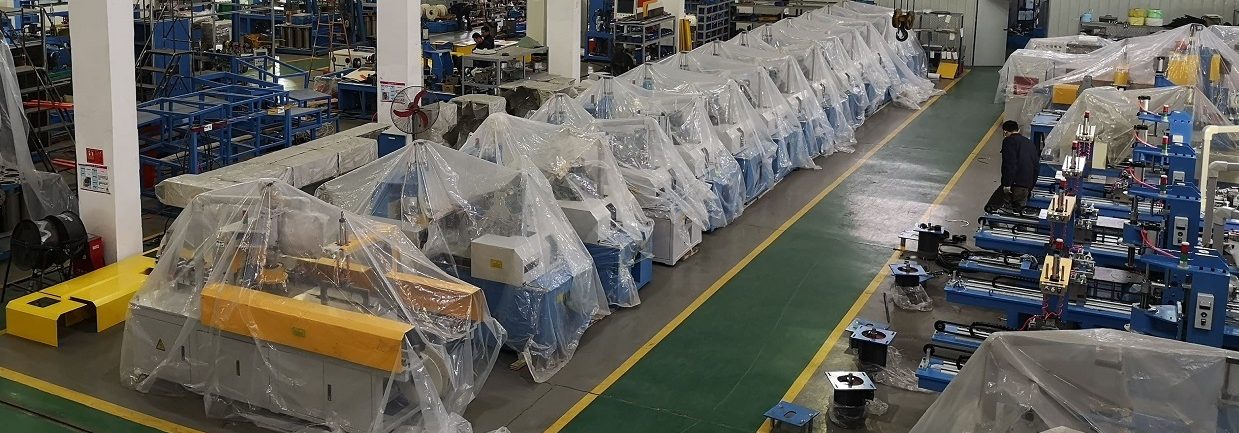
2. ส่วนประกอบสำคัญที่จำเป็นสำหรับการเชื่อมต่อคืออะไร?
2.1 องค์ประกอบสำคัญของการบูรณาการ
การสื่อสารระหว่างเครื่องพิมพ์ฉีดกับเครื่องพันและรัดสายนั้นมีความราบรื่น จำเป็นต้องทำความเข้าใจส่วนประกอบต่างๆ ที่เกี่ยวข้อง แต่ละส่วนมีบทบาทสำคัญในการรับรองความแม่นยำของสัญญาณ เวลา และความเข้ากันได้ของฟังก์ชัน หากไม่มีสิ่งเหล่านี้ การผสานรวมอาจมีความเสี่ยงที่จะเกิดความล่าช้าหรือข้อผิดพลาดในการตัดจุดที่ทำเครื่องหมายไว้
รากฐานของการเชื่อมต่อที่ประสบความสำเร็จเริ่มต้นด้วยการเดินสายที่เหมาะสม ตามด้วยอุปกรณ์ส่งสัญญาณที่เข้ากันได้ ไม่ว่าคุณจะใช้สัญญาณพัลส์ เอาท์พุตรีเลย์ หรือตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ (PLC) การเลือกส่วนประกอบที่เหมาะสมจะช่วยให้การไหลของข้อมูลไม่หยุดชะงัก
2.2 การแยกย่อยการเชื่อมต่อ: ส่วนประกอบที่จำเป็นและบทบาทของส่วนประกอบเหล่านั้น
| ตัวแทน | บทบาท |
|---|---|
| เครื่องพิมพ์ฉีด | ทำเครื่องหมายจุดตัดที่แม่นยำบนสายเคเบิล |
| เครื่องม้วนสายเคเบิล | รับสายที่ทำเครื่องหมายไว้สำหรับการตัดและการม้วน |
| ตัวแปลงสัญญาณ | แปลเอาท์พุตของเครื่องพิมพ์เป็นสัญญาณเครื่องที่สามารถอ่านได้ |
| โมดูลรีเลย์ | ช่วยแยกสัญญาณไฟฟ้า และป้องกันการรบกวนสัญญาณ |
| บมจ. | ซิงโครไนซ์เวลาและลำดับการดำเนินการ |
ส่วนประกอบเหล่านี้ช่วยให้ข้อมูลและคำสั่งไหลจากเครื่องพิมพ์ไปยังเครื่องม้วนได้โดยไม่หยุดชะงัก ด้านล่างนี้เป็นตารางแบบง่าย ๆ เพื่อให้เห็นภาพได้รวดเร็ว:
| อุปกรณ์ | ประเภทสัญญาณ | ความเข้ากันได้ |
|---|---|---|
| เครื่องพิมพ์ฉีด | สัญญาณพัลส์ | RS232/อีเธอร์เน็ต |
| เครื่องม้วน | การติดต่อ NC/NO | RS485/อีเธอร์เน็ต |
การบูรณาการมักต้องมีการตั้งค่าเพิ่มเติม เช่น การกำหนดค่าโปรโตคอลหรือการปรับเวลาตอบสนองของ PLC
2.3 การไหลของสัญญาณและกระบวนการซิงโครไนซ์
การซิงโครไนซ์สัญญาณช่วยให้เครื่องพิมพ์ฉีดและเครื่องม้วนสื่อสารกันได้อย่างมีประสิทธิภาพ กระบวนการนี้ประกอบด้วย:
- การสอบเทียบสัญญาณอินพุต: เครื่องพิมพ์ฉีดจะส่งสัญญาณพัลส์เมื่อทำเครื่องหมายสายเคเบิล
- ตรรกะการควบคุม PLC: PLC ตีความสัญญาณนี้และสั่งให้เครื่องม้วนขดลวดทำงาน
- การปรับการตอบสนองเอาต์พุต: ผลตอบรับจากเครื่องม้วนยืนยันการดำเนินการและป้องกันการจัดตำแหน่งที่ไม่ถูกต้อง
ด้านล่างนี้เป็นรอบการซิงโครไนซ์ทั่วไป:
| ขั้นตอน | การกระทำ |
|---|---|
| การทำเครื่องหมายการเริ่มต้น | เครื่องพิมพ์ฉีดจะทำเครื่องหมายบนสายเคเบิล |
| รีเลย์สัญญาณ | PLC ส่งข้อมูลการจับเวลาไปยังเครื่องจักร |
| การตัดและการม้วน | เครื่องตัดและม้วนตามจุดที่ทำเครื่องหมายไว้ |
| ข้อเสนอแนะต่อโรงพิมพ์ | เครื่องยืนยันการดำเนินการไปยังเครื่องพิมพ์ |
ลูปนี้จะทำซ้ำอย่างต่อเนื่อง เพื่อให้แน่ใจว่ามีความแม่นยำในการตัดจุดที่ทำเครื่องหมายไว้
2.4 เจาะลึก: แนวทางปฏิบัติที่ดีที่สุดในการเชื่อมต่อสายเคเบิล
การเชื่อมต่ออุปกรณ์นั้นไม่ใช่แค่การเสียบสายเคเบิลเท่านั้น แต่ยังรวมถึงการทำให้สัญญาณมีความน่าเชื่อถืออีกด้วย ปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุดดังต่อไปนี้:
- ใช้สายเคเบิลที่มีฉนวนป้องกัน เพื่อลดการรบกวนทางแม่เหล็กไฟฟ้า (EMI) ระหว่างเครื่องพิมพ์และเครื่องจักร
- การจับคู่ประเภทสัญญาณ (เช่น ดิจิตอลหรืออนาล็อก) เพื่อความเข้ากันได้
- ทดสอบขีดจำกัดความยาวสายเคเบิล เพื่อหลีกเลี่ยงการเสื่อมถอยของสัญญาณ
นี่คือรายการตรวจสอบสำหรับการเชื่อมต่อสายเคเบิลที่ประสบความสำเร็จ:
| รายการตรวจสอบ | สถานะ |
|---|---|
| ติดตั้งสายเคเบิลหุ้มฉนวน | ✅ |
| เลือกประเภทสัญญาณที่ถูกต้อง | ✅ |
| PLC กำหนดค่าให้ซิงค์แบบเรียลไทม์ | ✅ |
การไม่ปฏิบัติตามข้อกำหนดเหล่านี้อาจทำให้สูญเสียข้อมูลหรือคำสั่งล่าช้า
2.5 จริงหรือเท็จ: ข้อเท็จจริงเกี่ยวกับการไหลของสัญญาณ
ถูกต้อง:การใช้สายเคเบิลหุ้มฉนวนช่วยลดการรบกวนทางแม่เหล็กไฟฟ้าและเพิ่มความน่าเชื่อถือของสัญญาณในสภาพแวดล้อมทางอุตสาหกรรมที่มีสัญญาณรบกวนสูง
ไม่ถูกต้อง:เมื่อติดตั้งแล้ว การซิงโครไนซ์สัญญาณไม่จำเป็นต้องมีการปรับแต่งเพิ่มเติมใดๆ อีก
การซิงโครไนซ์สัญญาณมักต้องมีการสอบเทียบเป็นระยะเพื่อให้สอดคล้องกับการเปลี่ยนแปลงของความเร็วในการทำงานหรือการสึกหรอของเครื่องจักร
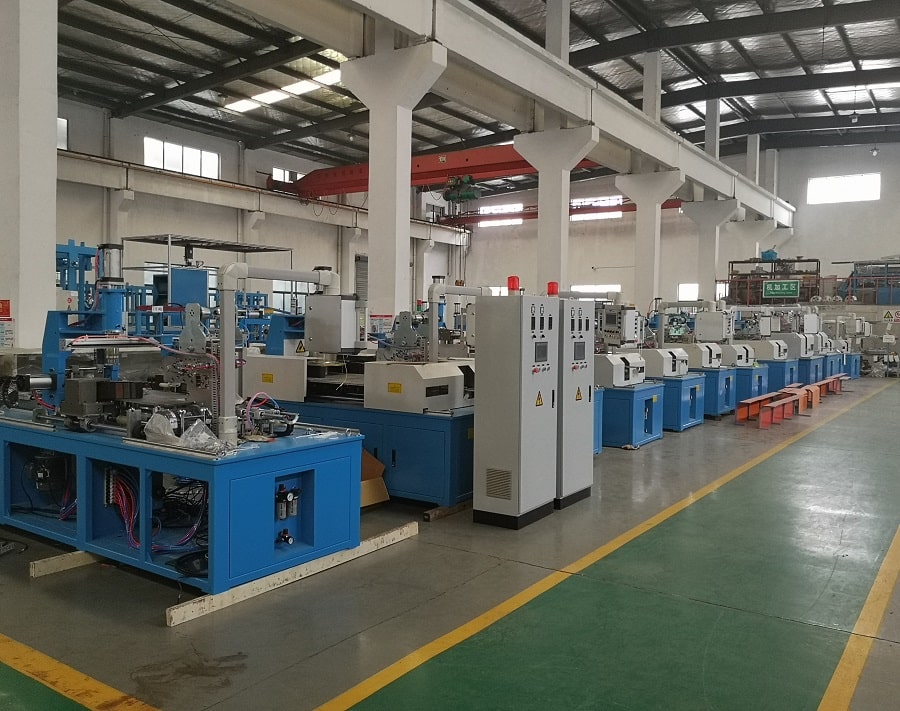
3. การซิงโครไนซ์สัญญาณจะทำได้อย่างมีประสิทธิภาพได้อย่างไร
3.1 เหตุใดการซิงโครไนซ์จึงมีความสำคัญในการตัดจุดที่ทำเครื่องหมายไว้
ในระบบอัตโนมัติใดๆ ก็ตาม การกำหนดเวลาเป็นสิ่งสำคัญที่สุด การซิงโครไนซ์สัญญาณช่วยให้เครื่องหมายของเครื่องพิมพ์ฉีดตรงกับการทำงานของเครื่องพันและรัดสายอย่างสมบูรณ์แบบ หากไม่มีการซิงโครไนซ์อย่างเหมาะสม ความล่าช้าแม้เพียงเสี้ยววินาทีก็อาจส่งผลให้เกิดการตัดที่ไม่ตรงแนว วัสดุสูญเปล่า และระยะเวลาหยุดการผลิต
การบรรลุการซิงโครไนซ์ต้องอาศัยความเข้าใจอย่างลึกซึ้งเกี่ยวกับรอบการทำงานของเครื่องจักร ความหน่วงของสัญญาณ และระบบควบคุมแบบเรียลไทม์ ด้วยเครื่องมือที่เหมาะสม การซิงโครไนซ์จะช่วยเพิ่มความแม่นยำ เพิ่มผลผลิต และรับประกันคุณภาพที่สม่ำเสมอในการตัดจุดที่ทำเครื่องหมายไว้
3.2 เครื่องมือและเทคนิคสำหรับการซิงโครไนซ์
การซิงโครไนซ์ที่เหมาะสมขึ้นอยู่กับการทำงานร่วมกันระหว่างฮาร์ดแวร์ ซอฟต์แวร์ และกลไกการควบคุม ด้านล่างนี้เป็นเครื่องมือและเทคนิคที่ใช้สำหรับการซิงโครไนซ์อย่างมีประสิทธิภาพ:
| เครื่องมือ/เทคนิค | จุดมุ่งหมาย |
|---|---|
| โปรแกรมควบคุมลอจิก (PLC) | จัดการเวลาและการไหลของสัญญาณ |
| Encoder | ติดตามตำแหน่งเครื่องจักรเพื่อกำหนดเวลาที่แม่นยำ |
| ตัวกรองสัญญาณ | ลดเสียงรบกวนและทำให้การสื่อสารชัดเจน |
| การตั้งค่าเวลาที่ปรับได้ | ปรับแต่งความล่าช้าของสัญญาณเพื่อความแม่นยำ |
เพื่อให้เข้าใจกระบวนการได้ดีขึ้น นี่คือตารางที่แสดงเวลาสัญญาณทั่วไป:
| อุปกรณ์ | ความล่าช้าของสัญญาณ (มิลลิวินาที) | เวลาตอบสนอง (มิลลิวินาที) |
|---|---|---|
| เครื่องพิมพ์ฉีด | 2-5 | 10 |
| เครื่องม้วน | 5-8 | 15 |
| บมจ. | 1-2 | 3 |
การจัดการเวลาเหล่านี้ทำให้ระบบแน่ใจได้ถึงความสมดุลระหว่างอุปกรณ์แม้ว่าจะมีความเร็วการผลิตสูงก็ตาม
3.3 วิธีการซิงโครไนซ์ขั้นสูง
สำหรับการตั้งค่าที่ซับซ้อนมากขึ้น จำเป็นต้องใช้เทคนิคการซิงโครไนซ์ขั้นสูง:
- การรวมตัวเข้ารหัส: การใช้ตัวเข้ารหัสเพื่อตรวจสอบความยาวของสายเคเบิลและให้ข้อมูลตอบรับแบบเรียลไทม์แก่ PLC วิธีนี้ช่วยให้เครื่องพิมพ์ฉีดทำเครื่องหมายสายเคเบิลในตำแหน่งที่ถูกต้องเมื่อเทียบกับการทำงานของเครื่องม้วน
- การกำหนดเวลาตามรอบ: ปรับสัญญาณเอาต์พุตของเครื่องพิมพ์ให้สอดคล้องกับรอบการผลิตของเครื่องจักร เพื่อให้แน่ใจว่ามีความสม่ำเสมอแม้ในขณะที่ความเร็วแปรผัน
- ระบบตรวจสอบแบบเรียลไทม์: การใช้ซอฟต์แวร์ตรวจสอบอุตสาหกรรมเพื่อติดตามการไหลของสัญญาณและตรวจจับความล่าช้าหรือข้อผิดพลาดทันที
วิธีขั้นสูงเหล่านี้มีประโยชน์อย่างยิ่งในสภาพแวดล้อมการผลิตที่มีปริมาณสูง
3.4 การแก้ไขปัญหาการซิงโครไนซ์
แม้จะตั้งค่าไว้ดีที่สุดแล้ว ปัญหาการซิงโครไนซ์ก็อาจเกิดขึ้นได้ ด้านล่างนี้เป็นปัญหาและวิธีแก้ไขทั่วไป:
| ชาเลนจ์ ของคุณ | Solution |
|---|---|
| ความล่าช้าของสัญญาณ | ตรวจสอบสัญญาณรบกวน EMI และใช้เครื่องขยายสัญญาณ |
| จุดตัดไม่ตรงแนว | ปรับเทียบตัวเข้ารหัสใหม่และปรับการตั้งค่าเวลา |
| ประสิทธิภาพไม่คงที่ | อัปเดตเฟิร์มแวร์ PLC และทดสอบด้วยโหลดเสมือน |
การทำให้แน่ใจว่าส่วนประกอบแต่ละชิ้นทำงานตามข้อกำหนดการออกแบบ จะช่วยลดความท้าทายเหล่านี้ลง และช่วยให้การผลิตดำเนินไปได้อย่างถูกต้อง
3.5 จริงหรือเท็จ: ข้อเท็จจริงเกี่ยวกับการซิงโครไนซ์
ถูกต้อง:ตัวเข้ารหัสมีบทบาทสำคัญในการซิงโครไนซ์ โดยให้ข้อมูลตำแหน่งแบบเรียลไทม์เพื่อให้มั่นใจได้ว่าการทำเครื่องหมายและการตัดมีความแม่นยำ
ไม่ถูกต้อง:เมื่อตั้งค่าการซิงโครไนซ์แล้ว ค่าจะคงที่โดยไม่ต้องปรับแต่งเพิ่มเติม แม้ว่าความเร็วของเครื่องจักรจะเปลี่ยนแปลงก็ตาม
การซิงโครไนซ์ต้องมีการตรวจติดตามอย่างต่อเนื่องและการสอบเทียบใหม่เป็นครั้งคราวเพื่อปรับให้เข้ากับความแปรปรวนของการผลิตและการสึกหรอของอุปกรณ์

4. ความท้าทายที่เกิดขึ้นระหว่างการบูรณาการ และเราจะแก้ไขได้อย่างไร
4.1 ความซับซ้อนของการบูรณาการอุปกรณ์ที่หลากหลาย
เมื่อเชื่อมต่อเครื่องพิมพ์ฉีดเข้ากับเครื่องพันและรัดสาย มักเกิดปัญหาเนื่องจากความแตกต่างในฮาร์ดแวร์ โปรโตคอลการสื่อสาร และระยะเวลาการทำงาน อุปกรณ์แต่ละชิ้นอาจมีข้อกำหนดเฉพาะที่ไม่เหมือนกัน ซึ่งอาจนำไปสู่ปัญหาความเข้ากันได้หากไม่ได้รับการแก้ไขอย่างเหมาะสม
ปัญหาการรวมระบบที่พบได้บ่อยที่สุด ได้แก่ ประเภทสัญญาณที่ไม่ตรงกัน การจัดตำแหน่งเวลาที่ไม่ถูกต้อง และวงจรป้อนกลับที่ไม่เพียงพอ การแก้ไขปัญหาเหล่านี้ต้องใช้แนวทางเชิงรุกที่ผสมผสานความเชี่ยวชาญด้านเทคนิคกับเครื่องมือที่เหมาะสม
4.2 ความท้าทายในการบูรณาการทั่วไปและแนวทางแก้ไข
ด้านล่างนี้เป็นปัญหาทั่วไปบางประการที่พบระหว่างการรวมระบบและขั้นตอนในการแก้ไขปัญหาเหล่านั้น:
| ชาเลนจ์ ของคุณ | Solution |
|---|---|
| ความไม่เข้ากันของประเภทสัญญาณ | ใช้ตัวแปลงสัญญาณเพื่อจัดตำแหน่งเอาต์พุตของเครื่องพิมพ์ให้ตรงกับอินพุตของเครื่อง |
| ข้อผิดพลาดในการซิงโครไนซ์เวลา | นำ PLC มาใช้เพื่อจัดการเวลาและแก้ไขความล่าช้า |
| โปรโตคอลการสื่อสารไม่ตรงกัน | ตรวจสอบให้แน่ใจว่าทั้งสองอุปกรณ์รองรับโปรโตคอลทั่วไป เช่น RS232 หรืออีเทอร์เน็ต |
| การขัดจังหวะวงจรข้อเสนอแนะ | ใช้ระบบตรวจสอบแบบเรียลไทม์เพื่อตรวจจับและแก้ไขปัญหาข้อเสนอแนะ |
ตารางภาพรวมข้อมูล
| ชาเลนจ์ ของคุณ | ความถี่ (%) | ผลกระทบต่อการดำเนินงาน |
|---|---|---|
| ความไม่เข้ากันของสัญญาณ | 35 | กลาง |
| ข้อผิดพลาดเกี่ยวกับเวลา | 25 | จุดสูง |
| โปรโตคอลไม่ตรงกัน | 20 | กลาง |
| การขัดจังหวะการตอบรับ | 20 | จุดสูง |
4.3 วิธีป้องกันไม่ให้ปัญหาการรวมระบบเกิดขึ้นซ้ำ
กุญแจสำคัญในการหลีกเลี่ยงปัญหาการรวมระบบที่เกิดขึ้นซ้ำๆ อยู่ที่การวางแผนเชิงรุกและการติดตามอย่างต่อเนื่อง ลองพิจารณาแนวทางปฏิบัติที่ดีที่สุดเหล่านี้:
- อุปกรณ์มาตรฐาน: ลงทุนในอุปกรณ์ที่ปฏิบัติตามมาตรฐานอุตสาหกรรมสำหรับการสื่อสารและเอาต์พุตสัญญาณ
- การสอบเทียบตามปกติ: ตรวจสอบและปรับพารามิเตอร์การซิงโครไนซ์เป็นระยะเพื่อรักษาการจัดตำแหน่ง
- เอกสารและการฝึกอบรม: ตรวจสอบให้แน่ใจว่าผู้ปฏิบัติงานได้รับการฝึกอบรมเป็นอย่างดี และสามารถเข้าถึงคู่มือโดยละเอียดสำหรับการแก้ไขปัญหาได้
ด้วยการดำเนินการตามมาตรการเหล่านี้ คุณสามารถสร้างระบบที่มีความน่าเชื่อถือและปรับเปลี่ยนได้
4.4 เจาะลึกยิ่งขึ้น: เพิ่มความสำเร็จในการบูรณาการในระยะยาว
ความสำเร็จในระยะยาวในการบูรณาการต้องมีมากกว่าแค่การแก้ไขปัญหาเฉพาะหน้าเท่านั้น แต่ยังรวมถึง:
- การอัพเกรดเทคโนโลยี: เมื่อมีการเปิดตัวอุปกรณ์ใหม่ๆ การอัปเกรดอุปกรณ์รุ่นเก่าจะช่วยให้มั่นใจถึงความเข้ากันได้และประสิทธิภาพ
- การพัฒนาระบบซ้ำซ้อน: ความซ้ำซ้อนในเส้นทางสัญญาณและวงจรป้อนกลับช่วยป้องกันจุดล้มเหลวเดี่ยวๆ
- การใช้การวิเคราะห์ข้อมูล: การใช้ประโยชน์จากข้อมูลการผลิตช่วยระบุรูปแบบและปัญหาที่อาจเกิดขึ้นก่อนที่จะลุกลาม
นี่คือรายการตรวจสอบเพื่อให้แน่ใจว่าจะประสบความสำเร็จในระยะยาว:
| การกระทำ | เวลา | เรื่องราว |
|---|---|---|
| การสอบเทียบเป็นประจำ | ทุกเดือน | ป้องกันการเรียงเวลาไม่ถูกต้อง |
| การอัพเกรดระบบ | ทุกๆปี | เพิ่มความเข้ากันได้ |
| บทวิจารณ์การวิเคราะห์ข้อมูล | ทุกสัปดาห์ | ระบุถึงความไม่มีประสิทธิภาพ |
4.5 จริงหรือเท็จ: ข้อเท็จจริงเกี่ยวกับความท้าทายในการบูรณาการ
ถูกต้อง:ตัวควบคุมลอจิกแบบโปรแกรมได้ (PLC) มักมีความสำคัญอย่างยิ่งในการแก้ไขปัญหาการซิงโครไนซ์เวลาKระหว่างเครื่องพิมพ์อิงค์เจ็ทและเครื่องม้วนสายเคเบิล
ไม่ถูกต้อง:ตัวแปลงสัญญาณเป็นอุปกรณ์เสริมสำหรับการเชื่อมต่อ เนื่องจากอุปกรณ์ส่วนใหญ่สามารถใช้งานร่วมกันได้โดยพื้นฐานโดยไม่ต้องใช้อุปกรณ์เพิ่มเติม
บ่อยครั้งที่ตัวแปลงสัญญาณจำเป็นต้องใช้เพื่อเชื่อมช่องว่างระหว่างอุปกรณ์ที่ไม่เข้ากัน เพื่อให้แน่ใจว่าการสื่อสารราบรื่นตลอดสายการผลิต

สรุป
การรวมเครื่องพิมพ์ฉีดเข้ากับเครื่องพันและรัดสายเคเบิลเพื่อการตัดจุดที่ทำเครื่องหมายไว้สามารถเปลี่ยนแปลงสายการผลิตได้โดยการปรับปรุงความแม่นยำ ลดของเสีย และเพิ่มประสิทธิภาพโดยรวม กระบวนการนี้แม้จะซับซ้อน แต่ก็สามารถทำได้ด้วยเครื่องมือ วิธีการ และความเข้าใจในระบบที่เกี่ยวข้องที่ถูกต้อง
การรับรองความเข้ากันได้ระหว่างอุปกรณ์ การปรับเทียบเวลา และการสร้างเส้นทางสัญญาณที่เชื่อถือได้เป็นเสาหลักของการเชื่อมต่อที่ประสบความสำเร็จ การตรวจสอบอย่างต่อเนื่องและการบำรุงรักษาเชิงป้องกันช่วยรับประกันความเสถียรและประสิทธิภาพในระยะยาว เนื่องจากความต้องการด้านการผลิตยังคงพัฒนาต่อไป การลงทุนในการผสานรวมที่ราบรื่นและการเพิ่มประสิทธิภาพอย่างต่อเนื่องจึงไม่เพียงแต่เป็นสิ่งจำเป็นเท่านั้น แต่ยังเป็นข้อได้เปรียบในการแข่งขันอีกด้วย
[การอ้างสิทธิ์] การบูรณาการที่เหมาะสมและการบำรุงรักษาที่สม่ำเสมอช่วยให้มั่นใจได้ว่าเครื่องพิมพ์ฉีดและเครื่องพันสายเคเบิลทำงานอย่างสอดประสาน มอบความแม่นยำและความน่าเชื่อถือที่ไม่มีใครเทียบได้ในกระบวนการตัดจุดที่ทำเครื่องหมายไว้

รับโซลูชั่นที่ดีที่สุดของคุณ!