สายการบรรจุม้วนเหล็กทำงานอย่างไร: คู่มือฉบับสมบูรณ์

สายการบรรจุม้วนเหล็กเป็นส่วนประกอบที่ขาดไม่ได้ในห่วงโซ่การผลิตและการขนส่งเหล็ก สายการบรรจุเหล่านี้ช่วยให้มั่นใจได้ว่าม้วนเหล็กอันมีค่าจะได้รับการบรรจุอย่างปลอดภัยและมีประสิทธิภาพเพื่อการขนส่ง การจัดการ และการจัดเก็บที่ปลอดภัย สายการบรรจุอัตโนมัติสมัยใหม่มีข้อได้เปรียบที่สำคัญหลายประการ เช่น ความแม่นยำที่เพิ่มขึ้น ความเร็วที่เพิ่มขึ้น ต้นทุนแรงงานที่ลดลง และการป้องกันที่เหนือกว่าต่อปัจจัยด้านสิ่งแวดล้อมและความเสียหายทางกายภาพ
คู่มือนี้จะพาคุณไปสำรวจอย่างละเอียดเกี่ยวกับวิธี การทำงาน ของสายการบรรจุขดเหล็กเราจะอธิบายกระบวนการทีละขั้นตอน ระบุส่วนประกอบอุปกรณ์ที่สำคัญ และหารือเกี่ยวกับประโยชน์ของการใช้ระบบอัตโนมัติ ข้อมูลนี้มีค่าสำหรับผู้จัดการโรงงาน ผู้เชี่ยวชาญด้านโลจิสติกส์ และทุกคนที่เกี่ยวข้องในห่วงโซ่อุปทานเหล็กที่ต้องการทำความเข้าใจหรือเพิ่มประสิทธิภาพการดำเนินงานบรรจุขดเหล็ก
1. ทำความเข้าใจความต้องการในการบรรจุม้วนเหล็ก
คอยล์เหล็กเป็นวัตถุดิบพื้นฐานในอุตสาหกรรมที่สำคัญ เช่น การผลิตยานยนต์ การก่อสร้าง และการผลิตเครื่องใช้ไฟฟ้า เนื่องจากคอยล์เหล็กมีน้ำหนักมาก ขนาดที่ใหญ่ และมีแนวโน้มที่จะเกิดความเสียหายหรือกัดกร่อนบนพื้นผิว ดังนั้นการบรรจุภัณฑ์ที่เหมาะสมจึงมีความสำคัญเป็นอย่างยิ่ง การบรรจุภัณฑ์ที่มีประสิทธิภาพจะช่วยรักษาความสมบูรณ์ของคอยล์ตั้งแต่โรงงานผลิตไปจนถึงผู้ใช้ปลายทาง
1.1. วิวัฒนาการจากการบรรจุแบบแมนนวลไปสู่การบรรจุแบบอัตโนมัติ
ในอดีต การบรรจุม้วนเหล็กต้องใช้แรงงานคนจำนวนมาก แนวทางนี้มักส่งผลให้คุณภาพของบรรจุภัณฑ์ไม่สม่ำเสมอ มีความเสี่ยงสูงขึ้นที่ม้วนเหล็กจะเสียหายระหว่างการจัดการ มีโอกาสเกิดการบาดเจ็บของคนงานเพิ่มขึ้น และมีค่าใช้จ่ายด้านแรงงานจำนวนมาก การถือกำเนิดของระบบอัตโนมัติได้ปฏิวัติกระบวนการนี้
สายการผลิตม้วนเหล็กอัตโนมัติช่วยลดการดำเนินการด้วยมือ ส่งผลให้:
- ปริมาณงานที่สูงขึ้น: ความเร็วในการประมวลผลที่เร็วขึ้นตอบสนองกำหนดการผลิตที่ต้องการ
- คุณภาพสม่ำเสมอ: การใช้วัสดุป้องกันและสายรัดที่สม่ำเสมอช่วยให้มั่นใจถึงการป้องกันที่เชื่อถือได้
- ลดความเสียหาย: กลไกการจัดการที่อ่อนโยนและการใช้วัสดุอย่างแม่นยำช่วยป้องกันรอยขีดข่วน รอยบุบ และการกัดกร่อน
- ปรับปรุงความปลอดภัย: ระบบอัตโนมัติช่วยลดความจำเป็นที่บุคลากรจะต้องทำงานใกล้กับอุปกรณ์เคลื่อนที่ที่มีน้ำหนักมาก
- ลดต้นทุนการดำเนินงาน: ความต้องการแรงงานที่ลดลงและวัสดุเหลือทิ้งที่ลดลงส่งผลให้ประหยัดต้นทุน
2. ส่วนประกอบหลักของสายการบรรจุม้วนเหล็กอัตโนมัติ
สายการผลิตบรรจุภัณฑ์ม้วนเหล็กอัตโนมัติทั่วไปจะประกอบด้วยเครื่องจักรและระบบเฉพาะทางหลายเครื่องที่ทำงานร่วมกันเพื่อดำเนินกระบวนการบรรจุภัณฑ์อย่างราบรื่น
2.1. สถานีโหลดคอยล์ (ประตูหมุนหรือรถคอยล์)
กระบวนการมักจะเริ่มต้นด้วยการโหลดคอยล์ลงบนสถานีอินพุต
- ประตูหมุน: อุปกรณ์หมุนหลายแขนที่สามารถยึดคอยล์ได้หลายตัวและป้อนคอยล์เหล่านี้เข้าไปในสายตามลำดับ ช่วยให้สามารถบัฟเฟอร์และทำงานต่อเนื่องได้
- รถคอยล์: รถเข็นขับเคลื่อนที่ขนย้ายขดลวดจากการจัดเก็บหรือกระบวนการก่อนหน้า (เช่น การตัด) ไปยังจุดเริ่มต้นของสายการบรรจุ
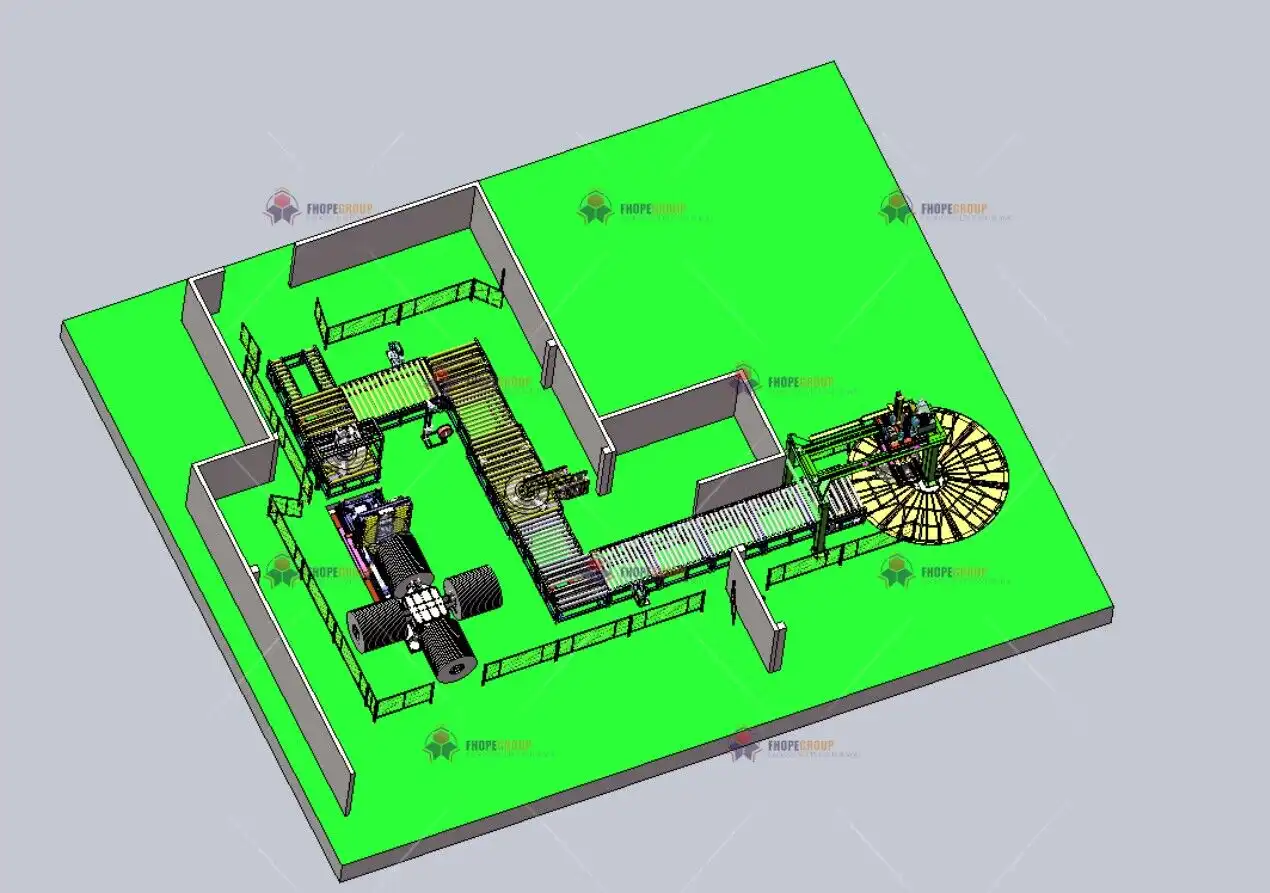
2.สายการบรรจุเหล็กม้วน 2.2. คอยล์อัพเอนเดอร์/ดาวน์เอนเดอร์
เครื่องจักรที่สำคัญนี้จะทำการปรับทิศทางของคอยล์ใหม่ คอยล์อาจมาถึง "แนวตาต่อผนัง" (แกนแนวนอน) และต้องเอียงไปที่ "แนวตาต่อท้องฟ้า" (แกนแนวตั้ง) สำหรับกระบวนการพันและรัดในภายหลัง หรือในทางกลับกัน ระบบไฮดรอลิกหรือเครื่องกลไฟฟ้าจะให้แรงที่จำเป็นในการจัดการคอยล์หนักอย่างปลอดภัย
2.3. เครื่องพันคอยล์
หัวใจหลักของกระบวนการบรรจุภัณฑ์ป้องกัน เครื่องนี้จะเคลือบวัสดุป้องกันรอบ ๆ พื้นผิวของคอยล์ วัสดุห่อหุ้มทั่วไป ได้แก่:
- ฟิล์มยืด: มอบเกราะป้องกันที่แน่นหนาและทนความชื้น
- กระดาษ/ฟิล์ม VCI: ชุบด้วยสารยับยั้งการกัดกร่อนด้วยไอเพื่อป้องกันสนิม
- ผ้าพลาสติกทอ หรือ HDPE: ให้การปกป้องที่แข็งแกร่งต่อความเสียหายทางกายภาพ เครื่องห่อมักจะมีระบบควบคุมความตึงที่ปรับได้และการตัดและการยึดฟิล์มอัตโนมัติเพื่อประสิทธิภาพ
2.4. สถานีรัดสาย (แบบเส้นรอบวงและ/หรือแบบรัศมี)
การรัดจะช่วยยึดการห่อป้องกันและรักษาโครงสร้างที่พันแน่นของขดลวดไว้
- การรัดรอบเส้นรอบวง: แถบจะถูกนำไปใช้รอบ ๆ เส้นรอบวงด้านนอกของขดลวด
- การรัดแบบเรเดียล (ผ่านตา): สายรัดจะผ่านเส้นผ่านศูนย์กลางด้านใน (ตา) ของขดลวดและรอบเส้นผ่านศูนย์กลางด้านนอก หัวรัดอัตโนมัติใช้สายรัดเหล็กหรือพลาสติกที่มีความแข็งแรงสูง โดยจะเพิ่มความตึงที่แม่นยำก่อนปิดผนึกสายรัด (เช่น ผ่านการเชื่อมหรือซีลเชิงกล)
2.5. ระบบการวางซ้อนและวางบนพาเลท
สำหรับคอยล์ขนาดเล็กหรือแบบแยกส่วน ("ลูกข่าง") ระบบอัตโนมัติอาจวางคอยล์เหล่านี้บนพาเลท ซึ่งมักจะเกี่ยวข้องกับแขนหุ่นยนต์ เครื่องยกสูญญากาศ หรืออุปกรณ์จัดการแม่เหล็กที่ออกแบบมาเพื่อวางอย่างระมัดระวังเพื่อให้แน่ใจว่าการจัดเรียงมีเสถียรภาพ
2.6 การจัดการและการรัดพาเลท
หากม้วนขดลวดถูกวางบนพาเลท สายการผลิตจะมีสายพานลำเลียงเพื่อย้ายพาเลทเปล่าไปยังตำแหน่งที่ต้องการและขนส่งพาเลทที่มีสินค้าอยู่ เครื่องรัดพาเลทอาจใช้สายรัดสุดท้ายเพื่อยึดม้วนขดลวดทั้งหมดไว้กับพาเลท
2.7. ระบบสายพานลำเลียง
สายพานลำเลียงประเภทต่างๆ (ลูกกลิ้ง โซ่ สายพาน) เชื่อมโยงสถานีต่างๆ เข้าด้วยกัน เพื่อให้แน่ใจว่าการถ่ายโอนขดลวดทั่วทั้งสายจะราบรื่นและอัตโนมัติ โซนบัฟเฟอร์มักถูกรวมไว้เพื่อจัดการกับความแปรผันของเวลาการประมวลผลของสถานี
2.8. ระบบควบคุม (PLC)
โดยทั่วไปสายการผลิตทั้งหมดจะควบคุมโดย Programmable Logic Controller (PLC) PLC ทำหน้าที่ประสานงานการทำงานของเครื่องจักรทั้งหมด ตรวจสอบเซ็นเซอร์ จัดการระบบอินเตอร์ล็อคเพื่อความปลอดภัย และอนุญาตให้ผู้ปฏิบัติงานควบคุมและตรวจสอบกระบวนการต่างๆ ผ่านอินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร (HMI)
3. กระบวนการบรรจุคอยล์เหล็กอัตโนมัติ: ทีละขั้นตอน
แม้ว่าการกำหนดค่าสายเฉพาะจะแตกต่างกันไป แต่กระบวนการอัตโนมัติทั่วไปจะทำตามขั้นตอนทั่วไปเหล่านี้:
3.1. ขั้นตอนที่ 1: การโหลดคอยล์และการป้อนเข้า
คอยล์จะถูกโหลดลงบนประตูหมุนหรือรถคอยล์ ระบบจะระบุคอยล์ (โดยมักจะใช้เซ็นเซอร์หรือเครื่องอ่านบาร์โค้ด) และป้อนไปยังสายพานลำเลียงหลักเมื่อพร้อม
3.2. ขั้นตอนที่ 2: การเตรียมและการวางแนวคอยล์
คอยล์จะเคลื่อนไปที่ตำแหน่งขึ้น/ลง หากจำเป็นต้องปรับทิศทางสำหรับการพันหรือการรัด
3.3. ขั้นตอนที่ 3: การห่อป้องกัน
คอยล์จะเข้าสู่เครื่องห่อ เครื่องจะหมุนคอยล์ (หรือกระสวยห่อจะหมุนไปรอบๆ คอยล์) เพื่อห่อฟิล์มยืด กระดาษ VCI หรือวัสดุป้องกันอื่นๆ ตามชั้นที่กำหนด ฟิล์มจะถูกตัดและยึดโดยอัตโนมัติเมื่อสิ้นสุดรอบการทำงาน
3.4. ขั้นตอนที่ 4: การรัดคอยล์
ขดลวดที่พันแล้วจะถูกส่งต่อไปยังสถานีรัดสายรัด หัวรัดอัตโนมัติจะรัดสายรัดแบบเส้นรอบวงและ/หรือแบบรัศมีที่ตำแหน่งที่ตั้งโปรแกรมไว้ล่วงหน้าด้วยแรงตึงที่แม่นยำ

3.5. ขั้นตอนที่ 5: การวางซ้อน (ทางเลือก)
หากใช้ได้ ขดลวดที่พันและรัดแล้วจะถูกเคลื่อนย้ายไปยังสถานีการซ้อน ซึ่งจะถูกจัดเรียงบนพาเลทโดยอัตโนมัติตามรูปแบบที่ตั้งไว้ล่วงหน้า
3.6. ขั้นตอนที่ 6: การรัดพาเลท (ทางเลือก)
พาเลทที่โหลดเต็มแล้วจะถูกเคลื่อนย้ายไปยังสถานีรัดพาเลท ซึ่งจะมีการรัดเพื่อยึดคอยล์ที่เรียงซ้อนกันไว้กับฐานพาเลท
3.7. ขั้นตอนที่ 7: การติดฉลากและการชั่งน้ำหนัก (ทางเลือก)
สถานีอัตโนมัติอาจใช้ฉลากระบุตัวตน (บาร์โค้ด แท็ก RFID) และชั่งน้ำหนักคอยล์หรือพาเลทที่บรรจุขั้นสุดท้ายสำหรับเอกสารตรวจนับสินค้าและการจัดส่ง
3.8. ขั้นตอนที่ 8: การจ่ายออกและการระบายออก
ผลิตภัณฑ์ม้วนหรือพาเลทที่บรรจุเสร็จแล้วจะถูกขนส่งผ่านสายพานลำเลียงขาออกไปยังพื้นที่รับที่กำหนดสำหรับการจัดเก็บหรือการโหลดลงบนยานพาหนะขนส่ง
4. การรับประกันการควบคุมคุณภาพในการดำเนินการบรรจุภัณฑ์
การรักษามาตรฐานบรรจุภัณฑ์ให้อยู่ในระดับสูงถือเป็นสิ่งสำคัญ สายการผลิตอัตโนมัติใช้มาตรการควบคุมคุณภาพหลายประการ:
4.1. การตรวจสอบเซ็นเซอร์
เซ็นเซอร์ทั่วทั้งสายการผลิตจะตรวจจับการมีอยู่ของคอยล์ ตำแหน่ง ความตึงของวัสดุห่อ ความตึงของสายรัด และสถานะของเครื่องจักร การเบี่ยงเบนสามารถส่งสัญญาณเตือนหรือปรับอัตโนมัติได้
4.2. ระบบการมองเห็น
กล้องสามารถตรวจสอบความครอบคลุมของการห่อ ความแม่นยำของการวางสาย และการอ่านฉลาก ซึ่งช่วยให้ตรวจสอบคุณภาพได้แบบเรียลไทม์
4.3. การบันทึกและการรายงานข้อมูล
ระบบ PLC บันทึกข้อมูลการทำงาน (เวลาในการทำงาน การใช้วัสดุ รหัสข้อผิดพลาด) ข้อมูลเหล่านี้มีค่าอย่างยิ่งสำหรับการวิเคราะห์ประสิทธิภาพ การกำหนดตารางการบำรุงรักษาเชิงป้องกัน และการปรับปรุงกระบวนการ รายงานสามารถติดตามตัวชี้วัดประสิทธิภาพหลัก (KPI) ที่เกี่ยวข้องกับประสิทธิภาพและคุณภาพ
5. การให้ความสำคัญกับความปลอดภัยในสภาพแวดล้อมอุตสาหกรรมหนัก
การใช้งานเครื่องจักรที่จัดการกับคอยล์เหล็กหลายตันต้องมีมาตรการความปลอดภัยที่เข้มงวด:
5.1. การป้องกันทางกายภาพ
รั้วนิรภัย ประตูพร้อมตัวล็อค และสิ่งกีดขวางทางกายภาพช่วยป้องกันไม่ให้บุคลากรเข้าไปในเขตปฏิบัติการอันตรายในขณะที่สายการผลิตกำลังดำเนินการ
5.2. ม่านแสงและเครื่องสแกนพื้นที่
สิ่งเหล่านี้จะสร้างกำแพงกั้นความปลอดภัยที่มองไม่เห็น หากเกิดการละเมิด พวกมันจะส่งสัญญาณไปยังระบบควบคุมทันทีเพื่อหยุดการเคลื่อนไหวของเครื่องจักรที่เกี่ยวข้อง เพื่อป้องกันการชนหรือการติดขัด
5.3. ระบบหยุดฉุกเฉิน
ปุ่ม E-stop ถูกวางไว้ในตำแหน่งเชิงกลยุทธ์ทั่วทั้งสายการผลิต ช่วยให้พนักงานหยุดการทำงานได้ทันทีในกรณีฉุกเฉิน
5.4. ขั้นตอนการล็อกเอาต์/แท็กเอาต์ (LOTO)
โปรโตคอล LOTO ที่เข้มงวดมีความจำเป็นในระหว่างการบำรุงรักษาและการซ่อมแซม ขั้นตอนเหล่านี้ช่วยให้แน่ใจว่าเครื่องจักรได้รับการตัดกระแสไฟและไม่สามารถรีสตาร์ทโดยไม่ได้ตั้งใจในขณะที่บุคลากรกำลังทำงานอยู่ การปฏิบัติตามมาตรฐาน เช่น ของ OSHA ([แหล่งข้อมูลที่เชื่อถือได้เกี่ยวกับมาตรฐานความปลอดภัย]) ถือเป็นสิ่งสำคัญ
6. การบำรุงรักษา: กุญแจสำคัญของอายุการใช้งานและประสิทธิภาพ
การบำรุงรักษาตามปกติมีความสำคัญอย่างยิ่งในการรักษาสายการบรรจุม้วนเหล็กอัตโนมัติให้ทำงานได้อย่างน่าเชื่อถือและมีประสิทธิภาพ
6.1. กำหนดการบำรุงรักษาเชิงป้องกัน
ตารางการตรวจสอบ การหล่อลื่น การปรับแต่ง และการเปลี่ยนชิ้นส่วนตามคำแนะนำของผู้ผลิตและข้อมูลการทำงาน ช่วยลดการเสียหายที่ไม่คาดคิด
6.2. การตรวจสอบตามปกติ
การตรวจสอบรายวันหรือรายสัปดาห์โดยผู้ปฏิบัติงานหรือพนักงานบำรุงรักษาเพื่อระบุปัญหาที่อาจเกิดขึ้น เช่น สายพานสึกหรอ ลูกกลิ้งเสียหาย ส่วนประกอบหลวม เซ็นเซอร์อุดตัน หรือระดับการหล่อลื่นต่ำ
6.3. การจัดการอะไหล่
การจัดทำคลังสินค้าอะไหล่ที่สำคัญ (เช่น เซ็นเซอร์ สายพาน ชิ้นส่วนหัวรัด มอเตอร์) ช่วยลดเวลาหยุดทำงานเมื่อจำเป็นต้องซ่อมแซม
7. สรุป: คุณค่าของการบรรจุม้วนเหล็กอัตโนมัติ
สายการผลิตม้วนเหล็กอัตโนมัติถือเป็นความก้าวหน้าทางเทคโนโลยีที่สำคัญเมื่อเทียบกับวิธีการด้วยมือ โดยสายการผลิตเหล่านี้มีประสิทธิภาพที่ดีขึ้น คุณภาพบรรจุภัณฑ์ที่สม่ำเสมอ ความปลอดภัยของคนงานที่ดีขึ้น และการปกป้องผลิตภัณฑ์เหล็กที่มีค่าได้ดีขึ้น ([แหล่งข้อมูลเกี่ยวกับการปกป้องเหล็ก]) ผู้ผลิตและผู้แปรรูปเหล็กสามารถใช้ประโยชน์จากระบบอัตโนมัติเพื่อปรับปรุงกระบวนการขนส่ง ลดต้นทุน และให้แน่ใจว่าผลิตภัณฑ์ของตนจะถึงมือลูกค้าในสภาพที่ดีที่สุดได้ด้วยการทำความเข้าใจส่วนประกอบ การไหลของกระบวนการ มาตรการควบคุมคุณภาพ คุณลักษณะด้านความปลอดภัย และข้อกำหนดในการบำรุงรักษาของระบบเหล่านี้ การลงทุนหรือการปรับปรุงสายการผลิตม้วนเหล็กอัตโนมัติถือเป็นการตัดสินใจเชิงกลยุทธ์ที่ให้ประโยชน์ในการดำเนินงานอย่างมาก