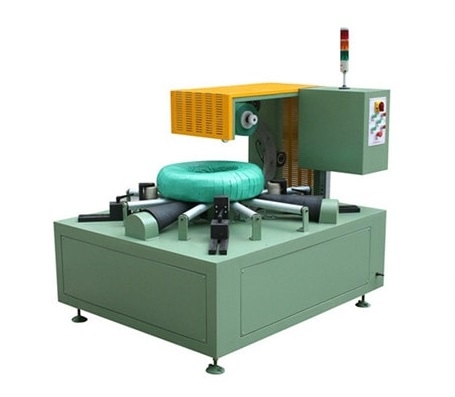
คู่มือการวินิจฉัยปัญหาเครื่องห่อขดลวดเหล็ก
คู่มือการแก้ไขปัญหาเชิงปฏิบัติสำหรับเครื่องห่อขดลวดเหล็ก โดยเน้นที่การค้นหาข้อผิดพลาดเบื้องต้น การรักษาหลักฐานของเครื่องจักร การแยกแยะอาการออกจากสาเหตุ และการปรับปรุงการสื่อสารระหว่างผู้ปฏิบัติงาน ทีมบำรุงรักษา และผู้ผลิต เพื่อการวินิจฉัยที่ปลอดภัยยิ่งขึ้นและการกู้คืนการผลิตที่น่าเชื่อถือมากขึ้น
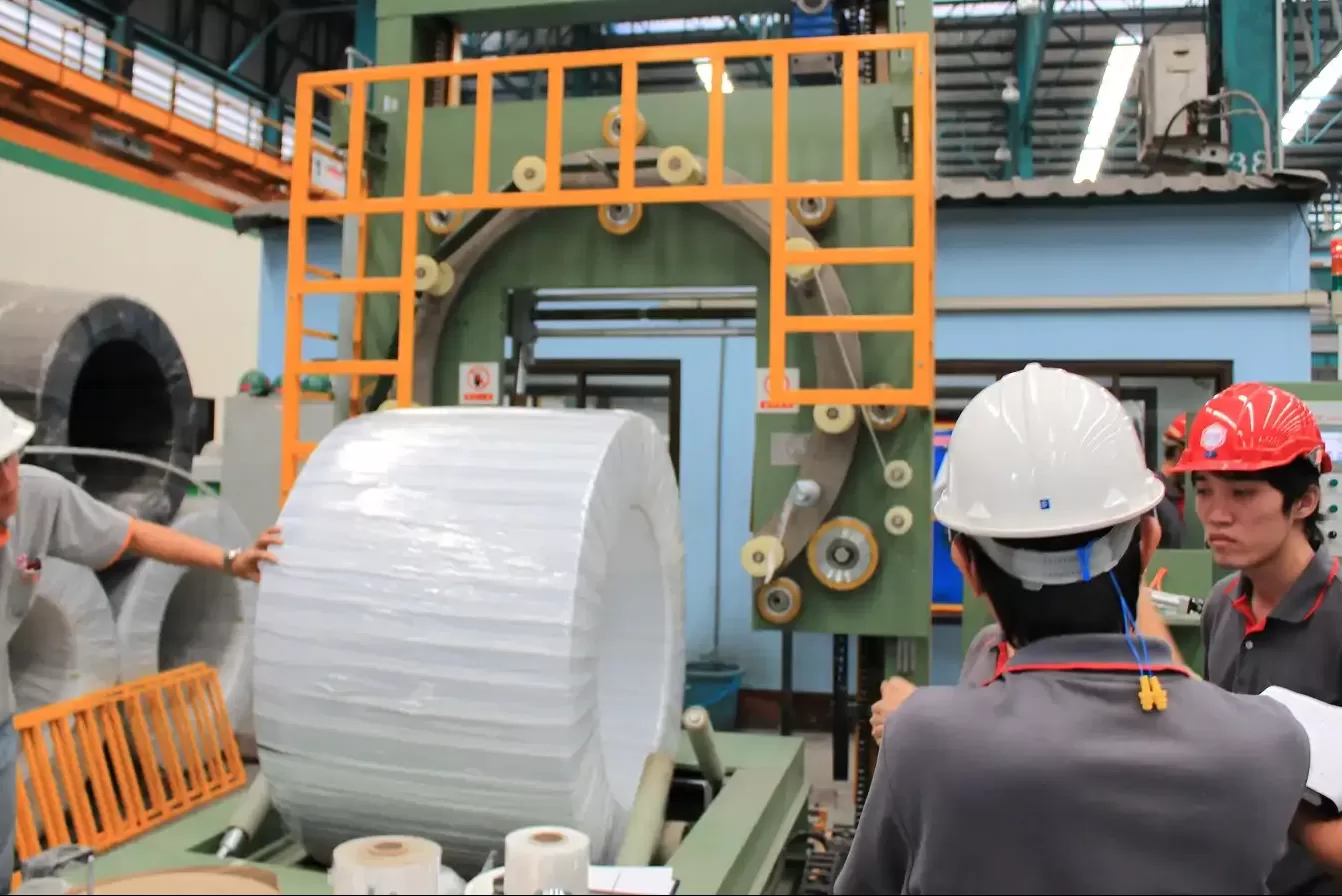
คู่มือการแก้ไขปัญหาเครื่องห่อขดลวดเหล็ก
คู่มือการแก้ไขปัญหาเครื่องห่อขดลวดเหล็ก
เมื่อเครื่องห่อขดลวดเหล็กหยุดทำงาน แรงกดดันในการเริ่มการทำงานใหม่สามารถทำให้หลักฐานที่จำเป็นต่อการแก้ไขปัญหาอย่างปลอดภัยหายไปได้ ขั้นตอนการแก้ไขปัญหาอย่างเป็นระบบเริ่มต้นด้วยการรักษาสภาพของเครื่องจักร ตรวจสอบสิทธิ์การเข้าถึงและมาตรการป้องกัน และแยกอาการออกจากสาเหตุ
คู่มือนี้เป็นกรอบแนวทางในการแก้ไขปัญหา ไม่ใช่คำแนะนำในการซ่อมแซม คู่มือนี้ไม่อนุญาตให้เข้าไปในพื้นที่ที่มีการรักษาความปลอดภัย ข้ามระบบล็อก เปลี่ยนพารามิเตอร์ แก้ไขปัญหาการติดขัด รีเซ็ตฟังก์ชันความปลอดภัย การวินิจฉัยทางไฟฟ้า หรือการแยกพลังงาน โปรดปฏิบัติตามคู่มือเครื่องจักร การประเมินความเสี่ยงในสถานที่ ขั้นตอนการควบคุมพลังงานที่ได้รับอนุญาต และข้อกำหนดในท้องถิ่น หากความผิดพลาดเกี่ยวข้องกับฟังก์ชันความปลอดภัย การเคลื่อนไหวที่ไม่คาดคิด อุปกรณ์ป้องกันเสียหาย ปัญหาความเสถียรของขดลวดขนาดใหญ่ หรือสถานะพลังงานที่ไม่ทราบสาเหตุ ให้หยุดใช้งานเครื่องจักรและแจ้งไปยังผู้มีอำนาจในสถานที่นั้นๆ
ก่อนการวินิจฉัยใดๆ: แช่แข็งหลักฐานที่สำคัญไว้ก่อน
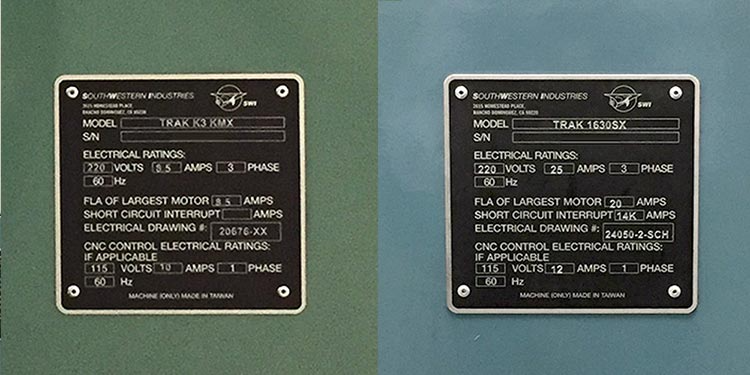
บันทึกเวลา รุ่นเครื่องและหมายเลขประจำเครื่อง ผลิตภัณฑ์หรือสูตรการผลิต ขนาดและน้ำหนักของขดลวด (ถ้ามี) โหมดการทำงาน ข้อความ/รหัสสัญญาณเตือน ภาพหน้าจอ และลำดับเหตุการณ์ บันทึกว่าข้อผิดพลาดปรากฏขึ้นครั้งแรกเมื่อเริ่มต้นเครื่อง ระหว่างรอบการทำงาน หลังจากการเปลี่ยนผลิตภัณฑ์ หรือหลังจากการบำรุงรักษา ระบุโปรแกรมและพารามิเตอร์เวอร์ชันปัจจุบันให้ชัดเจน
อย่าล้างประวัติการแจ้งเตือน ปิดและเปิดเครื่องซ้ำๆ หรือทำการปรับแต่งหลายครั้งก่อนบันทึกเงื่อนไขแรก ข้อความ "เครื่องไม่ทำงาน" เพียงครั้งเดียวจะทำให้ฝ่ายสนับสนุนด้านเทคนิคต้องคาดเดา แต่ชุดหลักฐานที่มีการประทับเวลาจะสร้างเส้นทางที่ตรวจสอบได้
ใช้แนวทางการคัดกรองผู้ป่วยที่ปลอดภัยและพิจารณาจากอาการเป็นหลัก
คำถามแรกไม่ใช่ "ควรเปลี่ยนส่วนไหน" แต่เป็น "สภาพการณ์ที่รายงานมาจริง ๆ คืออะไร และอะไรคือสิ่งที่ปลอดภัยและได้รับอนุญาตให้สังเกตจากภายนอกพื้นที่อันตราย"
| อาการที่รายงาน | หลักฐานที่ต้องเก็บรักษา | ขอบเขตก่อนการดำเนินการครั้งต่อไป |
|---|---|---|
| เครื่องไม่สตาร์ท | โหมด, สัญญาณเตือน, สถานะการป้องกัน/การล็อกตามที่แสดง, ตัวบ่งชี้การจ่ายไฟ, การเปลี่ยนแปลงล่าสุด | อย่าต่อวงจรความปลอดภัยโดยตรง หรือคิดว่าการรีเซ็ตนั้นไม่เป็นอันตราย |
| แหวนจะไม่หมุนหรือหยุด | สัญญาณเตือนแรก โหมด สถานะผลิตภัณฑ์ ตรวจพบเสียง/การสั่นสะเทือนผิดปกติอย่างปลอดภัย | ห้ามเข้าพื้นที่วงแหวนหรือพื้นที่ขับรถในขณะที่อาจมีอันตรายจากพลังงานหรือการเคลื่อนไหว |
| ขดลวดไม่ขยับ หมุนผิดปกติ หรือลื่นไถล | ช่วงขดลวดที่ได้รับการอนุมัติ ตำแหน่งผลิตภัณฑ์ สูตรการผลิต หลักฐานสภาพภายนอก | ควรพิจารณาปัญหาเกี่ยวกับความเสถียรหรือการกักเก็บของขดลวดขนาดใหญ่เป็นปัญหาที่ต้องแก้ไขเพิ่มเติม ไม่ใช่การแก้ไขการตั้งค่า |
| ความตึงหรือทิศทางของฟิล์มไม่สอดคล้องกัน | ข้อมูลระบุฟิล์ม, บันทึกการติดตั้งม้วนฟิล์ม, สูตรการผลิต, ความเร็ว/โหมด, สภาพภายนอกที่มองเห็นได้ | ห้ามเอื้อมมือเข้าไปในเส้นทางของฟิล์มหรือถอดอุปกรณ์ป้องกันออกเพื่อ "ดูว่ามีอะไรติดอยู่" |
| ลำดับการหนีบ การตัด หรือการปิดผนึกยังไม่เสร็จสมบูรณ์ | ขั้นตอนลำดับ, หลักฐานจากเซ็นเซอร์/สัญญาณเตือน, การระบุวัสดุ | ห้ามใช้เครื่องมือหรือมือในการดำเนินการใดๆ กับเครื่องจักร |
| ระบบขนถ่ายสินค้า รถเข็น หรือสายพานลำเลียงถูกกีดขวาง | สถานะพร้อมใช้งานต้นน้ำ/ปลายน้ำ ความผิดพลาดครั้งแรก การใช้งานสถานี ตำแหน่งของผลิตภัณฑ์ | ห้ามเข้าไปในเขตเปลี่ยนถ่ายหรือทำการปลดล็อกระบบ |
| ข้อผิดพลาดของสูตรอาหาร, HMI, PLC, สแกนเนอร์ หรือการสื่อสารทางสาย | ข้อความที่แน่นอน เวอร์ชันซอฟต์แวร์ โหมดเครือข่าย/โลคอล ช่วงเวลาของเหตุการณ์ | ปกป้องข้อมูลสำรองและอย่าแก้ไขพารามิเตอร์โดยไม่ได้รับอนุญาตอย่างถูกต้อง |
ตารางนี้ไม่ได้แสดงรายการขั้นตอนการรีเซ็ต การปรับแต่ง หรือการเปลี่ยนชิ้นส่วนโดยเจตนา ขั้นตอนเหล่านั้นขึ้นอยู่กับเครื่องจักร การวินิจฉัย การป้องกัน และบุคลากรที่ได้รับอนุญาตในแต่ละกรณี
จงหาจุดบกพร่องแรกที่พบ ไม่ใช่สัญญาณเตือนที่ดังที่สุด
เซลล์อัตโนมัติมักแสดงสัญญาณเตือนที่ตามมาหลังจากที่สภาวะต้นทางได้หยุดลำดับการทำงานไปแล้ว ให้เก็บรักษาบันทึกสัญญาณเตือนตามลำดับเวลาและระบุเหตุการณ์ที่มีการประทับเวลาที่เร็วที่สุด เปรียบเทียบกับรอบการทำงานที่ทราบว่าราบรื่นครั้งล่าสุด การเปลี่ยนแปลงผลิตภัณฑ์/สูตร การบำรุงรักษา การหยุดชะงักของกระแสไฟฟ้า หรือการเปลี่ยนแปลงสถานะต้นทาง/ปลายทาง
สำหรับความผิดปกติที่เกิดขึ้นเป็นระยะ ให้บันทึกรายละเอียดการเกิดซ้ำ: วันและเวลา อุณหภูมิหรือสภาพแวดล้อมที่เกี่ยวข้อง โหมดการทำงาน กลุ่มคอยล์ กะการทำงาน จำนวนรอบ การสังเกตการสั่นสะเทือน/เสียง และสัญญาณเตือนที่เกี่ยวข้อง หลีกเลี่ยงการสรุปสาเหตุจากเหตุการณ์เพียงครั้งเดียว รูปแบบที่เกิดขึ้นซ้ำๆ อาจเป็นเหตุผลให้ต้องวางแผนการตรวจสอบ แต่ไม่ได้พิสูจน์ว่าชิ้นส่วนนั้นชำรุด
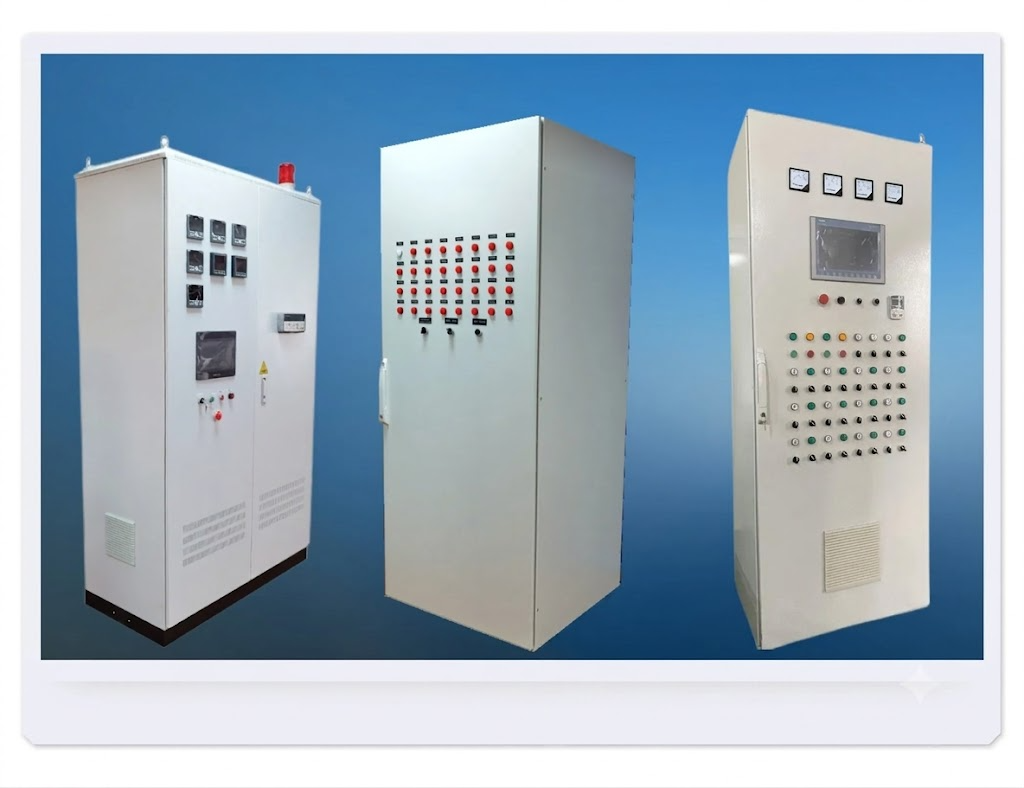
แยกการสังเกต การวินิจฉัย และการแก้ไขออกจากกัน
ผู้ปฏิบัติงานมักสามารถให้ข้อสังเกตที่มีคุณค่าสูงได้ภายในขอบเขตการฝึกอบรมและการปฏิบัติงานอย่างปลอดภัยของตน ช่างซ่อมบำรุงและผู้เชี่ยวชาญด้านเทคนิคอาจวินิจฉัยหรือซ่อมแซมได้เฉพาะภายในขอบเขตความสามารถที่ได้รับมอบหมายและขั้นตอนที่ได้รับอนุมัติเท่านั้น งานด้านความปลอดภัยและการควบคุมพลังงานต้องอาศัยอำนาจและการตรวจสอบเฉพาะของสถานที่นั้นๆ
ระบุสถานะสามสถานะในบันทึกการทำงาน:
- สังเกต: มีการบันทึกหลักฐานแล้ว แต่ไม่มีการระบุสาเหตุการฟ้องร้อง
- วินิจฉัย: สาเหตุที่ได้รับการสนับสนุนโดยการทดสอบที่มีเอกสารรับรองหรือการตรวจสอบโดยผู้เชี่ยวชาญ
- แก้ไขและตรวจสอบแล้ว: งานแก้ไขที่ได้รับอนุมัติเสร็จสมบูรณ์แล้ว ตรงตามเกณฑ์การกลับเข้ารับบริการ และมีการมอบหมายแผนป้องกันการเกิดซ้ำแล้ว
การเริ่มการผลิตใหม่อาจเป็นการแก้ไขปัญหาชั่วคราวเท่านั้น อย่าปิดสาเหตุหลักของปัญหาจนกว่าจะมีหลักฐานสนับสนุนและผู้รับผิดชอบได้ดำเนินการป้องกันเสร็จสิ้นแล้ว
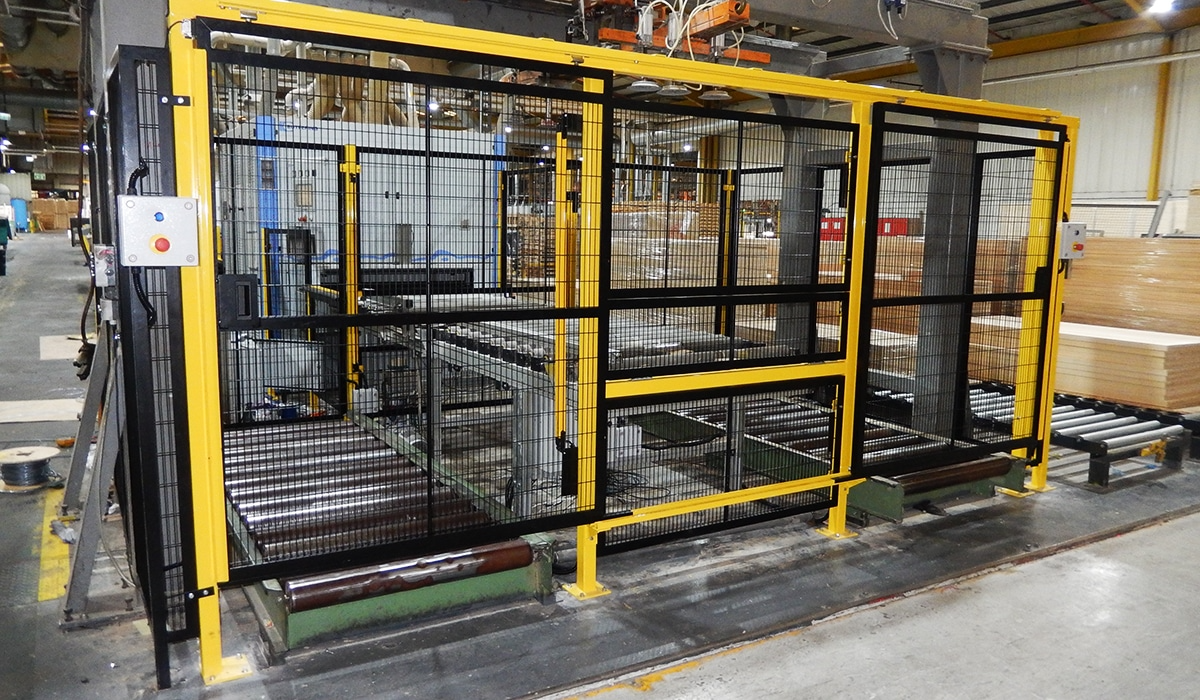
ยกระดับปัญหาด้วยแพ็คเกจการสนับสนุนทางเทคนิคแบบครบวงจร
ส่งข้อมูลที่เป็นข้อเท็จจริงและกระชับไปยังผู้ผลิตหรือทีมสนับสนุนที่ได้รับอนุญาต:
- รุ่นเครื่อง หมายเลขประจำเครื่อง ตัวเลือกที่ติดตั้ง และเวอร์ชันคู่มือ/ซอฟต์แวร์ปัจจุบัน
- รหัสสัญญาณเตือนภัยที่ถูกต้องและประวัติสัญญาณเตือนภัยตามลำดับเวลา;
- วัน/เวลา โหมดการทำงาน สูตรการผลิต ประเภทคอยล์ ขนาด และน้ำหนัก (หากมี)
- ถ่ายภาพหรือวิดีโอแสดงสถานะภายนอกของเครื่องจักรและตำแหน่งของผลิตภัณฑ์
- รอบวัฏจักรที่ดีที่สุดที่ทราบครั้งล่าสุดและการเปลี่ยนแปลงนับตั้งแต่นั้นมา;
- ข้อสังเกตที่ได้ดำเนินการไปแล้ว รวมถึงสิ่งที่เป็น ไม่ เปลี่ยนแปลงแล้ว; และ
- ข้อมูลติดต่อของไซต์ สถานะการเข้าถึงที่ปลอดภัย และข้อจำกัดในการผลิตใดๆ
ห้ามรวมคำขอให้ข้ามขั้นตอนการป้องกันหรือ "ทำให้เครื่องทำงานได้ไม่ว่าจะด้วยวิธีใดก็ตาม" หากหลักฐานบ่งชี้ว่ามีปัญหาเกี่ยวกับการป้องกัน ระบบรักษาความปลอดภัย การเริ่มต้นทำงานโดยไม่คาดคิด หรือความเสถียรของผลิตภัณฑ์ ให้ระบุว่าเครื่องนั้นถูกเก็บไว้เพื่อรอการตรวจสอบจากผู้เชี่ยวชาญ
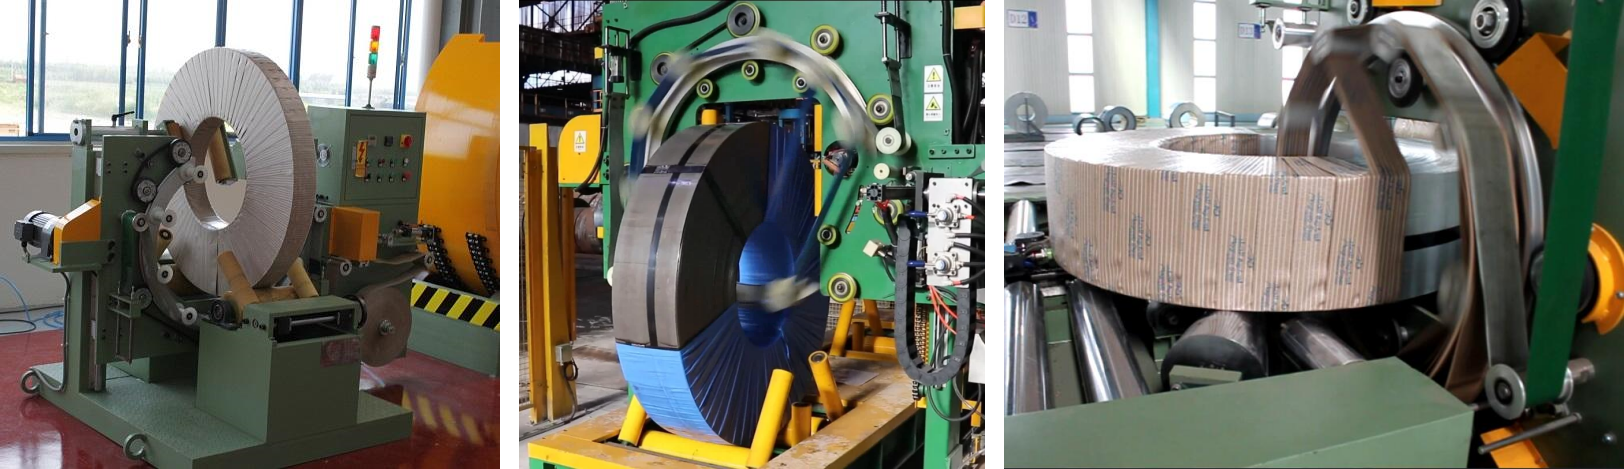
ปิดข้อผิดพลาดเพื่อป้องกันไม่ให้เกิดขึ้นซ้ำโดยไม่ทันสังเกต
หลังจากแก้ไขแล้ว ให้บันทึกสาเหตุที่ได้รับการอนุมัติ การดำเนินการแก้ไข รหัสชิ้นส่วนหากมีการเปลี่ยนแปลง บันทึกการทดสอบหรือการตรวจสอบ และการอัปเดตใดๆ ในแผนการบำรุงรักษา นโยบายอะไหล่ การฝึกอบรม การกำกับดูแลสูตร หรือการสำรองข้อมูลซอฟต์แวร์ ติดตามแนวโน้มของประเภทความผิดพลาดที่เกิดขึ้นซ้ำๆ เมื่อเวลาผ่านไป เป้าหมายไม่ใช่เพียงแค่การเริ่มต้นสายการผลิตใหม่ แต่เป็นการลดการหยุดทำงานซ้ำๆ ที่หลีกเลี่ยงได้โดยไม่ก่อให้เกิดความเสี่ยงด้านความปลอดภัยใหม่
สิ่งที่ต้องเตรียมก่อนสถานการณ์จะทวีความรุนแรงขึ้นในครั้งต่อไป
ควรเก็บรักษาชุดเอกสารที่มีหมายเลขประจำเครื่องและหมายเลขประจำตัวที่ถูกต้อง การสำรองข้อมูลอย่างเป็นระบบ วิธีการส่งออกข้อมูลการแจ้งเตือน รายชื่อผู้ติดต่อสำหรับแจ้งปัญหา และแบบฟอร์มบันทึกหลักฐานสั้นๆ ไว้ที่เครื่อง การเตรียมการเหล่านี้จะช่วยให้การแก้ไขปัญหาเชื่อถือได้มากกว่ารายการชิ้นส่วนที่ต้องเปลี่ยนแบบทั่วไป
รายละเอียดภาพ
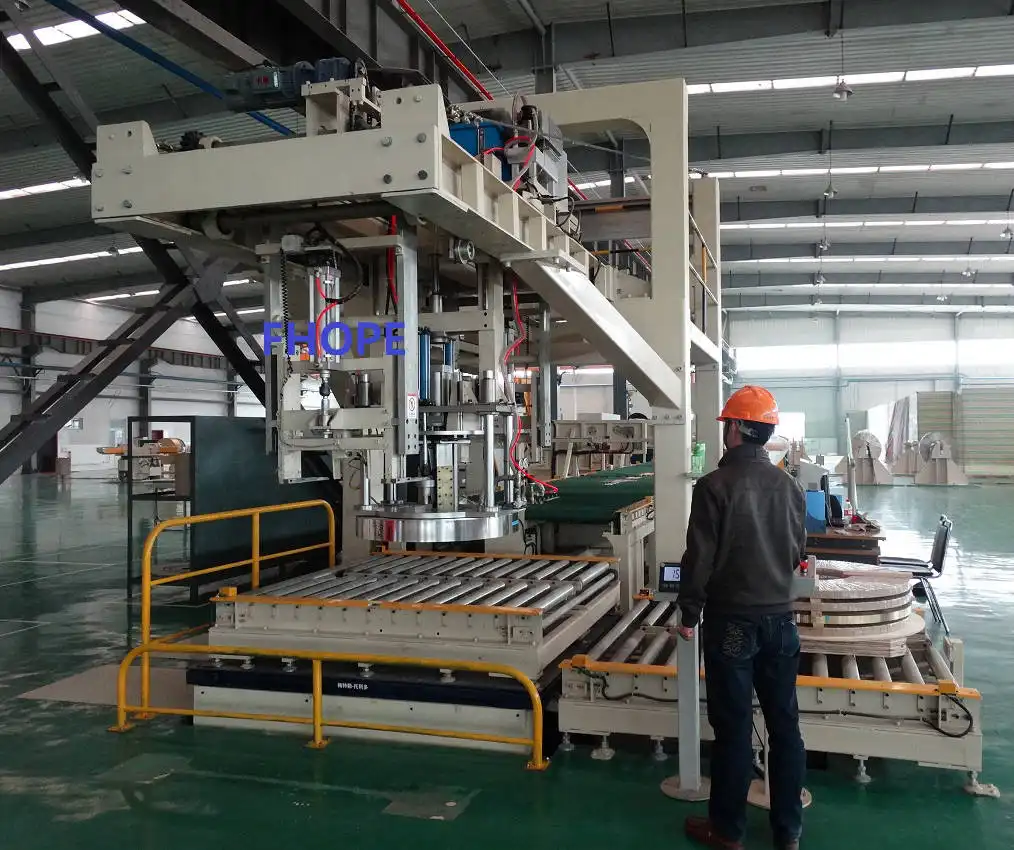
คลิกเพื่อดูภาพขยาย
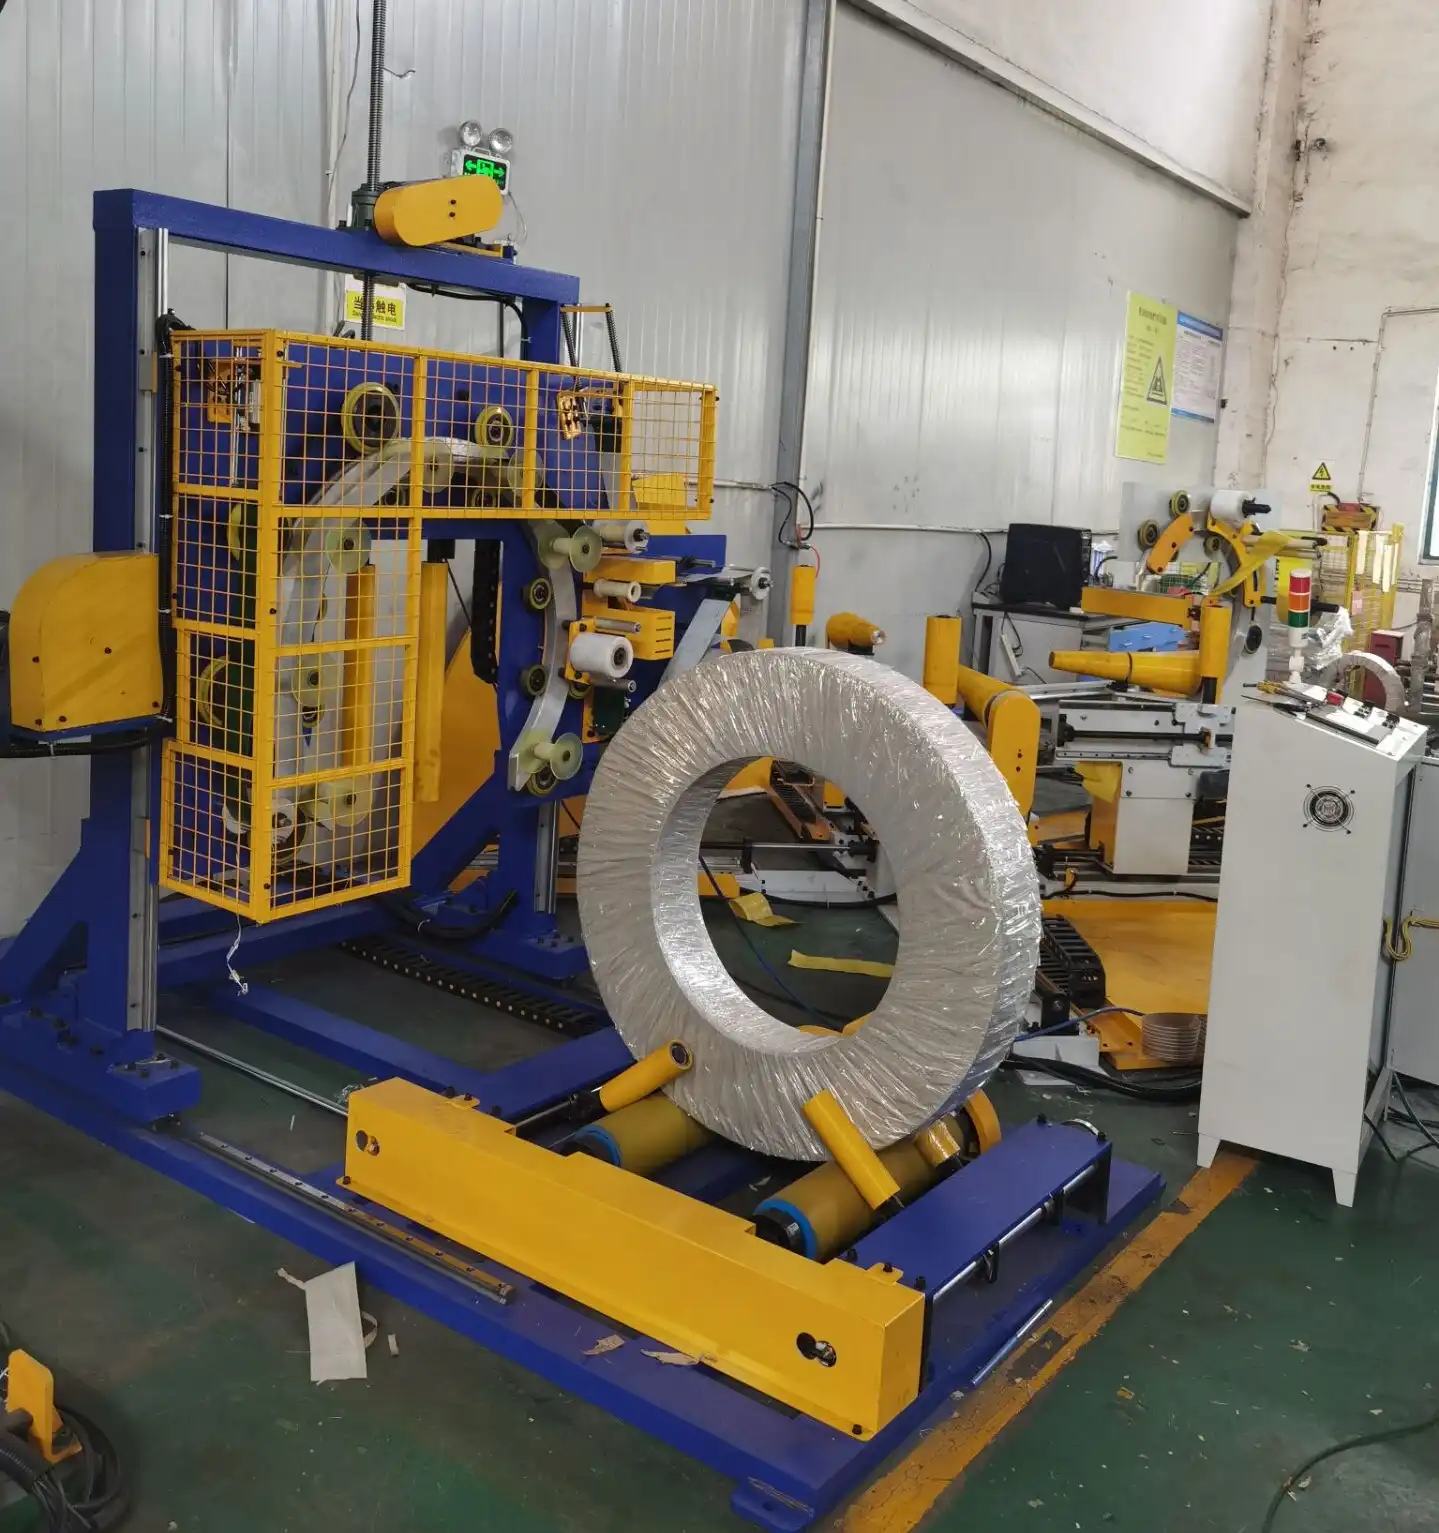
คลิกเพื่อดูภาพขยาย
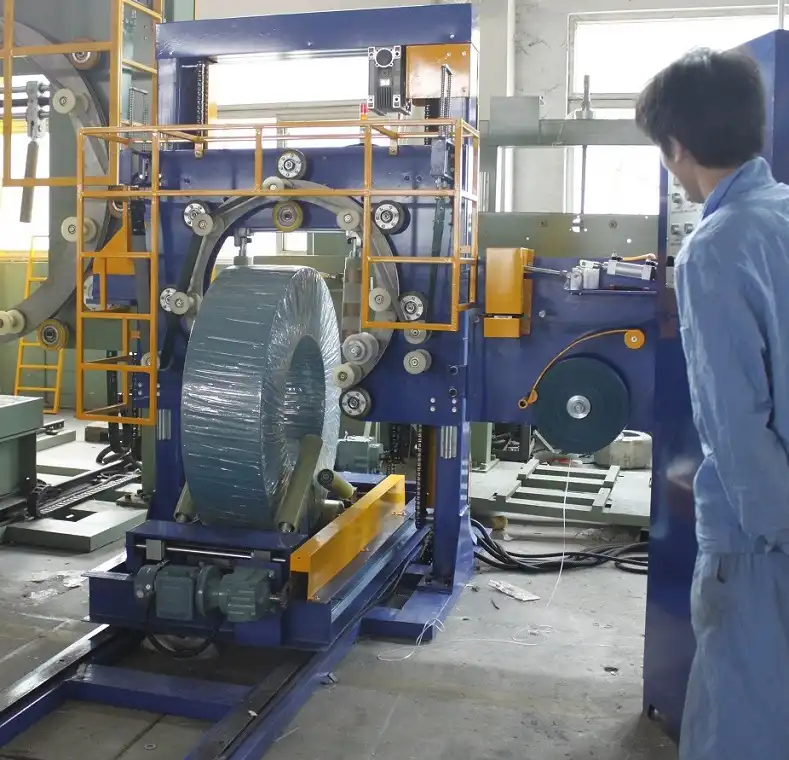
คลิกเพื่อดูภาพขยาย
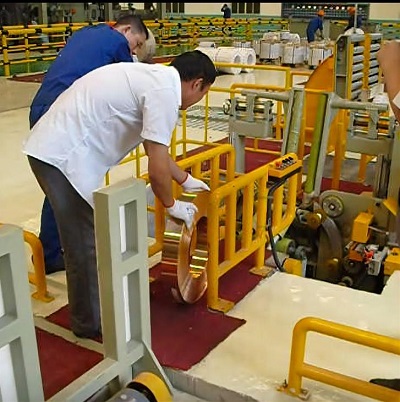
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
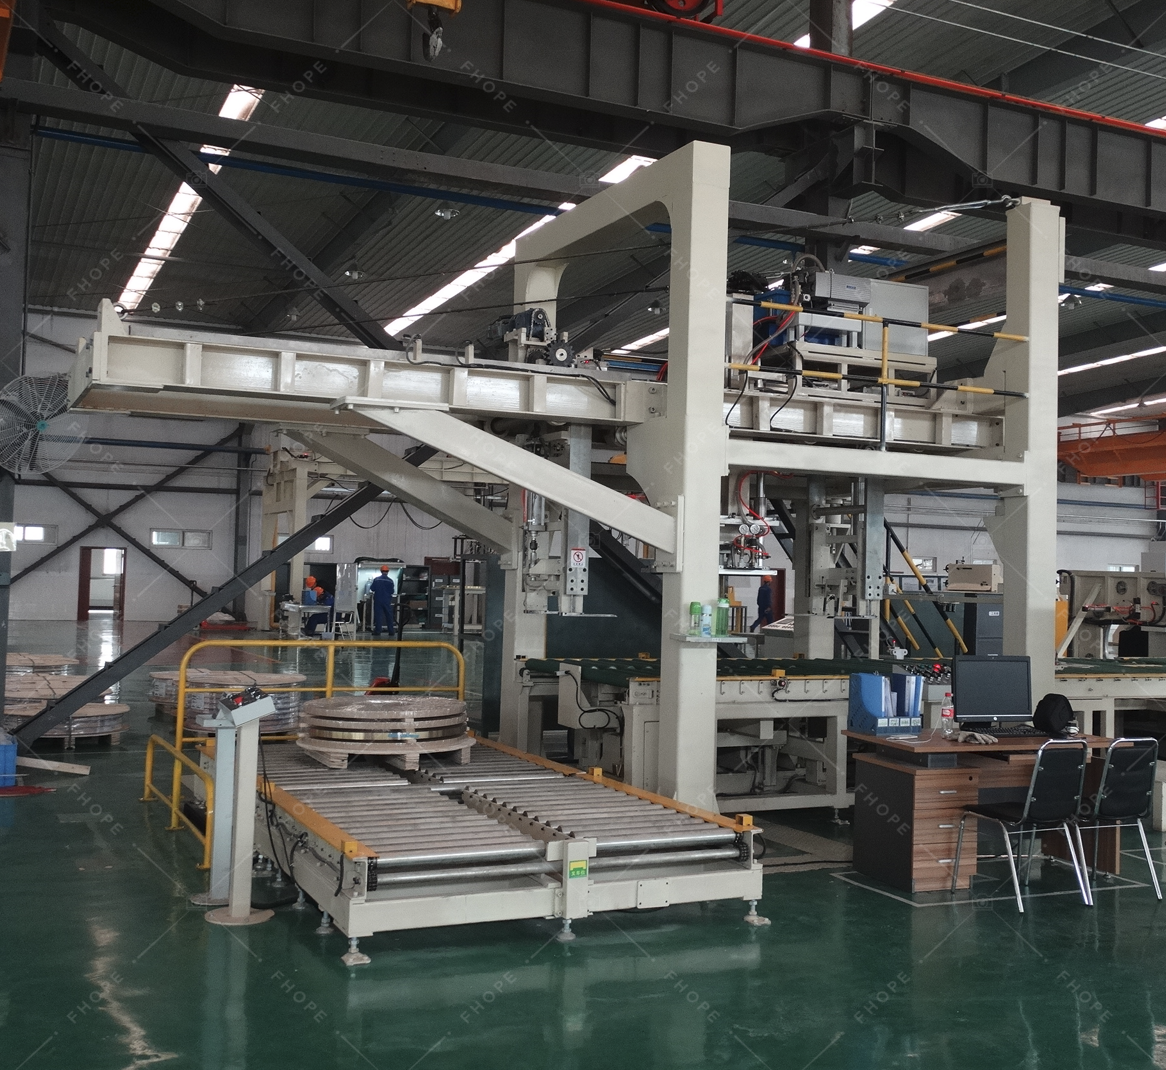
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →
สายการบรรจุหีบห่อ
ดูรายละเอียด →
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →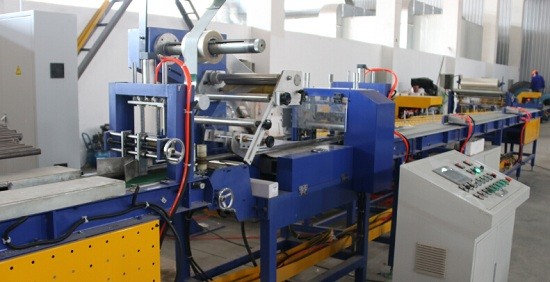
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →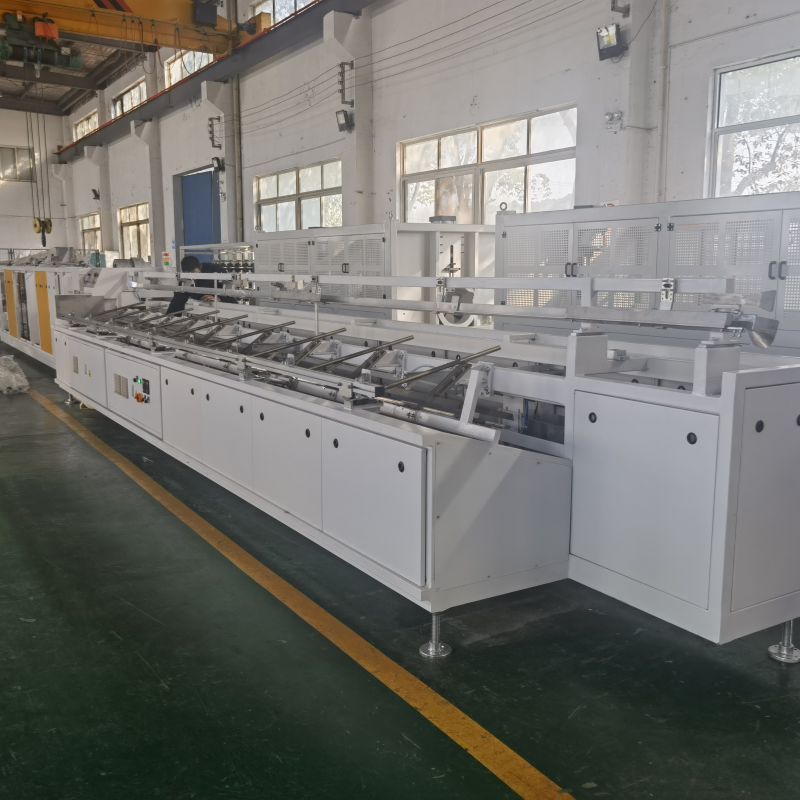
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →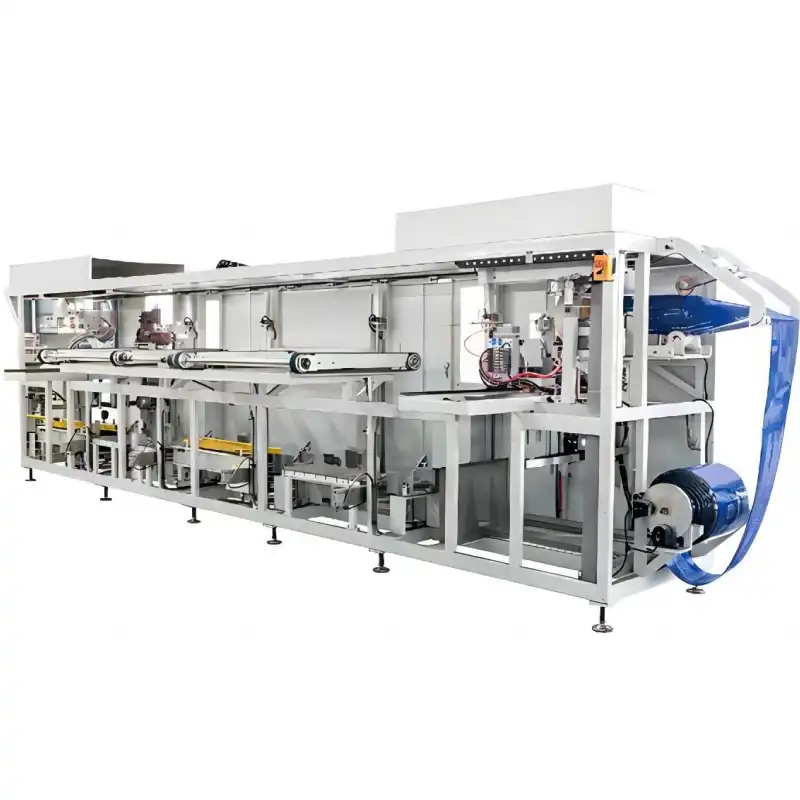
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →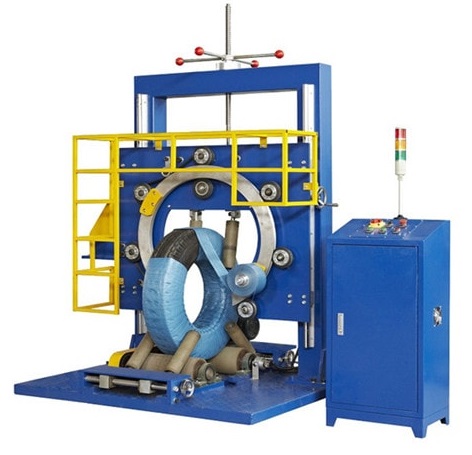
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →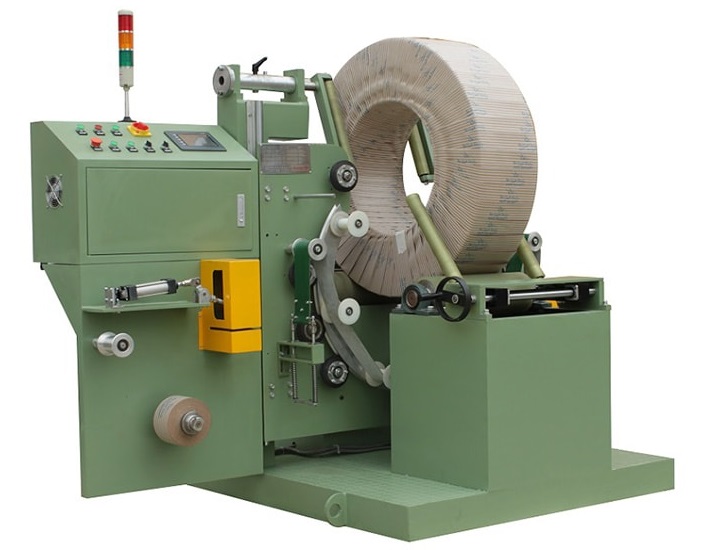
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →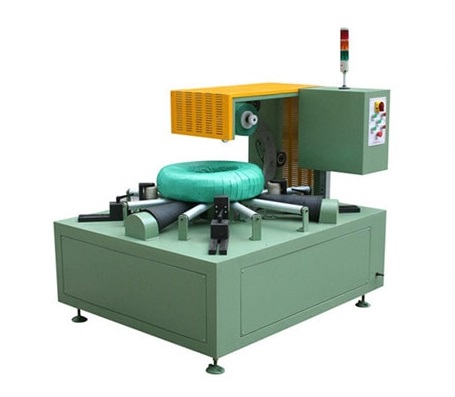
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →