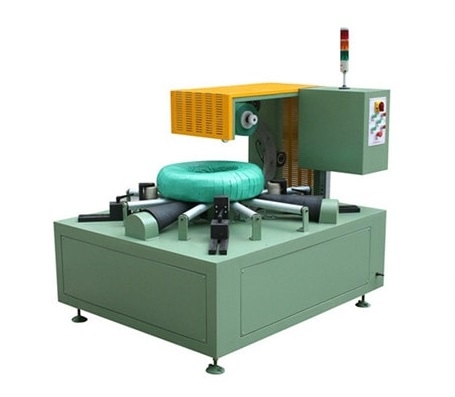
คู่มือการตัดสินใจเลือกระบบอัตโนมัติสำหรับการห่อขดเหล็ก: ระบบแบบใช้มือเทียบกับระบบอัตโนมัติ
การเลือกใช้ระบบห่อเหล็กม้วนแบบใช้แรงงานคนหรือแบบอัตโนมัติ ไม่ใช่แค่การเปรียบเทียบความเร็วหรือต้นทุนแรงงานเท่านั้น ควรศึกษาเพิ่มเติมว่า การวิเคราะห์กระบวนการ ข้อมูลกำลังการผลิต การใช้วัสดุ การประเมินความเสี่ยง และปัจจัยด้านการบำรุงรักษา จะช่วยกำหนดระดับการทำงานอัตโนมัติที่เหมาะสมสำหรับการบรรจุภัณฑ์ของคุณได้อย่างไร
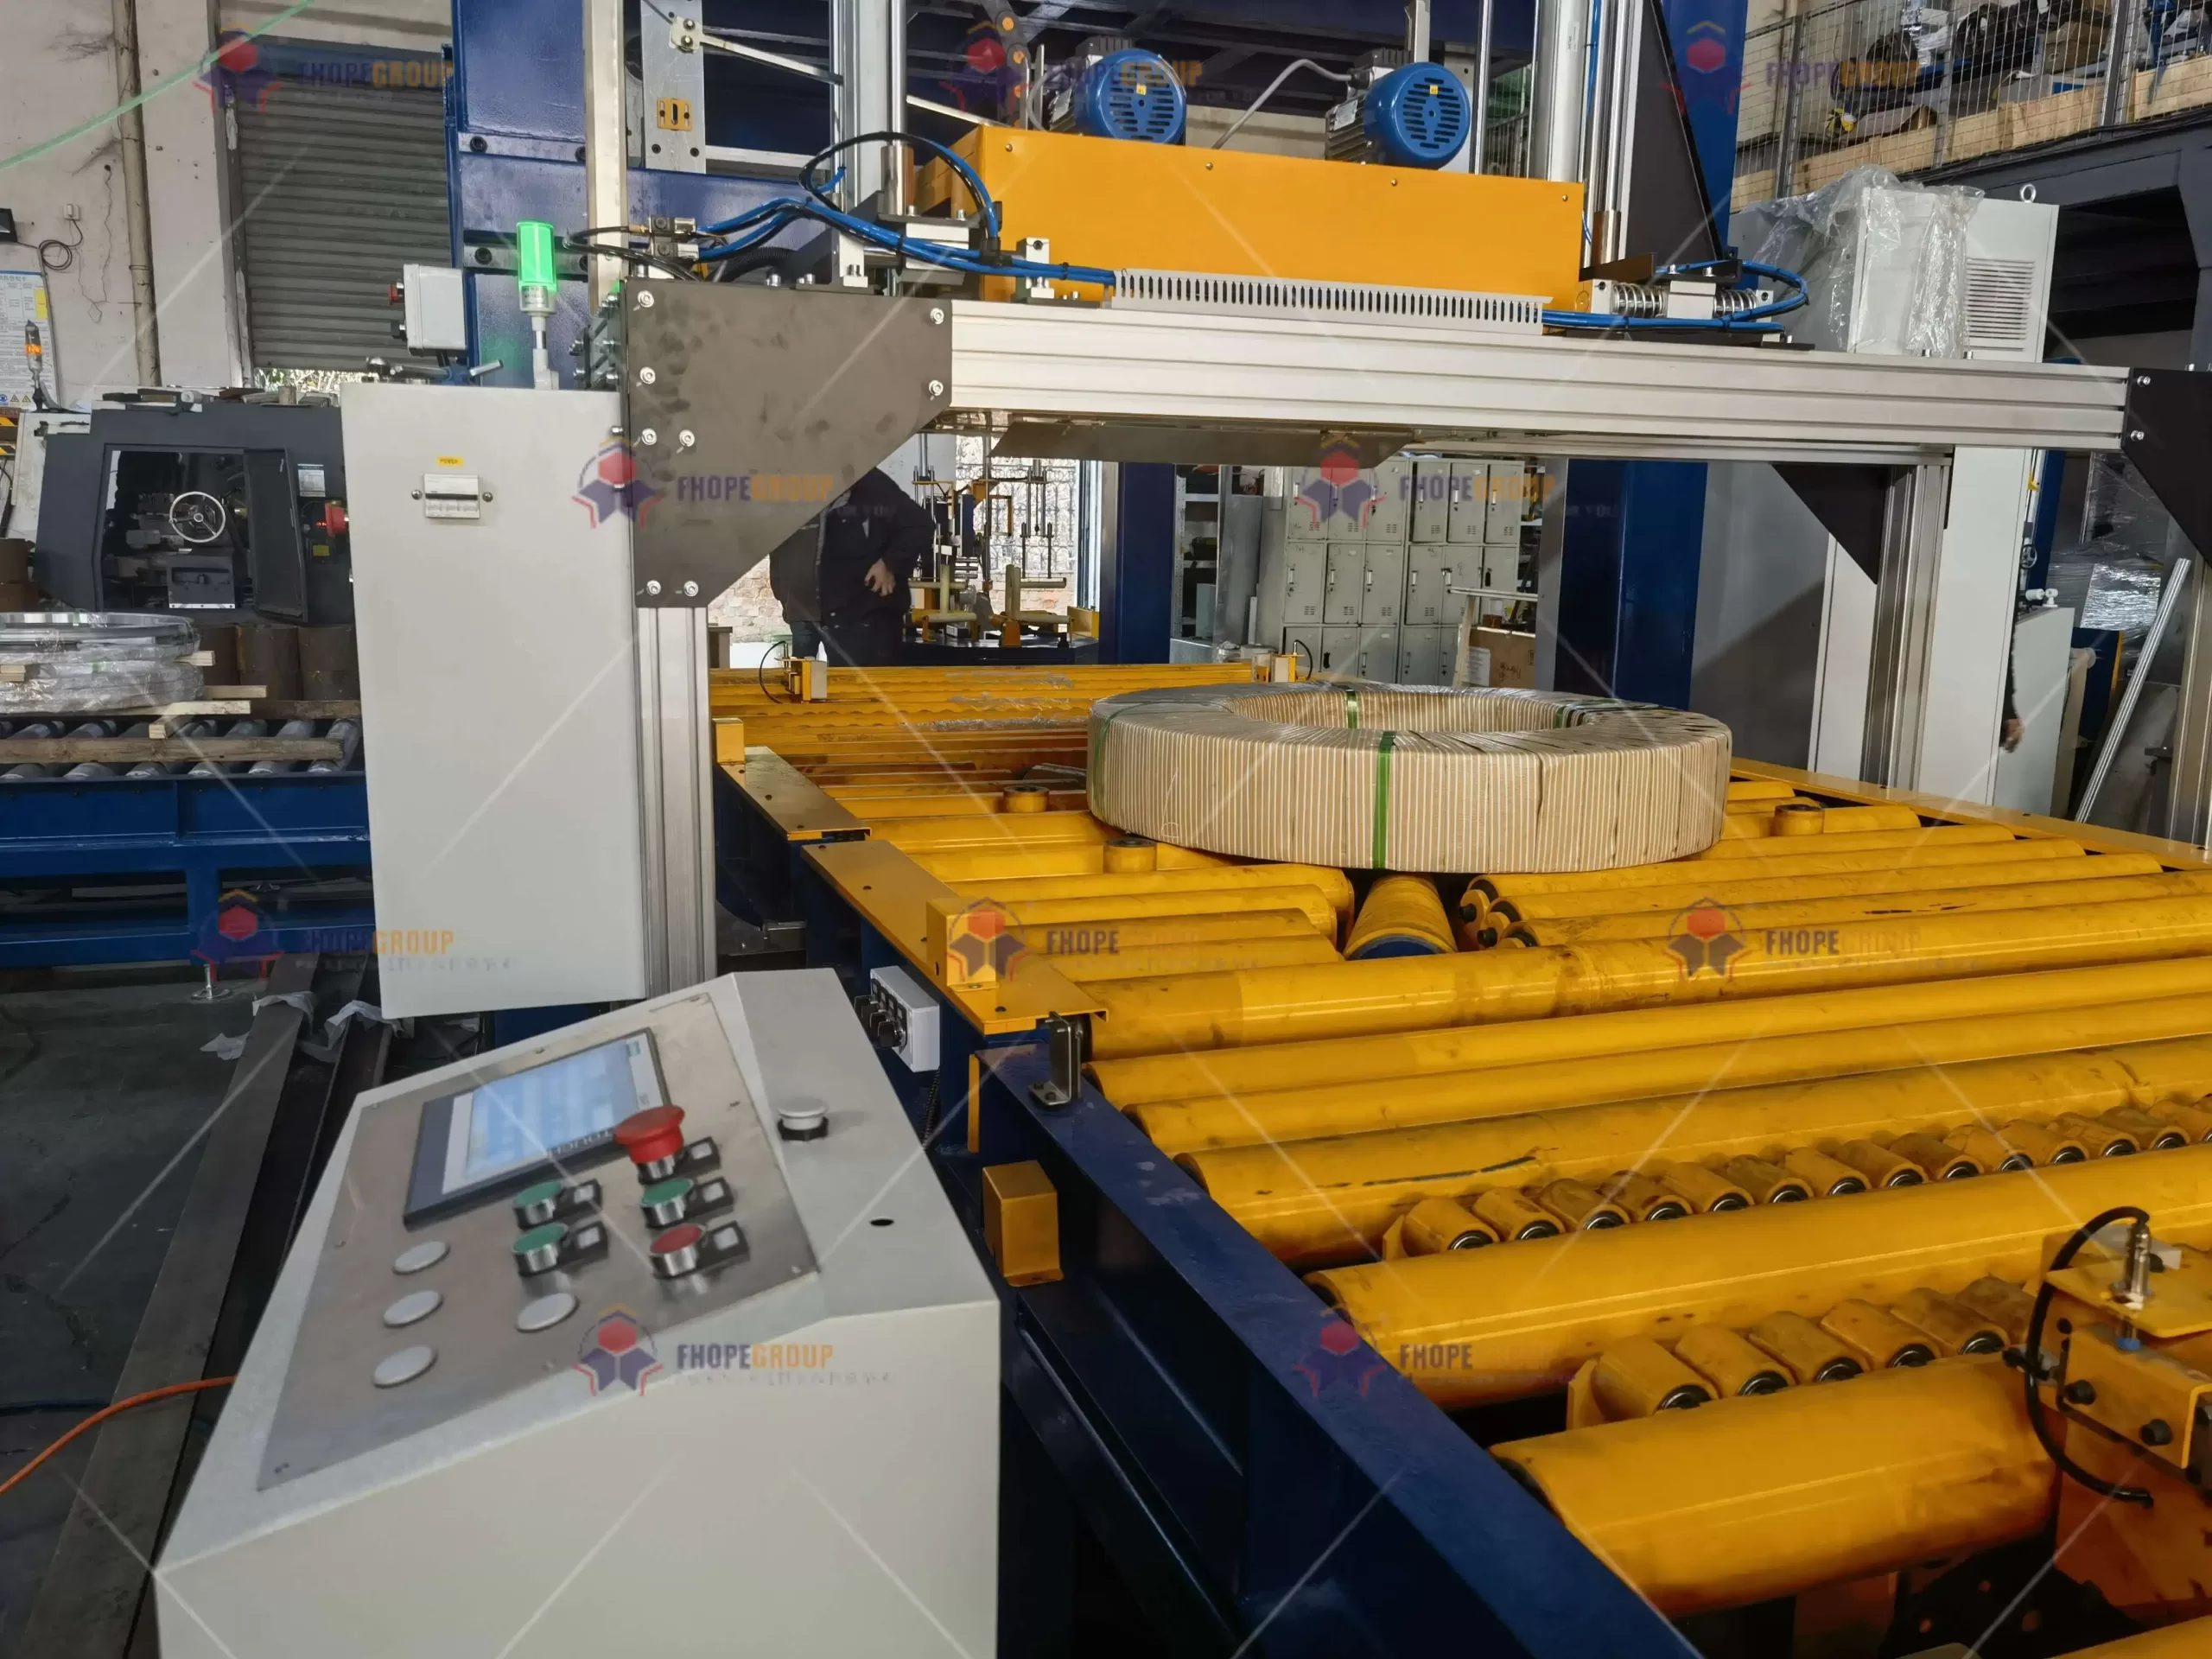
การห่อขดเหล็กด้วยมือเทียบกับการห่อขดเหล็กอัตโนมัติ: ต้นทุน ความปลอดภัย และประสิทธิภาพ
การห่อขดเหล็กด้วยมือเทียบกับการห่อขดเหล็กอัตโนมัติ: ต้นทุน ความปลอดภัย และประสิทธิภาพ
ระบบอัตโนมัติไม่ใช่คำตอบที่ถูกต้องเสมอไป และ "การทำงานด้วยมือ" ก็ไม่ใช่รูปแบบการทำงานแบบเดียว การตัดสินใจที่มีประโยชน์เริ่มต้นด้วยการอธิบายว่าคนและอุปกรณ์ทำอะไรอยู่ในปัจจุบัน จากนั้นจึงทดสอบว่าระดับของระบบอัตโนมัติที่เสนอจะช่วยขจัดข้อจำกัดที่แท้จริงโดยไม่สร้างความคาดหวังที่ไม่สมเหตุสมผลหรือไม่
บทความนี้เปรียบเทียบรูปแบบการดำเนินงาน ไม่ได้คำนวณผลตอบแทนจากการลงทุนของโครงการ ไม่รับรองผลลัพธ์ด้านความปลอดภัย หรือรับประกันผลลัพธ์ด้านปริมาณงาน แรงงาน หรือการประหยัดวัสดุ โครงการผลิตเหล็กม้วนแต่ละโครงการจำเป็นต้องมีข้อมูลพื้นฐาน การตรวจสอบผังงาน การประเมินความเสี่ยง ข้อกำหนดของเครื่องจักร และแผนการยอมรับที่เฉพาะเจาะจง
กำหนดตัวเลือกให้ชัดเจนก่อนที่จะเปรียบเทียบกัน
ใช้ภาษาที่เข้าใจง่าย ต่อไปนี้เป็นระบบต่างๆ ที่มีความสัมพันธ์กันแตกต่างกัน:
| รูปแบบการดำเนินงาน | อะไรบ้างที่สามารถนำระบบอัตโนมัติมาใช้ได้ | สิ่งที่อาจยังคงต้องการผู้คน |
|---|---|---|
| ส่วนใหญ่เป็นการห่อด้วยมือ | การขนย้ายและห่อวัสดุอาจเป็นกระบวนการด้วยมือ | การเคลื่อนย้ายขดลวด การเตรียมวัสดุ การตรวจสอบคุณภาพ การบรรจุหีบห่อให้เสร็จสมบูรณ์ |
| การห่อแบบช่วยหรือกึ่งอัตโนมัติ | กระบวนการห่ออาจขับเคลื่อนด้วยเครื่องจักร | การโหลด การขนถ่าย การเติมวัสดุ การยืนยันผลิตภัณฑ์ ข้อผิดพลาด |
| ระบบโหลดและห่ออัตโนมัติ | การถ่ายโอนและการห่อสามารถเรียงลำดับได้ | การกำกับดูแลสายการผลิต การเติมสินค้า การตรวจสอบคุณภาพ การตอบสนองต่อการบำรุงรักษา |
| สายการบรรจุภัณฑ์แบบครบวงจร | การห่ออาจเกี่ยวข้องกับการรัด การชั่งน้ำหนัก การลำเลียง หรือการเรียงซ้อน | การจัดการข้อผิดพลาด การวางแผน การเติมสินค้า การบำรุงรักษา การเปลี่ยนแปลงที่ควบคุมได้ |
การแบ่งงานที่แน่นอนขึ้นอยู่กับการออกแบบ อย่าเปรียบเทียบสถานีบรรจุภัณฑ์แบบใช้แรงงานคนกับสายการผลิตแบบครบวงจร แล้วเรียกทั้งสองอย่างว่า "การห่อ" เหมือนกัน
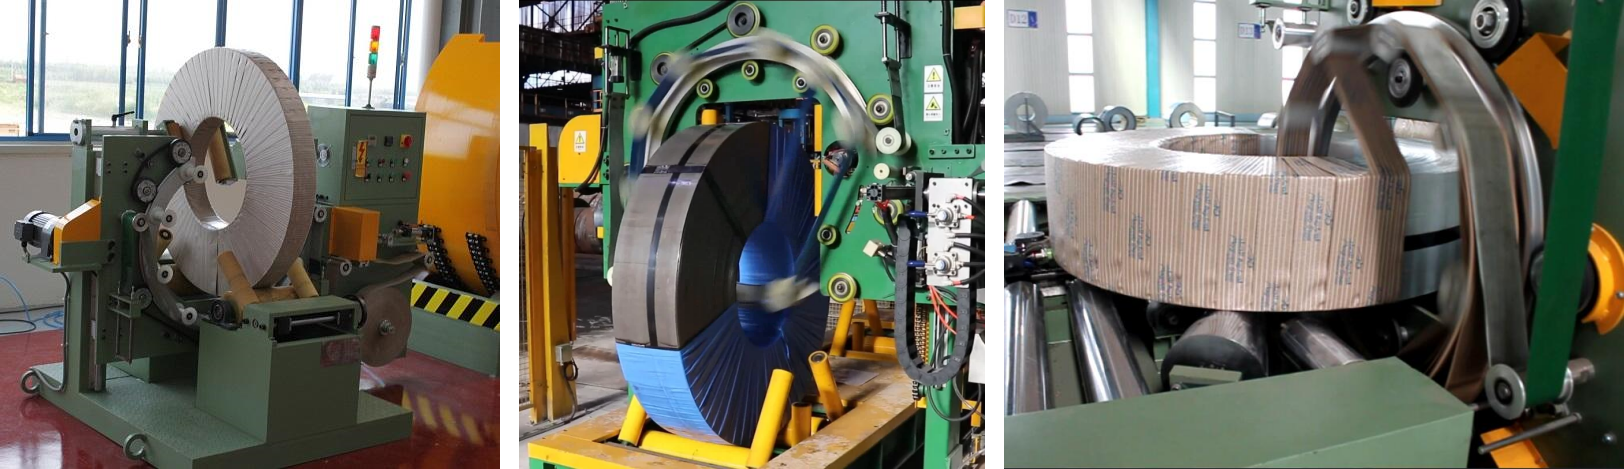
จัดทำแผนผังกระบวนการปัจจุบันก่อนที่จะเสนอแผนผังกระบวนการในอนาคต
สังเกตกระบวนการผลิตที่เป็นตัวแทนในช่วงเวลาที่กำหนด บันทึกข้อมูลเกี่ยวกับชนิดของขดลวด ขนาด น้ำหนัก ข้อกำหนดบรรจุภัณฑ์ รูปแบบการสั่งซื้อ การเริ่มต้นและการหยุด เวลารอคิว การเปลี่ยนแปลงวัสดุ การตรวจสอบคุณภาพ การแก้ไขงาน และบุคคลทั้งหมดที่มีส่วนร่วม ไม่ใช่แค่บุคคลที่อยู่ใกล้กับเครื่องห่อมากที่สุดเท่านั้น
ลองถามคำถามเชิงปฏิบัติเหล่านี้ดู:
- ใครเป็นผู้เคลื่อนย้ายขดลวด เตรียมวัสดุ เริ่มวงจร ตรวจสอบชุดขดลวด และจัดการกับปัญหาที่เกิดขึ้น?
- การรอคอย การเดิน การยก การค้นหา หรือการทำงานซ้ำ เกิดขึ้นที่ใดบ้าง?
- ผลิตภัณฑ์กลุ่มใดหรือคำขอพิเศษใดบ้างที่รบกวนจังหวะการทำงานปกติ?
- จะเกิดอะไรขึ้นเมื่อมีการเปลี่ยนกะ เปลี่ยนวัสดุ มีสัญญาณเตือน หรืออุปกรณ์ขัดข้อง?
- ข้อจำกัดในปัจจุบันข้อใดบ้างที่วัดได้จริง และข้อใดบ้างที่เป็นเพียงสมมติฐาน?
เปรียบเทียบแรงงานในฐานะระบบ ไม่ใช่จำนวนพนักงานที่สถานีใดสถานีหนึ่ง
งานที่ใช้แรงงานคนอาจเกี่ยวข้องกับพนักงานบรรจุภัณฑ์ พนักงานขับเครนหรือรถยก การเตรียมวัสดุ การตรวจสอบคุณภาพ หัวหน้างาน และการแก้ไขงาน ส่วนระบบอัตโนมัติอาจเปลี่ยนสถานที่ทำงานแทนที่จะกำจัดงานนั้นไปโดยสิ้นเชิง มันอาจสร้างหรือเพิ่มความต้องการด้านการเติมสินค้า การตรวจสอบสายการผลิต การบำรุงรักษา การกู้คืนตามแผน การจัดการสูตร และการสนับสนุนทางเทคนิค
สร้างการศึกษาเวลาการทำงานสำหรับตระกูลคอยล์และช่วงเวลาการทำงานเดียวกัน รายงานแรงงานทางตรงและทางอ้อมแยกกัน รวมถึงเวลาทำงานที่มีประสิทธิภาพ เวลาพัก การส่งมอบงานระหว่างกะ การรอคอยต้นทาง และความแออัดปลายทาง หากไม่มีขอบเขตดังกล่าว "การประหยัดแรงงานได้หนึ่งคน" จะไม่มีคุณค่าในการตัดสินใจ
เปรียบเทียบความสามารถและความสอดคล้องกับหลักฐานที่ตรงกัน
อย่าใช้ค่าอัตราการผลิตสูงสุดของผู้จำหน่ายเป็นกำลังการผลิตของโรงงาน ให้เปรียบเทียบค่าพื้นฐานและผลการทดลองที่ตรงกัน โดยใช้กลุ่มขดลวดเดียวกันหรือเทียบเคียงได้ ข้อกำหนดบรรจุภัณฑ์ วัสดุ ชั่วโมงการทำงาน รูปแบบทีมงาน และคำจำกัดความของบรรจุภัณฑ์ที่เสร็จสมบูรณ์และยอมรับได้
ติดตามอย่างน้อย:
- เวลาที่ใช้ต่อขดลวดที่รับเข้ามา รวมถึงเวลาที่ต้องรอซึ่งส่งผลต่อปริมาณผลผลิต
- การกระจายเวลาของรอบการผลิต ไม่ใช่แค่รอบการผลิตที่เร็วที่สุดเท่านั้น
- เวลาในการเปลี่ยนกะและการเติมวัสดุ;
- บรรจุภัณฑ์ที่ถูกปฏิเสธ ปรับปรุงใหม่ หรือเสียหาย;
- การหยุดทำงานตามแผนและนอกแผนที่มีสาเหตุ และ
- คิวต้นน้ำ/ปลายน้ำที่เปลี่ยนแปลงไปหลังจากการทำงานอัตโนมัติ
การควบคุมสูตรการผลิตอาจช่วยปรับปรุงความสม่ำเสมอในการผลิตได้ หากเครื่องจักร วัสดุ ช่วงผลิตภัณฑ์ และการตรวจสอบความถูกต้องเอื้ออำนวย อย่างไรก็ตาม การควบคุมสูตรการผลิตไม่ได้ขจัดความจำเป็นในการตรวจสอบการซ้อนทับ ความตึง จำนวนชั้น สภาพสุดท้าย หรือการปกป้องผลิตภัณฑ์ให้เป็นไปตามมาตรฐานบรรจุภัณฑ์จริงของลูกค้า

พิจารณาการใช้วัสดุเป็นประเด็นที่สามารถวัดได้
การสิ้นเปลืองวัสดุอาจได้รับอิทธิพลจากส่วนที่ซ้อนทับกัน จำนวนชั้น คุณสมบัติของฟิล์ม การเปลี่ยนม้วน การแตกหัก วิธีปฏิบัติของผู้ปฏิบัติงาน รูปทรงของผลิตภัณฑ์ และการแก้ไขงาน เพื่อการเปรียบเทียบ ให้ชั่งน้ำหนักหรือนับจำนวนวัสดุที่ใช้ไป คำนึงถึงของเสียและม้วนที่ใช้ไม่หมด และเปรียบเทียบกับจำนวนม้วนที่ยอมรับได้ อย่าอ้างว่าการตั้งค่าแบบอัตโนมัติช่วยประหยัดต้นทุนได้โดยไม่มีการทดสอบอย่างเป็นระบบ
เปรียบเทียบปริมาณการได้รับสาร ไม่ใช่คำขวัญด้านความปลอดภัย
ระบบการทำงานแบบใช้แรงงานคนและระบบอัตโนมัติอาจทำให้ผู้คนเผชิญกับความเสี่ยงที่แตกต่างกัน การทำงานแบบใช้แรงงานคนอาจเกี่ยวข้องกับการยก การออกแรงซ้ำๆ การอยู่ใกล้ขดลวดขนาดใหญ่ และการใช้งานอุปกรณ์เคลื่อนที่ ในขณะที่เครื่องจักรกลอัตโนมัติอาจมีชิ้นส่วนที่เคลื่อนไหว พื้นที่การเคลื่อนย้าย พลังงานสะสม ความสัมพันธ์ด้านการป้องกัน และอันตรายจากการบำรุงรักษา
คำถามที่ถูกต้องคือ: ในแต่ละสถานะ — การทำงานปกติ การโหลด การเติม การตอบสนองต่อปัญหาติดขัด/ข้อผิดพลาด การบำรุงรักษา และการกู้คืน — ยังคงมีอันตรายอะไรบ้าง และจำเป็นต้องมีการควบคุมอะไรบ้าง? โครงการระบบอัตโนมัติจำเป็นต้องมีการประเมินความเสี่ยงเฉพาะพื้นที่และการป้องกันที่ได้รับการตรวจสอบแล้ว ไม่ควรนำเสนอว่าเป็นเพียงการปรับปรุงด้านความปลอดภัยเพราะมีผู้ปฏิบัติงานที่มองเห็นได้น้อยลง
ความยืดหยุ่นและความสามารถในการฟื้นตัว อาจสำคัญกว่าความเร็วในการนำเสนอข่าว
วิธีการแบบใช้แรงงานคนหรือแบบใช้เครื่องช่วยอาจยังคงเหมาะสมสำหรับปริมาณน้อย ผลิตภัณฑ์มีช่วงที่ไม่แน่นอน ความต้องการบรรจุภัณฑ์ชั่วคราว รูปแบบโรงงานที่จำกัด ความสามารถในการบำรุงรักษาที่จำกัด หรือการทำงานที่ไม่บ่อยนัก แต่ระบบอัตโนมัติอาจมีความน่าสนใจมากขึ้นเมื่อกระบวนการสามารถทำซ้ำได้ดีพอ รูปแบบความต้องการคงที่ กระบวนการแบบใช้แรงงานคนมีข้อจำกัดที่วัดได้ และองค์กรสามารถรองรับการบำรุงรักษา ชิ้นส่วนอะไหล่ การฝึกอบรม และการควบคุมการเปลี่ยนแปลงได้
จงถามว่าเกิดอะไรขึ้นเมื่อขดลวดอยู่นอกช่วงที่อนุมัติ บรรจุภัณฑ์เปลี่ยนแปลง ม้วนวัสดุไม่พร้อมใช้งาน เครื่องจักรต้นทางหยุดทำงาน หรือเกิดข้อผิดพลาดในสายการผลิต โซลูชันที่ไม่มีเส้นทางการกู้คืนที่ปลอดภัยและมีการบันทึกไว้ ถือว่าไม่สมบูรณ์ในเชิงปฏิบัติการ

ใช้แบบประเมินผลการตัดสินใจ ไม่ใช่คำกล่าวอ้างทางการขาย
ให้คะแนนแต่ละตัวเลือกโดยพิจารณาจากหลักฐานที่รวบรวมได้ในสถานที่เกิดเหตุ:
| พื้นที่การตัดสินใจ | จำเป็นต้องมีหลักฐาน |
|---|---|
| ความต้องการและช่วงของผลิตภัณฑ์ | ประวัติการสั่งซื้อ, กลุ่มขดลวด, อัตรากรณีพิเศษ, ข้อสมมติฐานในการคาดการณ์ |
| แรงงาน | การศึกษาเวลาทำกิจกรรม รวมถึงงานทางอ้อมและการส่งมอบงาน |
| ความจุ | ผลการศึกษาเวลาการทำงานของคอยล์ที่ยอมรับได้และบันทึกเวลาหยุดทำงานตรงกัน |
| คุณภาพบรรจุภัณฑ์ | มาตรฐานการยอมรับที่กำหนดไว้ หลักฐานข้อบกพร่อง/การแก้ไขงาน ข้อกำหนดของลูกค้า |
| วัสดุ | ข้อมูลเกี่ยวกับการออก การบริโภค การสูญเสีย และการแก้ไขงาน สำหรับงานที่เทียบเคียงได้ |
| ความปลอดภัยและการยศาสตร์ | การประเมินความเสี่ยงของพื้นที่ในสภาวะปกติและสภาวะที่ไม่ปกติ |
| ความยืดหยุ่น | ซองผลิตภัณฑ์ที่ได้รับการอนุมัติ หลักฐานการเปลี่ยนแปลง เส้นทางข้อยกเว้น |
| ความสามารถในการรองรับ | ความสามารถในการบำรุงรักษา กลยุทธ์อะไหล่ ระยะเวลานำส่งบริการ แผนการฝึกอบรม |
| การตัดสินใจด้านเงินทุน | ใบเสนอราคาแบบระบุขอบเขต ความต้องการในการติดตั้ง/จัดวาง ระบบสาธารณูปโภค และแบบจำลองผลตอบแทนจากการลงทุน (ROI) แยกต่างหาก |
ผลลัพธ์อาจเป็นแบบทำด้วยมือ แบบช่วยเหลือ หรือแบบอัตโนมัติ การประเมินที่น่าเชื่อถือยอมรับว่าแต่ละวิธีอาจเหมาะสมภายใต้เงื่อนไขที่ได้รับการตรวจสอบแล้วที่แตกต่างกัน
ทำให้การตัดสินใจครั้งต่อไปสามารถตรวจสอบได้
ก่อนตัดสินใจ ควรตกลงรายละเอียดต่างๆ ให้ชัดเจน เช่น ระยะเวลาเริ่มต้น จำนวนขดลวด เกณฑ์การยอมรับ รูปแบบที่ต้องการ การตรวจสอบความเสี่ยง แผนการทดลอง ผู้รับผิดชอบ และวันที่ตัดสินใจ บันทึกสิ่งที่คาดว่าจะเปลี่ยนแปลงจากการทำงานอัตโนมัติ และสิ่งที่คาดว่าจะไม่เปลี่ยนแปลง เพื่อให้สามารถตรวจสอบการตัดสินใจในอนาคตได้ และปกป้องทั้งประสบการณ์ของผู้ปฏิบัติงานและการลงทุนจากคำสัญญาที่ไม่ชัดเจน
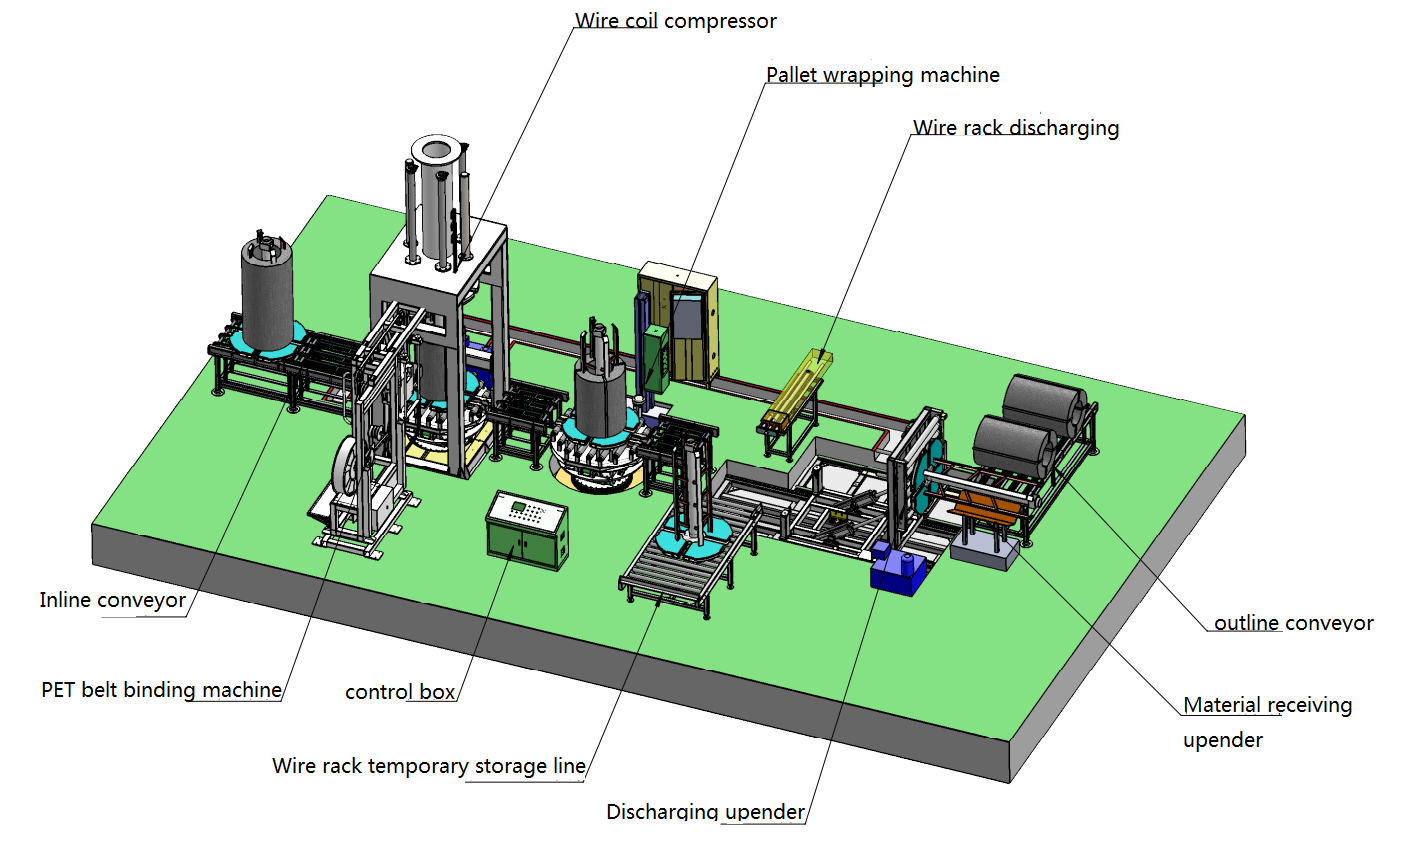
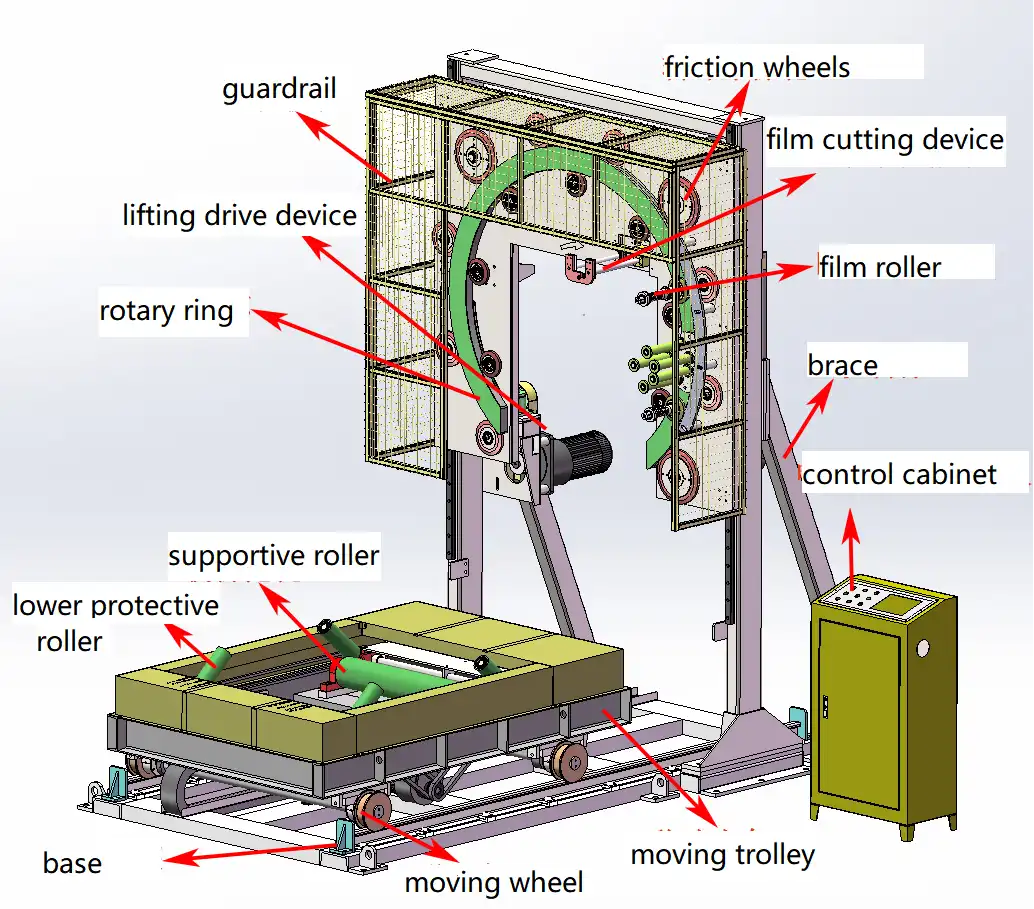
รายละเอียดภาพ
คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
คลิกเพื่อดูภาพขยาย
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →
สายการบรรจุหีบห่อ
ดูรายละเอียด →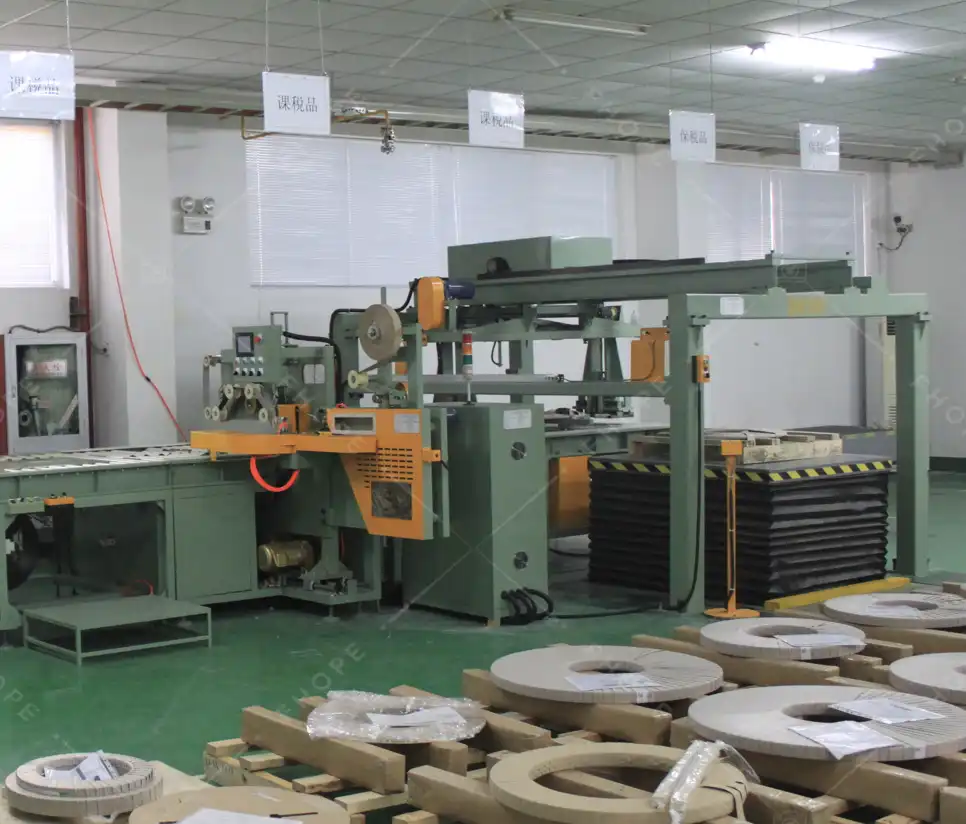
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →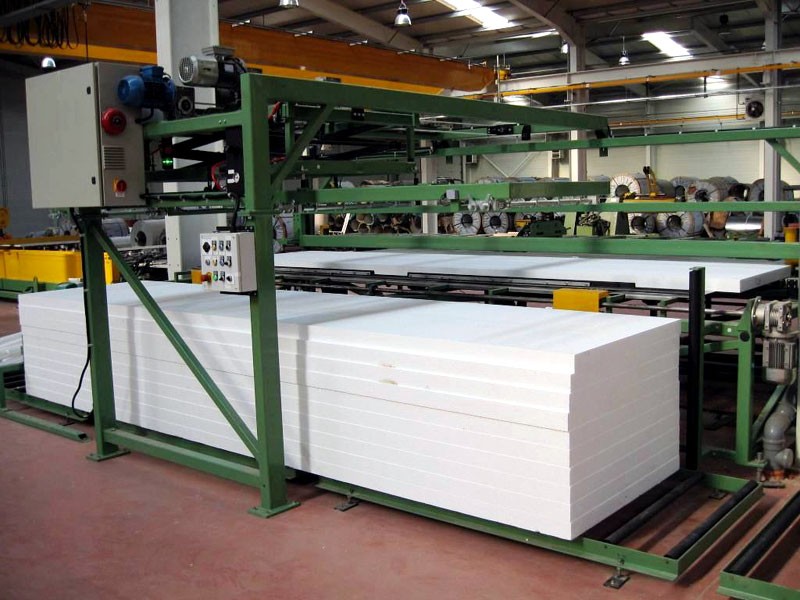
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →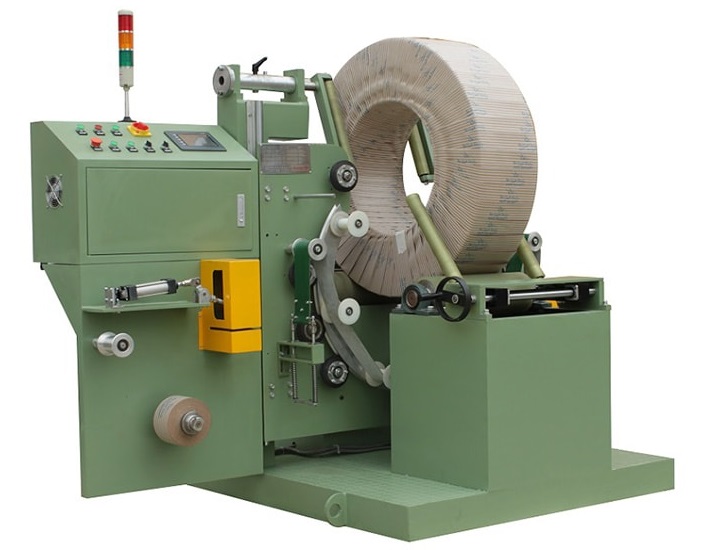
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →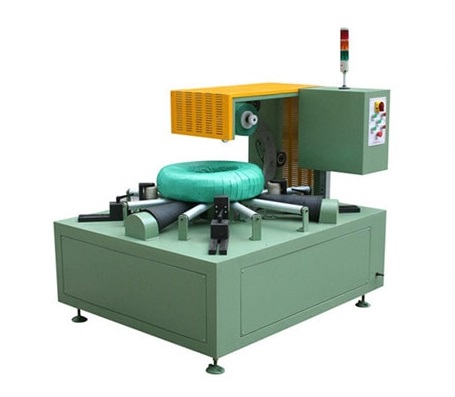
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →