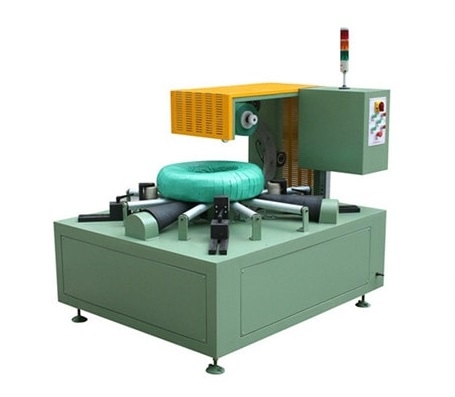
การตรวจสอบกำลังการผลิตของเครื่องห่อขดลวดเหล็ก: ความเร็ว เวลาในการทำงาน และการประเมินประสิทธิภาพ
ปัจจัยที่มีผลต่อกำลังการผลิตในการห่อเหล็กม้วน ได้แก่ ความเร็วในการห่อ การกำหนดรอบการทำงาน สภาพของผลิตภัณฑ์ และวิธีการทดสอบ คู่มือนี้จะอธิบายวิธีการประเมินประสิทธิภาพของเครื่องจักร เปรียบเทียบข้อกล่าวอ้างของผู้จำหน่าย และกำหนดมาตรฐานที่วัดได้สำหรับการยอมรับในกระบวนการผลิต

ความเร็วในการห่อและเวลาต่อรอบ: คู่มือการตรวจสอบสำหรับบรรจุภัณฑ์เหล็กม้วน
ความเร็วในการห่อและเวลาต่อรอบ: คู่มือการตรวจสอบสำหรับบรรจุภัณฑ์เหล็กม้วน
เมื่อข้อเสนอระบุว่า "จำนวนขดลวดต่อชั่วโมง" คำตอบที่มีประโยชน์ไม่ใช่ "เร็วขนาดนั้นเลยเหรอ?" แต่เป็น "นาฬิกาเริ่มนับเวลาเมื่อไหร่ หยุดนับเมื่อไหร่ ขดลวดและบรรจุภัณฑ์แบบไหนผ่านการทดสอบ และการทดสอบไม่ผ่านอะไรบ้าง?" ความเร็วของวงแหวน การหมุนของขดลวด เวลาในการพัน เวลาของรอบการทำงานทั้งหมด และผลผลิตที่ยอมรับได้นั้นมีความสัมพันธ์กัน แต่ไม่สามารถใช้แทนกันได้
เริ่มจากขดลวดที่ประกอบเสร็จแล้ว ไม่ใช่แหวนที่กำลังเคลื่อนที่
สำหรับการวางแผนกำลังการผลิต ให้กำหนดวงจรเป็นการเดินทางเฉพาะจากสภาวะเริ่มต้นที่ยอมรับได้ไปยังสภาวะสิ้นสุดที่ยอมรับได้ ระบุว่าขอบเขตนั้นรวมถึง การจัดวาง การเตรียมวัสดุ การห่อ การประกอบส่วนท้าย การตรวจสอบ การปล่อย การเปลี่ยน และการรอคอยหรือไม่ ระบุข้อยกเว้นไว้ข้างๆ ข้อเรียกร้อง ไม่ใช่ในเชิงอรรถในภายหลัง
คำจำกัดความนั้นทำให้ฝ่ายผลิต ฝ่ายวิศวกรรม และฝ่ายจัดซื้อมีเป้าหมายเดียวกันในการเปรียบเทียบ นอกจากนี้ยังป้องกันไม่ให้ตัวเลขเวลาในการเคลื่อนไหวถูกมองว่าเป็นผลผลิตของสายการผลิต
ใช้แบบจำลองเวลาที่สามารถตรวจสอบได้
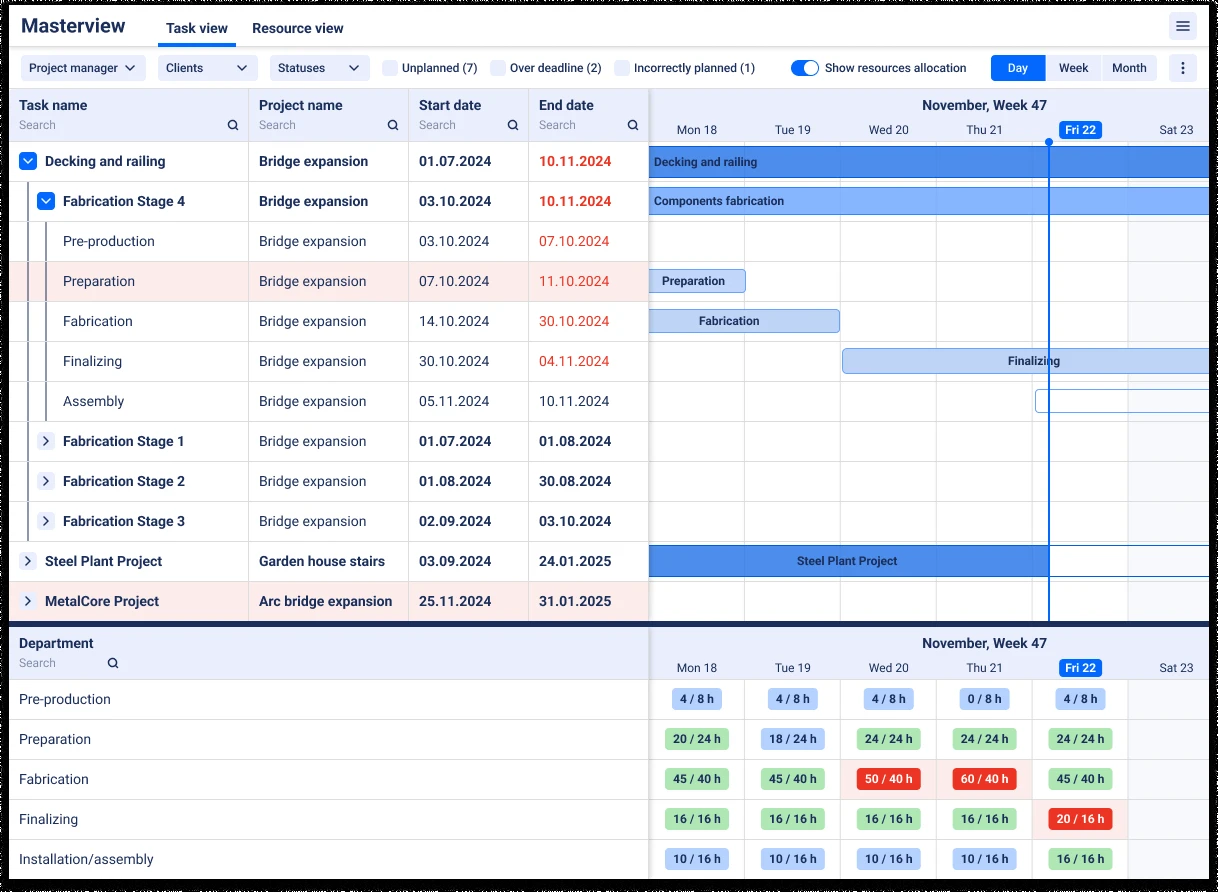
ความสัมพันธ์ในการวางแผนนั้นเรียบง่าย: วงจรที่สมบูรณ์เท่ากับกิจกรรมที่ระบุไว้ซึ่งจำเป็นต่อการทำให้ขดลวดที่ได้รับการยอมรับหนึ่งชุดพร้อมใช้งานสำหรับกระบวนการถัดไป นี่เป็นแบบจำลอง ไม่ใช่ผลลัพธ์ แต่ละกิจกรรมจำเป็นต้องมีวิธีการสังเกตที่ระบุไว้ ประเภทของผลิตภัณฑ์ และวิธีการจัดการกับความล่าช้าที่วางแผนไว้หรือไม่ได้วางแผนไว้
ตัวอย่างเช่น บันทึกการทดสอบควรแยกแยะความล่าช้าในการถ่ายโอนตามปกติออกจากการแตกหักของวัสดุหรือการอุดตันในขั้นตอนถัดไป หากส่วนผสมของผลิตภัณฑ์ประกอบด้วยขดลวดที่ต้องการการจัดวาง บรรจุภัณฑ์ หรือการตรวจสอบที่แตกต่างกัน ควรรายงานเป็นประเภทแยกต่างหากแทนที่จะเฉลี่ยงานที่ยากลำบากเหล่านั้น
ทดสอบคำถามเดียวกันใน FAT และ SAT
FAT และ SAT ตอบคำถามที่แตกต่างกัน FAT อาจแสดงลำดับการทำงานของอุปกรณ์ที่ตกลงกันไว้ภายใต้สภาวะโรงงาน ในขณะที่ SAT ประเมินขอบเขตการติดตั้ง: ระบบสาธารณูปโภคในพื้นที่ การจัดวาง การเชื่อมต่อต้นน้ำ/ปลายน้ำ ผู้ปฏิบัติงาน และข้อจำกัดในการปฏิบัติงานจริง โปรโตคอลที่ดีจะระบุรายละเอียดของขดลวด วัสดุ การกำหนดค่า การแก้ไขสูตร ขอบเขตของรอบการทำงาน จำนวนครั้งหรือระยะเวลาการทำงาน การยอมรับคุณภาพ รหัสการหยุดชะงัก พยาน และการปิดการเบี่ยงเบน
ไม่ควรใช้ขั้นตอนใดขั้นตอนหนึ่งเพื่ออนุมานถึงส่วนผสมของผลิตภัณฑ์หรือผลลัพธ์ด้านความพร้อมใช้งานที่ยังไม่ได้ทดสอบ
อ่านข้อมูลผู้จำหน่ายตามระดับหลักฐาน
ขอให้ซัพพลายเออร์แต่ละรายระบุตัวเลขว่าเป็นค่าประมาณ ค่าที่ผู้ผลิตกำหนด ค่าที่คำนวณหรือค่าที่วัดได้จากนั้นสอบถามเงื่อนไข วิธีการ ข้อจำกัด และขั้นตอนการตรวจสอบความถูกต้อง ใบเสนอราคาที่เทียบเคียงได้จะต้องมีคำจำกัดความเดียวกัน และใบเสนอราคาที่ซื่อสัตย์จะต้องเปิดเผยข้อมูลทั้งหมดอย่างชัดเจน
ขั้นตอนต่อไปที่เป็นรูปธรรม
อนุมัติเอกสารกำหนดเวลาการผลิตหนึ่งฉบับก่อนเริ่มการผลิต เอกสารนี้ควรสามารถใช้งานได้โดยผู้ที่ทำการทดสอบ ผู้ที่ยอมรับคุณภาพบรรจุภัณฑ์ และผู้เปรียบเทียบกำลังการผลิต จนกว่าจะมีการบันทึกข้อมูลที่ถูกต้องครบถ้วน ให้เก็บเอกสารแสดงกำลังการผลิตใดๆ ไว้ในหมวดการวางแผน
รายละเอียดภาพ

คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
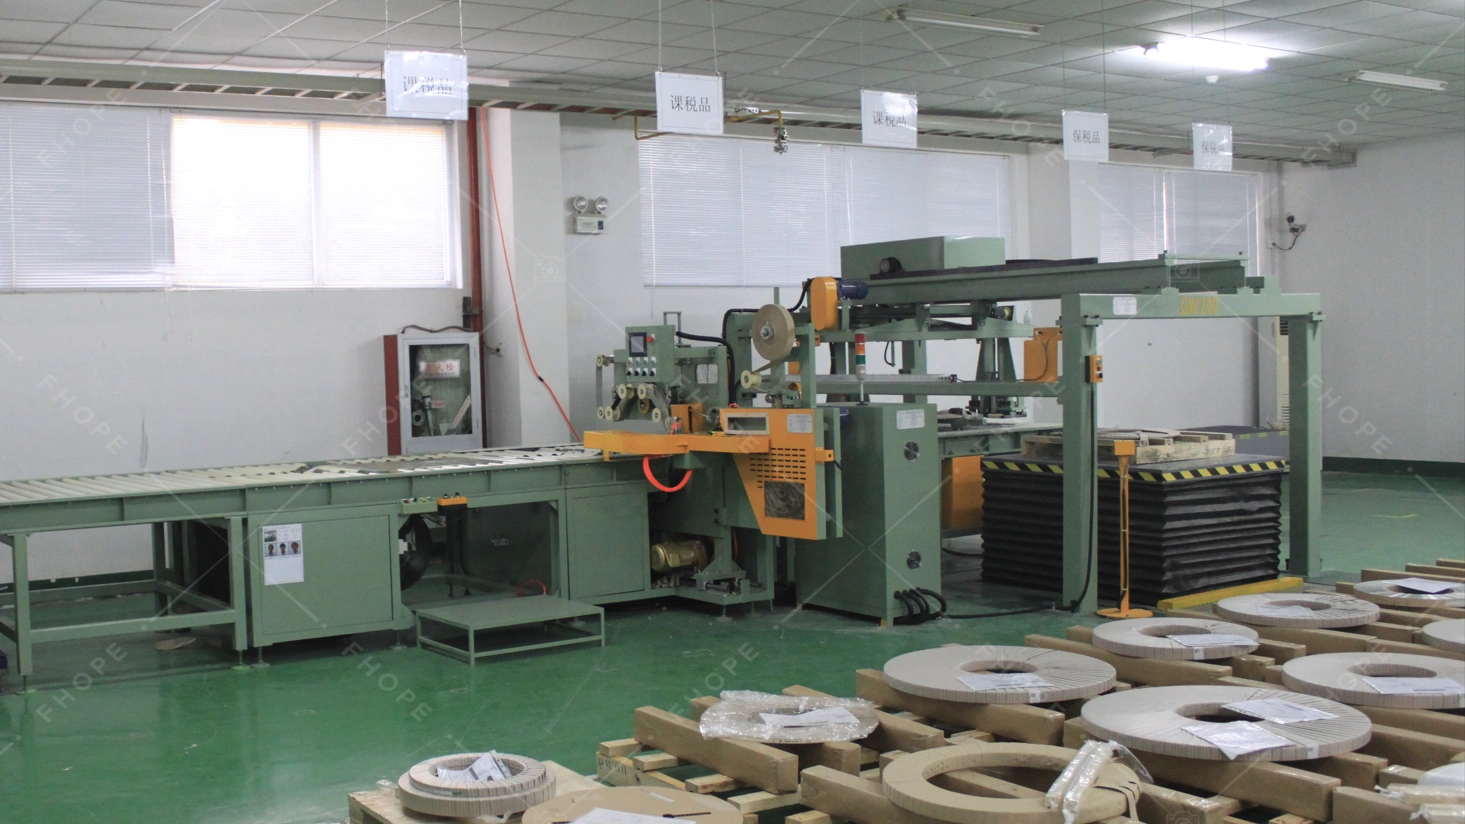
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
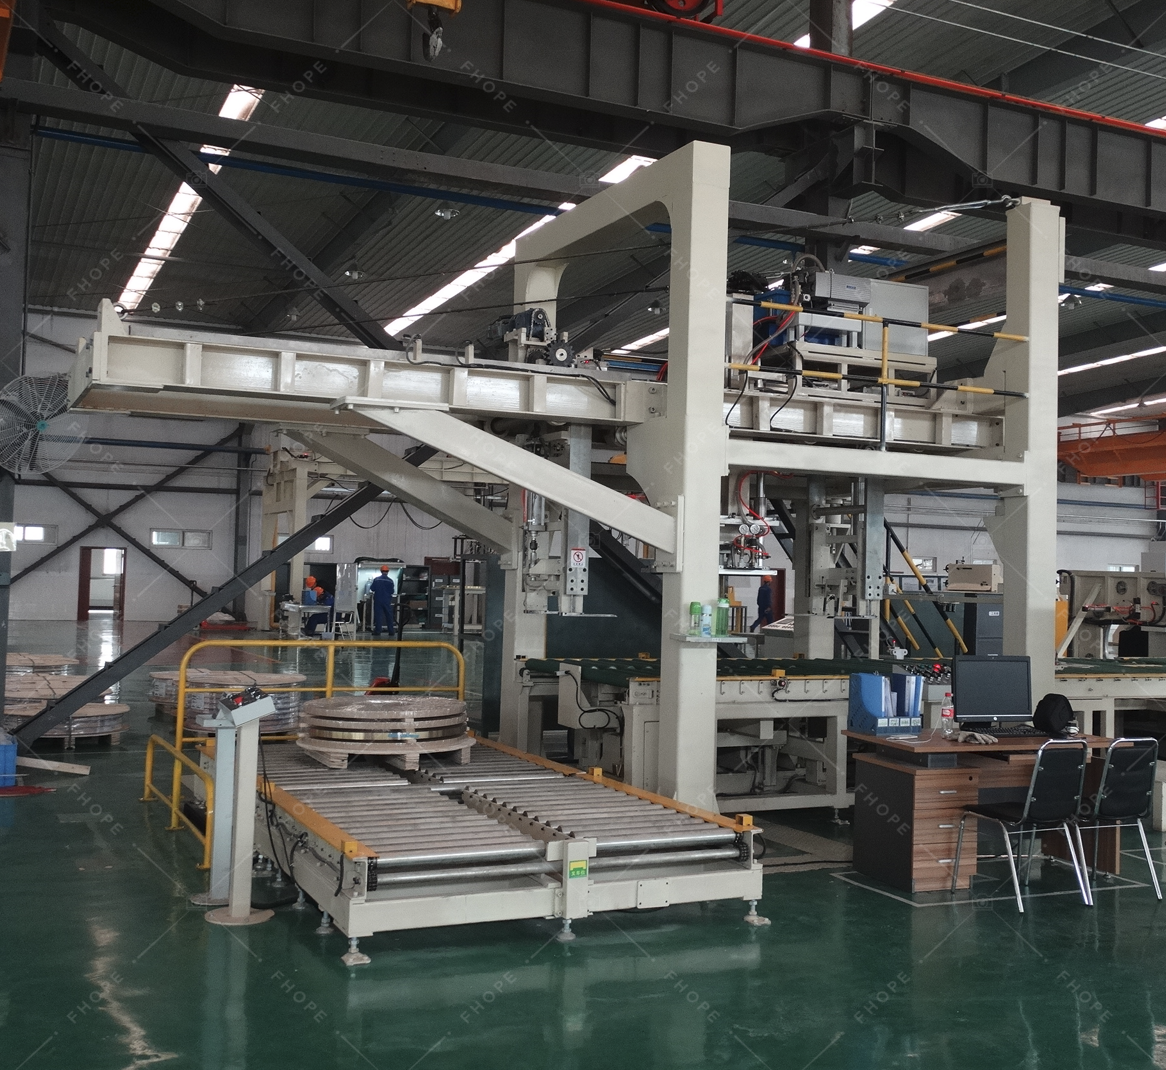
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →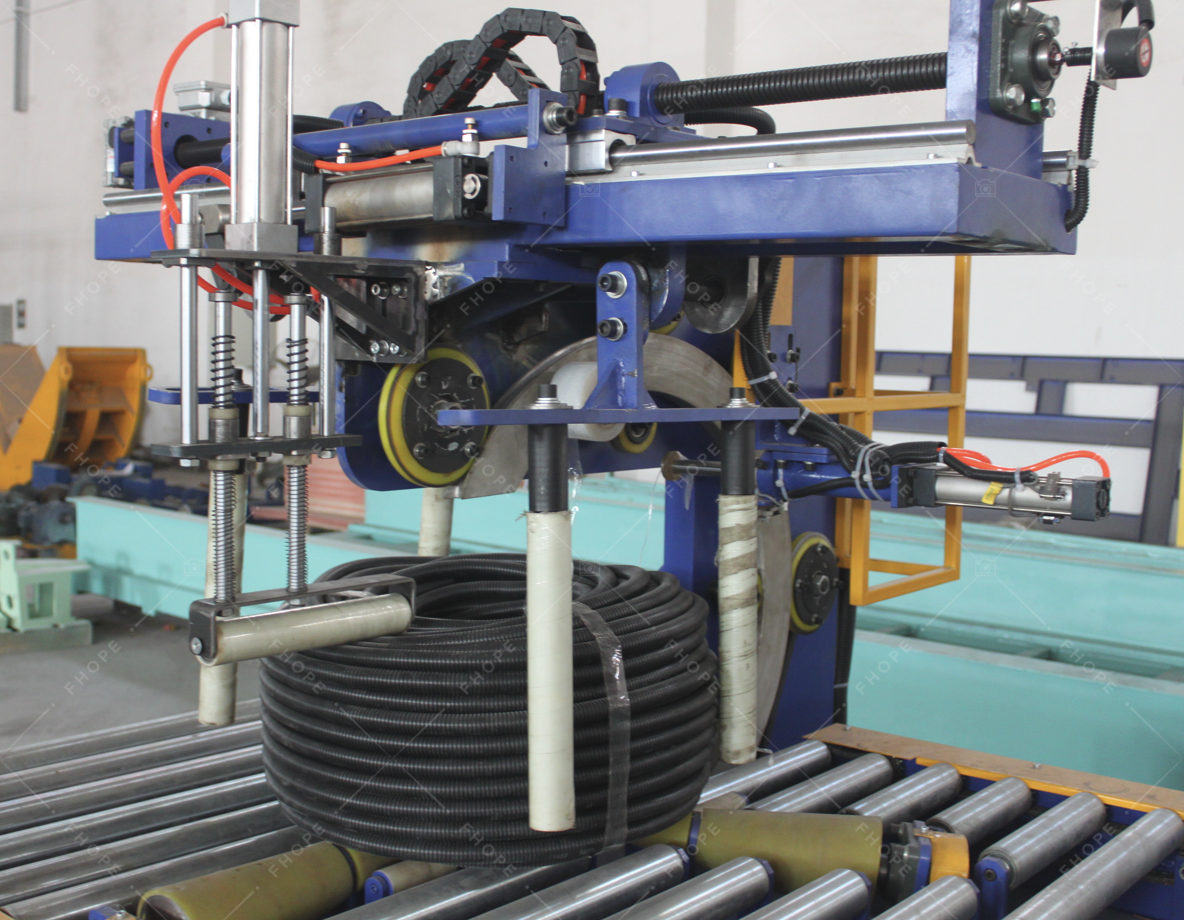
สายการบรรจุหีบห่อ
ดูรายละเอียด →
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →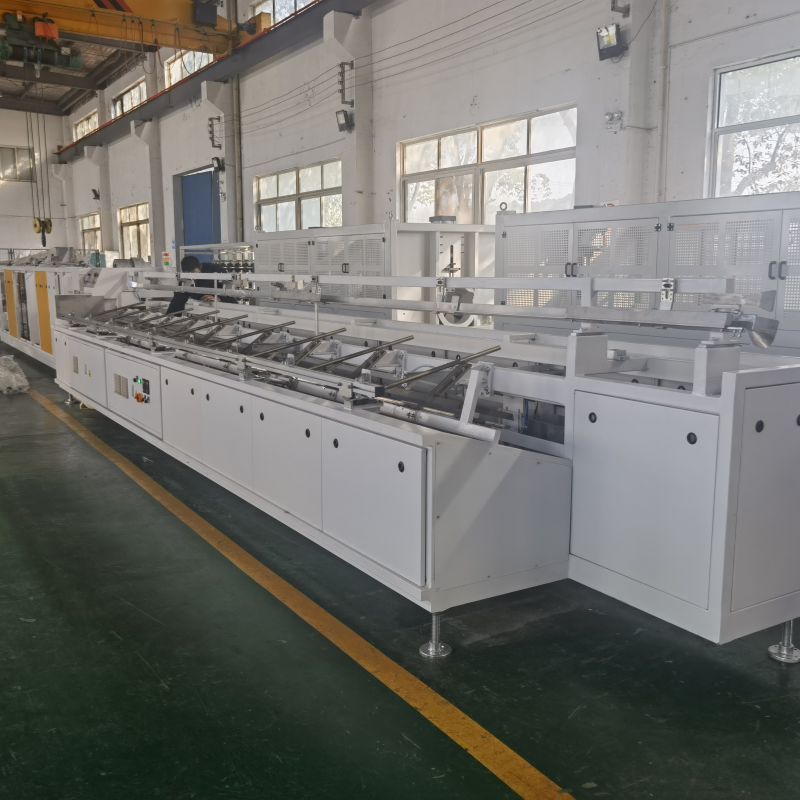
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →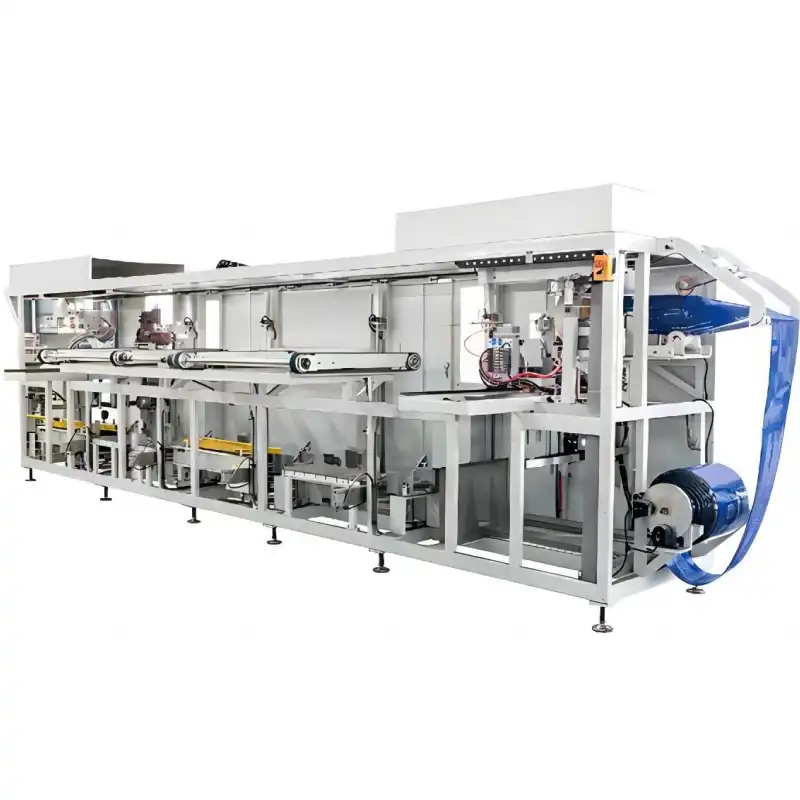
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →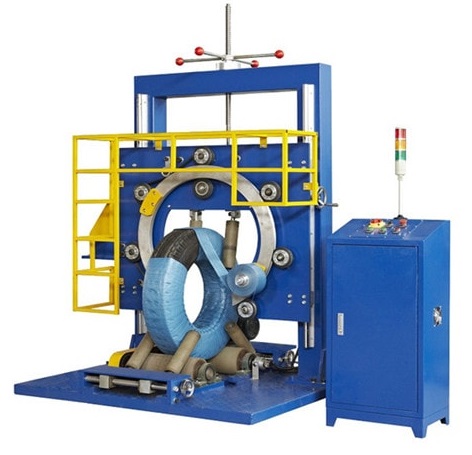
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →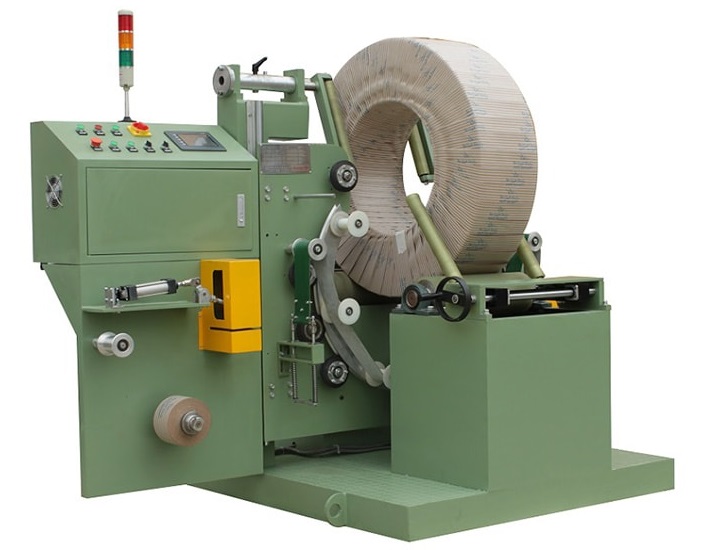
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →