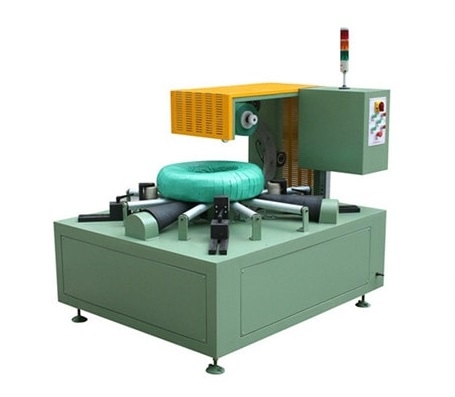
ระบบอัตโนมัติสำหรับเหล็กม้วน: ตั้งแต่การขนถ่าย การห่อ การติดฉลาก และการเรียงซ้อน
สร้างความสมดุลให้กับระบบอัตโนมัติแบบครบวงจรสำหรับการจัดการเหล็กม้วน ตั้งแต่การขนย้าย การห่อ การติดฉลาก และการเรียงซ้อน ออกแบบระบบการเป็นเจ้าของข้อมูล การตรวจสอบคุณภาพ การจัดการข้อผิดพลาด และความปลอดภัยของระบบปฏิบัติการ (OT) ในทุกขั้นตอน จากนั้นตรวจสอบความถูกต้องของแต่ละขั้นตอนด้วยการทดสอบการยอมรับจากโรงงาน (FAT/SAT) ก่อนขยายขอบเขตการทำงาน

วิธีการทำให้กระบวนการจัดการ การห่อ การติดฉลาก และการเรียงซ้อนเหล็กม้วนเป็นไปโดยอัตโนมัติ
วิธีการทำให้กระบวนการจัดการ การห่อ การติดฉลาก และการเรียงซ้อนเหล็กม้วนเป็นไปโดยอัตโนมัติ
ระบบอัตโนมัติที่สมบูรณ์แบบไม่ได้หมายถึงรายการของเครื่องจักร แต่หมายถึงกระบวนการทำงานที่ควบคุมได้ ซึ่งจะเคลื่อนย้ายขดลวดที่ทราบแล้วผ่านกระบวนการจัดการ การห่อ การติดฉลาก และการจัดเก็บ โดยยังคงรักษาหลักฐานที่จำเป็นสำหรับการปล่อยผลิตภัณฑ์นั้นไว้ เริ่มต้นด้วยผลลัพธ์ทางธุรกิจและการสูญเสียในปัจจุบัน เพิ่มอุปกรณ์เฉพาะในกรณีที่ช่วยขจัดข้อจำกัดที่ได้รับการตรวจสอบแล้ว โดยไม่สร้างอินเทอร์เฟซใหม่ที่ไม่สามารถจัดการได้
กำหนดสถานะสุดท้ายในเชิงปฏิบัติ
ระบุการส่งมอบควบคุมครั้งแรก จุดส่งมอบสุดท้าย ช่วงผลิตภัณฑ์ บทบาทของมนุษย์ที่คาดหวัง และการตัดสินใจที่สายการผลิตต้องดำเนินการอย่างชัดเจนโดยไม่คลุมเครือ คำว่า "ไร้ผู้ดูแล" ไม่ใช่สถานะสุดท้ายในตัวเอง ขอบเขตงานที่น่าเชื่อถือจะระบุว่าการกระทำใดเป็นไปโดยอัตโนมัติ การกระทำใดอยู่ภายใต้การดูแล และจะเกิดอะไรขึ้นกับขดลวดที่ไม่สามารถทำงานต่อไปได้ตามปกติ
จัดทำแผนผังการไหลปัจจุบันก่อนออกแบบเส้นทางในอนาคต
ติดตามกระบวนการผลิตขดลวดตัวอย่างหนึ่งชุด ตั้งแต่การระบุ การจัดการ การจัดวาง (ถ้าจำเป็น) การห่อ การตรวจสอบคุณภาพ การชั่งน้ำหนัก/ติดฉลาก การปล่อย และการจัดเก็บ บันทึกเวลารอ การทำงานซ้ำ การป้อนข้อมูลซ้ำ ความขัดแย้งในการจัดการ และข้อมูลที่ขาดหายไป วิธีนี้จะช่วยให้แต่ละสถานีที่เสนอมีหน้าที่รับผิดชอบ และป้องกันไม่ให้แผนผังที่ดูดีซ่อนปัญหาคอขวดที่ยังแก้ไขไม่ได้

กำหนดเจ้าของและเงื่อนไขการยอมรับให้กับแต่ละสถานี
ในการส่งมอบทุกครั้ง ให้บันทึกว่าใครเป็นเจ้าของม้วนฟิล์ม หลักฐานยืนยันตัวตน หลักฐานยืนยันความพร้อมทางกายภาพ และหลักฐานยืนยันว่าพัสดุสามารถดำเนินการต่อไปได้ ตัวอย่างเช่น สถานีติดฉลากต้องการมากกว่าแค่เครื่องพิมพ์: ต้องมีแหล่งบันทึกที่ได้รับการอนุมัติ การตรวจสอบความเกี่ยวข้อง กฎข้อยกเว้น และหน่วยงานที่มีอำนาจในการแก้ไข
ฐานข้อมูลความรู้ภายในรองรับขอบเขตงานระดับสูงของสายการบรรจุขดลวดอัตโนมัติ ซึ่งสามารถบูรณาการการห่อ การรัด การชั่งน้ำหนัก และการเรียงซ้อนได้ แต่ไม่ได้หมายความว่าการกำหนดค่าเฉพาะใดๆ จะครอบคลุมทุกสถานี อินเทอร์เฟซข้อมูล หรือผลลัพธ์ด้านประสิทธิภาพที่อธิบายไว้ในที่นี้

พิจารณาการไหลของข้อมูลเสมือนเป็นอินเทอร์เฟซที่มีการควบคุม
ใช้ข้อมูลที่จำเป็นสำหรับขั้นตอนการทำงาน ได้แก่ รหัสระบุคอยล์ สูตรการผลิตที่ได้รับการอนุมัติ บันทึกวัสดุ/คุณภาพที่เกี่ยวข้อง ข้อมูลฉลาก สถานะการปล่อยผลิตภัณฑ์ และประวัติข้อผิดพลาด ISA-95 เป็นกรอบอ้างอิงที่ไม่ขึ้นกับเทคโนโลยีใดๆ สำหรับอธิบายอินเทอร์เฟซระดับองค์กรและการควบคุมการผลิต โดยไม่ได้เลือกโปรโตคอลหรือพิสูจน์ความเข้ากันได้ระหว่างระบบของลูกค้า
กำหนดระบบบันทึกข้อมูล เจ้าของข้อมูล การรับทราบ เส้นทางการแก้ไข และข้อกำหนดการเก็บรักษาสำหรับแต่ละฟิลด์ หากบริการไม่พร้อมใช้งานหรือบันทึกไม่สมบูรณ์ บรรทัดนั้นต้องอยู่ในสถานะที่ได้รับการอนุมัติจากโครงการและมีการตัดสินใจโดยมนุษย์ที่ตรวจสอบได้ ไม่ใช่คำตอบอัตโนมัติที่สร้างขึ้นเอง
ปรับสมดุลเส้นทั้งหมด
วัดขอบเขตตั้งแต่ต้นจนจบ ไม่ใช่การเคลื่อนที่ของสถานีใดสถานีหนึ่ง รวมถึงการถ่ายโอน การพักสินค้า การระบุตัวตน การตรวจสอบฉลาก การเปลี่ยนงานตามแผน และวิธีการจัดการกับการหยุดชะงักที่กำหนดไว้ เครื่องห่อที่เร็วขึ้นไม่สามารถเพิ่มผลผลิตที่ยอมรับได้ หากการจัดการ การติดฉลาก การจัดเก็บ หรือการกู้คืนยังคงเป็นข้อจำกัด

ออกแบบความปลอดภัยและความมั่นคงข้ามพรมแดน
การเคลื่อนย้ายอุปกรณ์ เขตการเข้าถึง และการเข้าควบคุมด้วยตนเอง จำเป็นต้องมีการประเมินความเสี่ยงที่สอดคล้องกันตลอดทั้งระบบ ความปลอดภัยของระบบโอที (OT) ก็เป็นส่วนหนึ่งของขอบเขตของระบบเช่นกัน แนวทางของ NIST เกี่ยวกับระบบโอทีกล่าวถึงโครงสร้างทั่วไป ภัยคุกคาม และการควบคุม แต่การใช้งานแนวทางดังกล่าวไม่ได้แทนที่สถาปัตยกรรมความปลอดภัยของลูกค้าหรือข้อผูกพันทางกฎหมายที่เกี่ยวข้อง
ส่งมอบงานเป็นขั้นตอนและยอมรับในแต่ละขั้นตอน
โครงการที่แบ่งเป็นขั้นตอนสามารถตรวจสอบความเสถียรของเซลล์การห่อหุ้มก่อนที่จะเพิ่มการจัดการอัตโนมัติ การแลกเปลี่ยนข้อมูล หรือการจัดเก็บข้อมูล แต่ละขั้นตอนจำเป็นต้องมีขอบเขต อินเทอร์เฟซ ระบบสำรองที่ปลอดภัย หลักฐาน และเกณฑ์การยอมรับของตนเอง การทดสอบ FAT/SAT ควรทดสอบการไหลของผลิตภัณฑ์ที่เป็นตัวแทน กรณีปกติ ขดลวดที่ถูกปิดกั้น/ไม่ทราบสาเหตุ ข้อผิดพลาดของฉลาก ความล้มเหลวของข้อมูล การหยุดชะงักของกระแสไฟฟ้า และการกู้คืนที่ควบคุมได้
ขั้นตอนต่อไปที่เป็นรูปธรรม
จัดการประชุมเชิงปฏิบัติการออกแบบแบบบูรณาการร่วมกับฝ่ายปฏิบัติการ ฝ่ายคุณภาพ ฝ่ายบำรุงรักษา ฝ่ายระบบอัตโนมัติ ฝ่ายไอที/โอที และฝ่ายความปลอดภัย เมื่อเสร็จสิ้นการประชุม จะได้แผนที่แสดงสถานะปัจจุบัน ขอบเขตสถานะเป้าหมาย รายการสถานี/ส่วนเชื่อมต่อ ช่องว่างของหลักฐาน แผนการยอมรับเป็นระยะ และระบุผู้รับผิดชอบอย่างชัดเจน
รายละเอียดภาพ

คลิกเพื่อดูภาพขยาย
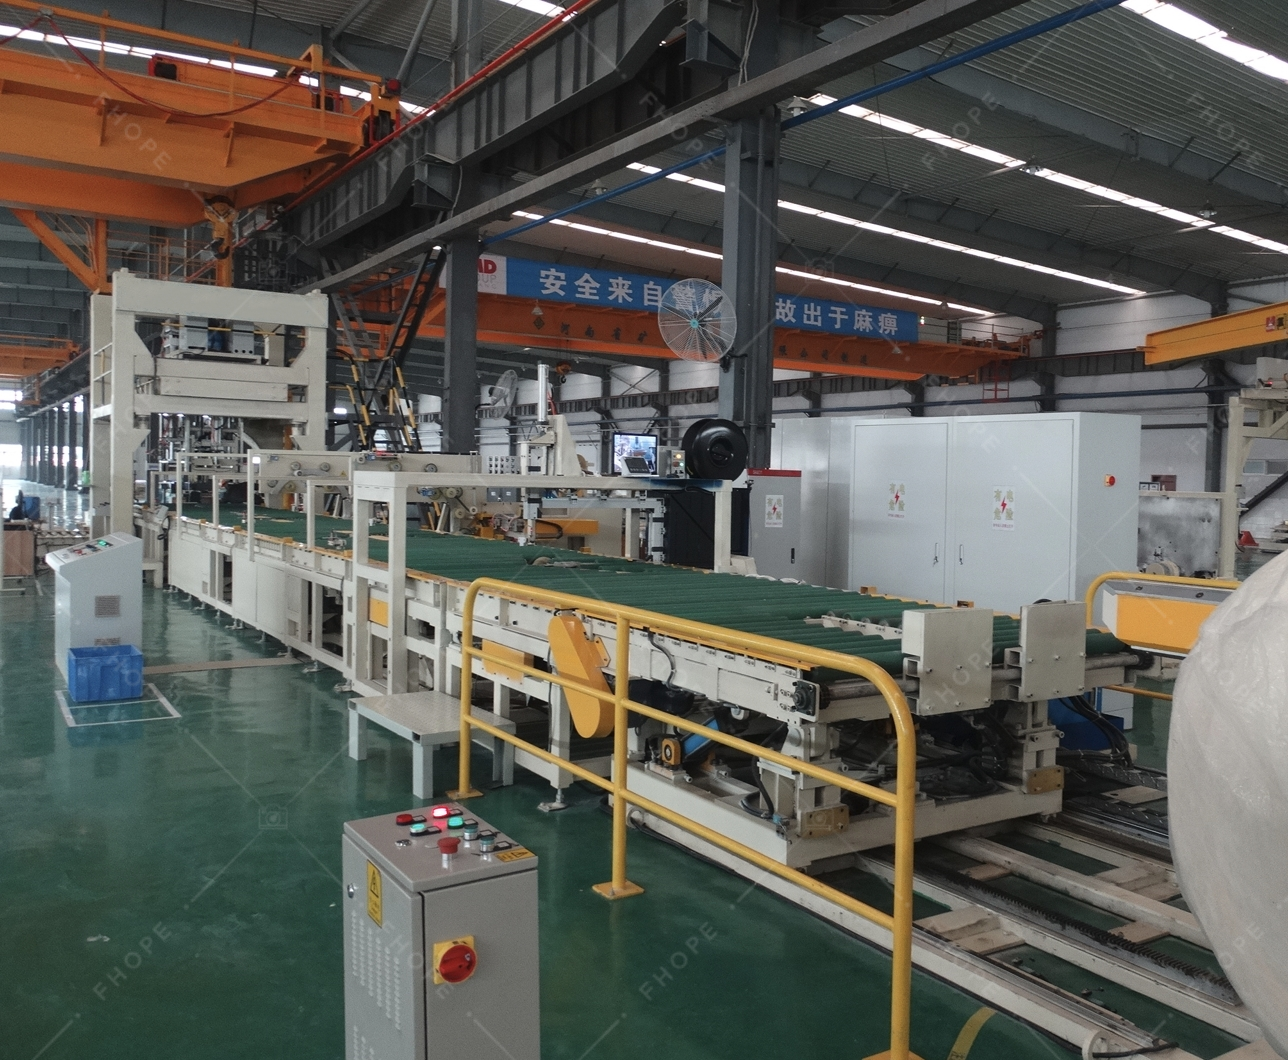
คลิกเพื่อดูภาพขยาย
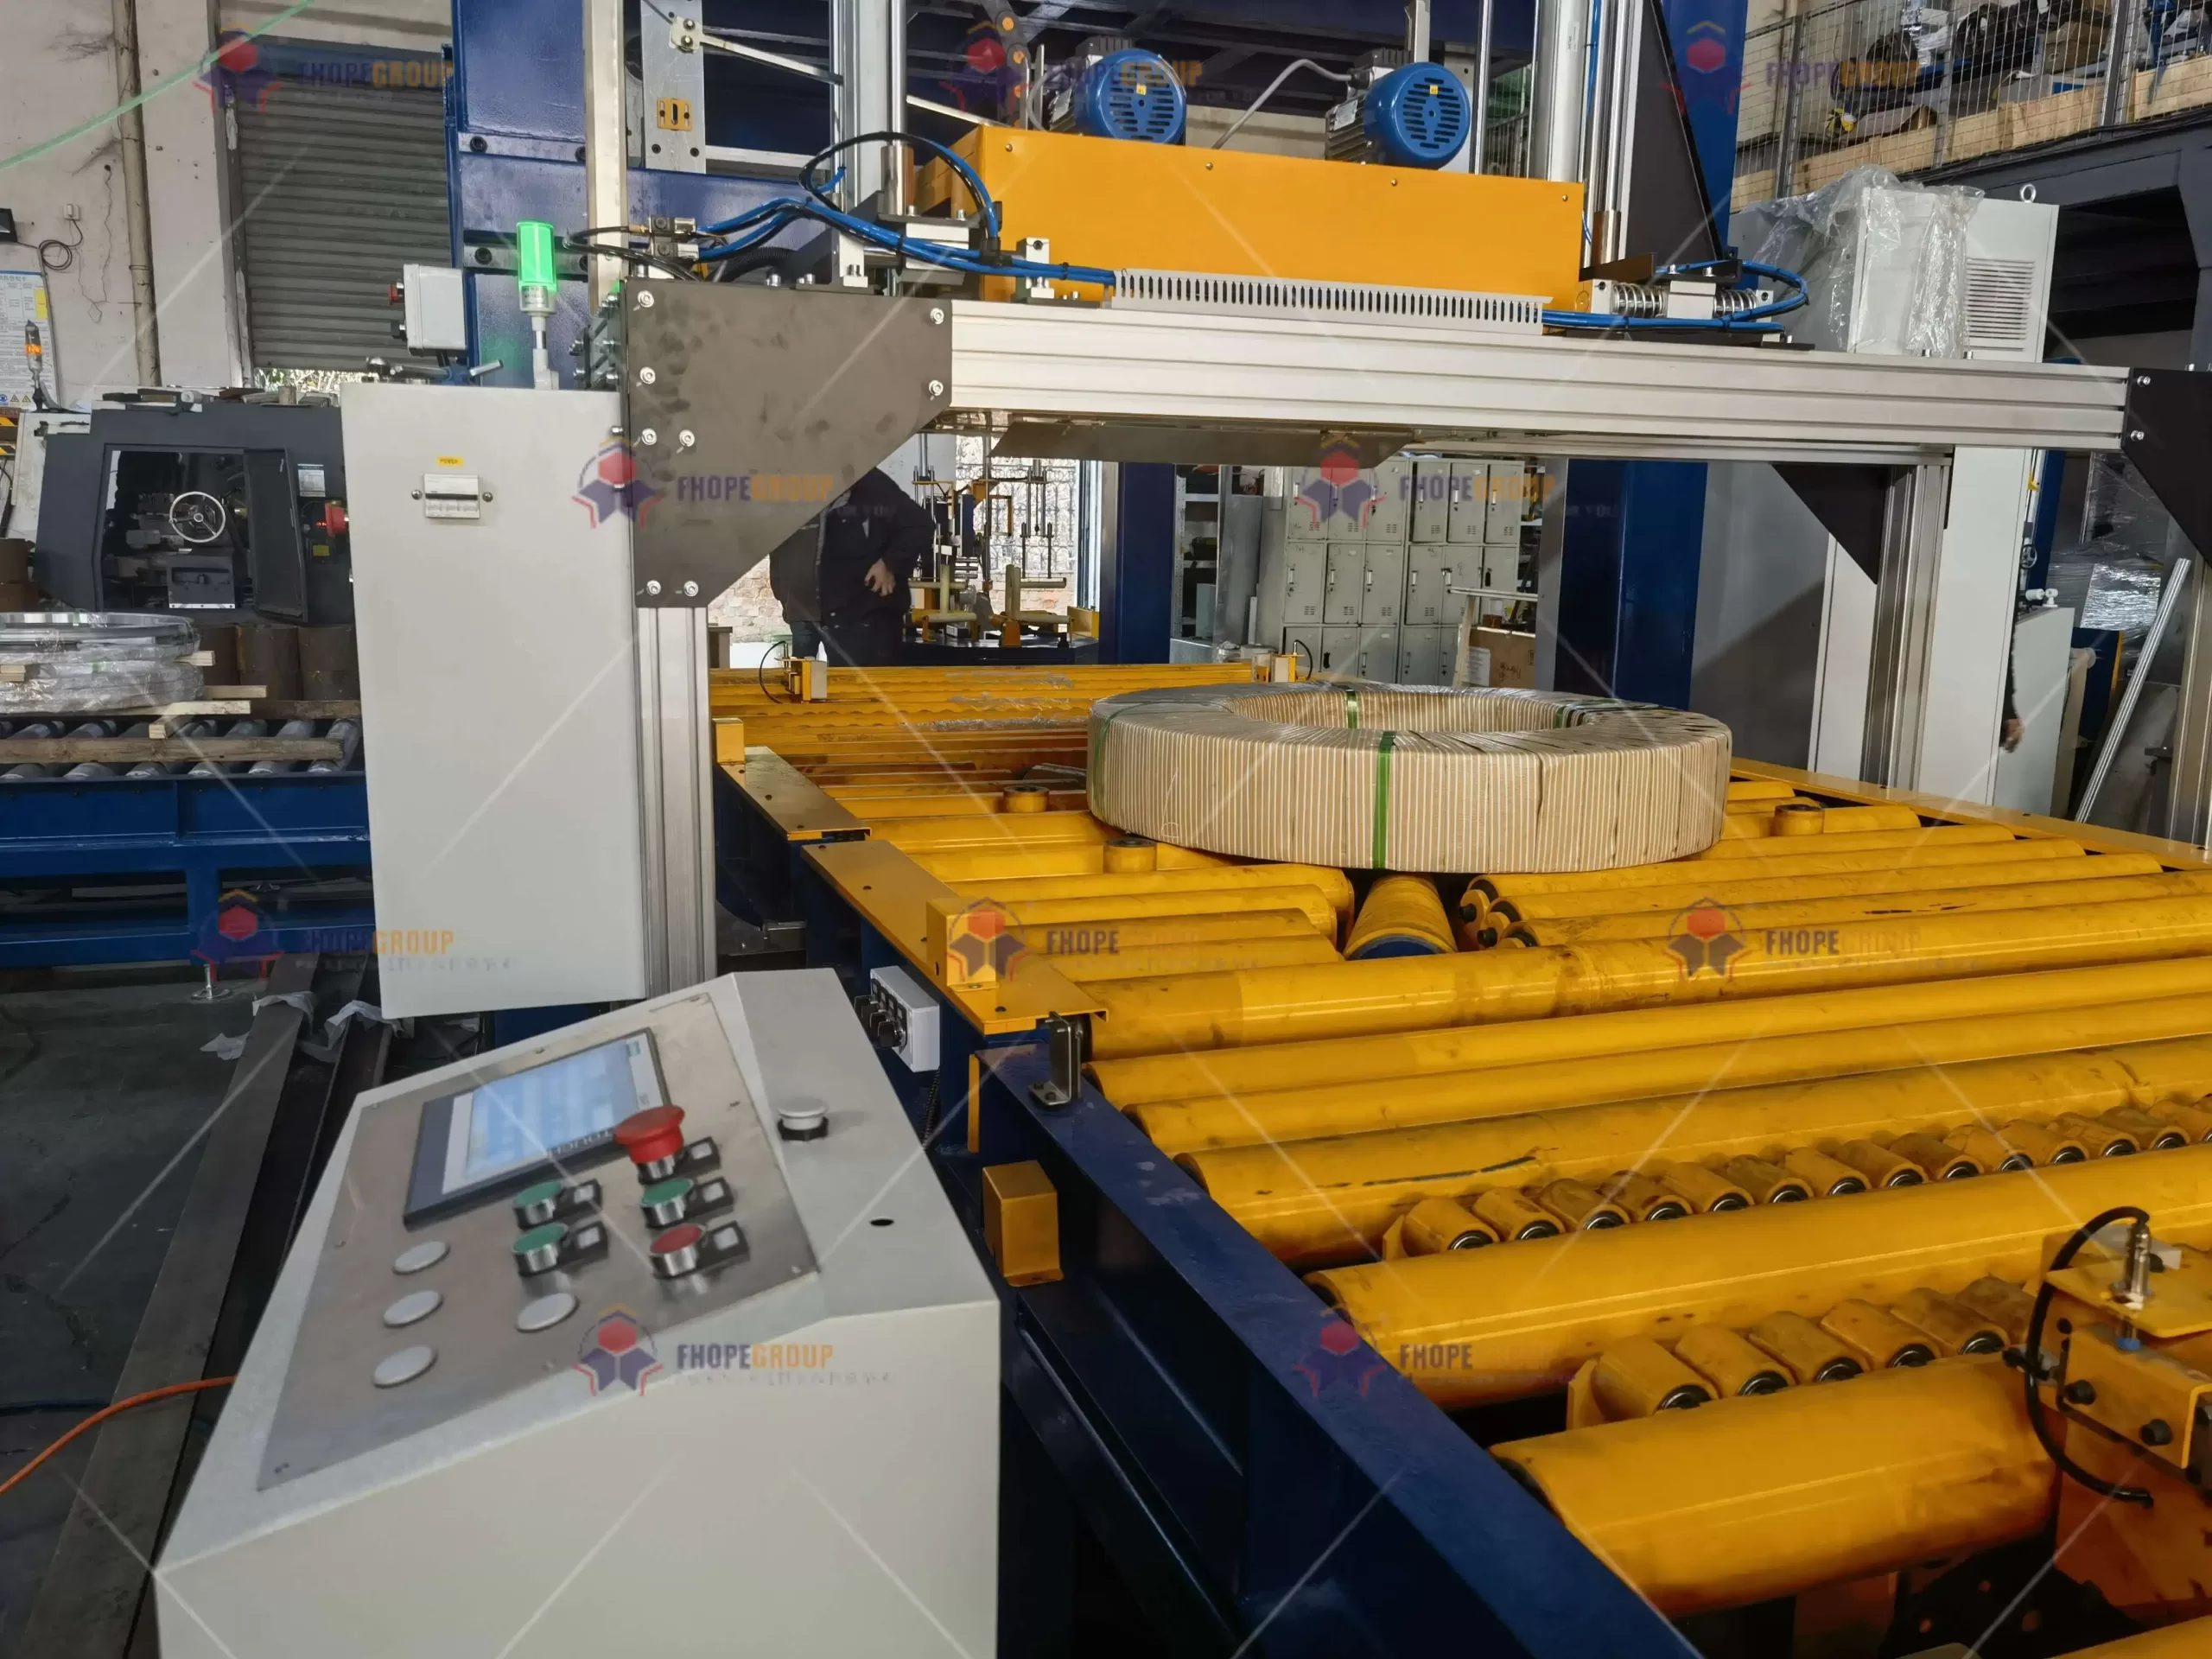
คลิกเพื่อดูภาพขยาย
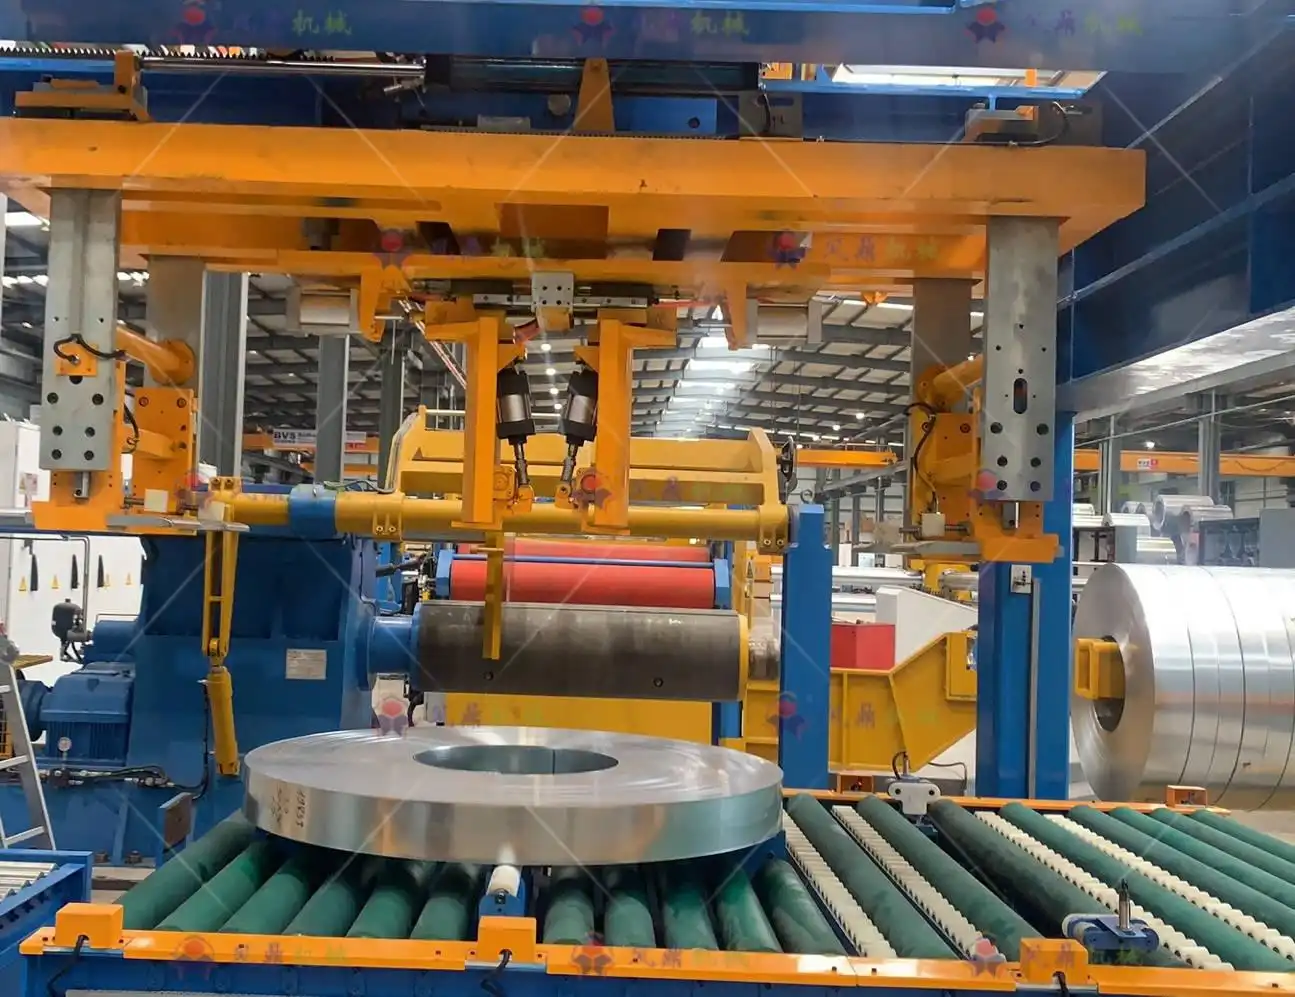
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
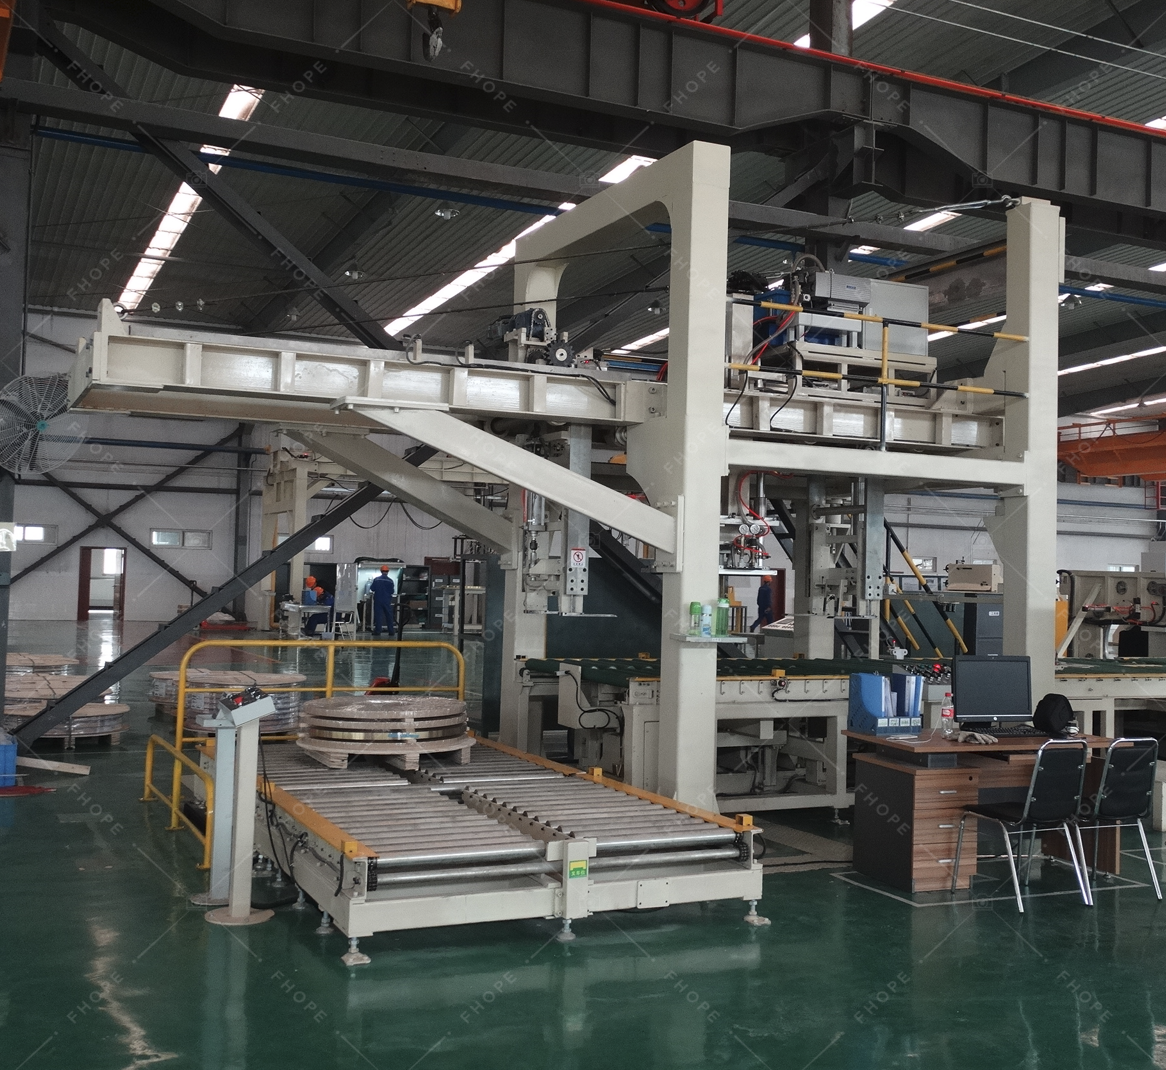
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →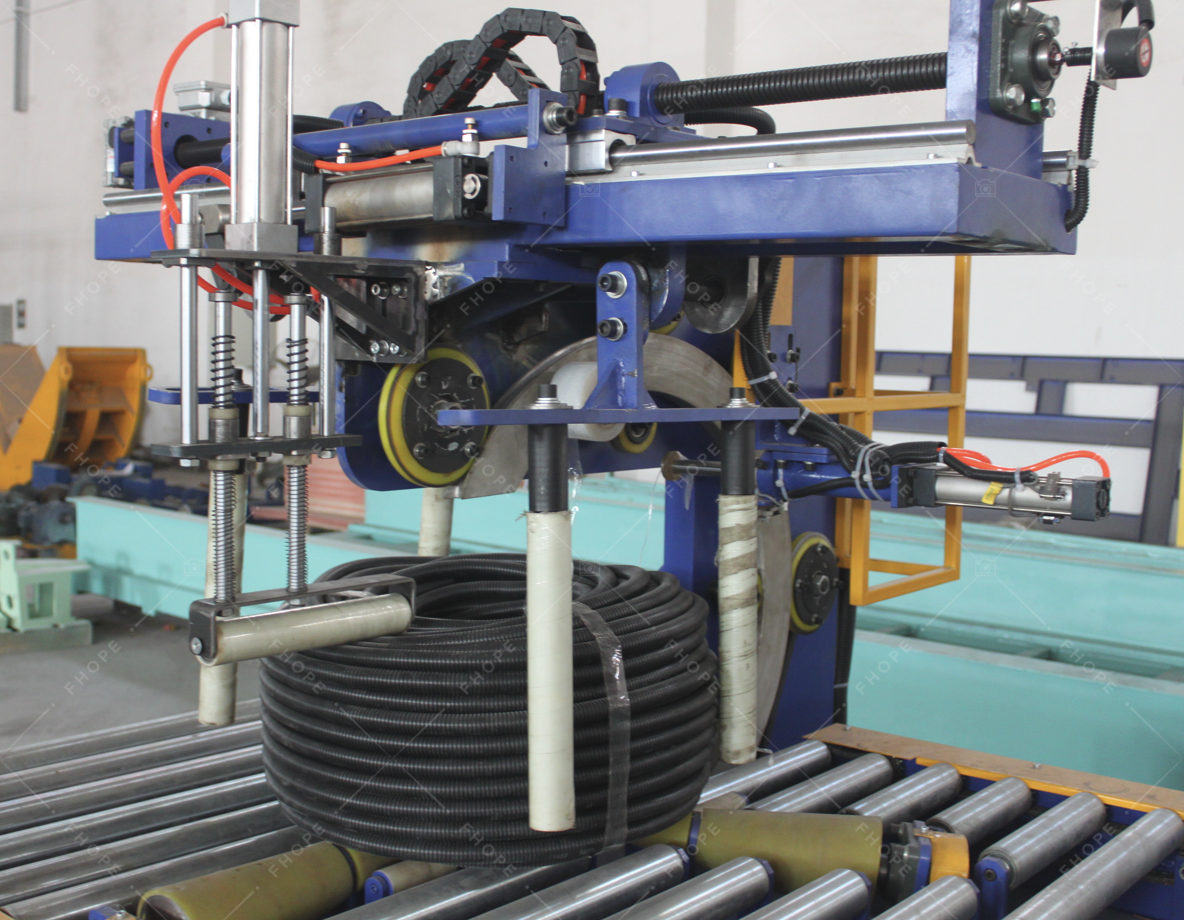
สายการบรรจุหีบห่อ
ดูรายละเอียด →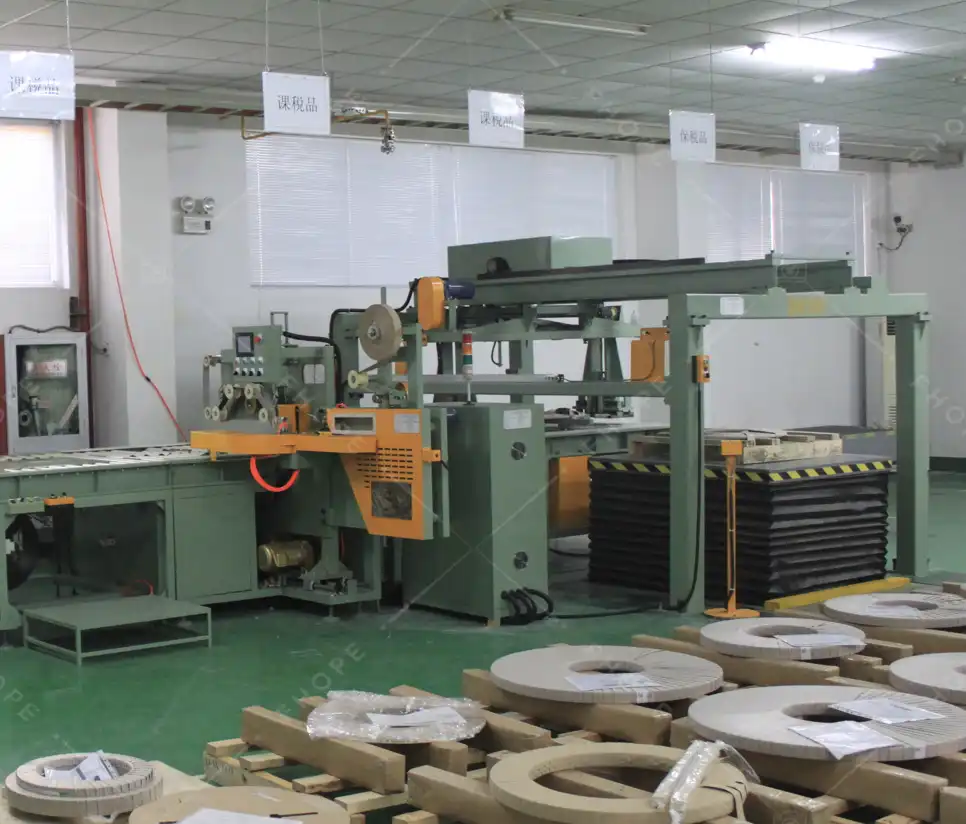
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →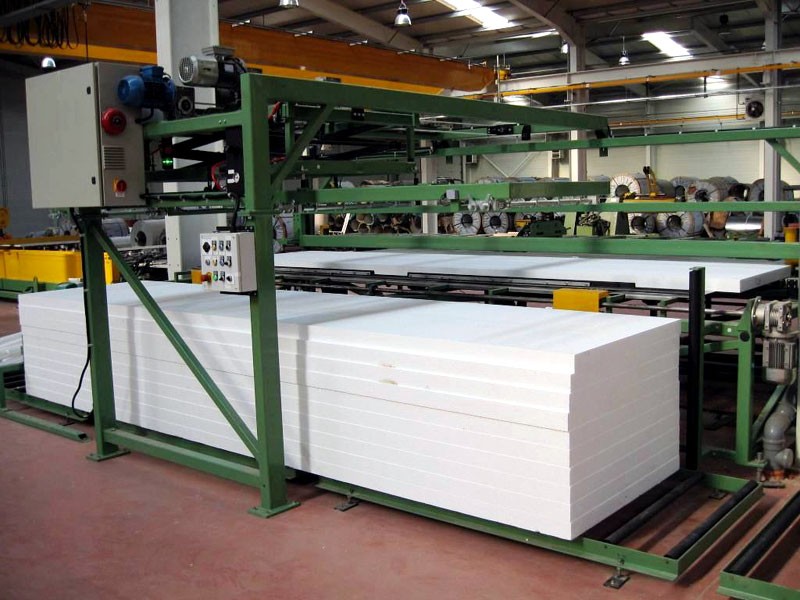
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →