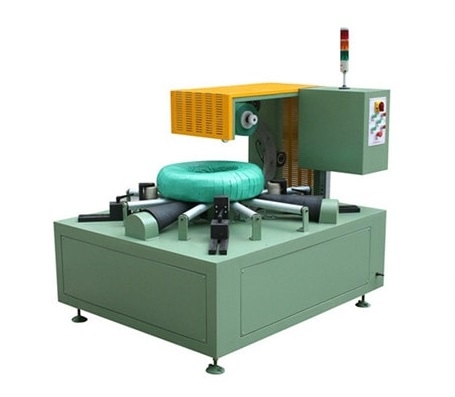
คู่มือตรวจสอบ FAT และ SAT สำหรับเครื่องห่อขดลวดเหล็ก
รายการตรวจสอบ FAT และ SAT ที่ครบถ้วนจะช่วยตรวจสอบว่าเครื่องห่อขดลวดเหล็กตรงตามขอบเขตที่ตกลงกันไว้ก่อนการจัดส่งและหลังการติดตั้ง ค้นพบขั้นตอนการยอมรับที่สำคัญสำหรับการทดสอบฟังก์ชัน อินเทอร์เฟซ เอกสาร ขอบเขตความปลอดภัย และความพร้อมในการผลิต

รายการตรวจสอบ FAT และ SAT สำหรับเครื่องห่อขดลวดเหล็ก
การทดสอบการยอมรับจากโรงงาน (FAT) และการทดสอบการยอมรับ ณ สถานที่ติดตั้ง (SAT) ไม่ใช่พิธีการเมื่อโครงการสิ้นสุดลง แต่เป็นกระบวนการตรวจสอบอย่างเป็นระบบที่แสดงให้เห็นว่าระบบที่จัดส่งนั้นตรงกับขอบเขตที่ตกลงกันไว้ที่โรงงานหรือไม่ และสามารถติดตั้ง ผสานรวม และได้รับการยอมรับอย่างปลอดภัย ณ สถานที่ติดตั้งได้หรือไม่
การทดสอบการยอมรับอย่างเป็นทางการ (FAT) ไม่สามารถพิสูจน์ประสิทธิภาพการทำงานในสถานที่จริงได้ก่อนที่เครื่องจักรจะไปถึงการใช้งานจริง รูปแบบ การไหลของวัสดุ และสภาพแวดล้อมการทำงาน การทดสอบการยอมรับในสถานที่ (SAT) ไม่สามารถแก้ไขสัญญาที่ไม่ชัดเจนได้ ควรกำหนดหลักเกณฑ์การยอมรับตั้งแต่เนิ่นๆ บันทึกผลลัพธ์ทุกอย่างโดยอ้างอิงจากหลักเกณฑ์นั้น และแยกแยะการทดสอบที่ผ่านแล้วออกจากความเสี่ยงที่ยังไม่ได้รับการแก้ไขหรือภาระผูกพันที่เลื่อนออกไป
บทความนี้เป็นกรอบการวางแผนการยอมรับ ไม่ใช่ขั้นตอนการทดสอบสากลหรือคำแนะนำการตรวจสอบความปลอดภัยโครงการนี้อยู่ภายใต้การกำกับดูแลของสัญญา ข้อกำหนดทางเทคนิค แบบร่างที่ได้รับอนุมัติ การประเมินความเสี่ยง คู่มือการใช้งานเครื่องจักรจริง ข้อกำหนดของตลาดเป้าหมาย และผู้ตรวจสอบที่มีความสามารถที่ได้รับการแต่งตั้ง
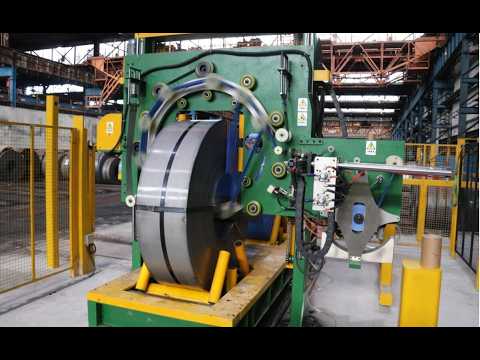
กำหนดขั้นตอนการยอมรับและสิทธิ์ในการตัดสินใจ
ระบุว่า FAT ตรวจสอบอะไรบ้าง ณ สถานที่ของซัพพลายเออร์ SAT ตรวจสอบอะไรบ้างหลังการติดตั้ง และจำเป็นต้องมีขั้นตอนการทดสอบประสิทธิภาพการผลิตในภายหลังหรือไม่ กำหนดว่าใครเป็นพยาน ใครเป็นผู้บันทึก ใครสามารถยอมรับความเบี่ยงเบนได้ ใครเป็นผู้รับผิดชอบรายการแก้ไข และหลักฐานใดที่จำเป็นก่อนการจัดส่ง การติดตั้ง หรือการปล่อยผลิตภัณฑ์ขั้นสุดท้าย
ใช้สถานะที่ชัดเจนและไม่คลุมเครือ เช่น ผ่าน ผ่านแบบมีเงื่อนไขพร้อมข้อจำกัดที่ระบุไว้ ไม่ผ่าน หรือยังไม่ได้ทดสอบ การผ่านแบบมีเงื่อนไขไม่ใช่การอนุมัติโดยปริยาย ต้องมีเจ้าของ กำหนดวันครบกำหนด การควบคุมชั่วคราว และหลักฐานการทดสอบซ้ำ
ตรึงเกณฑ์การยอมรับไว้ก่อนที่จะทำการทดสอบเครื่องจักร
สร้างดัชนีควบคุมของสัญญา ข้อตกลงทางเทคนิค แบบร่างที่ได้รับการอนุมัติ แผนผัง เอกสารไฟฟ้าและนิวแมติก รายการอินพุต/เอาต์พุต เวอร์ชันซอฟต์แวร์/สูตรการผลิต วัสดุที่ได้รับการอนุมัติ ตัวอย่างการยอมรับบรรจุภัณฑ์ เอกสารความเสี่ยง คู่มือ รายการวัสดุ (BOM) และการเปลี่ยนแปลงที่ได้รับการอนุมัติ ทุกแถวทดสอบควรอ้างอิงถึงเอกสารควบคุมและเวอร์ชันแก้ไข
หากเอกสารใดหายไป หรือการเปลี่ยนแปลงที่ได้รับอนุมัติไม่ปรากฏในแผนการทดสอบ ให้บันทึกเป็นรายการที่ยังไม่เสร็จสมบูรณ์ อย่าอาศัยคำอธิบายด้วยวาจาในระหว่างการทดสอบพยาน
เตรียมขดลวดและวัสดุตัวอย่าง
กำหนดกลุ่มตัวอย่างทดสอบให้ชัดเจน ได้แก่ กลุ่มตัวอย่างที่เล็กที่สุด กลุ่มตัวอย่างทั่วไป กลุ่มตัวอย่างที่ใหญ่ที่สุด และกลุ่มตัวอย่างที่ยากที่สุดที่ได้รับอนุมัติ โดยต้องมั่นใจว่ากลุ่มตัวอย่างเหล่านั้นปลอดภัยและสามารถทดสอบได้จริง บันทึกขนาดของขดลวด น้ำหนัก สภาพพื้นผิว ประเภทวัสดุ วัสดุบรรจุภัณฑ์ สูตรการผลิต และเกณฑ์การยอมรับที่คาดหวัง บันทึกว่าใครเป็นผู้จัดหาตัวอย่าง และตัวอย่างเหล่านั้นแสดงถึงสภาพการผลิตจริงหรือไม่
อย่าถือว่าการทดสอบที่ประสบความสำเร็จกับขดลวดที่สะดวกเพียงขดเดียวเป็นหลักฐานยืนยันขอบเขตการใช้งานที่ได้รับอนุมัติทั้งหมด ในทำนองเดียวกัน อย่าทดสอบการใช้งานที่อยู่นอกเหนือช่วงการทำงานที่ปลอดภัยที่ตกลงกันไว้เพียงเพื่อแสดงให้เห็นถึงขีดจำกัดสูงสุดที่อ้างไว้
ตรวจสอบเอกสารและตรวจสอบขอบเขตงานที่ระบุไว้
ก่อนทำการทดสอบการทำงาน ให้ตรวจสอบว่าเอกสารควบคุมครบถ้วน และกลไก การควบคุม ตัวระบุ และส่วนประกอบที่ระบุไว้ตรงกับขอบเขตที่ได้รับอนุมัติ บันทึกสภาพที่มองเห็นได้ ป้ายกำกับ การเข้าถึง การป้องกัน สภาพของสายเคเบิล/ตัวเชื่อมต่อ และหลักฐานการประกอบตามที่ระบุไว้ในข้อตกลง
สำหรับคุณสมบัติที่เกี่ยวข้องกับความปลอดภัย ให้ใช้เกณฑ์ความเสี่ยงและการตรวจสอบที่ได้รับการอนุมัติของโครงการห้ามทำการจำลองความผิดพลาดโดยพลการ ทำลายระบบล็อก เข้าไปในพื้นที่ที่ได้รับการป้องกัน หรือใช้วิธีที่ไม่ปลอดภัยเพื่อ "พิสูจน์" ฟังก์ชันการหยุดทำงาน ผู้ตรวจสอบความปลอดภัยที่มีความสามารถและขั้นตอนที่เกี่ยวข้องจะเป็นตัวกำหนดวิธีการทดสอบที่อนุญาต
ทดสอบฟังก์ชันทั้งหมด ไม่ใช่แค่การเคลื่อนไหวแยกส่วน
แผน FAT ควรติดตามวงจรที่ได้รับอนุมัติ ตั้งแต่สภาวะการโหลดที่ได้รับอนุญาต ไปจนถึงการจัดวาง การห่อ การจัดการวัสดุ การเสร็จสิ้น และการปล่อย—รวมถึงโหมดการทำงานแบบแมนนวล/อัตโนมัติที่กำหนดไว้ การเปลี่ยนแปลงสูตร อินเทอร์เฟซที่ได้รับอนุมัติ และสภาวะผิดปกติ ระบุความหมายของจุดเริ่มต้นและจุดสิ้นสุดสำหรับบันทึกเวลาหรือกำลังการผลิตแต่ละรายการ
สำหรับการวัดประสิทธิภาพการบรรจุภัณฑ์ ให้เก็บรักษาตัวอย่างและบันทึกสภาพของขดลวด/วัสดุ การตั้งค่าหรือการแก้ไขสูตร เกณฑ์การตรวจสอบด้วยสายตา การวัด การสังเกต และผลลัพธ์ สำหรับหลักฐานการทำงานต่อเนื่อง ให้บันทึกจำนวนรอบที่ยอมรับได้ การแทรกแซง การหยุดชั่วคราวตามแผน สัญญาณเตือน การปฏิเสธ และวิธีการคำนวณ รอบการทำงานที่เร็วที่สุดเพียงรอบเดียวไม่ใช่ผลลัพธ์ของกำลังการผลิต

อินเทอร์เฟซทดสอบและขอบเขตการกู้คืน
หากขอบเขตงานรวมถึงสายพานลำเลียง รถเข็น ระบบรัดสาย การชั่งน้ำหนัก ฉลาก เครื่องสแกน หรือการแลกเปลี่ยนข้อมูล MES/ERP ให้ทดสอบการเป็นเจ้าของอินเทอร์เฟซและเส้นทางข้อมูลที่ตกลงกันไว้ บันทึกการเชื่อมต่อปกติ สถานะที่ไม่พร้อมใช้งานที่คาดการณ์ไว้ ข้อมูลซ้ำซ้อน การหยุดชะงักของการสื่อสาร และเส้นทางการกู้คืนที่อนุญาต อย่าบอกเป็นนัยว่าตัวเชื่อมต่อทำหน้าที่ต้นน้ำหรือปลายน้ำ เว้นแต่จะรวมอยู่ในระบบที่จัดหาให้และขอบเขตการยอมรับ
ใช้รายการตรวจสอบข้อบกพร่องเป็นเครื่องมือในการตัดสินใจ
รายการตรวจสอบแต่ละรายการต้องมีข้อมูลอ้างอิงข้อกำหนด ผลลัพธ์ที่สังเกตได้ ความเสี่ยง/ผลกระทบ เจ้าของ วันครบกำหนด ข้อจำกัดชั่วคราว วิธีการตรวจสอบ และหลักฐานการปิดรายการ ตัดสินใจว่ารายการใดขัดขวางการจัดส่ง รายการใดขัดขวางการทดสอบระบบ และรายการใดสามารถยอมรับได้โดยมีเงื่อนไขภายใต้แผนงานที่จัดทำเป็นเอกสาร แนบหลักฐานการทดสอบซ้ำกับรายการเดิมแทนที่จะแทนที่ประวัติเดิม
SAT พิสูจน์บริบทที่ติดตั้งไว้
ณ สถานที่ติดตั้ง ให้ตรวจสอบแบบแปลนที่ติดตั้งแล้ว ฐานราก/การยึดตรึง (ถ้ามี) ระบบสาธารณูปโภค การไหลของวัสดุ ส่วนเชื่อมต่อ ขอบเขตการป้องกัน การเข้าถึง การฝึกอบรม เอกสาร และสภาพการใช้งานจริงเทียบกับสัญญา ดำเนินการทดสอบที่ตกลงกันไว้ซ้ำอีกครั้งภายใต้สภาพหน้างาน หากการติดตั้ง ส่วนเชื่อมต่อ หรือสภาพของผลิตภัณฑ์แตกต่างจากผลการทดสอบจากโรงงาน ให้บันทึกความแตกต่างนั้นไว้ แทนที่จะสันนิษฐานว่าผลลัพธ์จากโรงงานจะถ่ายทอดไปโดยไม่เปลี่ยนแปลง
ขั้นตอนต่อไป: ออกชุดเอกสารควบคุมสำหรับพยาน
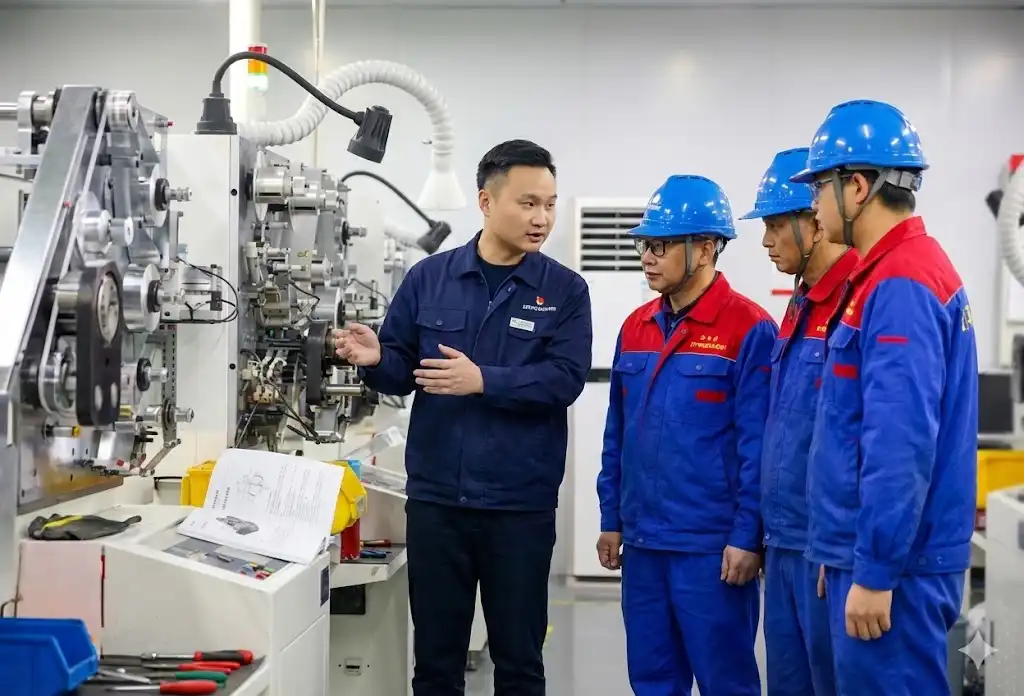
ก่อนเริ่มการทดสอบ FAT ให้จัดเตรียมชุดเอกสารสำหรับพยาน ซึ่งประกอบด้วยเมทริกซ์การยอมรับ รายการขดลวดทดสอบ บันทึกการทดสอบ กฎการอนุญาตสื่อ รูปแบบรายการตรวจสอบข้อบกพร่อง ดัชนีเวอร์ชัน บทบาทที่กำหนด และเกณฑ์การอนุมัติ การเตรียมการดังกล่าวจะเปลี่ยนการทดสอบ FAT/SAT จากการสาธิตให้กลายเป็นกระบวนการยอมรับที่ยุติธรรมและตรวจสอบได้
รายละเอียดภาพ

คลิกเพื่อดูภาพขยาย
คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
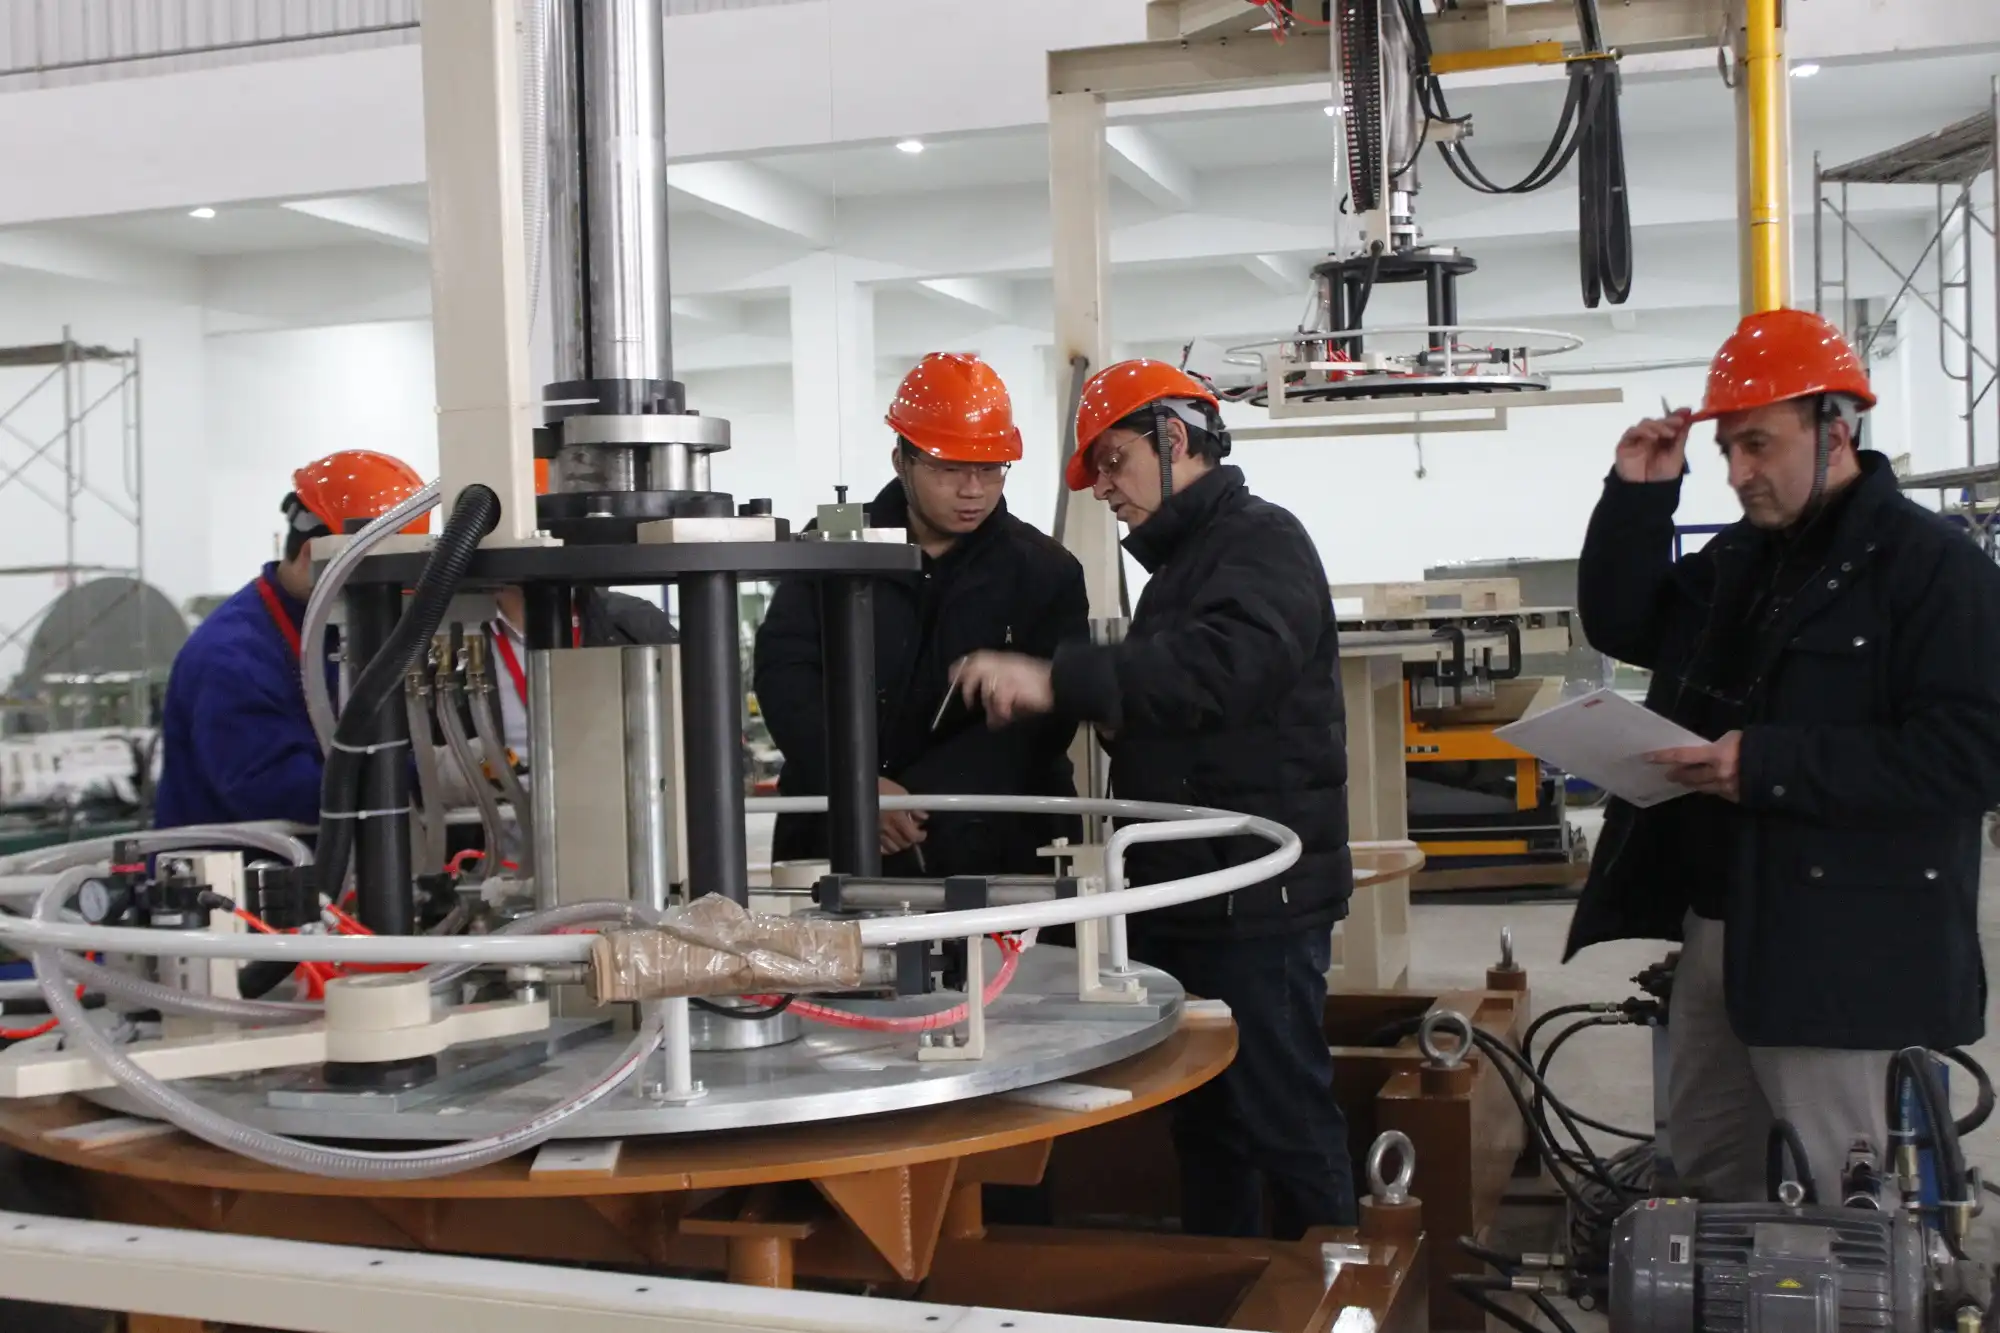
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
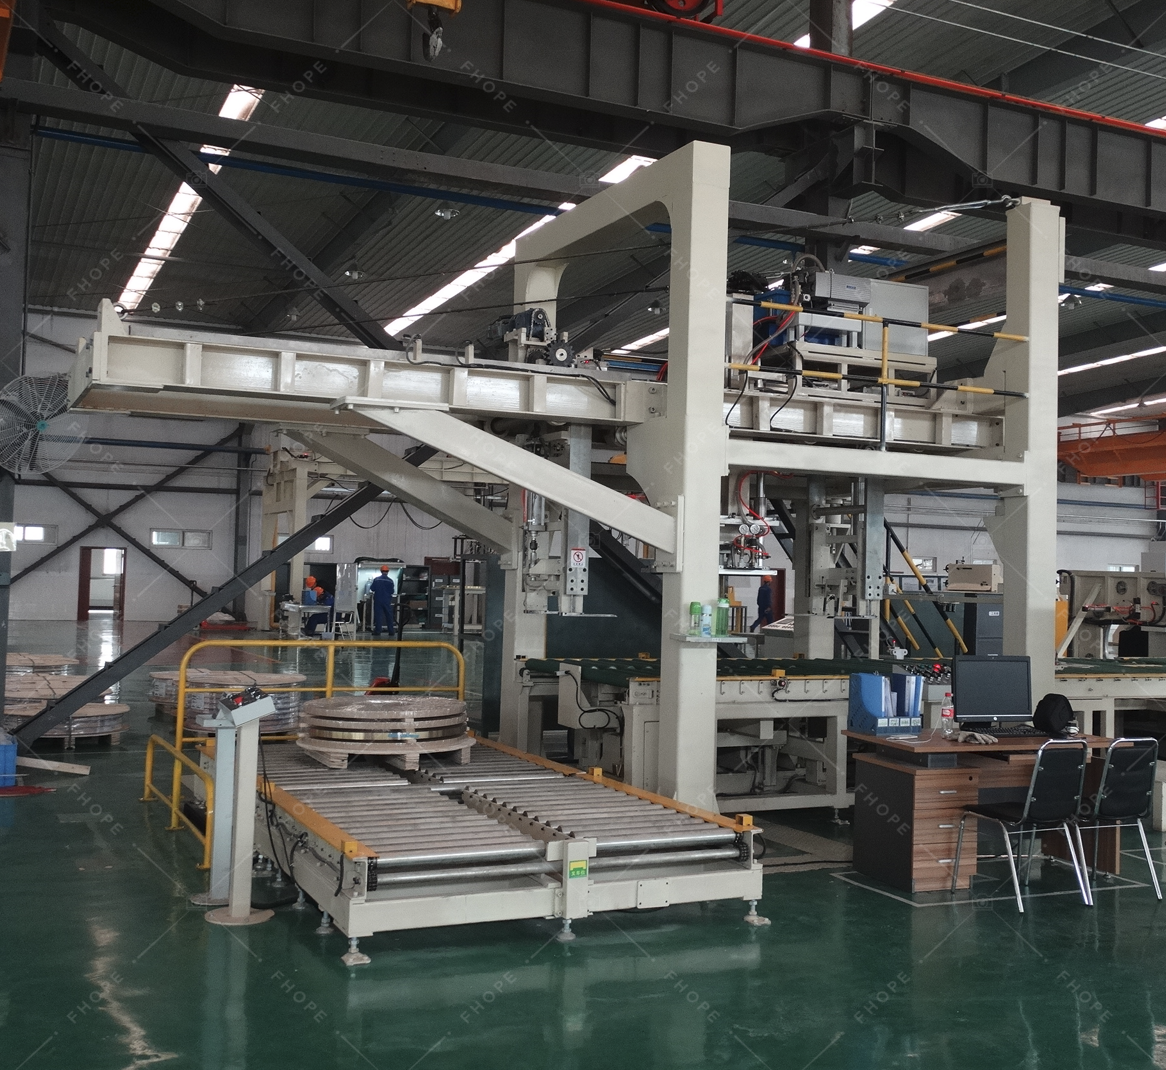
สายการบรรจุเหล็กม้วน
ดูรายละเอียด →
สายการบรรจุม้วนแนวตั้ง
ดูรายละเอียด →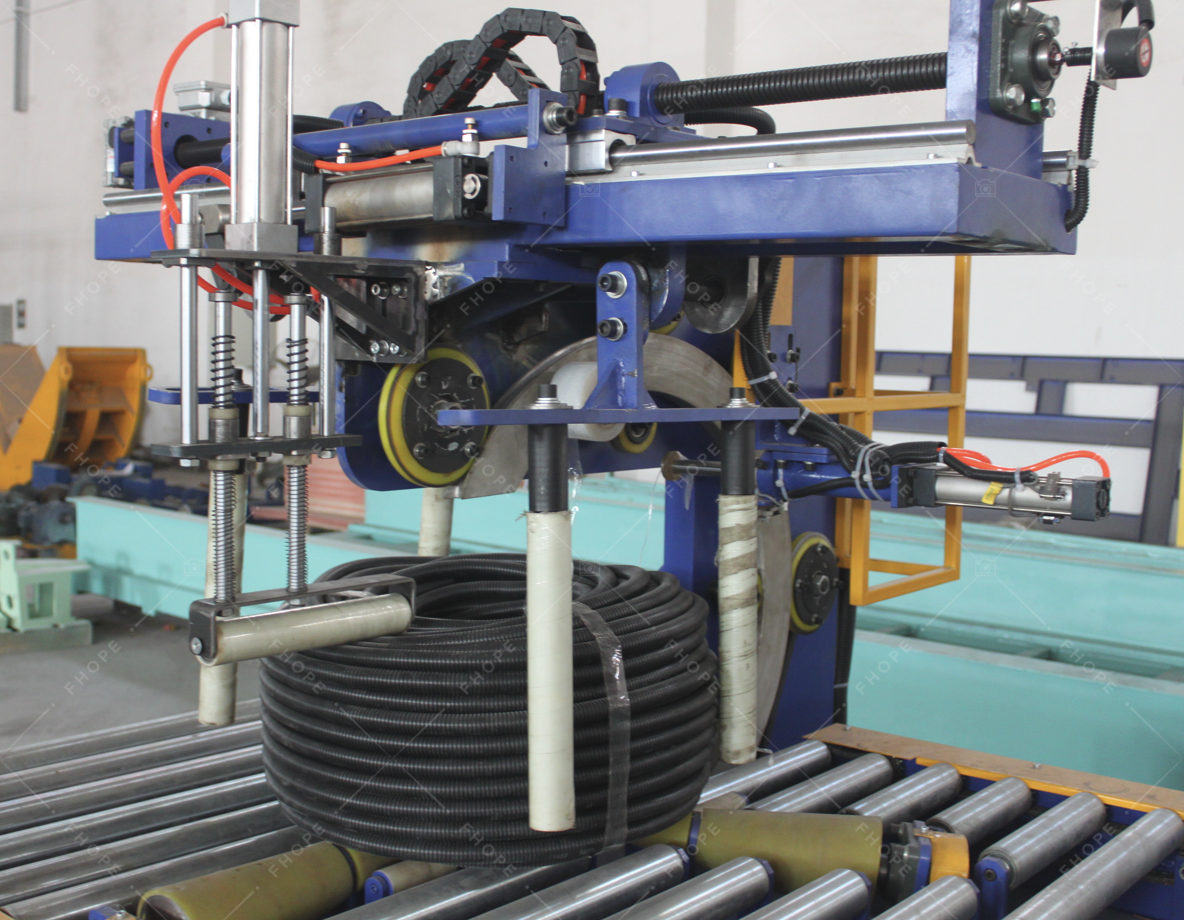
สายการบรรจุหีบห่อ
ดูรายละเอียด →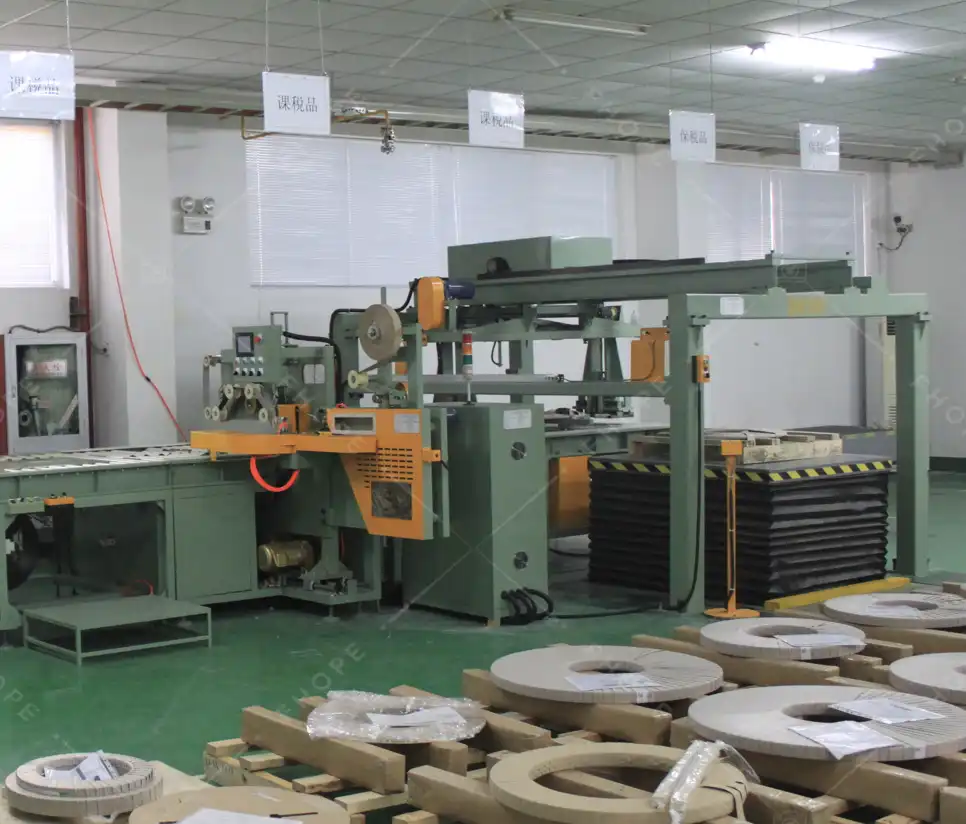
สายบรรจุภัณฑ์ทองแดงม้วน
ดูรายละเอียด →
สายการบรรจุลวดม้วน
ดูรายละเอียด →
สายการบรรจุแผง
ดูรายละเอียด →
เครื่องบรรจุถุง
ดูรายละเอียด →
สายการบรรจุโปรไฟล์อลูมิเนียม
ดูรายละเอียด →
FHOPE สายการมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องมัดและรัดท่ออัตโนมัติ
ดูรายละเอียด →
เครื่องรัดกล่องเหล็กอัตโนมัติ
ดูรายละเอียด →
FHOPE เครื่องบรรจุท่อเหล็กอัตโนมัติ
ดูรายละเอียด →
สายการบรรจุสายรัดท่อพลาสติกอัตโนมัติ
ดูรายละเอียด →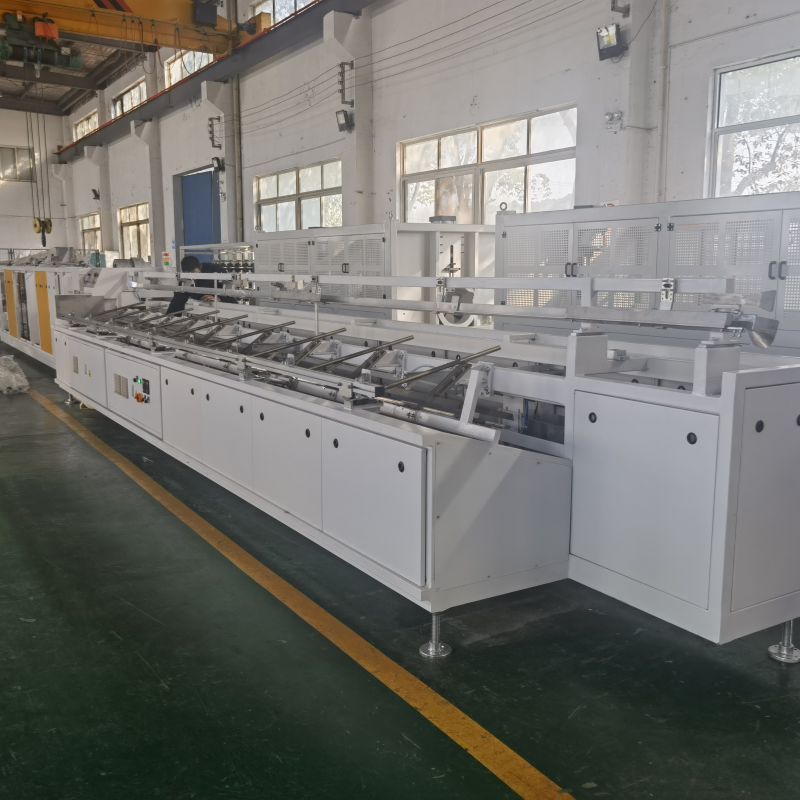
สายการบรรจุถุง PPR/PVC อัตโนมัติ
ดูรายละเอียด →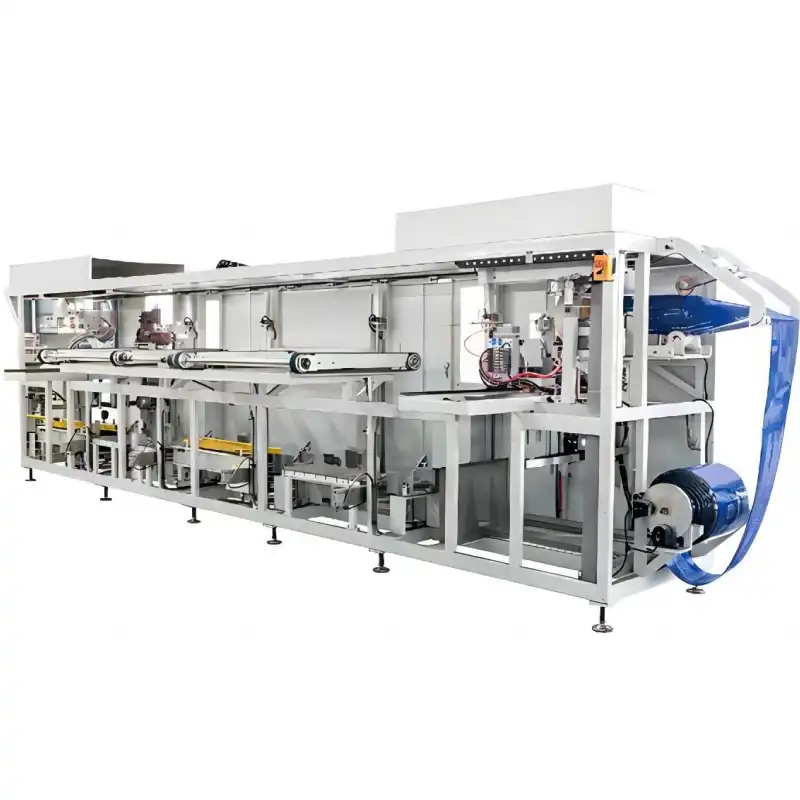
เครื่องบรรจุถุงท่อพลาสติก
ดูรายละเอียด →
เครื่องบรรจุยาง FPT-200
ดูรายละเอียด →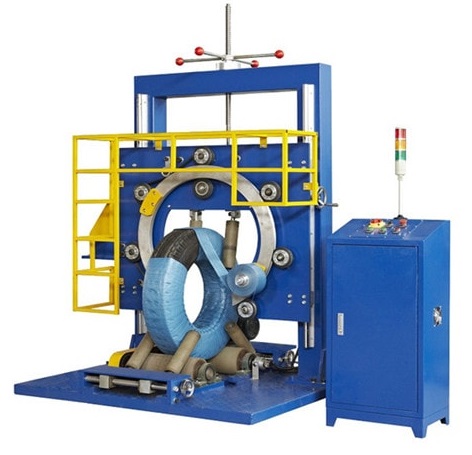
เครื่องบรรจุยาง FPT-300
ดูรายละเอียด →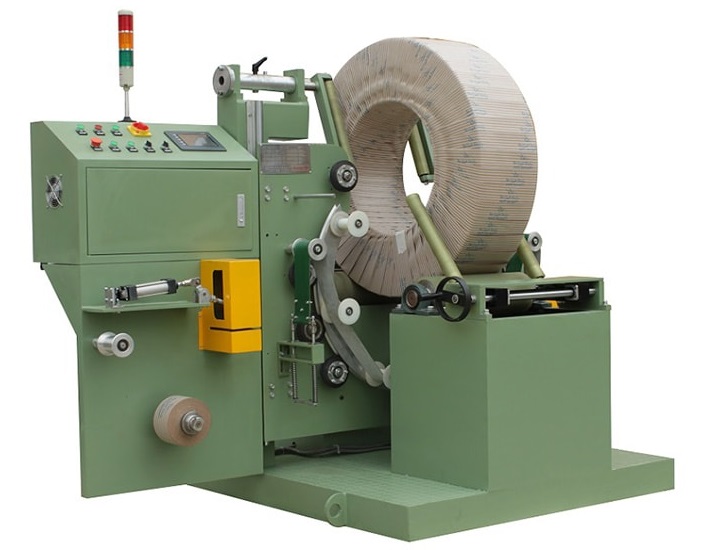
เครื่องบรรจุยาง FPT-400
ดูรายละเอียด →
เครื่องบรรจุม้วนสาย-FPCA100
ดูรายละเอียด →