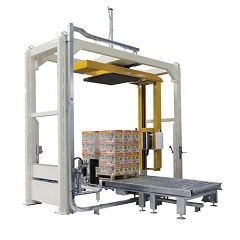
วิธีการวางแผนผังเครื่องห่อขดลวดเหล็กให้ปลอดภัยและมีประสิทธิภาพ
หลีกเลี่ยงข้อผิดพลาดในการติดตั้งที่มีค่าใช้จ่ายสูงในสายการบรรจุขดเหล็กของคุณ คู่มือการจัดวางนี้จะอธิบายวิธีการกำหนดเส้นทางการเคลื่อนที่ของขดเหล็ก การเชื่อมต่ออุปกรณ์ การจัดการบัฟเฟอร์ และการกำหนดทางเข้าออกที่ปลอดภัยสำหรับผู้ปฏิบัติงาน

คู่มือการวางแผนผังเครื่องห่อขดลวดเหล็ก
คู่มือการวางแผนผังเครื่องห่อขดลวดเหล็ก
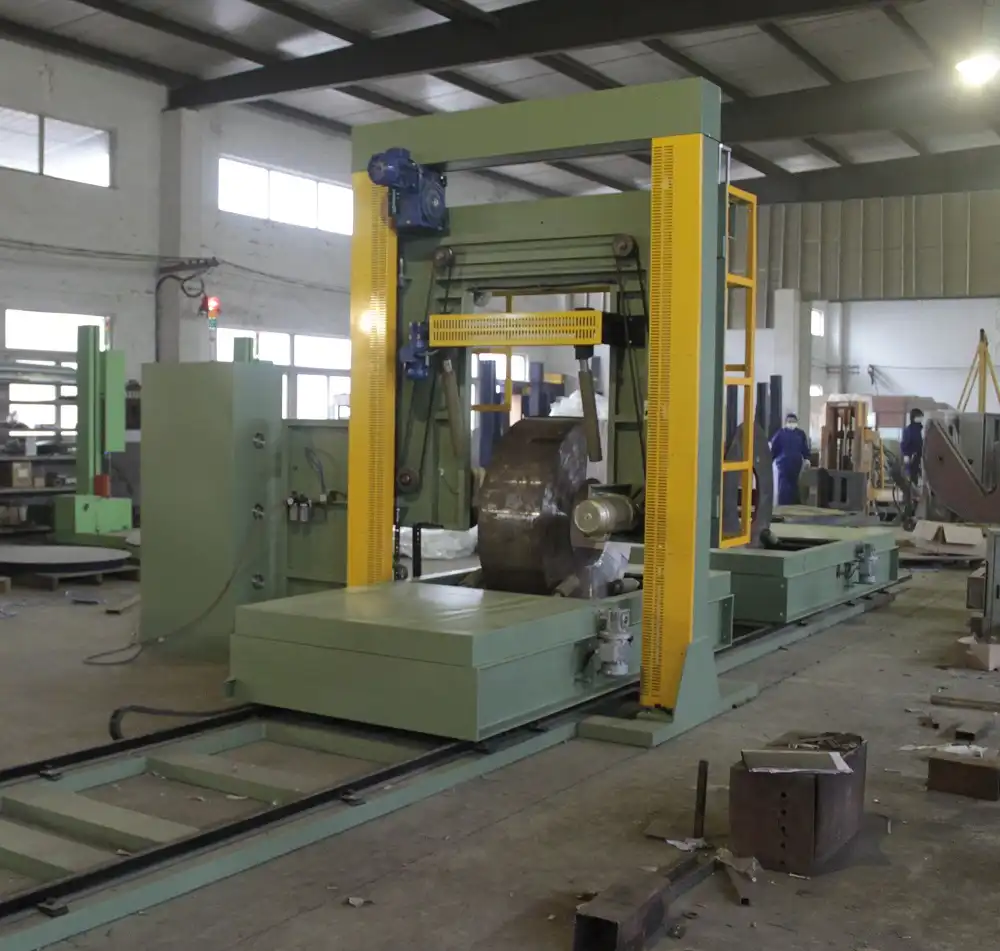
วางแผนการทำงานโดยคำนึงถึงขดลวด บุคลากรที่เกี่ยวข้อง และสถานการณ์ที่การไหลปกติหยุดชะงัก พื้นที่ครอบคลุมของบรรจุภัณฑ์เป็นเพียงส่วนหนึ่งของแผนผังเท่านั้น แผนงานที่ใช้งานได้จริงยังแสดงให้เห็นถึงเส้นทางการขนส่ง การเข้าถึงของผู้ปฏิบัติงาน การเข้าถึงเพื่อการบำรุงรักษา เขตควบคุม พื้นที่กันชน ระบบสาธารณูปโภค และเส้นทางการกู้คืน ก่อนที่จะติดตั้งอุปกรณ์
จุดเริ่มต้นที่น่าเชื่อถือที่สุดคือภาพวาดแสดงเส้นทางการเดินขดลวดในปัจจุบัน ไม่ใช่โครงร่างผลิตภัณฑ์ที่วางลงบนแบบแปลนพื้นว่างเปล่า

เริ่มต้นด้วยการเดินทางของขดลวดและผู้คนรอบข้าง
ติดตามขดลวดหนึ่งม้วนตั้งแต่จุดเริ่มต้น ผ่านการบรรจุ การตรวจสอบ การปล่อย และปลายทางถัดไป นอกจากเส้นทางของวัสดุแล้ว ให้ติดตามเส้นทางการทำงานของผู้ปฏิบัติงานและเส้นทางการบำรุงรักษา จากนั้นถามว่าขดลวดสามารถรอได้อย่างปลอดภัยที่ใดเมื่อขั้นตอนต่อไปไม่พร้อมใช้งาน
การตรวจสอบเบื้องต้นนี้เผยให้เห็นความขัดแย้งที่โครงร่างของเครื่องจักรไม่สามารถระบุได้ เช่น เส้นทางการเคลื่อนย้ายที่ตัดผ่านตำแหน่งของผู้ปฏิบัติงาน งานตรวจสอบที่ไม่มีพื้นที่ยืนที่ปลอดภัย หรือการเคลื่อนย้ายเพื่อกู้คืนที่ผ่านโซนที่กำลังทำงานอยู่

สร้างเลย์เอาต์เป็นห้าชั้น
ใช้ภาพวาดเดียวกัน แต่ตรวจสอบทีละชั้น แต่ละชั้นจะตอบคำถามที่แตกต่างกัน และป้องกันไม่ให้การตัดสินใจหนึ่งบดบังการตัดสินใจอื่น
1. กระแส
ขดลวดมาถึงที่ใด หยุดอยู่ที่ไหน เข้าสถานีห่อหุ้มอย่างไร ได้รับการตรวจสอบใดบ้าง และออกจากที่นั่นอย่างไร ระบุทิศทาง การวางแนว ความเป็นเจ้าของ ณ จุดส่งมอบแต่ละจุด และเงื่อนไขที่จำเป็นสำหรับการถ่ายโอน สายการผลิตควรมีการตอบสนองที่ชัดเจนเมื่อสถานีปลายทางถูกปิดกั้น
2. อุปกรณ์และซองสำหรับขนย้าย
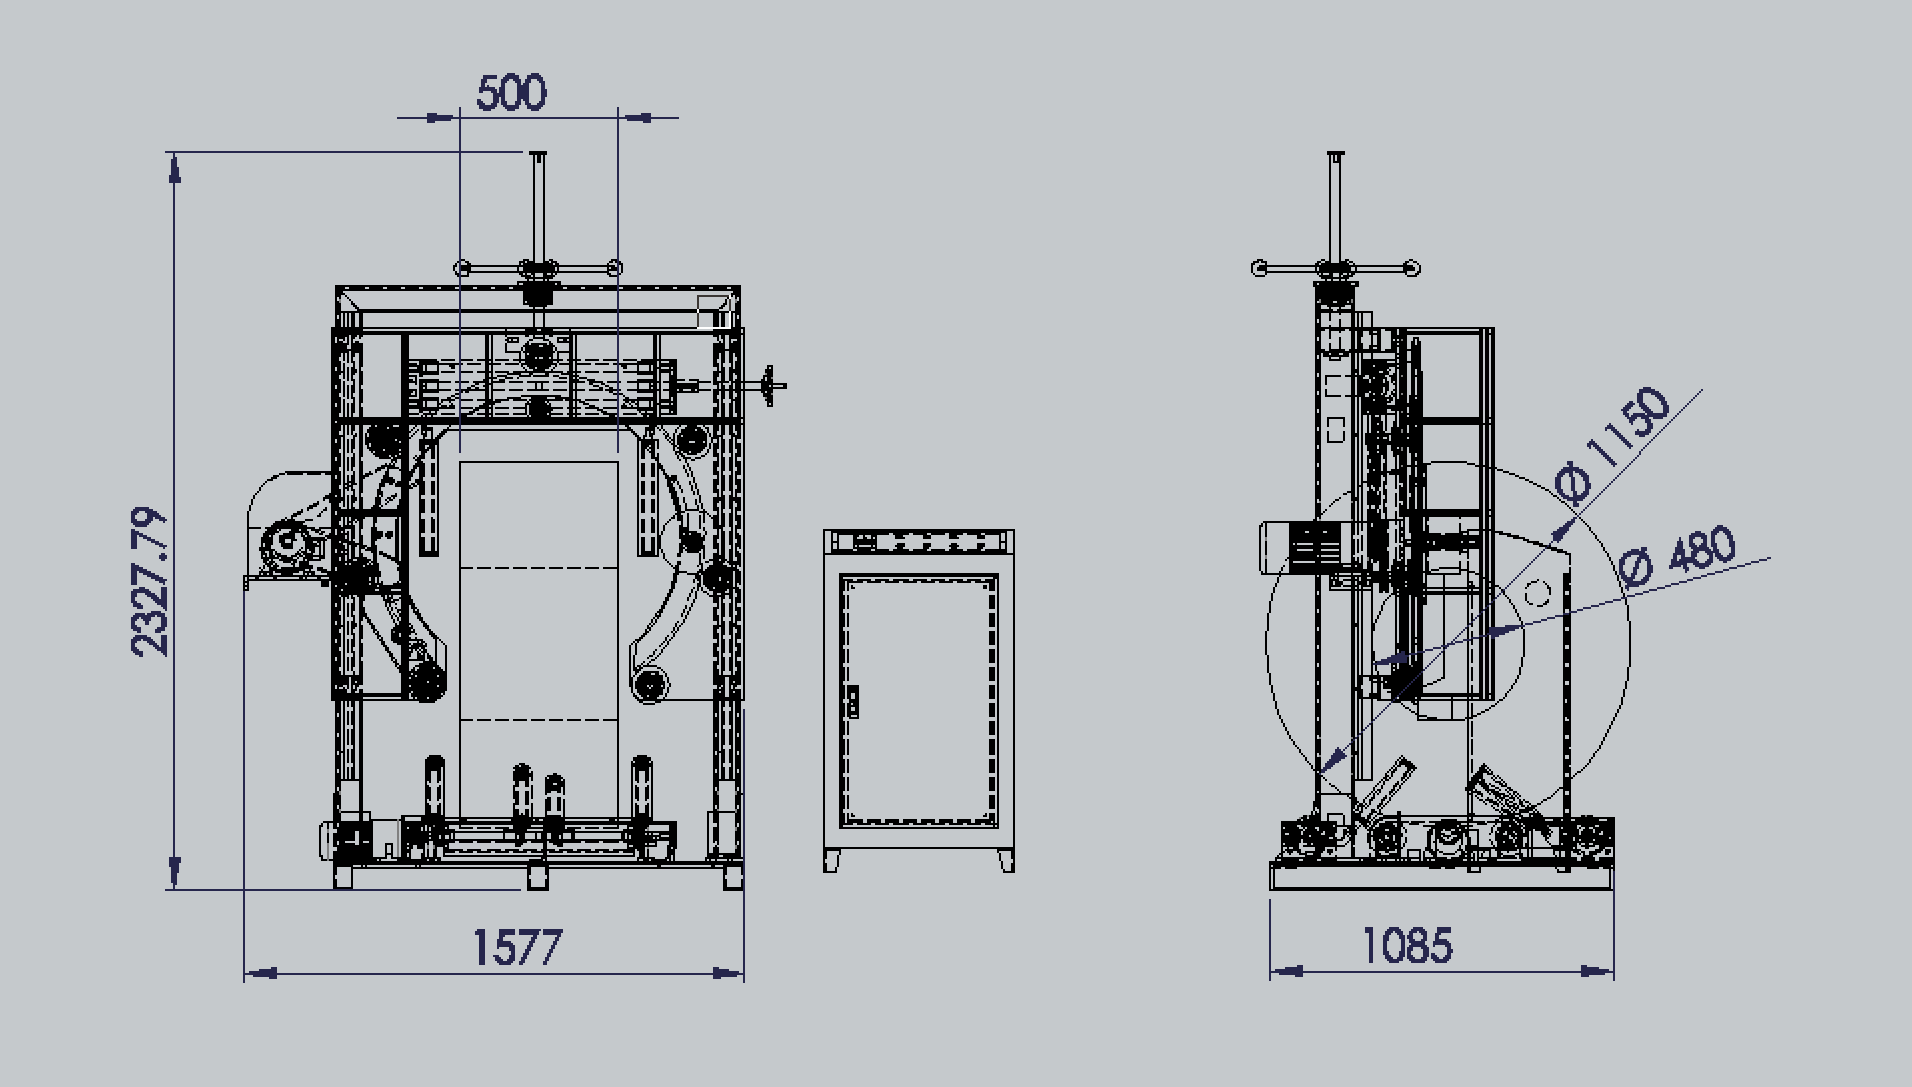
แสดงรายละเอียดมากกว่าแค่ฐานเครื่องจักร รวมถึงขนาดสูงสุดของขดลวด อุปกรณ์ป้องกัน อุปกรณ์เคลื่อนย้าย ตำแหน่งการโหลด/ขนถ่าย ประตูทางเข้า และพื้นที่ที่จำเป็นในการเปิด เคลื่อนย้าย หรือถอดชิ้นส่วนที่ต้องซ่อมบำรุง ใช้แบบร่างที่มีการควบคุมสำหรับขนาด ห้ามอนุมานระยะห่างจากภาพทางการตลาดเด็ดขาด
3. การปฏิบัติงาน
ระบุตำแหน่งที่ผู้ปฏิบัติงานป้อนวัสดุ ยืนยันขั้นตอนการทำงาน ตรวจสอบบรรจุภัณฑ์ และสื่อสารกับสถานีข้างเคียง หากการปฏิบัติงานใดๆ ต้องมีบุคคลยืนอยู่ในพื้นที่ถ่ายโอนหรือพื้นที่เคลื่อนย้าย จำเป็นต้องออกแบบขั้นตอนการทำงานใหม่หรือตรวจสอบโดยผู้ทรงคุณวุฒิก่อนที่จะนำไปใช้เป็นคำแนะนำในแบบร่าง
4 บริการ
ระบุวิธีการที่งานบำรุงรักษาเข้าถึงไดรฟ์ เซ็นเซอร์ ระบบควบคุม เส้นทางของวัสดุ และชิ้นส่วนที่สึกหรอ การเข้าถึงเพื่อซ่อมบำรุงไม่ใช่พื้นที่เหลือใช้ แต่ต้องมีเส้นทางที่กำหนดไว้อย่างชัดเจน การแยกส่วน และขอบเขตการทำงานที่กำหนดโดยการควบคุมโครงการที่เกี่ยวข้อง และวิธีการจัดการชิ้นส่วนที่ถอดออกอย่างสมเหตุสมผล
5. ความปลอดภัยและการกู้คืน
ระบุการเข้าถึงที่ควบคุมได้ ขอบเขตการรักษาความปลอดภัย ความรับผิดชอบในการหยุดฉุกเฉิน และจุดที่ระบบส่งมอบการควบคุมไปยังสถานีอื่น จากนั้นวาดเส้นทางที่ผิดปกติ: ขดลวดที่วางผิดแนว เสียหาย ไม่สมบูรณ์ หรือหยุดทำงาน จะต้องมีเส้นทางยึดและกู้คืนที่ปลอดภัยซึ่งไม่ขึ้นอยู่กับการผ่านอุปกรณ์ที่กำลังเคลื่อนที่
เลือกอินเทอร์เฟซตามลักษณะงานที่ต้องทำ
คำว่า "เครน" "รถเข็น" "สายพานลำเลียง" และ "เครื่องพลิกขดลวด" อธิบายถึงบทบาทการขนย้ายที่แตกต่างกัน ไม่ใช่ป้ายกำกับรูปแบบการจัดวางที่ใช้แทนกันได้ การจำแนกประเภทผลิตภัณฑ์ในปัจจุบันจัดกลุ่มเครื่องพลิกขดลวดไว้กับเครื่องเอียง เครื่องเท หรือเครื่องหมุนขดลวด: คือการเปลี่ยนทิศทางของขดลวด ในขณะที่เครน รถเข็น หรือสายพานลำเลียง อาจทำหน้าที่ส่ง จัดวาง หรือปล่อยขดลวดแทน การตรวจสอบรูปแบบการจัดวางจำเป็นต้องทราบลำดับการทำงาน ความรับผิดชอบ ข้อจำกัด และการยืนยันที่แท้จริง ไม่ใช่แค่ชื่ออุปกรณ์เท่านั้น
| อินเตอร์เฟซ | คำถามและคำตอบเกี่ยวกับเค้าโครง | จำเป็นต้องมีหลักฐานก่อนการออกแบบขั้นสุดท้าย |
|---|---|---|
| ปั้นจั่น | เส้นทางการยก การเข้าหาขอเกี่ยว ตำแหน่งจอด และการส่งต่อ สามารถดำเนินการได้โดยไม่ขัดแย้งกับเส้นทางของสถานีหรือผู้คนหรือไม่? | แผนการยกปัจจุบัน วิธีการยกขดลวด ข้อจำกัดของอาคาร/พื้นที่เหนือศีรษะ และการตรวจสอบอย่างรับผิดชอบ |
| รถเข็น | มันเริ่ม หยุด หน่วง และปล่อยขดลวดที่ไหน และอะไรเป็นตัวยืนยันว่าสามารถเคลื่อนที่ได้อย่างปลอดภัย? | การวาดเส้นทาง/การถ่ายโอน, ตรรกะการหยุด, ความรับผิดชอบของอินเทอร์เฟซ และแผนตำแหน่งผิดปกติ |
| สายพานลำเลียง | ความสูง การรองรับขดลวด ระยะห่าง สภาวะการถ่ายโอน พฤติกรรมของบัฟเฟอร์ และสัญญาณควบคุม เข้ากันได้ข้ามขอบเขตหรือไม่ | การวาดแบบอินเทอร์เฟซที่ควบคุมได้ ข้อมูลการรับน้ำหนัก/การรองรับ เมทริกซ์ควบคุม และวิธีการยอมรับ |
| เครื่องพลิก/เครื่องเอียง | การวางแนวเปลี่ยนไปที่ไหน ใครเป็นผู้ควบคุมขั้นตอนนั้น และท่าทางที่เปลี่ยนไปนั้นจะถูกส่งต่อไปยังขั้นตอนต่อไปอย่างไร? | ขอบเขตของอุปกรณ์, ช่วงขดลวด, ขอบเขตการป้องกัน, การตรวจสอบลำดับ และขั้นตอนการกู้คืน |
การเปรียบเทียบนี้ไม่ได้มีจุดประสงค์เพื่อจัดอันดับ อินเทอร์เฟซจะเหมาะสมก็ต่อเมื่อผลิตภัณฑ์ สถานที่ อุปกรณ์ข้างเคียง และวิธีการใช้งานได้รับการยืนยันร่วมกันแล้วเท่านั้น
ระบุบัฟเฟอร์และการกู้คืนที่ผิดปกติให้ชัดเจน
พื้นที่พักรอ (buffer) คือสถานที่ที่วางแผนไว้สำหรับขดลวดที่จะรอ โดยมีเงื่อนไขและผู้รับผิดชอบที่ระบุไว้ ไม่ใช่พื้นที่ว่างเปล่าที่ไม่มีป้ายกำกับในแบบร่าง ต้องกำหนดเงื่อนไขการเข้าและออก จำนวนคิวสูงสุดที่ตั้งใจไว้ ความรับผิดชอบในการตรวจสอบ และสิ่งที่เกิดขึ้นหากพื้นที่พักรอไม่พร้อมใช้งาน
นอกจากนี้ ให้ทดสอบการจัดวางระบบกับเหตุการณ์ขัดจังหวะที่คาดการณ์ได้ เช่น ขดลวดไม่สามารถเคลื่อนย้ายได้ วัสดุบรรจุภัณฑ์ไม่สามารถป้อนได้ การปล่อยสินค้าในขั้นตอนถัดไปสูญหาย การยืนยันล้มเหลว หรือบรรจุภัณฑ์ไม่ผ่านการตรวจสอบการยอมรับ ห้ามเผยแพร่หรืออนุมัติคำแนะนำในการแก้ไขปัญหาจากบทความนี้ ให้ใช้ขั้นตอนที่ได้รับการอนุมัติของเว็บไซต์และการตรวจสอบโดยผู้ทรงคุณวุฒิสำหรับระบบจริง
ระบุขอบเขตสาธารณูปโภคและขอบเขตควบคุมลงบนแบบร่าง
แสดงตำแหน่งที่บริการที่จำเป็นเข้าสู่ขอบเขตของอุปกรณ์ ตำแหน่งที่ความรับผิดชอบในการควบคุมเปลี่ยนแปลง และสัญญาณหรือการยืนยันใดบ้างที่ต้องผ่านอินเทอร์เฟซ เอกสารสาธารณะนี้ไม่ได้กำหนดแรงดันไฟฟ้า ความต้องการอากาศ โปรโตคอลเครือข่าย ฐานราก การป้องกัน หรือข้อกำหนดด้านความปลอดภัยในการทำงาน เนื่องจากข้อกำหนดเหล่านั้นต้องมาจากเอกสารเครื่องจักรที่เกี่ยวข้อง สภาพแวดล้อมในสถานที่ และการตรวจสอบโครงการโดยผู้ทรงคุณวุฒิ
แผนผังขอบเขตนี้มีประโยชน์แม้ในขั้นตอนการวางแนวคิด มันเปลี่ยน "การบูรณาการ" ให้เป็นรายการของการตัดสินใจที่ระบุชื่อไว้ ซึ่งฝ่ายวิศวกรรม ฝ่ายบำรุงรักษา ฝ่ายระบบอัตโนมัติ และซัพพลายเออร์สามารถตรวจสอบได้
ตรวจสอบรูปแบบก่อนตัดสินใจใช้บริการ
ใช้เกณฑ์การตรวจสอบสามขั้นตอน:
- การตรวจสอบแนวคิด: ยืนยันขอบเขต, เส้นทางการเคลื่อนที่ของขดลวด, อินเทอร์เฟซเบื้องต้น, เส้นทางของผู้ปฏิบัติงาน, บัฟเฟอร์ และแนวคิดการกู้คืนจากความผิดปกติ
- การตรวจสอบอินเทอร์เฟซโดยละเอียด: ตรวจสอบความถูกต้องของแบบร่างที่ควบคุมแล้ว ซองจดหมาย สาธารณูปโภค การควบคุม ความรับผิดชอบ ข้อสมมติ ข้อยกเว้น และหลักฐานการยอมรับ
- การตรวจสอบก่อนการติดตั้งและการทดสอบระบบ: ตรวจสอบสภาพพื้นที่ที่วัดได้ มาตรการความปลอดภัยและการควบคุมการปฏิบัติงานที่ได้รับการอนุมัติ การแก้ไข ขอบเขตการฝึกอบรม/การเป็นเจ้าของ และบันทึกการทดสอบที่จำเป็นสำหรับการส่งมอบงาน
ประตูแต่ละบานควรบันทึกการแก้ไขแบบร่าง ผู้เข้าร่วม การตัดสินใจ รายการที่ยังไม่เสร็จ และเงื่อนไขที่ปิดรายการแต่ละรายการ แบบร่างที่ไม่มีบันทึกเหล่านี้อาจมีประโยชน์สำหรับการอภิปราย แต่ไม่ใช่หลักฐานว่าการติดตั้งพร้อมใช้งานแล้ว
ขั้นตอนต่อไปที่เป็นรูปธรรม
นำแบบแปลนไซต์งานล่าสุดมาใช้ และลากเส้นตามขดลวดปกติหนึ่งขดและขดลวดผิดปกติหนึ่งขด โดยมีตัวแทนจากฝ่ายผลิต ฝ่ายบำรุงรักษา ฝ่ายควบคุม และฝ่ายความปลอดภัยร่วมด้วย ทำเครื่องหมายทุกจุดส่งมอบงาน ตำแหน่งยืน เส้นทางบริการ พื้นที่กันชน ขอบเขตสาธารณูปโภค และข้อสันนิษฐานที่ยังเปิดอยู่ กำหนดผู้รับผิดชอบและทำการทดสอบการปิดรายการแต่ละรายการที่ยังเปิดอยู่ ก่อนที่จะขอแบบแปลนอุปกรณ์ขั้นสุดท้ายหรือข้อผูกพันในการติดตั้ง
รายละเอียดภาพ
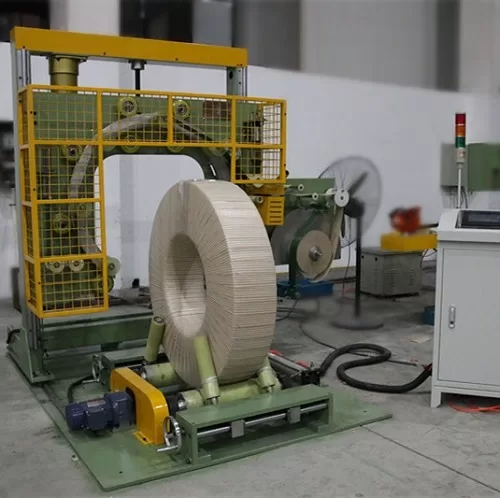
คลิกเพื่อดูภาพขยาย

คลิกเพื่อดูภาพขยาย
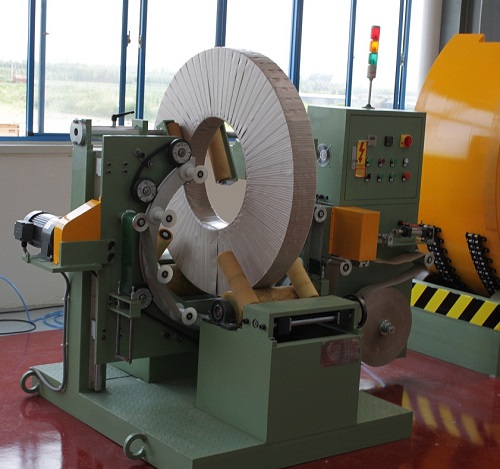
คลิกเพื่อดูภาพขยาย
คลิกเพื่อดูภาพขยาย
ดูว่ามันทำงานอย่างไร
ค้นพบวิธีที่โซลูชันบรรจุภัณฑ์อัตโนมัติของเราช่วยเพิ่มประสิทธิภาพสายการผลิตของคุณ วิดีโอนี้สาธิตการทำงานที่ราบรื่นซึ่งออกแบบมาเพื่อการปกป้องสูงสุด
ผู้ใช้งานมากกว่า โรงงานเหล็กและผู้นำในอุตสาหกรรม
ผู้ผลิตระดับโลกไว้วางใจในอุปกรณ์บรรจุภัณฑ์สำหรับงานหนักของ FHOPE


พร้อมที่จะเพิ่มประสิทธิภาพสายการผลิตบรรจุภัณฑ์ของคุณแล้วหรือยัง?
รับใบเสนอราคาแบบกำหนดเองพร้อมการวิเคราะห์ผลตอบแทนจากการลงทุน (ROI) วิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมง
- ออกแบบเลย์เอาท์ฟรี
- การสนับสนุนการติดตั้งทั่วโลก
- รวมการรับประกัน 2 ปี
ข้อมูลของคุณจะได้รับการรักษาความปลอดภัยและจะไม่ถูกเปิดเผยให้ผู้อื่นทราบอย่างเด็ดขาด
เครื่องจักรที่เกี่ยวข้อง
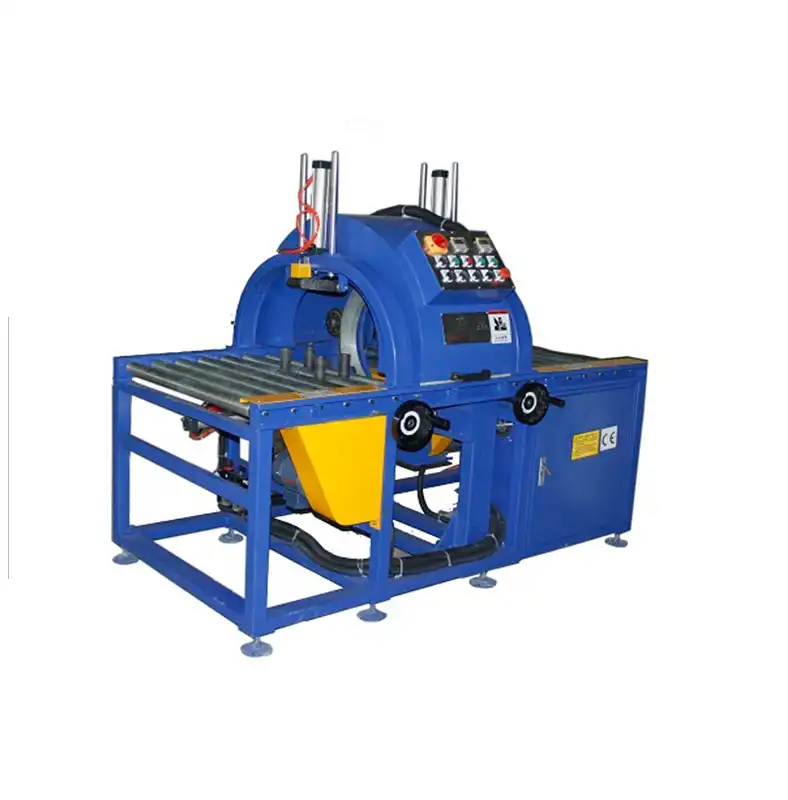
E100 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →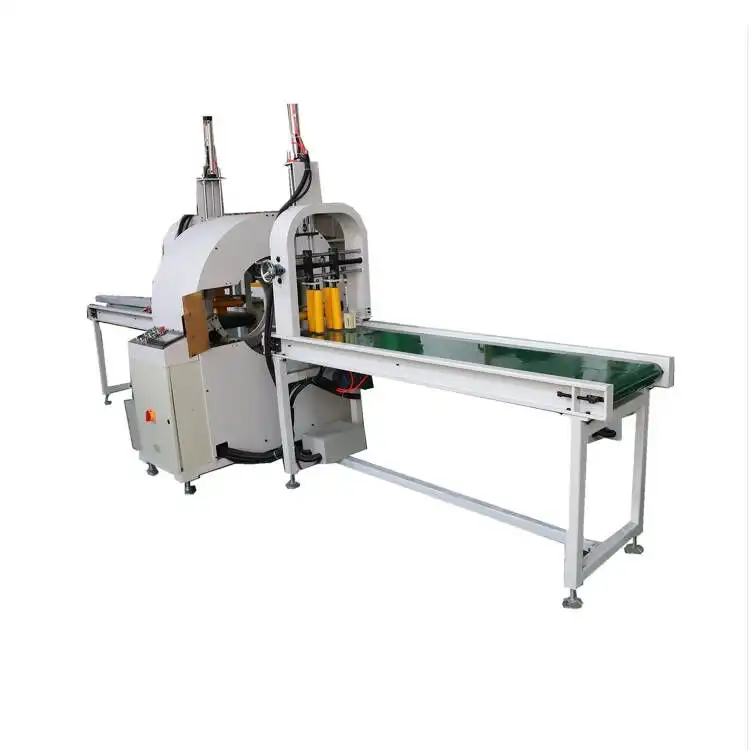
E200 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →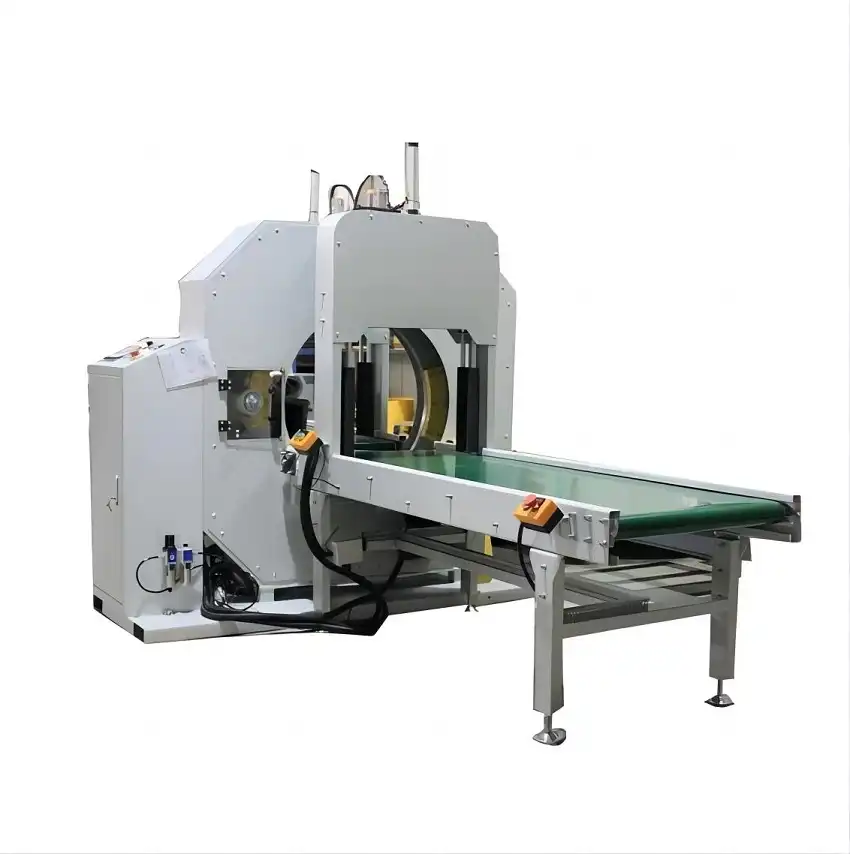
E300 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →
E400 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →
เครื่องห่อแนวนอน E500 & เครื่องห่อยืด
ดูรายละเอียด →
E600 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →
E1000 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →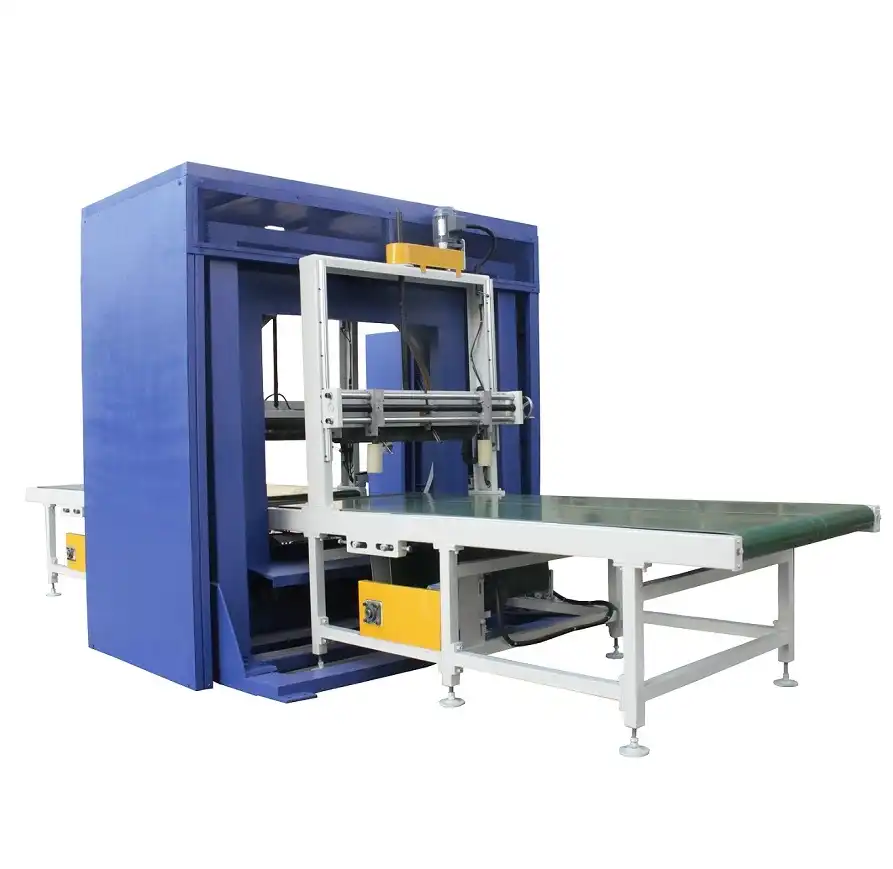
E1400 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →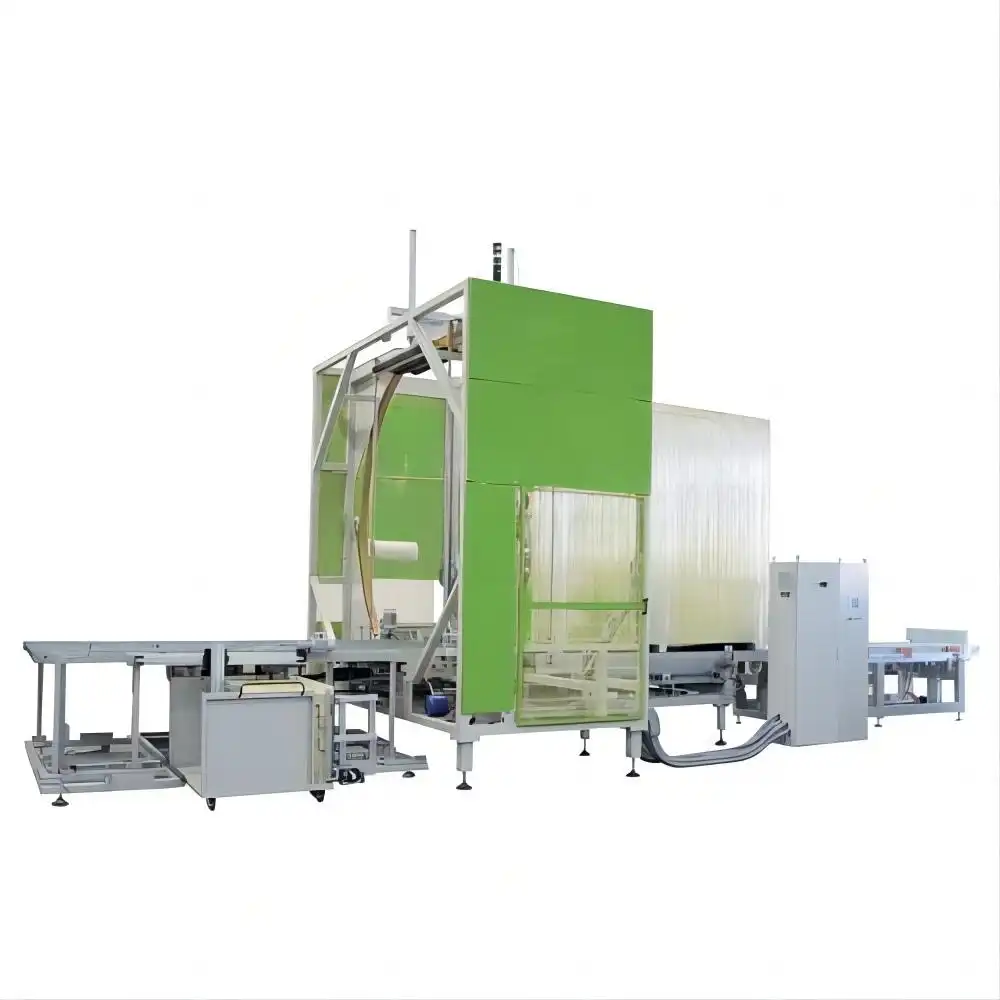
E2400 เครื่องพันฟิล์มยืดแนวนอน
ดูรายละเอียด →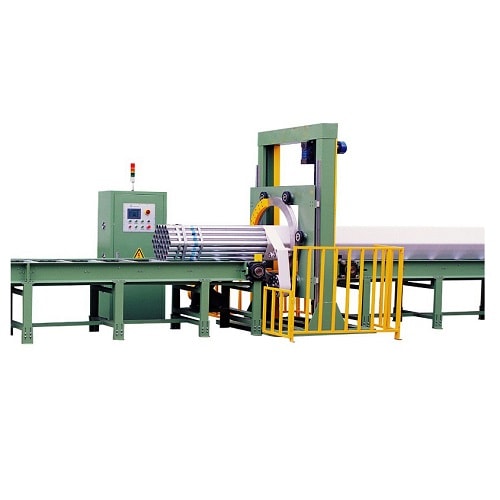
เครื่องพันท่อแนวนอน
ดูรายละเอียด →
เครื่องพันพาเลทแนวนอนสำหรับแท่งและแท่ง
ดูรายละเอียด →
เครื่องพันพาเลทแนวนอนอลูมิเนียม
ดูรายละเอียด →
เครื่องพันพาเลทแนวนอน
ดูรายละเอียด →
เครื่องพันพาเลทแนวนอน
ดูรายละเอียด →
เครื่องพันพาเลท-A100
ดูรายละเอียด →
เครื่องพันพาเลท-A200
ดูรายละเอียด →
เครื่องพันพาเลท-A400
ดูรายละเอียด →
เครื่องพันพาเลท รุ่น M-type
ดูรายละเอียด →
เครื่องพันฟิล์มยืดอัตโนมัติ B200
ดูรายละเอียด →