Sammanfattning: Automatiserade krympförpackningssystem för paneler optimerar skyddet för stora, platta föremål som dörrar och isoleringsskivor. Denna guide beskriver L-profilförseglingsmekanik, specifikationer för krymptunnel och urvalskriterier för att maximera genomströmningen och minska materialspill.
🛠️ Funktionsprinciper för krympförpackningssystem
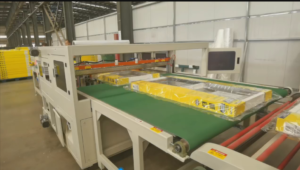
Panelkrympförpackning är en kritisk tvåstegsprocess utformad för att förena och skydda skrymmande platta varor. Systemet integrerar vanligtvis en L-Bar-förslutare (eller sidoförslutare för kontinuerligt flöde) med en uppvärmd krymptunnel.
1.1 Filmdispensering och produktinmatning
En rulle krympfilm i mitten monteras på ett avrullningsställ. När produkten matas in i maskinen – antingen manuellt eller via en automatiserad inmatningstransportör – matas filmen ut för att omsluta panelen i vikningen. Detta säkerställer full täckning före förseglingsfasen.
1.2 Tätning och skärning (L-bar-tätningsmekanik)
Förseglingsstationen är hjärtat i primärsteget och använder en L-formad uppvärmd stång eller ett impulstrådssystem.
-
Förseglingsåtgärd : Produkten, draperad i filmen, rör sig in i förseglingszonen. L-balken sänks för att skapa samtidiga fram- och sidoförseglingar.
-
Skärmekanism : Stången skär av filmen och separerar den förpackade artikeln från det kontinuerliga förrådet.
-
Precisionskontroll : Avancerade enheter har konstantvärme eller impulstrådar med exakt temperaturreglering för att säkerställa starka, rena tätningar utan att bränna eller försvaga filmstrukturen.
1.3 Transport till krymptunnel
När panelen är förseglad i en filmpåse överförs den automatiskt till krymptunneln. Transportbandstyper väljs baserat på lastvikt och filmkänslighet:
-
Löpande rullar : Idealiska för tunga, styva paneler.
-
Nätbälten : Föredras för lättare föremål som kräver jämn värmecirkulation underifrån.
1.4 Krymptunnelprocessen
Inuti den isolerade tunneln krymper recirkulerande uppvärmd luft filmen tätt runt produktens konturer.
-
Filmaktivering : Kontrollerad värme aktiverar krympning i polyolefin (POF) eller polyeten (PE) filmer.
-
Kalibrering : Krympkvaliteten beror på trianguleringen av tunneltemperatur , lufthastighet och transportbandshastighet . Dessa måste kalibreras till den specifika filmtjockleken och paneldimensionerna.
1.5 Kylning och urladdning
Efter tunneln passerar paket ofta genom en kylzon. Detta stabiliserar filmen, förhindrar veck och säkerställer en tät och hållbar omslagning före palletering eller frakt.
⚙️ Viktiga tekniska specifikationer och överväganden
Vid utvärdering av maskiner måste ingenjörer kontrollera att hårdvaran uppfyller specifika produktionskrav. Generiska påståenden är otillräckliga; leta efter dessa kvantifierbara parametrar.
| Parameter | tekniska detaljer | Operativ påverkan |
|---|---|---|
| Tätningsmått | Max L: 2000 mm, B: 1200 mm, H: 200 mm (anpassningsbar) | Bestämmer den maximala panelstorleken som linjen kan hantera utan omställningar. |
| Maskinhastighet | 10–20 förpackningar per minut (PPM) | Direkt korrelerad med linjegenomströmning och minskade arbetskostnader. |
| Filmkompatibilitet | PE, POF, PVC; 15–100 mikron | Flexibilitet att växla mellan kostnadseffektiv PE eller högtydlig POF. |
| Kraftbehov | 220V/380V, 50/60Hz, 15–25 kW | Säkerställer kompatibilitet med lokala industriella elnät. |
| Noggrannhet i temperaturreglering | ±1°C till ±2°C | Avgörande för att förhindra fastbränning eller otillräcklig krympning av filmen. |
| Styrsystem | PLC med HMI-pekskärm | Möjliggör receptlagring, diagnostik och snabba parameterjusteringar. |
| Luftkonsumtion | 0.5–0.7 MPa (om pneumatisk) | Påverkar fabrikens luftkompressorbelastningskrav. |
📹 Inbäddad videodemonstration
Videon ovan illustrerar synkroniseringen mellan L-stångens tätningsverkan och krymptunnelns genomfart, vilket belyser den kontinuerliga rörelseförmågan hos moderna system.
📈 Fördelar med automatiserad krympplast för paneler
Implementering av ett automatiserat system omvandlar förpackning från ett kostnadsställe till en mervärdesprocess.
-
🛡️ Förbättrat produktskydd : Skapar en vattenavvisande, dammtät barriär som förhindrar repor på ytan och fuktskador under transport och utomhusförvaring.
-
🚀 Förbättrad genomströmning : Automatiserar förseglings- och krympcykeln, vilket avsevärt minskar manuella arbetstimmar och ökar produktionshastigheten med upp till 300 % jämfört med manuell inplastning.
-
✨ Konsekvent förpackningsutseende : Ger en enhetlig, professionell finish som förstärker varumärkesuppfattningen och underlättar hanteringen för distributörer.
-
🔒 Säkerhet och manipuleringssäkring : Det täta, konforma omslaget gör manipulering omedelbart synlig och säkrar flerkomponentsaggregat (t.ex. dörrkarmar med glas) som en enda enhet.
-
💰 Materialbesparingar : Optimerad filmanvändning och minskat avfall jämfört med lådplastning eller manuell sträckplastning leder till mätbar avkastning på investeringen inom 12–18 månader.
ROI-insikt: Att byta från manuell inplastning till ett automatiserat L-bar-system minskar vanligtvis filmförbrukningen med 15–20 % tack vare exakt förseglingsplacering och eliminerar arbetskostnaden för 2–3 operatörer per skift.
🏗️ Vanliga applikationer
Krympplastsystem för paneler är mångsidiga inom tung industri och tillverkningssektorer:
-
Träprodukter : Dörrar, fönsterkarmar, golvplankor och dekorativa fanerpaneler.
-
Byggmaterial : Isoleringsskivor (XPS/EPS), gipsskivor och fibercementfasad.
-
Metalltillverkning : Förmålad plåt, aluminiumprofiler och ramverk.
-
Storformatsartiklar : Monterade möbler i platta paket, stortryckt grafik och vissa vitvaror.

🔍 Urvalskriterier och erfarenhetsutbyte
Att välja rätt maskin kräver att man ser bortom prislappen. Fokusera på långsiktig driftsstabilitet.
-
Matcha maskinstorlek med produktsortiment : Se till att tätningsramen rymmer din största SKU med en marginal på 10–15 % för framtida produktlinjer.
-
Utvärdera genomströmningskrav : Anpassa PPM/PPH till högsta produktionskrav. En flaskhals i förpackningen stoppar hela tillverkningslinjen.
-
Filmtyp och kostnadsanalys : Välj PE för kraftigt utomhusskydd eller POF för detaljhandelsklar klarhet. Kontrollera att maskinens värmekapacitet matchar filmens krympförhållande.
-
Integrationsmöjligheter : Systemet bör fungera sömlöst med uppströms transportörer och nedströms palleterare (t.ex. via fotoceller).
-
Säkerhetsfunktioner : Kräver överensstämmelse med CE- eller ISO- standarder, inklusive nödstopp, termiska skydd och säkerhetsspärrar.
-
Leverantörssupport : Prioritera leverantörer som erbjuder åtkomst till PLC-källkod , reservdelstillgänglighet och fjärrdiagnostiksupport för att minimera driftstopp.
Experttips: För miljöer med betydande temperaturfluktuationer (t.ex. ouppvärmda lagerlokaler), specificera en krymptunnel med variabel frekvens (VFD) på cirkulationsfläktarna. Detta gör att du kan justera lufthastigheten säsongsvis för att förhindra filmförvrängning utan att ändra temperaturbörvärdet.
❓ Vanliga frågor (FAQ)
Vad är skillnaden mellan PE- och POF-film för panelförpackningar?
PE (polyeten) är starkare och mer punkteringsbeständigt, idealiskt för tunga byggmaterial och utomhusförvaring. POF (polyolefin) ger högre klarhet och en tätare "andra hud"-krympning, vilket gör det bättre för detaljhandelsprodukter som färdiga dörrar eller möbler.
Kan dessa maskiner hantera oregelbundet formade paneler?
Ja, förutsatt att ojämnheten passar inom förseglingsramens mått. L-bar-förslutaren skapar en rektangulär påse och krymptunneln anpassar filmen till de inre konturerna. Extremt vassa kanter kan dock kräva hörnskydd för att förhindra att filmen punkteras.
Hur förhindrar jag att filmen bränns vid under förseglingsprocessen?
Brännskador orsakas vanligtvis av för hög temperatur eller uppehållstid. Moderna PLC-styrda system möjliggör impulsförsegling , vilket bara värmer upp tråden i en bråkdels sekund. Regelbundet underhåll av de teflonbelagda förseglingsdynorna är också avgörande för att förhindra restbildning som orsakar heta punkter.
Är det möjligt att integrera detta system i en befintlig transportörlinje?
Absolut. De flesta industriella krympplaster för paneler är utformade med justerbara transportbandshöjder och hastigheter. De kan synkroniseras med uppströms produktionslinjer med hjälp av fotoelektriska sensorer för att utlösa förseglingscykeln automatiskt vid produktdetektering.
För mer detaljerad information om olika typer av krympplastlösningar kan du utforska omfattande resurser om krympmaskiner.
För frågor, kontakta: info@fhopepack.com