Sammanfattning
Dörrar, karmar och paneler lämnar fabriken i ett filmhölje som håller under transporten, eller så lämnar de fabriken med repiga hörn och trasig förpackning. Denna krympfilmningslinje för dörrar passerar varje produkt genom panelpåsning, topppressning och en krymptunnel, så att spänning och krympning är desamma på varje enhet. Vi bygger horisontella krympfilmningslinjer för byggmaterial- och möbelfabriker. Produktsortimentet bekräftas per projekt.
Innehållsförteckning
- Varför dörrar behöver mekanisk krympplast
- Hur linjen lindas
- Topppressning och stabilitet
- Krymptunneln
- Kontinuerlig drift
- Storleksanpassa linjen
- Typisk konfiguration
- Vad videon visar
- Checklista för urval
- Drift och säkerhet
- Vanliga frågor om teknik
- Nästa steg
- Relaterad läsning
- Källor och standarder
Varför dörrar behöver mekanisk krympplast
Att förpacka ett tungt, platt föremål som en dörr med solid kärna för hand ger ett nytt resultat varje gång. Filmen sjunker ihop, tryckpunkter uppstår och fuktspärren brister där täckningen är tun, så dörrar, karmar och paneler anländer skadade eller trasiga. En mekanisk linje eliminerar de mänskliga variablerna: spänning appliceras av maskinen, krympning appliceras av värme och förpackningen är samma bit efter bit. För anläggningar som skickar byggmaterial dagligen är det just den repeterbarheten som håller nere fraktkostnaderna.
Hur linjen lindas
Linjen är ett kontinuerligt genomströmningssystem. Varje produkt rör sig in på ett transportband, passerar genom en panelpåsningsenhet som placerar en förformad filmhylsa över den, och fortskrider sedan in i en krymptunnel. Eftersom stegen är sammankopplade flyter produkten från ände till ände utan omhantering. Dörr-, karm- och panelstorlekar kan ändras mellan produkter och linjen justeras utan att en operatör behöver omlinda var och en för hand.
Topppressning och stabilitet
En topppressanordning håller produkten nere under filmappliceringen. Utan den kan ett tungt, platt föremål förskjutas eller glida upp i hylsan, vilket förstör omslaget och skyddet. Pressningen plattar ut produkten och håller den tätt så att filmen stramar åt runt en stabil form, och pressningen följer produktens tjocklek, vilket bekräftas per projekt. Stabilitet i detta skede är det som gör att krympfasen kan dra fram en ren förpackning istället för en skrynklig.
Krymptunneln
Tunneln applicerar kontrollerad värme som drar ihop filmen jämnt över produkten, vilket skapar ett styvt skyddande skal som löper. Högtemperaturdrift kräver stabil elförsörjning, så nätkapaciteten kontrolleras före installation, vilket bekräftas per projekt. Jämn sammandragning följer produktens konturer och håller förpackningen tätt i kanter och hörn, vilket är där handgjorda dörrar oftast misslyckas.
Kontinuerlig drift
Linjen körs utan stopp för film. Automatiska skär- och återmatningsmekanismer ersätter filmen och startar om hylsan utan en operatör vid filmrullen, så cyklerna fortsätter medan golvytan används av produkter istället för att omlastningen stoppar. Detta är skillnaden mellan en inplastningsstation och en inplastningslinje, och det är det som möjliggör genomströmning av medelstora volymer med en operatör.
Storleksanpassa linjen
Linjen hanterar breda produktmixer, från dörrar med solid kärna till fönsterkarmar, träprofiler och paneler, och samma maskin transporterar möbler, madrasser, textilier och staketprofiler i blandade lager. Urvalet sker baserat på maximalt pakettvärsnitt och linjefrigång, med styva och komprimerbara artiklar bekräftade mot linjen per projekt.
Dimensionering utgår från produktsortimentet och dimensionerna, bekräftade per projekt, tillsammans med tunnelns elektriska kapacitet. Linjen är byggd enligt ISO 9001-kvalitetsprocedurer och CE-märkning och passar den anläggning den beställs för.
Typisk konfiguration
Figurerna nedan visar funktionella designgränser snarare än numeriska värden och bekräftas per projekt.
| Parameter | Typiskt intervall, bekräftat per projekt |
|---|---|
| Produkter | längd, bredd, tjocklek, vikt |
| Säckväv | förformad filmhylsa |
| Brådskande | topppressande anordning |
| Tunnel | högtemperaturkrympning |
| Refed | automatisk klippning och återmatning |
| Elförsörjning | 380 V trefas 50 Hz, eller 220 V enfas för lätta maskiner, valt per projekt |
Vad videon visar
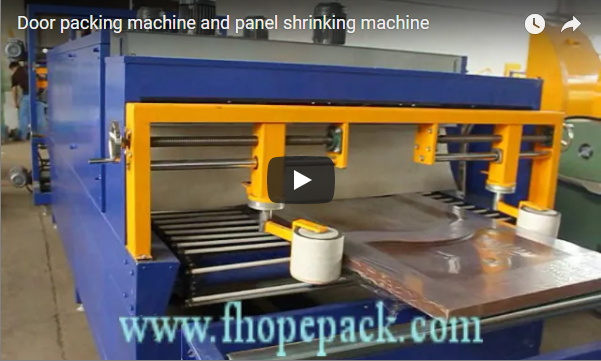
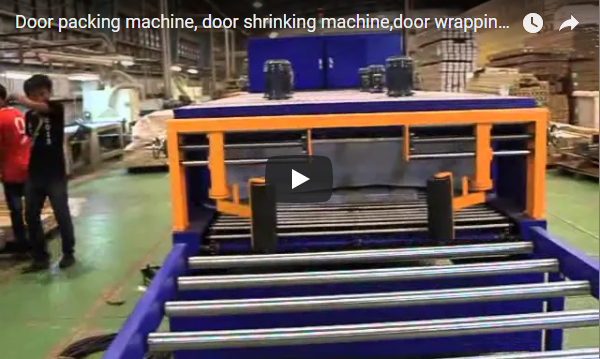
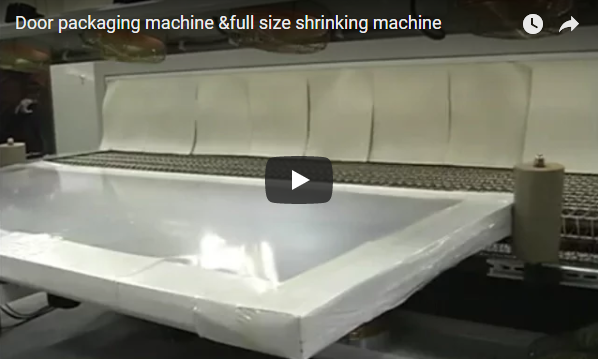
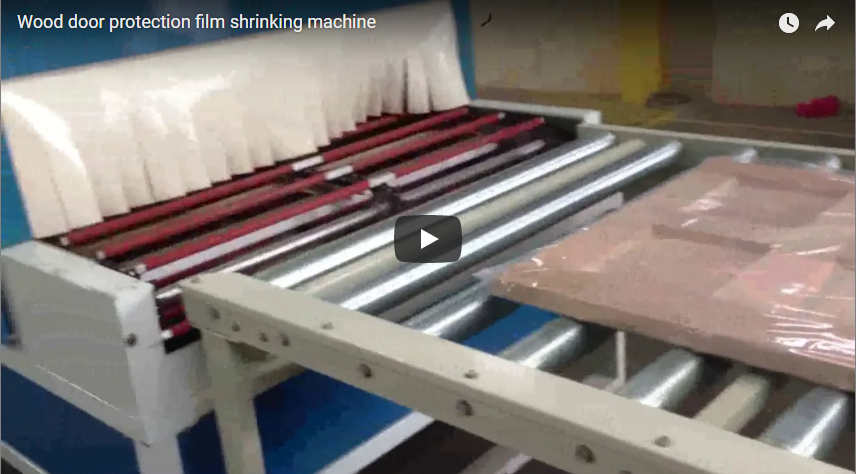
Våra filmklipp visar en krympplastningslinje som passerar produkter genom påsning, pressning och krymptunneln. Det är en generell demonstration, så ert produktsortiment bekräftas med oss per projekt.
Checklista för urval
| Fråga | Bekräfta per projekt |
|---|---|
| Produktsortiment | storlekar och vikter |
| Filmplan | hylsfilm |
| Brådskande | tjockleksförflyttning |
| Tunnel | temperatur och effekt |
| Flöde | genomgående transportör |
| Elförsörjning | spänning, fas och frekvens på plats |
Drift och säkerhet
Kör linjen från panelen så passerar produkterna automatiskt genom påsning, pressning och tunneln. Håll avstånd från inmatnings-, pressnings- och tunnelzonerna medan den är igång. Tunneln är varm och skyddad, med nödstopp vid operatörsplatsen och spärrar på skydden. Rutinkontroller täcker filmhylsan, pressrörelsen, tunnelvärmare, transportband och skärmekanism, enligt maskinens manual.
Vanliga frågor om teknik
F: Vilka produkter lindar linjen? S: Dörrar med helkärnigt lager, fönsterkarmar, paneler, möbler och blandade platta produkter, bekräftat per projekt.
F: Hur hålls spänningen jämn? S: Mekanisk matningskontroll och topppressanordningen stabiliserar produkten under hylsans placering, medan jämn värme i tunneln ger jämn radiell spänning över förpackningen.
F: Varför spelar tunneln roll? S: Kontrollerad värme krymper filmen jämnt runt produkten och bildar ett skyddande skal.
F: Stoppar den vid filmbyten? S: Nej, automatisk skärning och återmatning håller cyklerna igång utan att omladdningen avbryts.
F: Vad bekräftar vi innan vi beställer? S: Produktsortiment, mått, elkapacitet och planlösning, per projekt.
Nästa steg
- Maila oss på info@fhopepack.com med ditt produktsortiment, film och volymer.
- Vi skickar ett förslag på krympplastningslinje och en layoutritning inom 48 timmar.
- Vi arrangerar en besiktning på plats för att bekräfta produkternas storlek och elektriska kapacitet.
Relaterad läsning
- Dörrpackningsmaskin med bra pris för kartongkrympande förpackningar
- Automatisk panelförseglings- och krympmaskin
- Automatisk säckmaskin för styrskena
- FHOPE förpackningsmaskiner produktlinjer
Källor och standarder
- ISO 12100:2010 Maskinsäkerhet, allmänna principer för konstruktion och riskbedömning
- EN 415-10:2014 Säkerhet för förpackningsmaskiner, allmänna krav
- EN ISO 13849-1:2023 Maskinsäkerhet, säkerhetsrelaterade delar av styrsystem
Demonstrationsvideo för FHOPE-krympfilmningslinje för dörrar. Granskad som en generell demonstration; produktsortimentet bekräftat per projekt.
Senast granskad: 2026-10-10